+86 18068787495
[البريد الإلكتروني محمي]
الإنجليزية
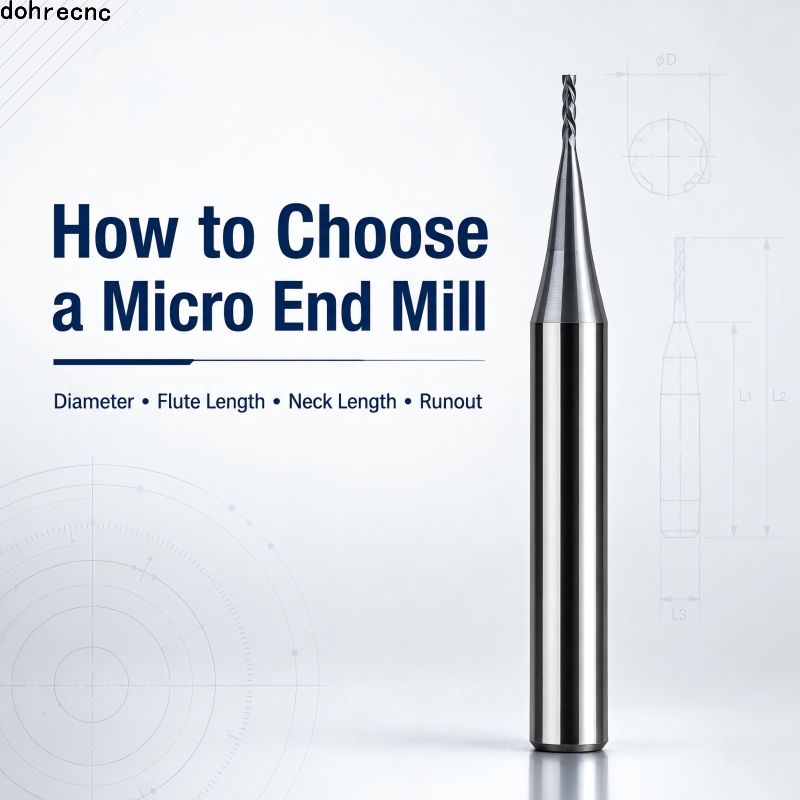
تُستخدم قواطع الطحن الدقيقة لعمل الفتحات الضيقة، والتجاويف المصغرة، والخطوط الدقيقة، والأقطار الداخلية الصغيرة، وغيرها من الميزات المحدودة في عمليات التصنيع باستخدام الحاسوب (CNC). ولا يقتصر اختيار الأداة المناسبة على مطابقة قطر القاطع مع الرسم الهندسي، بل يتطلب أيضًا مراعاة طول قناة القطع، وخلوص عنق القاطع، وبروز حامل القاطع، والانحراف، وإخراج الرايش، ومادة قطعة العمل.
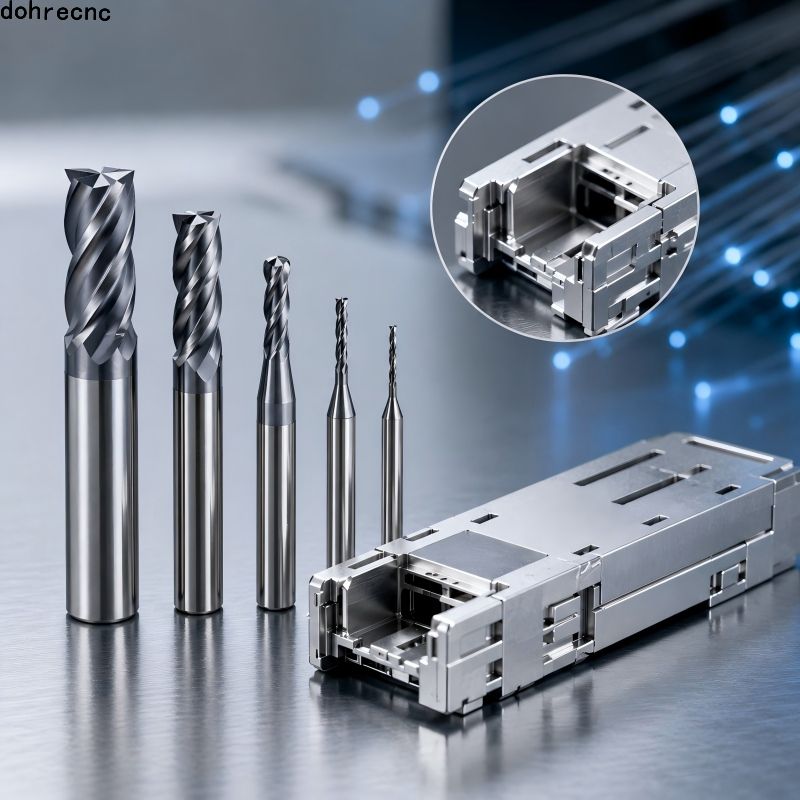
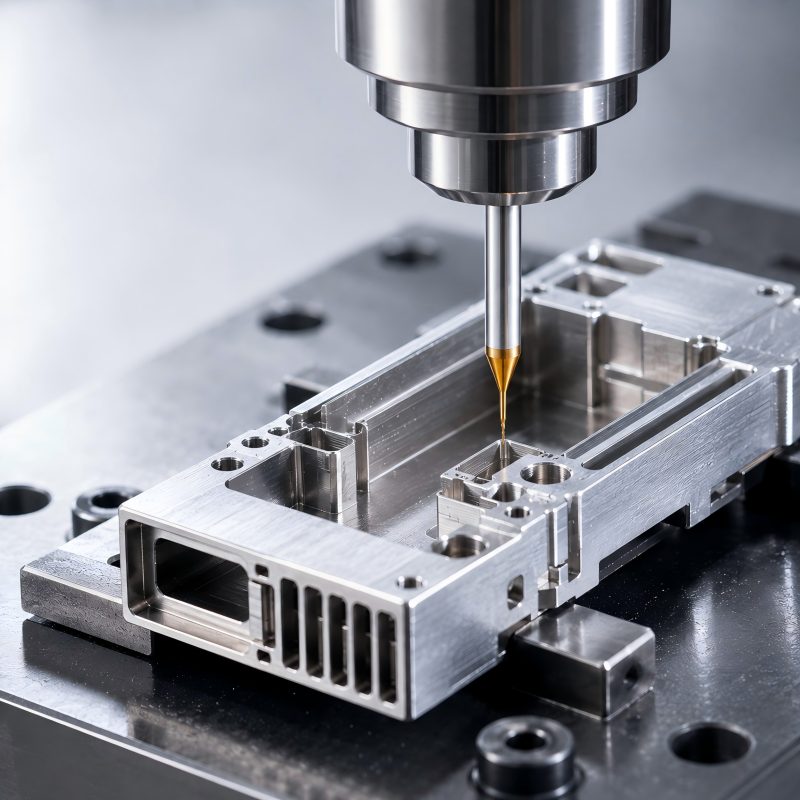
تجمع أغلفة أجهزة الإرسال والاستقبال الضوئية بين فتحات صغيرة، وتجاويف دقيقة، وفتحات توصيل، وجدران رقيقة، وميزات تحديد المواقع، وأسطح تلامس حراري ضمن مكون صغير الحجم. يتطلب اختيار قاطع الطحن المناسب مطابقة مادة القاطع، وشكله الهندسي، وقطره، وعدد شفراته، وطول القطع، وطلاءه، ومدى وصوله مع قطعة العمل الفعلية وعملية التشغيل.
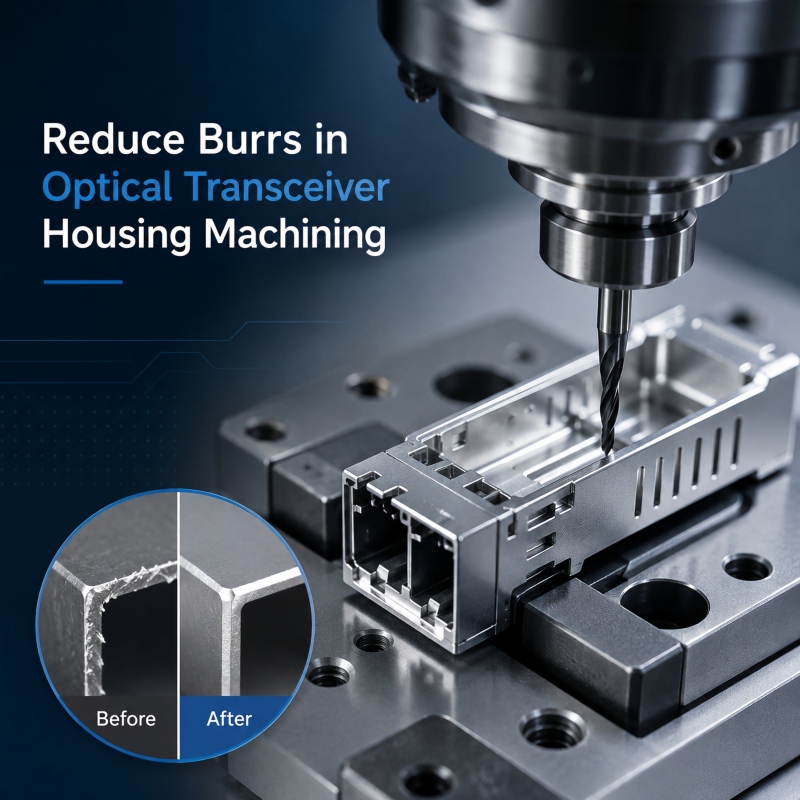
قد تؤثر النتوءات حول الفتحات الضيقة، وفتحات الموصلات، والحواف الرقيقة، والتجاويف الدقيقة على تجميع غلاف جهاز الإرسال والاستقبال الضوئي، وتزيد من أعمال التشطيب اليدوي. يشرح هذا الدليل كيفية تأثير حالة الأداة، والانحراف، واتجاه القطع، وإزالة الرقائق، ودعم قطعة العمل، وقواطع الطحن الطرفية الخاصة بالمواد على تكوين النتوءات.
تحتوي أغلفة أجهزة الإرسال والاستقبال الضوئية عادةً على فتحات ضيقة، وتجاويف مدمجة، وفتحات للموصلات، وأكتاف لتحديد المواقع، وجدران رقيقة، وأسطح تلامس حراري. ويتطلب تصنيع هذه الأجزاء تحكمًا دقيقًا في قطر أداة القطع، وانحرافها، ومدى وصولها، وإزالة الرقائق، وتكوين النتوءات، وهامش التشطيب.
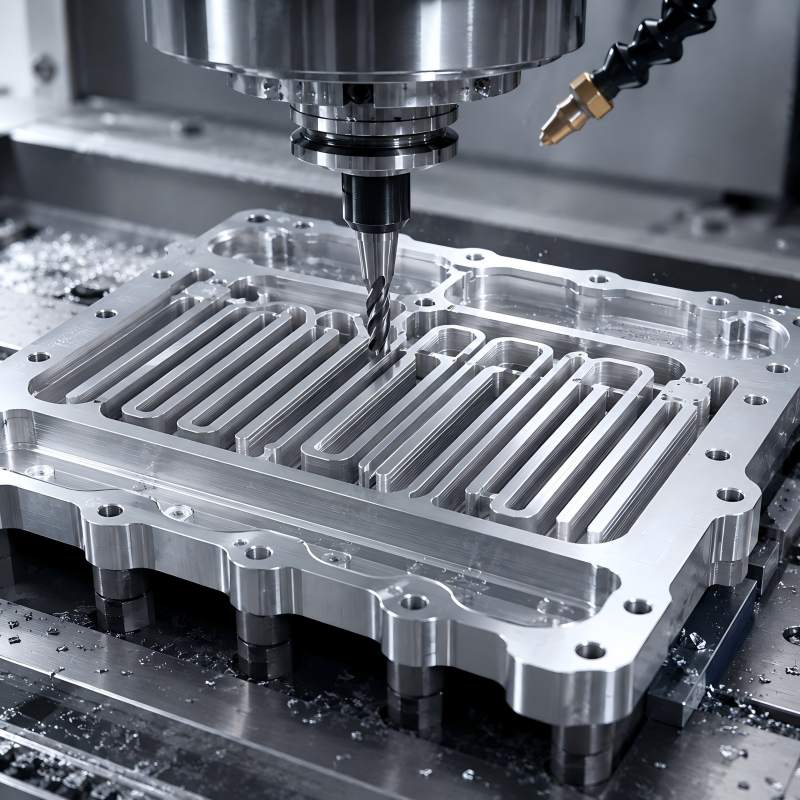
غالبًا ما تجمع الصفائح الباردة بين قنوات تدفق ضيقة، وجدران فاصلة رقيقة، وحواف دقيقة، وأسطح مانعة للتسرب في مكون واحد. يمكن أن يؤثر تكوّن النتوءات وتشوه الجدران على أبعاد القنوات، واستواء الصفيحة، والتجميع، والتنظيف، وموثوقية منع التسرب. يشرح هذا الدليل كيف تؤثر حالة الأداة، واتجاه القطع، والتعشيق، وتثبيت قطعة العمل، وتسلسل التشغيل على هذه المشكلات.
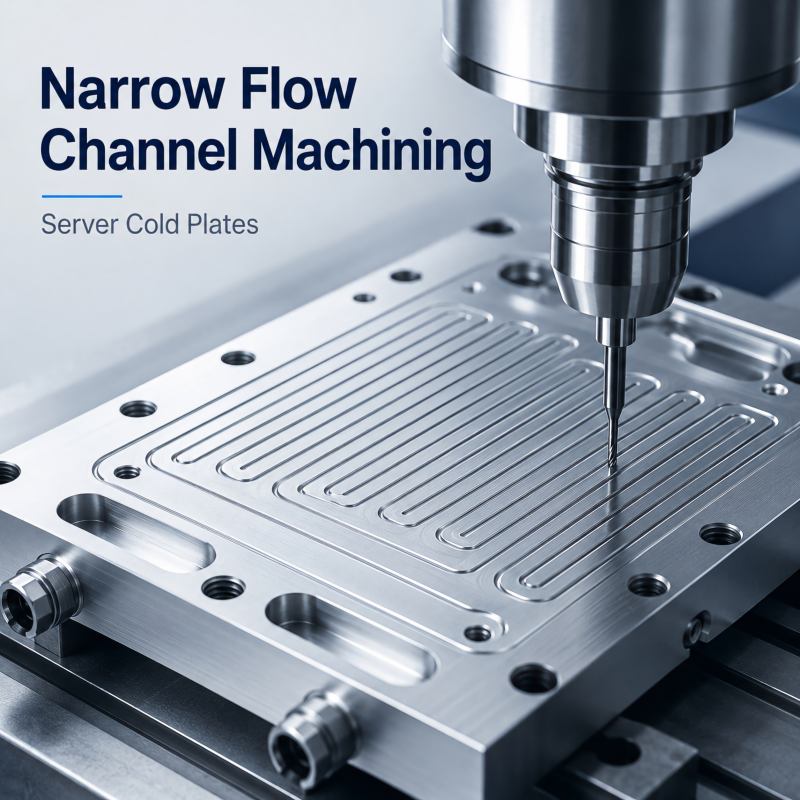
تتطلب قنوات التدفق الضيقة صلابة عالية لأداة القطع، وإخراج الرقائق، والتحكم في الانحراف، وثبات القطع. يجب اختيار الأداة المناسبة وفقًا لعرض القناة وعمقها ونصف قطر الزاوية ومادة قطعة العمل وسماكة الجدار وجودة السطح المطلوبة.
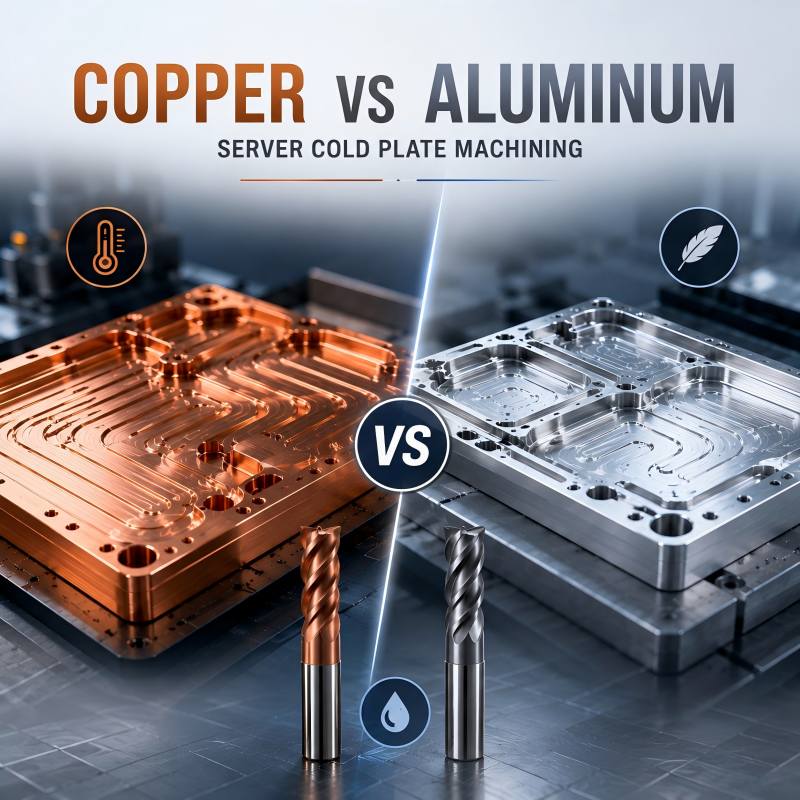
يُستخدم كل من النحاس والألومنيوم في مكونات التبريد السائل للخوادم، لكنهما يتصرفان بشكل مختلف أثناء عملية الطحن. يجب اختيار هندسة الأداة، وإخراج الرايش، وحدّة الحافة، والانحراف، وتداخل القطع، واستراتيجية التشطيب وفقًا للمادة الفعلية، وتصميم القناة، وسُمك الجدار، ومتطلبات السطح.
غالبًا ما تحتوي مكونات أجهزة الإرسال والاستقبال الضوئية على هياكل معدنية مدمجة، وفتحات ضيقة، وتجاويف دقيقة، وجدران رقيقة، وفتحات توصيل، وأسطح تلامس حراري. يؤثر اختيار أداة القطع النهائية على دقة الأبعاد، والتحكم في النتوءات، وجودة السطح، واتساق التجميع، واستقرار عمليات تصنيع الأجزاء الصغيرة.
تتطلب مكونات التبريد السائل للخوادم أكثر من مجرد إزالة المواد بكفاءة. فدقة قنوات التدفق، والتحكم في النتوءات، وثبات الجدران الرقيقة، وجودة أسطح منع التسرب، وتجانس الدفعات، كلها تعتمد على أداة القطع، ومسار القطع، ومادة قطعة العمل، وإعدادات التشغيل. يشرح هذا الدليل كيفية اختيار أدوات القطع للألواح الباردة، والمشعبات، ووحدات التوزيع، وأجزاء التبريد الدقيقة الأخرى.
سرعة القطع، ومعدل التغذية، وعمق القطع لقواطع التفريز الطرفية على فولاذ القوالب P20، و718H، وNAK80، وH13. يتضمن أمثلة حسابية وإرشادات حول سائل التبريد.
يتأثر عمر أداة القطع في عمليات تشكيل قوالب الصلب بالحمل الحراري، وديناميكيات القطع، وتفاعل الطلاء مع الركيزة. ويتطلب إطالة عمر الأداة إجراء تعديلات منهجية على معايير القطع، واختيار الأداة، وتوصيل سائل التبريد، واستراتيجية العملية، بدلاً من إجراء تعديلات معزولة على المعايير.
في عمليات تشكيل قوالب الصلب، يلعب اختيار طلاء قاطع القطع دورًا حاسمًا في تحديد عمر الأداة، وثبات القطع، وجودة سطح التشطيب النهائي. توفر أنواع الطلاء المختلفة، مثل TiAlN وAlTiN وTiSiN، مستويات متفاوتة من مقاومة الحرارة، والحماية من التآكل، ومقاومة الأكسدة، مما يجعلها مناسبة لدرجات ومستويات صلابة مختلفة من فولاذ القوالب.
اتصل بنا
نحن نحترم خصوصيتك. عند تقديم معلومات الاتصال الخاصة بك، فإننا نوافق على الاتصال بك فقط وفقًا لسياسة الخصوصية الخاصة بنا.
باستمرارك في استخدام الموقع، فإنك توافق على سياسة الخصوصية والشروط والأحكام الخاصة بنا.