+86 18068787495
[البريد الإلكتروني محمي]
الإنجليزية
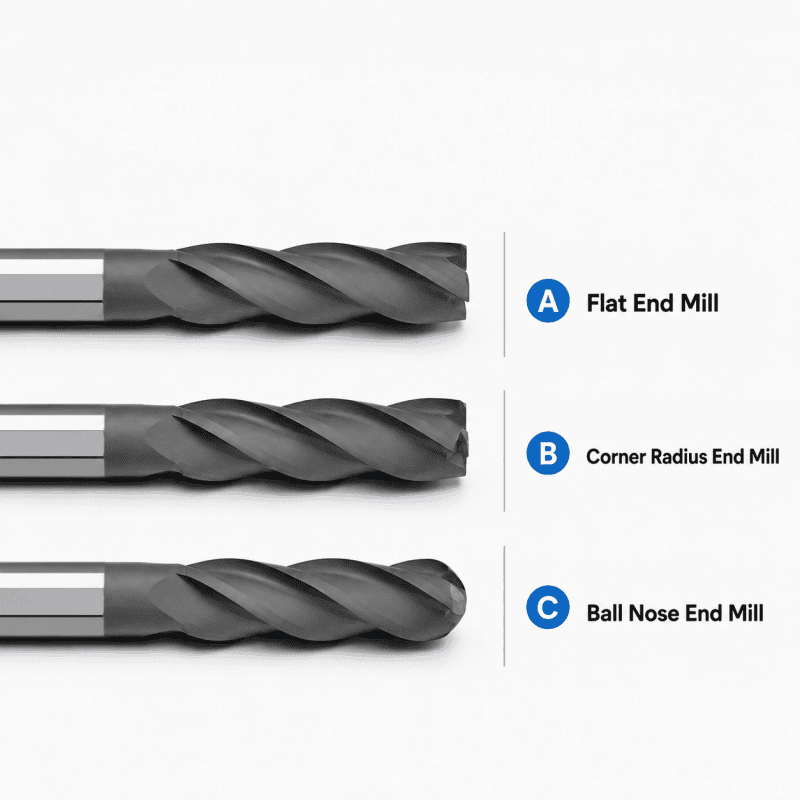
تتطلب عمليات تشكيل الجرافيت أكثر من مجرد اختيار قاطع مطلي بالماس. يؤثر شكل قاطع القطع أيضًا على جودة السطح، وحواف القطع، وعمر الأداة، ودقة التشغيل. بالنسبة لأقطاب الجرافيت وأجزاء الجرافيت المستخدمة في القوالب، يجب اختيار قواطع القطع المسطحة، وقواطع القطع ذات الزوايا الدائرية، وقواطع القطع ذات الرؤوس الكروية وفقًا لخصائص القطعة ومرحلة التشغيل.
يصبح تشكيل فولاذ H13 أكثر صعوبة بعد المعالجة الحرارية نظرًا لزيادة صلابته ومقاومته للقطع وحمل الحافة بشكل ملحوظ. لذا، يتطلب اختيار قاطع القطع المناسب لفولاذ H13 المُقسّى أكثر من مجرد التحقق من اسم المادة؛ إذ يجب مراعاة الصلابة الفعلية، ومرحلة التشغيل، وهندسة القاطع، وصلابة الإعداد، ومتطلبات جودة السطح.
تُعدّ جودة السطح من أهمّ الاعتبارات في عمليات طحن الفولاذ المُقسّى HRC60-68، لا سيما في تشطيب القوالب وتشكيل التجاويف الدقيقة. غالبًا ما يرتبط سوء جودة السطح بالاهتزازات، وتآكل أداة القطع، وعدم استقامة القطع، وعدم ملاءمة هندسة أداة القطع، أو ظروف القطع غير المستقرة. يتطلب تحسين جودة السطح استخدام أداة قطع نهائية مناسبة ذات صلابة عالية، بالإضافة إلى عملية تشغيل مستقرة.
تُعدّ عملية طحن الفولاذ المُقسّى HRC60–68 حساسة للاهتزازات، لأنّ حافة القطع تعمل تحت ضغط عالٍ ولا تتحمّل عدم استقرار التعشيق. ولا يقتصر تقليل الاهتزازات على تغيير معايير القطع فحسب، بل يعتمد أيضاً على صلابة الأداة، وهندسة القاطع، وثبات الإعداد، ومسار القطع المُتحكّم به.
تُصنّف أنواع الفولاذ المُقسّى HRC60 وHRC65 وHRC68 ضمن فئة الفولاذ عالي الصلابة، إلا أنها لا تتطلب نفس القدر من الدقة في استخدام قاطع التفريز. فمع ازدياد الصلابة، تزداد أهمية عوامل مثل تآكل الأداة، وتشقق الحواف، وثبات الطلاء، وصلابة التثبيت، لا سيما في عمليات تفريز الفولاذ المُقسّى المستخدم في القوالب.
يُعدّ التكسّر من أكثر المشاكل شيوعًا عند تشكيل الفولاذ المُقسّى بصلابة تتراوح بين 60 و68 على مقياس روكويل C. في عمليات تشكيل فولاذ القوالب عالي الصلابة، لا يكون السبب عادةً هو أداة القطع وحدها، بل مزيج من صلابة المادة، وقوة الحافة، وصلابة تثبيت الأداة، وهندسة أداة القطع، وتداخل القطع.
تتطلب عملية تشكيل فولاذ القوالب المقوى ذي الصلابة من 60 إلى 68 على مقياس روكويل (HRC) دقةً أعلى بكثير لحافة القطع مقارنةً بفولاذ القوالب العادي. بالنسبة لمواد مثل H13 وNAK80 وS136 و718H، يجب اختيار قاطع القطع النهائي بناءً على الصلابة الفعلية، وظروف المعالجة الحرارية، ومرحلة التشغيل، وخصائص القطعة، وليس فقط بناءً على اسم المادة.
غالباً ما تُعرّض عملية طحن سبائك التيتانيوم حافة القطع لإجهاد كبير نظراً لصعوبة التحكم في الحرارة وتدفق الرايش واستقرار القطع في آن واحد. ولتحسين عمر أداة القطع، ينبغي ألا يقتصر التركيز على أداة القطع نفسها فحسب، بل يجب أن يشمل أيضاً ملاءمة الطلاء، وتصميم قناة القطع، وهندسة الأداة، وصلابة الإعداد، وظروف التشغيل المستقرة.
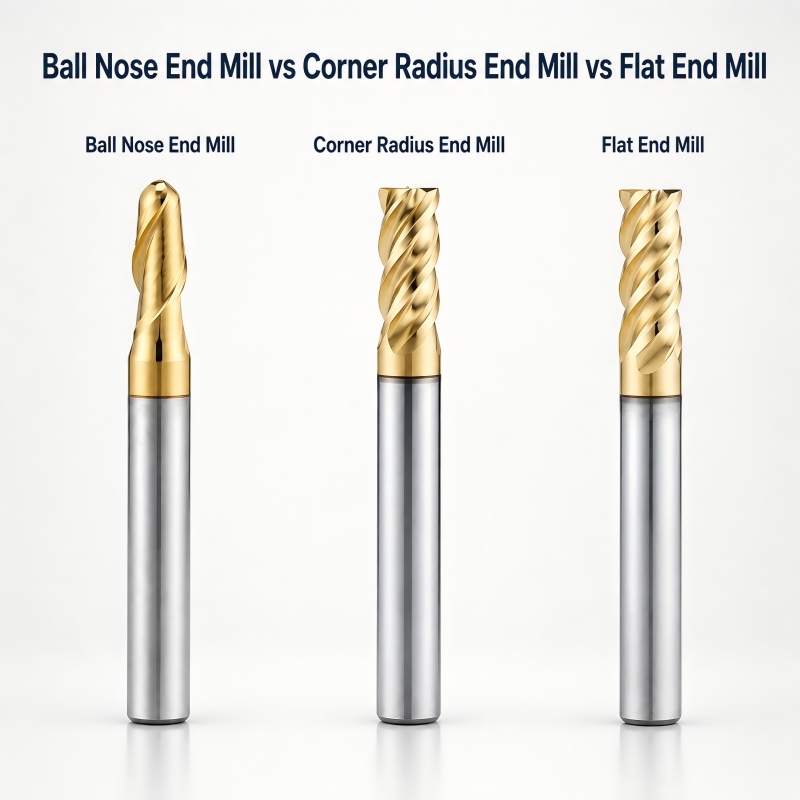
يلعب شكل أداة القطع دورًا هامًا في عمليات طحن سبائك التيتانيوم، حيث تتطلب الأسطح المستوية والخطوط المنحنية ودعم الحواف القوي تصميمات أدوات مختلفة. يقارن هذا الدليل بين أدوات القطع ذات الأطراف المسطحة، والكروية، وذات نصف القطر الزاوي، لمساعدتك في اختيار النوع المناسب من أدوات القطع لمختلف مهام تشغيل سبائك التيتانيوم.
تُعدّ سبائك التيتانيوم من المعادن الصعبة في عملية التشغيل نظرًا لتزامن تراكم الحرارة، وإخراج الرايش، والتصاق المادة، وتآكل أداة القطع. ويساعد فهم هذه الصعوبات في تفسير سبب تفوق أداء قاطع القطع المخصص لسبائك التيتانيوم، ذي الهندسة المناسبة والطلاء الملائم والتحكم الفعال في الرايش، على قاطع القطع متعدد الأغراض.
تُعدّ سبائك التيتانيوم صعبة التشكيل نظرًا لبقاء حرارة القطع بالقرب من حافة أداة القطع، وعدم استقرار عملية إخراج الرايش، وضرورة الحفاظ على قوة حافة أداة القطع تحت ضغط القطع العالي. يشرح هذا الدليل كيفية اختيار أفضل قاطع تفريز نهائي لسبائك التيتانيوم بناءً على هندسة الأداة، وأداء الطلاء، والتحكم في الرايش، والغرض من عملية التشكيل.
تتطلب عملية تشكيل الفولاذ المُقسّى أكثر من مجرد اختيار أداة قطع صلبة. يجب أن تتناسب أداة القطع الطرفية المصنوعة من نيتريد البورون المكعب (CBN) مع صلابة قطعة العمل، ومرحلة التشغيل، وشكل القطعة، وثبات الإعداد، لضمان الحفاظ على مقاومة التآكل، وقوة الحافة، وأداء التشطيب المتسق.
اتصل بنا
نحن نحترم خصوصيتك. عند تقديم معلومات الاتصال الخاصة بك، فإننا نوافق على الاتصال بك فقط وفقًا لسياسة الخصوصية الخاصة بنا.
باستمرارك في استخدام الموقع، فإنك توافق على سياسة الخصوصية والشروط والأحكام الخاصة بنا.