


تتطلب قنوات التدفق الضيقة صلابة عالية لأداة القطع، وإخراج الرقائق، والتحكم في الانحراف، وثبات القطع. يجب اختيار الأداة المناسبة وفقًا لعرض القناة وعمقها ونصف قطر الزاوية ومادة قطعة العمل وسماكة الجدار وجودة السطح المطلوبة.

حجم القراءة: 225

وقت الإصدار: 2026-07-17
الوقت المقدر للقراءة:
تتطلب قنوات التدفق الضيقة صلابة عالية لأداة القطع، وإخراج الرقائق، والتحكم في الانحراف، وثبات القطع. يجب اختيار الأداة المناسبة وفقًا لعرض القناة وعمقها ونصف قطر الزاوية ومادة قطعة العمل وسماكة الجدار وجودة السطح المطلوبة.
تُعدّ قنوات التدفق الضيقة من السمات المهمة في العديد من تصميمات ألواح التبريد للخوادم. فهي تُوجّه سائل التبريد عبر اللوح وتزيد من مساحة التلامس المتاحة لنقل الحرارة، ولكنها في الوقت نفسه تُهيّئ ظروفًا صعبة لعمليات الطحن باستخدام الحاسوب (CNC).
كلما ضاق أو ازداد عمق القناة، قلت صلابة قاطع القطع، وقلّت مساحة خروج الرايش من منطقة القطع. وقد يؤدي الانحراف المفرط، أو طول بروز الأداة، أو عدم ملاءمة هندسة قناة القطع، أو ضعف إخراج الرايش، إلى أخطاء في الأبعاد، أو خدوش في جدران القناة، أو نتوءات، أو تآكل سريع للأداة، أو حتى كسر مفاجئ لقاطع القطع.
تركز هذه المقالة على قنوات الألواح الباردة التي يتم إنتاجها أو تشطيبها باستخدام آلة التفريز الطرفية CNC. وتعتمد طريقة التشغيل الصحيحة على الشكل الهندسي الفعلي للقناة، ومادة قطعة العمل، وسماكة الجدار، ومتطلبات السطح، وحالة الآلة، وحجم الإنتاج.
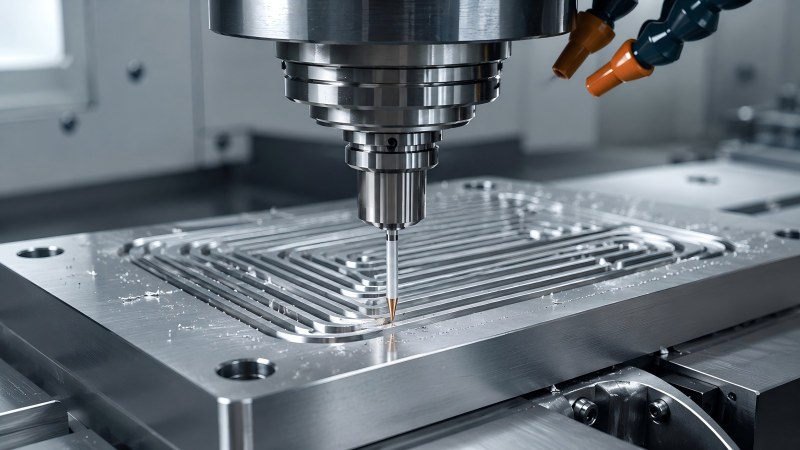
يحدّ الممر الضيق من قطر أداة القطع ومساحة الأخاديد. يجب أن تكون الأداة صغيرة بما يكفي لإنتاج العرض ونصف القطر الداخلي المطلوبين، ولكن يجب أن تظل صلبة بما يكفي لمقاومة الانحراف أثناء عملية تشكيل الأخاديد والطحن الجانبي.
يصبح إخراج الرقائق أكثر صعوبة لأن الجدران المحيطة تعيق حركة سائل التبريد والهواء والرقائق. وقد تُقطع الرقائق المتبقية في القناة مرة أخرى، مما يزيد الحرارة ويترك خدوشًا على القاع أو الجدار الجانبي.
قد تكون القناة محاطة بجدران رقيقة. يمكن للقوة الشعاعية المفرطة أن تحرك هذه الجدران أثناء عملية التشغيل، مما يؤدي إلى تغيير عرض القناة النهائي أو تقليل استواء الصفيحة بعد تحرير قطعة العمل من المثبت.
| حالة القناة | مخاطر التشغيل الرئيسية | أولوية العملية |
|---|---|---|
| عرض القناة الضيق | قطر قاطع صغير وصلابة منخفضة | استخدم أكبر أداة تناسب العرض ونصف القطر المطلوبين |
| قناة عميقة | مدى وصول طويل، وانحراف، واهتزاز، وإزالة غير فعالة للرقائق | قلل من البروز واستخدم عمق قطع متدرج |
| قنوات متقاربة | حركة الجدار الرقيق وتشوه الصفيحة | التحكم في قوة القطع وموازنة تسلسل التشغيل الآلي |
| نصف قطر داخلي صغير | يتطلب قاطعًا أصغر من القناة الرئيسية | قم بالتشطيب الأولي باستخدام أداة أكبر، ثم قم بتشطيب الزوايا المتبقية بشكل منفصل. |
| مسار أداة طويل ومستمر | تآكل الأدوات، وتراكم الرقائق، والانحرافات البعدية | مراقبة حالة الحواف والحفاظ على إزالة الرقائق بشكل متسق |
ينبغي أن يبدأ اختيار الأداة برسم المكون. لا يكفي عرض القناة وحده. يؤثر كل من العمق، ونصف قطر الزاوية الداخلية، وسماكة الجدار، ومسار القناة، وموضع الدخول، وشكل القاع، والمساحة المتاحة على أداة القطع المطلوبة.
قد يتناسب القاطع مع عرض القناة الاسمي، ولكنه يظل غير مناسب إذا كان المجرى قصيرًا جدًا، أو إذا لم يتمكن العنق من تجاوز الجدار المحيط، أو إذا كان الحامل يعيق قطعة العمل. في المقابل، يؤدي اختيار قاطع طويل بلا داعٍ إلى تقليل الصلابة وجعل العملية أكثر حساسية للاهتزاز والانحراف.
| معلومات الرسم | لماذا يهم |
|---|---|
| عرض القناة | يحدد القطر الأقصى للقاطع |
| عمق القناة | يحدد طول القطع المطلوب ومدى الوصول |
| نصف القطر الداخلي | قد يتطلب الأمر استخدام أداة قطع نهائية أصغر من أداة القطع الخشنة الرئيسية |
| سمك الجدار | يؤثر على قوة القطع المسموح بها وتسلسل التشغيل الآلي |
| الوصول والهندسة المحيطة | يحدد ما إذا كان يلزم تقليل طول الرقبة أو تخصيص مدى الوصول |
| التفاوت ومتطلبات السطح | يحدد ما إذا كان ينبغي استخدام أدوات منفصلة للتشطيب الخشن والتشطيب النهائي |
لا يعني استخدام قاطع أصغر بالضرورة دقة أكبر. كما أن تقليل القطر يقلل من حجم قلب الأداة ويزيد من حساسيتها للانحناء والتشوه وتراكم الرقائق.
حيثما يسمح شكل القناة، استخدم أكبر قطر للقاطع الذي يمكنه إنتاج العرض ونصف القطر الداخلي المطلوبين. توفر الأداة الأكبر عمومًا صلابة أفضل، ومقاومة أكبر للانحراف، وتحكمًا أكثر استقرارًا في الجدار الجانبي.
عندما تحتوي القناة على زوايا ذات أنصاف أقطار صغيرة، يتمثل أحد الأساليب العملية في معالجة معظم المادة بشكل أولي باستخدام قاطع طرفي كبير، واستخدام قاطع أصغر فقط للزوايا المتبقية أو المناطق الدقيقة. هذا يقلل من الوقت الذي يقضيه أضعف أداة تحت حمل القطع الثقيل.
لا ينبغي التعامل مع طول القطع وطول العنق والبروز الكلي على أنها قياس واحد. فكل منها يؤثر على الأداة بشكل مختلف.
• يجب أن يغطي طول القطع المادة التي يجب على آلة القطع تشكيلها فعليًا.
• يوفر طول العنق خلوصًا حول جدران القناة العميقة أو الهياكل المحيطة بها.
• الجزء البارز من الأداة هو الطول غير المدعوم الممتد من الحامل، ويجب أن يظل قصيرًا قدر الإمكان.
يؤدي استخدام شفرة طويلة بشكل غير ضروري إلى إضعاف أداة القطع على امتداد قسم القطع بأكمله. بالنسبة للقنوات العميقة، قد توفر حافة قطع قصيرة ذات عنق مخفض مصمم بشكل مناسب صلابة أفضل من أداة ذات شفرة طويلة كاملة.
يُفضّل عمومًا استخدام أقصر أداة من الكتالوج تصل بأمان إلى الميزة المطلوبة. عندما تتطلب أداة القطع القياسية امتدادًا مفرطًا، قد يوفر طول رقبة مُخصّص حلاً أكثر استقرارًا.
يؤثر عدد الأخاديد على كل من إخراج الرايش وقوة قلب الأداة. عادةً ما يوفر عدد أقل من الأخاديد مساحة أكبر للرايش، بينما يمكن للأخاديد الإضافية أن تزيد من عدد حواف القطع وتقوي القلب في بعض التصاميم.
بالنسبة لقنوات الألمنيوم، يُعدّ توفير مساحة واسعة للرقائق وصقل الأخاديد أمراً بالغ الأهمية، لأن الرقائق الطويلة والحواف المتراكمة قد تسدّ الممرات الضيقة. أما بالنسبة لقنوات النحاس، فإنّ أسطح الأخاديد الملساء وحافة القطع الحادة تُساعد على تقليل الالتصاق ومنع الرقائق من الانتشار على طول القناة.
يجب اختيار عدد الشفرات المناسب وفقًا لمادة قطعة العمل، وقطر أداة القطع، ومدى تعشيق الفتحة بالكامل، وقدرة المغزل، وطريقة إخراج المواد. قد لا يكون تصميم الشفرات الذي يُحقق أداءً جيدًا في عمليات الطحن الجانبي مثاليًا للفتحات العميقة كاملة العرض.
قد تحتوي ألواح التبريد المصنوعة من النحاس والألومنيوم على هياكل قنوات متشابهة، لكن سلوك القطع فيها مختلف. لذا، ينبغي اختيار الأداة المناسبة للسبيكة الفعلية بدلاً من الاعتماد فقط على أبعاد القناة.
| عامل التشغيل | قناة المنيوم | قناة النحاس |
|---|---|---|
| مشاكل الرقائق الشائعة | رقائق طويلة، وحشو، وحافة متراكمة | الالتصاق، والتلطيخ، وإعادة تقطيع الرقائق |
| أولوية متطورة | حافة حادة ذات مقاومة قطع منخفضة | حافة حادة للغاية لقص نظيف |
| أولوية الفلوت | مساحة كبيرة للرقائق ومسار إخلاء مصقول | فلوت سلس وحركة رقائق متحكم بها |
| مخاوف سطحية | حواف متراكمة، نتوءات، وحركة الجدران الرقيقة | خدوش، وتلطيخ، ونتوءات دقيقة متبقية |
| أولوية الإعداد | قوة قطع منخفضة وتدفق فعال للرقائق | انخفاض الانحراف ومنع إعادة قطع الرقائق |
تتوفر مقارنة أكثر تفصيلاً في دليلنا حول تشكيل الألواح الباردة للخوادم المصنوعة من النحاس مقابل الألومنيوم واختيار قاطع الطحن النهائي.
يؤدي وجود فتحة عميقة بعرض كامل إلى تحميل عملية القطع على جانبي قاطع القطع، مع تقليل مسار خروج الرايش. في حالة استخدام قاطع ذي قطر صغير، قد يؤدي ذلك بسرعة إلى ارتفاع درجة الحرارة، وتراكم الرايش، وانحراف القاطع، أو حتى كسره.
تكون عملية التشغيل التدريجي أو الطبقي أكثر استقرارًا عادةً عندما يكون عمق القناة أكبر من قطر أداة القطع. تزيل كل تمريرة كمية محددة من المادة وتسمح بإزالة الرايش قبل بدء الطبقة التالية.
ينبغي أن يتناسب العمق الدقيق لكل تمريرة مع نوع المادة، وقطر الأداة، وشكل قناة القطع، وصلابة الماكينة، وحامل الأداة، وحالة سائل التبريد. ولا ينبغي تطبيق قيمة ثابتة على كل قناة أو مادة.
قد يؤدي الدخول العمودي المفاجئ أو التلامس الكامل الفوري إلى تحميل زائد على قاطع صغير. لذا، يجب أن تُدخل طريقة الدخول حافة القطع في المادة تدريجيًا مع الحفاظ على إخراج الرايش منذ بداية العملية.
بحسب إمكانيات المكون والأداة، قد يوفر استخدام منحدر أو مدخل حلزوني أو جيب دخول مُجهز مسبقًا أو مدخل جانبي تدريجي بدايةً أكثر سلاسة من الغطس المباشر. يجب أن تكون الطريقة المختارة متوافقة مع هندسة قاطع الطحن.
ينبغي تجنب الجدران الرقيقة غير المدعومة قدر الإمكان عند نقاط الدخول والخروج. فالاختراق من خلال حافة ضعيفة قد يُحدث نتوءات أو يُحرك جدار القناة.
عندما تبقى الرقائق داخل قناة التدفق، فإن زيادة سرعة الدوران وحدها لن تحل المشكلة. قد تتولد المزيد من الرقائق بينما يظل مسار الإخراج مغلقًا.
• استخدم قاطعًا يحتوي على مساحة كافية للشفرات لمادة قطعة العمل.
• توجيه سائل التبريد أو الهواء نحو منطقة القطع بدلاً من توجيهه عبر الجزء العلوي من اللوحة.
• إزالة الرقائق المعدنية بين تمريرات العمق التدريجي.
• تجنب السماح للرقائق من قناة واحدة بالدخول إلى قناة أخرى قريبة تم الانتهاء منها.
• حافظ على نصل المِزمار وحافة القطع خاليين من المواد المتراكمة.
• استخدم تسلسل تشغيل يحافظ على مسار الإخلاء مفتوحًا.
ينبغي تقييم عملية إخراج الرقائق المعدنية بفحص سطح القناة والرقائق نفسها. قد تشير الخدوش، والمواد الملحومة، والحرارة غير المتوقعة، وشكل الرقائق غير المنتظم إلى إعادة قطع المادة.
يؤدي عدم انتظام حواف القطع إلى إزالة كميات غير متساوية من المادة. فقد تتحمل إحدى الشفرات معظم حمل القطع بينما تقطع شفرة أخرى كمية قليلة جدًا أو تحتك بسطح القناة.
في قاطع الطحن ذي القطر الصغير، حتى قيمة الانحراف الصغيرة تمثل نسبة كبيرة من قطر الأداة. وقد ينتج عن ذلك قناة متضخمة، وجدران جانبية غير متساوية، وتآكل سريع للحافة، ونمو نتوءات، أو تعطل مفاجئ للأداة.
قبل البدء بالتشغيل، افحص حامل الأداة، والظرف، ووصلة المغزل، وطول تثبيت الأداة، ونظافة جميع أسطح التلامس. يجب فحص الانحراف بالقرب من حافة القطع وليس فقط على ساق الأداة.
يجب أن يمتد القاطع فقط إلى أقصى نقطة في القناة مع الحفاظ على مسافة آمنة من الحامل. زيادة الامتداد تزيد من الانحناء وتجعل الأداة أكثر حساسية للاهتزاز.
قد يكون استخدام قاطع ذي عنق طويل ضروريًا عندما تكون القناة محاطة بجدران مرتفعة أو عناصر أخرى، ولكن يجب ألا يتجاوز طول العنق الحد المطلوب. ينبغي مراجعة شكل الحامل وإمكانية الوصول إلى المغزل بالتزامن مع تصميم القاطع.
عندما يكون الحامل هو المصدر الرئيسي للتداخل، فإن التغيير إلى حامل أنحف أو هندسة أداة مخصصة قد يوفر صلابة أفضل من مجرد تمديد قاطع قياسي بعيدًا عن الحامل.
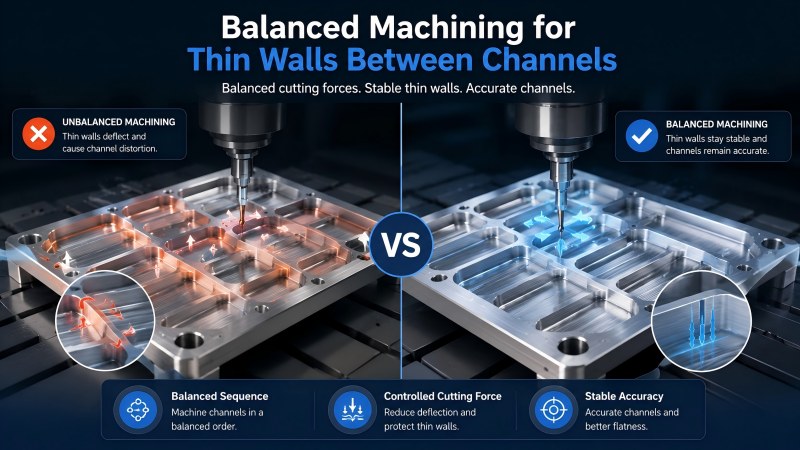
قد تُخلّف قنوات التدفق المتقاربة جدرانًا ضيقة قابلة للحركة أثناء عملية التشغيل. فإذا تم تشغيل أحد الجانبين بالكامل بينما لا يزال الجانب الآخر يحتوي على مادة صلبة، فقد يدفع ضغط القطع الجدار بعيدًا عن الأداة.
يمكن تقليل هذا التأثير باتباع تسلسل متوازن. قم بتشطيب القنوات المتجاورة تدريجيًا بدلًا من إكمال قناة واحدة بالكامل قبل البدء بالقناة التالية. اترك كمية محددة من المادة للتشطيب شبه النهائي، وقم بتشطيب كلا الجانبين في ظل ظروف قطع مماثلة.
يجب أيضاً التحكم في قوة التثبيت. قد يؤدي الضغط المفرط إلى تثبيت الصفيحة بشكل مسطح أثناء عملية التشغيل، ولكنه قد يسمح لها بالتشوه بعد فك التثبيت.
تختلف أولويات عملية التخشين عن عملية التشطيب. تركز عملية التخشين على إزالة المواد بشكل مستقر وإخراج الرقائق، بينما تركز عملية التشطيب على عرض القناة النهائي وجودة الجدار والتحكم في النتوءات وتجانس السطح.
| مرحلة التصنيع | الهدف الرئيسي | أولوية العملية |
|---|---|---|
| تخشين القناة | قم بإزالة المواد دون تحميل القاطع فوق طاقته | إخلاء الرقائق، والعمق التدريجي، والدخول المستقر |
| نصف تشطيب | شكل الجدار الصحيح واترك مخزونًا موحدًا | مشاركة متوازنة وحركة جدارية مضبوطة |
| تشطيب القنوات | الوصول إلى العرض النهائي وجودة الحواف وحالة السطح | حافة حادة، انحراف منخفض، تعشيق خفيف، وقناة نظيفة |
| الفحص النهائي | تأكد من الأبعاد وأزل أي رقائق أو نتوءات متبقية | عرض القناة، وعمقها، وحالة الجدار، والنتوءات، ونظافتها |
لا يُنصح باستخدام قاطع خشن بالٍ للغاية في المرحلة النهائية عندما يكون تفاوت القناة أو جودة السطح أمراً بالغ الأهمية. يمكن لأداة تشطيب منفصلة أن توفر حالة حافة أكثر قابلية للتنبؤ وتحكماً أفضل في الأبعاد.
قد يظهر تآكل الأداة في البداية على شكل تغير في جودة القناة بدلاً من تعطل القاطع بالكامل. تشمل العلامات التحذيرية الشائعة زيادة النتوءات، واتساع الفتحات، وعدم استواء الجدران الجانبية، وزيادة الحمل على المغزل، وخدوش السطح، أو تغير شكل الرايش.
في الإنتاج المتكرر، يجب التحكم في عمر الأداة وفقًا لأول خاصية تصبح غير مقبولة. قد يكون ذلك عرض القناة، أو تشطيب القاع، أو موضع الجدار، أو ارتفاع النتوءات، أو حالة حافة القطع.
ينبغي أن تتضمن سجلات عمر الأداة نوع المادة، وقطر القاطع، وعمق القناة، وحامل الأداة، والبروز، وبيانات القطع، ونتائج الفحص. يساعد ذلك في التمييز بين التآكل الطبيعي والمشاكل الناجمة عن عدم استقامة القطع، أو تراكم الرقائق، أو مشاكل تثبيت قطعة العمل.
يمكن لقواطع الطحن القياسية ذات القطر الصغير أن تشغل العديد من قنوات التبريد، ولكن بعض التصميمات تتطلب مزيجًا من القطر وطول القطع وخلوص العنق وشكل الزاوية والطول الإجمالي غير المتوفر في أداة الكتالوج القياسية.
قد يكون استخدام قاطع تفريز مخصص مفيدًا عندما يحتوي المكون على:
• عرض قناة غير قياسي.
• قناة عميقة تتطلب مزمارًا قصيرًا وعنقًا طويلًا مخفضًا.
• نصف قطر سفلي خاص أو انتقال جدار جانبي.
• قناة متدرجة أو شكل جانبي مركب.
• تصريح حاملي البطاقات المقيد.
• مادة تتطلب شكلاً هندسياً خاصاً بالحواف أو الأخاديد لتطبيق معين.
توفر شركة Dohre قواطع طرفية مخصصة وغير قياسية وفقًا لرسم القناة، ومادة قطعة العمل، وعمق القطع، وخلوص العنق، ومتطلبات الزاوية، والتفاوت، وظروف الماكينة.
• تأكد من مادة قطعة العمل وسبائكها قبل اختيار أداة القطع.
• تحقق من عرض القناة وعمقها ونصف قطر الزاوية والمسافة المحيطة بها.
• استخدم أكبر قطر للقاطع يتناسب مع الشكل الهندسي المطلوب.
• قم بمطابقة طول القطع مع العمق الفعلي لتداخل المادة.
• استخدم فقط طول الرقبة المطلوب لتوفير مساحة كافية للميزات.
• حافظ على طول بروز الأداة الإجمالي قصيرًا قدر الإمكان.
• حدد عدد الشفرات وفقًا للمادة، وتداخل الفتحات، ومساحة الرقائق.
• استخدم عمقًا تدريجيًا عندما يعيق القطع بالعمق الكامل إخراج الرقائق.
• قم بتوجيه سائل التبريد أو الهواء إلى منطقة القطع وقم بإزالة الرقائق بين عمليات القطع.
• تحقق من الانحراف بالقرب من حافة القطع قبل استخدام أداة ذات قطر صغير.
• استخدم تسلسلًا متوازنًا عند تشكيل الجدران الرقيقة بين القنوات.
• فصل عمليات التخشين والتشطيب عندما يكون التفاوت في دقة القناة أمرًا بالغ الأهمية.
• مراقبة النتوءات، وعرض القناة، والخدوش السطحية، وتآكل الأدوات أثناء الإنتاج.
• ضع في اعتبارك استخدام أداة مخصصة عندما تتطلب أداة القطع القياسية مدى وصول مفرط أو لا يمكنها مطابقة الميزة.
ما نوع قاطع التفريز المناسب لقنوات الألواح الباردة الضيقة؟
تُعدّ قاطعة الكربيد ذات القطر الصغير، والمصممة هندسيًا بما يتناسب مع المادة، والتي توفر مساحة كافية للرقائق، وانحرافًا منخفضًا، وطول القطع وطول العنق المطلوبين فقط، مناسبة بشكل عام. ويعتمد اختيار الأداة المناسبة على نوع القناة ومادة قطعة العمل.
هل ينبغي استخدام أصغر قاطع ممكن لقناة ضيقة؟
لا. استخدم أكبر قاطع يمكنه إنتاج عرض القناة ونصف القطر الداخلي المطلوبين. عادةً ما يوفر القطر الأكبر صلابةً وثباتًا أفضل في الأبعاد.
لماذا تنكسر قواطع الطحن الصغيرة أثناء عملية طحن القنوات بالصفائح الباردة؟
تشمل الأسباب الشائعة الانحراف المفرط، والبروز الطويل، والقطع العميق كامل العرض، وتراكم الرقائق، والدخول غير المناسب، والاشتباك المفاجئ، وسوء مطابقة المواد، وحواف القطع البالية.
كيف يمكن إزالة الرقائق من القنوات الضيقة والعميقة؟
استخدم مساحة كافية في قناة القطع، وعمقًا تدريجيًا، واتبع اتجاهًا مناسبًا لسائل التبريد أو الهواء، وقم بإزالة الرايش بانتظام بين كل عملية قطع. يجب أن يحافظ تسلسل التشغيل على مسار إخراج الرايش مفتوحًا.
هل يمكن استخدام نفس قاطع الطحن لتشكيل قنوات من النحاس والألومنيوم؟
قد يكون ذلك ممكناً في بعض العمليات، لكنه لا يُنصح به كحل عام. فلكل من الألومنيوم والنحاس متطلبات مختلفة فيما يتعلق بالالتصاق، وتدفق الرقائق، والنتوءات، وحِدّة الحواف.
متى تكون هناك حاجة إلى قاطع تفريز ذي عنق مخفض؟
تُعدّ الأداة ذات العنق المُصغّر مفيدةً عندما يجب أن تصل حافة القطع إلى قناة عميقة بينما يحتاج الجزء غير القاطع إلى مسافة كافية من الجدران المحيطة. يجب ألا يتجاوز طول العنق الحدّ المطلوب.
متى ينبغي التفكير في استخدام قاطع تفريز مخصص؟
قد يكون استخدام قاطع مخصص مناسبًا للعرض غير القياسي، والقنوات العميقة، والأقطار الخاصة، والملامح المتدرجة، وخلوص الحامل المحدود، أو التطبيقات التي تتطلب فيها الأدوات القياسية امتدادًا مفرطًا.
تتطلب عملية طحن قنوات التدفق الضيقة تحقيق توازن بين سهولة الوصول إلى أداة القطع، وصلابتها، وإخراج الرايش، والتحكم في الأبعاد. وقد يؤدي اختيار أداة القطع بناءً على عرض القناة فقط إلى بروز غير ضروري، أو مساحة غير كافية لشفرة القطع، أو خلوص غير مناسب حول الميزة.
تعتمد العملية الأكثر استقرارًا على استخدام أكبر قطر مناسب للقاطع، وأقصر طول عملي للقطع وعنق المعدن، وأقل انحراف، وعمق قطع تدريجي، وطريقة لإزالة الرقائق تتناسب مع القناة والمادة. كما يتطلب النحاس والألومنيوم أولويات مختلفة فيما يتعلق بحدة الحواف، والتحكم في الالتصاق، وتقليل النتوءات، وحماية السطح.
تُقدّم شركة دوهر قواطع طرفية دقيقة القطر مصنوعة من كربيد صلب ، وأدوات مُخصصة للألمنيوم، وحلول طحن مُصممة خصيصًا للقنوات الضيقة، والميزات ذات المدى الطويل، والأقطار الخاصة، ومكونات التبريد السائل الدقيقة. تواصلوا معنا لتزويدنا بمعلومات عن المادة، وعرض القناة، وعمقها، ونصف قطر الزاوية، والتفاوتات المسموح بها، وظروف تشغيل الماكينة للحصول على توصيات بشأن الأدوات المناسبة.
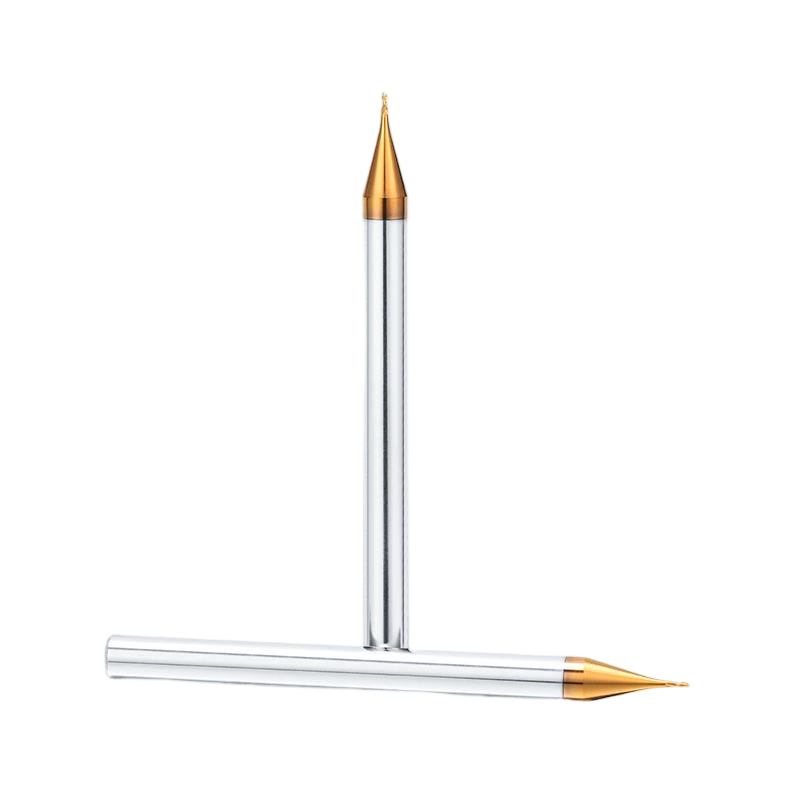
• تصميم طرف مسطح للفتحات الدقيقة، والأخاديد الضيقة، والتجاويف الصغيرة، والأسطح ذات القاع المسطح • تصميم قناة قصيرة يدعم الصلابة ويقلل من انحراف الأداة • طول إجمالي 50 مم مع خيارات ساق 3 مم و4 مم • أبعاد وطلاءات مخصصة، وإنتاج دفعات OEM متوفرة
تعرف على المزيد>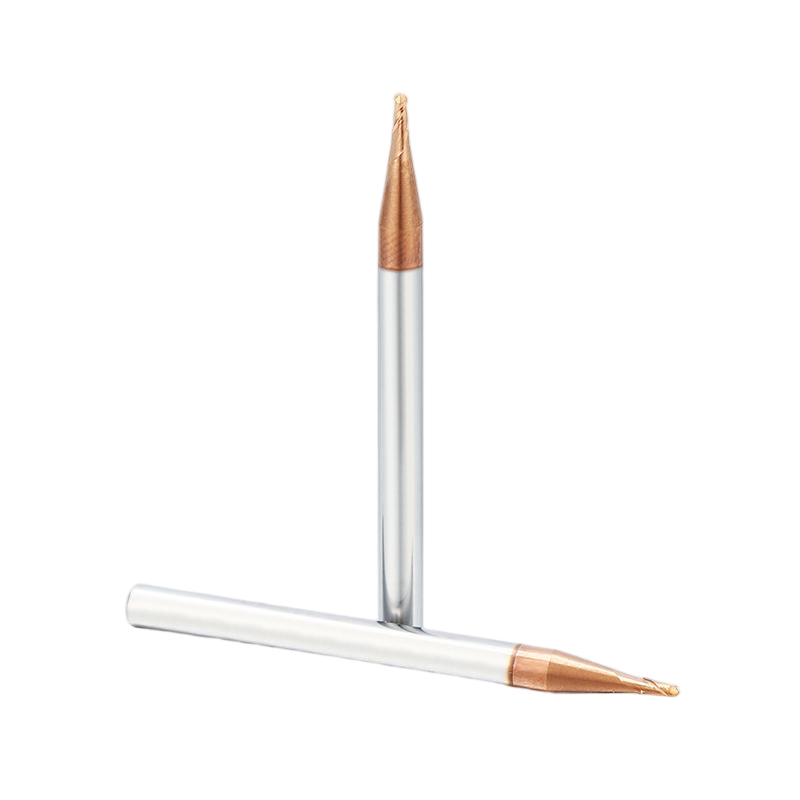
• قاطع تفريز كروي دقيق من الكربيد الصلب للأسطح المنحنية والخطوط الدقيقة • مناسب للتجاويف الدقيقة، والملامح ثلاثية الأبعاد، وتفاصيل القوالب، ومناطق الانتقال السلسة • يدعم تصميم الرأس الكروي القطع المستمر على الأسطح المنحنية والأسطح الحرة • تساعد خيارات الشفرات القصيرة على تحسين الصلابة أثناء تشغيل الأقطار الصغيرة • تتوفر مواصفات قياسية مختارة وأبعاد مخصصة • ندعم نصف القطر المخصص، وطول الشفرات، وطول العنق، وحجم الساق، والطلاء، والتصميم الهندسي • إنتاج OEM وإمداد دفعات مستقر متاح
تعرف على المزيد>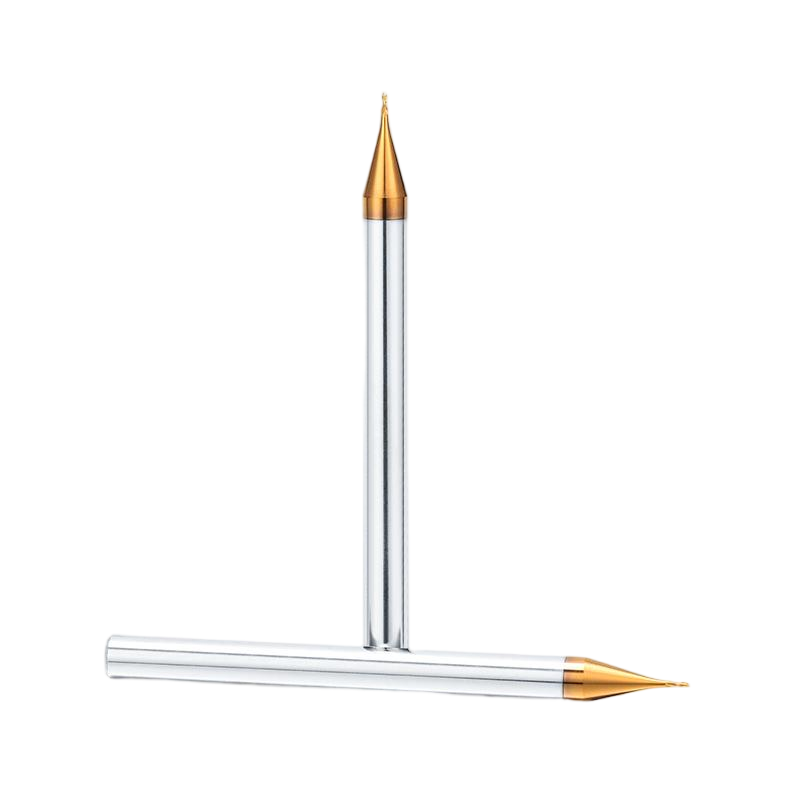
• قاطع تفريز ذو زاوية دقيقة من الكربيد الصلب لتصنيع دقيق باستخدام آلات CNC • زاوية معززة توفر ثباتًا أقوى لحافة القطع • مناسب للأكتاف الصغيرة والجدران الجانبية والتجاويف والأخاديد والملامح • قسم قطع قصير يساعد على تقليل الانحراف في عمليات التصنيع ذات الأقطار الصغيرة • إمكانية تخصيص القطر ونصف القطر وطول قناة القطع وحجم العنق والطلاء والشكل الهندسي
تعرف على المزيد>باستمرارك في استخدام الموقع، فإنك توافق على سياسة الخصوصية والشروط والأحكام الخاصة بنا.