كيفية تقليل الاهتزاز والارتجاج في عمليات طحن الفولاذ المقوى HRC60–68
المقدمة
تُعدّ عملية طحن الفولاذ المُقسّى HRC60–68 حساسة للاهتزازات، لأنّ حافة القطع تعمل تحت ضغط عالٍ ولا تتحمّل عدم استقرار التعشيق. ولا يقتصر تقليل الاهتزازات على تغيير معايير القطع فحسب، بل يعتمد أيضاً على صلابة الأداة، وهندسة القاطع، وثبات الإعداد، ومسار القطع المُتحكّم به.
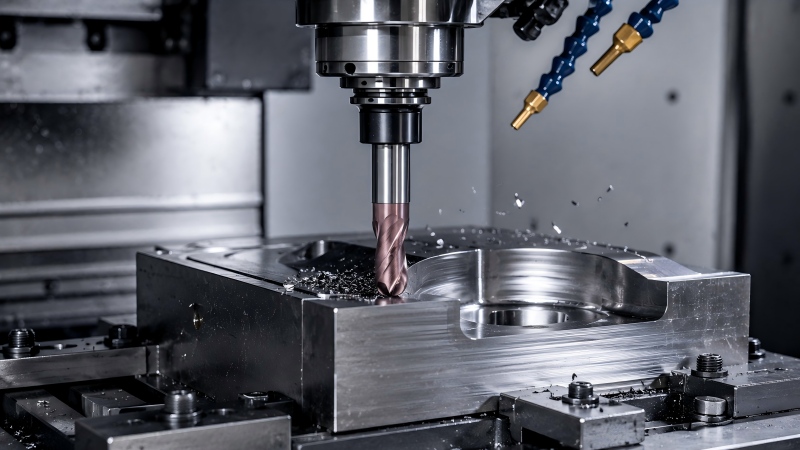
يُعدّ الاهتزاز والارتجاج من المشاكل الشائعة عند تشكيل الفولاذ المُقسّى بدرجة صلابة تتراوح بين HRC60 وHRC68. وغالبًا ما تظهر هذه المشاكل أولًا على شكل صوت قطع غير مستقر، أو علامات ارتجاج مرئية، أو سطح غير مستوٍ، أو تآكل غير طبيعي للأداة. وإذا استمرت المشكلة، فقد تؤدي إلى تشقق الحواف، وتقصير عمر الأداة، وضعف دقة الأبعاد.
في عمليات الطحن الصلب، نادرًا ما ينتج الاهتزاز عن عامل واحد فقط. بل عادةً ما ينجم عن مزيج من عدة عوامل، منها صلابة المادة العالية، وبروز أداة القطع بشكل كبير، وضعف التثبيت، والانحراف المفرط، وعدم ملاءمة هندسة أداة القطع، أو التغيرات المفاجئة في حمل القطع. تتطلب عملية القطع المستقرة تضافر عمل أداة القطع، وحاملها، والآلة، ومسار أداة القطع، وظروف القطع.
لماذا تتأثر عملية طحن الفولاذ المقوى HRC60–68 بالاهتزازات؟
يُعرّض الفولاذ المُقسّى ذو الصلابة من 60 إلى 68 HRC حافة القطع لضغط عالٍ. وبالمقارنة مع فولاذ القوالب ذي الصلابة الأقل، فإنّ أداة القطع أقل تحملاً لعدم استقرار التعشيق. ويمكن أن يؤثر أي انحراف بسيط، أو انحناء في الأداة، أو اهتزاز، بسرعة على كلٍّ من حافة القطع والسطح المُشَكَّل.
لهذا السبب، قد لا يؤدي القاطع المصمم للعمل مع المواد الأسهل نفس الأداء مع الفولاذ ذي صلابة HRC65 أو HRC68. فمع ازدياد الصلابة، تتركز قوة القطع بشكل أكبر، ويصبح أي خلل في التصميم أكثر وضوحًا من خلال علامات الاهتزاز، أو عدم استقرار السطح، أو تآكل الحافة بشكل أسرع.
قبل معالجة مشكلة الاهتزاز، من المهم التأكد من ملاءمة أداة القطع لنطاق الصلابة الفعلي. وللحصول على نظرة أشمل للاختيار، تشرح مقالتنا حول كيفية اختيار أداة القطع الطرفية لصلب القوالب المقسى من 60 إلى 68 HRC سبب ضرورة مراعاة الصلابة والهندسة ومرحلة التشغيل معًا.
الأسباب الشائعة للاهتزاز في عمليات الطحن الصلبة
غالباً ما يبدأ الاهتزاز عندما لا تستطيع حافة القطع الحفاظ على تلامس ثابت مع قطعة العمل. في الفولاذ المقسى بدرجة صلابة تتراوح بين 60 و68 HRC، قد يحدث هذا بسهولة أكبر نظراً لارتفاع مقاومة القطع وتعرض حافة الأداة لإجهاد مستمر.
| سبب | ما الذي يسببه | ماذا تحقق |
|---|
| أداة طويلة بارزة | انحراف الأداة وصوت القطع غير المستقر | تقليل البروز وتحسين صلابة الحامل |
| الجريان المفرط | إحدى آلات الناي تتحمل حملاً أكبر من غيرها | تحقق من دقة حامل الأداة والمغزل والتثبيت |
| ارتباط غير مستقر | تغيرات مفاجئة في الحمل وعلامات اهتزاز | استخدم مدخلًا أكثر سلاسة ومسارات قطع مضبوطة |
| هندسة قاطع غير مناسبة | ضعف التحكم في الاهتزاز وتآكل الأدوات بشكل غير متساوٍ | اختر هندسة مصممة لتحقيق ثبات الطحن الصلب |
كيف يؤثر بروز أداة القطع وانحرافها على استقرار عملية الطحن
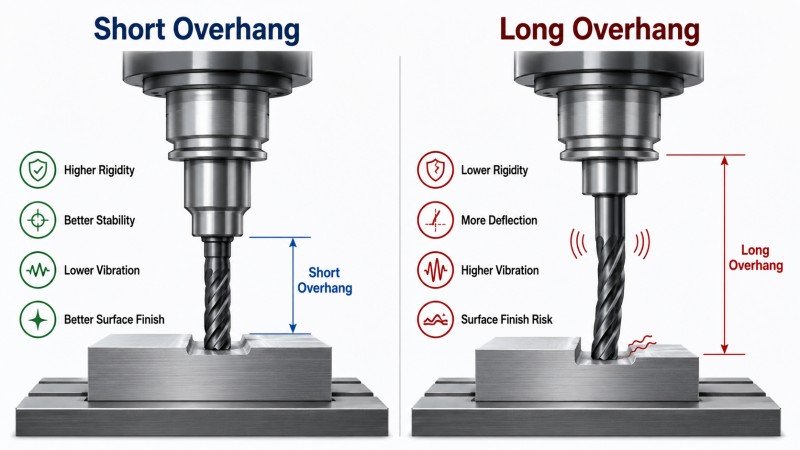
يُعدّ بروز أداة القطع من أولى الأمور التي يجب فحصها عند ظهور الاهتزاز. فكلما زاد طول الأداة الممتد من الحامل، زادت سهولة انحرافها تحت تأثير قوة القطع. وفي الفولاذ المُقسّى بدرجة صلابة تتراوح بين 60 و68 HRC، حتى الانحراف الطفيف قد يؤثر على تلامس الحافة وجودة السطح.
يُعدّ عدم انتظام دوران أداة القطع مصدرًا شائعًا آخر للاهتزاز. فعندما لا تدور الأداة بشكل متمركز، لا يتوزع حمل القطع بالتساوي بين شفراتها. قد تزيل إحدى الشفرات كمية أكبر من المادة، أو تتآكل بشكل أسرع، أو تتشقق في وقت أبكر. ويمكن أن يؤدي هذا الحمل غير المتساوي إلى حلقة مفرغة من الاهتزاز، وضعف جودة السطح، وتلف الأداة بشكل أسرع.
في عمليات طحن الفولاذ المقوى، يُفضّل عادةً تقليل البروز، واستخدام حامل أكثر صلابة، وفحص الانحراف قبل تغيير أداة القطع أو بيانات القطع. لا تنجم العديد من مشاكل الاهتزاز عن الأداة نفسها، بل عن طريقة تثبيتها وتحميلها.
لماذا تُعدّ هندسة القطع مهمة للتحكم في الاهتزازات
تؤثر هندسة أداة القطع بشكل مباشر على كيفية توليد قوة القطع. في الفولاذ المُقسّى، يجب أن تكون أداة القطع قوية بما يكفي لمقاومة تلف الحافة، ولكنها تحتاج أيضًا إلى قطع سلس بما يكفي لتجنب الاهتزاز المفرط. إذا كانت الهندسة ضعيفة جدًا، فقد تتشقق الحافة. وإذا ولّدت الهندسة مقاومة قطع كبيرة جدًا، فقد يزداد الاهتزاز سوءًا.
يؤثر تصميم قناة القطع، وقوة قلبها، وزاوية حلزونها، وإعداد حافتها، جميعها على استقرارها. في عمليات الطحن الصعبة، يجب ألا تقتصر وظيفة أداة القطع على مقاومة التآكل فحسب، بل يجب أن تساعد أيضًا في تقليل قوة القطع غير المتساوية أثناء التشغيل المستمر.
يُعدّ هذا الأمر بالغ الأهمية في عمليات تشطيب القوالب، وطحن الجدران الجانبية، وتشكيل التجاويف. غالباً ما تتضمن هذه العمليات تغيير مساحات التلامس، أو الزوايا الضيقة، أو زيادة مدى وصول الأداة، وكل ذلك يزيد من احتمالية حدوث الاهتزاز.
كيف تساعد هندسة الحلزون غير المتساوي والخطوة غير المتساوية في تقليل الاهتزاز
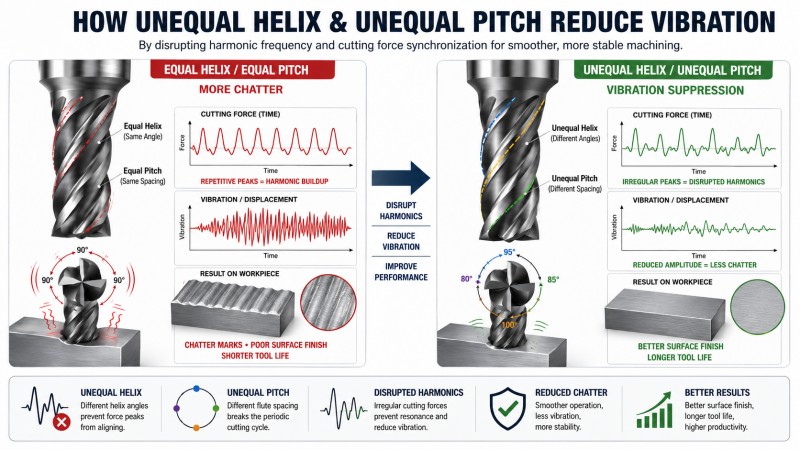
تُستخدم تصاميم الحلزونات غير المتساوية والخطوات غير المتساوية غالبًا للمساعدة في تقليل الاهتزاز. فبدلاً من السماح لكل حافة قاطعة بضرب المادة بنفس الإيقاع، يُغير التصميم الهندسي توقيت القطع بين الشفرات. وهذا يُساعد على تقليل الاهتزاز التوافقي ويجعل عملية القطع أكثر استقرارًا.
في عمليات طحن الفولاذ المقوى، يُعد هذا النوع من الهندسة مفيدًا لأن العملية حساسة للصدمات المتكررة والرنين. ويمكن أن يساعد إيقاع القطع الأكثر استقرارًا في تقليل علامات الاهتزاز، وتحسين جودة السطح، وجعل تآكل الأداة أكثر قابلية للتنبؤ.
بالنسبة للمواد الصلبة ذات صلابة تتراوح بين 60 و68 على مقياس روكويل C، فإن استخدام قاطع تفريز طرفي ذي هندسة مضادة للاهتزاز وحافة قوية كافية يُعد عادةً أكثر ملاءمة من قاطع التفريز متعدد الأغراض. ويصدق هذا بشكل خاص عندما تتطلب قطعة العمل تشطيبًا مستقرًا، أو جدرانًا جانبية دقيقة، أو جودة سطح متسقة.
معايير القطع التي يمكن أن تزيد أو تقلل من الاهتزاز
يمكن أن تُحسّن معايير القطع من استقرار الآلة أو تُفاقم ظاهرة الاهتزاز. في كثير من الحالات، يظهر الاهتزاز عندما يُؤدي التعشيق الشعاعي أو العمق المحوري أو معدل التغذية أو سرعة دوران المغزل إلى تحميل غير مستقر على حافة القطع.
| مشكلة في المعلمات | النتيجة المحتملة | اتجاه الضبط |
|---|
| إفراط في الانخراط الشعاعي | قوة قطع واهتزاز أعلى | قلل من حركة التجاوز وحافظ على استقرار التفاعل. |
| مدخل زاوية غير مستقر | زيادة مفاجئة في الحمل وعلامات اهتزاز | استخدم انتقالات أكثر سلاسة في مسار الأدوات |
| سرعة دوران غير مناسبة | الرنين وصوت القطع غير المستقر | اضبط السرعة لتجنب منطقة الاهتزاز |
| حمل الأدوات المفرط | تآكل الحواف، والتشقق، والتشطيب الرديء | توازن التغذية، وعمق القطع، وصلابة الأداة |
مشاكل تشطيب السطح الناتجة عن الاهتزاز
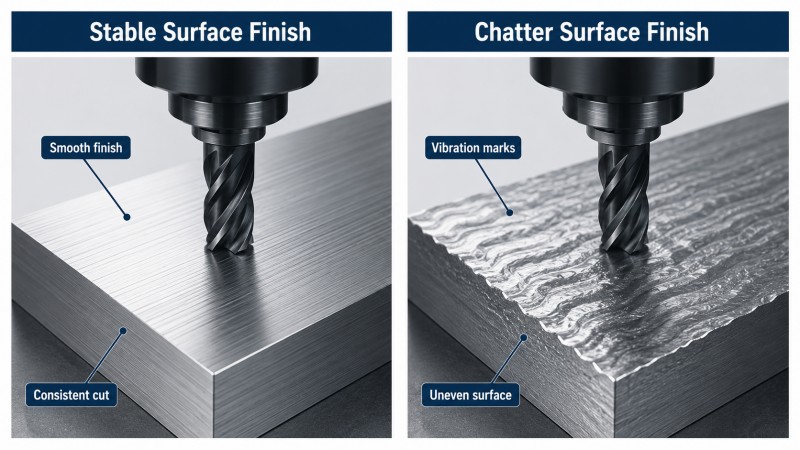
غالباً ما تُلاحظ ظاهرة الاهتزاز أولاً على السطح. فبدلاً من الحصول على سطح أملس ومتجانس، قد تظهر على قطعة العمل علامات اهتزاز، أو أنماط متموجة، أو جدران جانبية غير مستوية، أو آثار أدوات واضحة. في عمليات تشكيل القوالب، يمكن لهذه العيوب أن تزيد من وقت التلميع وتقلل من تجانس الأبعاد.
عندما يستمر الاهتزاز، فإنه قد يؤثر أيضاً على أداة القطع. قد تتآكل حافة القطع بشكل غير متساوٍ، أو تتكون عليها رقائق صغيرة، أو تفقد قدرتها على الحفاظ على سطح نهائي ثابت. لهذا السبب، يرتبط التحكم في الاهتزاز ارتباطاً وثيقاً بجودة السطح وعمر الأداة.
إذا تسبب الاهتزاز بالفعل في تلف الحافة، فقد تتداخل المشكلة مع التكسر. تشرح مقالتنا حول أسباب تكسر قواطع التفريز عند تفريز الفولاذ المقوى HRC60-68 كيف يمكن أن يؤدي عدم استقرار التعشيق وضعف دعم الحافة والانحراف إلى فشل حافة القطع.
قائمة مرجعية عملية لتحسين الاستقرار في عمليات طحن الفولاذ المقوى
• تأكد من نطاق الصلابة الفعلي قبل اختيار قاطع الطحن النهائي.
• استخدم قاطع تفريز فولاذي عالي الصلابة مصمم للمواد المقواة HRC60–68.
• قلل من بروز الأداة قدر الإمكان بما يسمح به هيكل القطعة.
• تحقق من الانحراف، ودقة الحامل، وحالة المغزل، وصلابة التثبيت.
• تجنب الاشتباك المفاجئ، والدخول الحاد من الزوايا، وانتقالات مسار الأدوات غير المستقرة.
• اختر هندسة القطع التي تدعم تقليل الاهتزاز واستقرار الحافة.
• اضبط سرعة المغزل والتغذية والتداخل القطري والعمق المحوري معًا بدلاً من تغيير قيمة واحدة فقط.
• تقييم النتيجة من خلال جودة السطح، وصوت القطع، ونمط تآكل الأداة، والاتساق الأبعاد.
الأسئلة الشائعة
لماذا يحدث الاهتزاز في عملية طحن الفولاذ المقوى؟
يحدث الاهتزاز عندما تصبح عملية القطع غير مستقرة. في الفولاذ المقوى، يمكن أن يكون سبب ذلك قوة قطع عالية، أو بروز طويل، أو انحراف، أو تثبيت ضعيف، أو هندسة غير مناسبة للقاطع، أو تغييرات مفاجئة في التلامس.
كيف يمكنني تقليل الاهتزاز عند طحن الفولاذ HRC60–68؟
قلل من البروز، وحسّن صلابة تثبيت الأداة، وتحقق من الانحراف، واستخدم مسارات أداة ثابتة، واختر قاطع تفريز مصممًا لتفريز الفولاذ عالي الصلابة. يجب أيضًا ضبط معايير القطع لتجنب عدم استقرار التعشيق.
هل تساعد هندسة الحلزون غير المتساوية في تقليل الاهتزاز؟
نعم. يمكن أن تساعد هندسة الحلزون غير المتساوي أو هندسة الخطوة غير المتساوية في كسر اهتزاز القطع المتكرر وتقليل الرنين، مما قد يحسن الاستقرار وجودة السطح في عمليات الطحن الصلبة.
هل يمكن أن يتسبب الاهتزاز في تكسر قاطع الطحن؟
نعم. يُحدث الاهتزاز حملاً غير مستقر على حافة القطع. إذا استمر الاهتزاز، فقد يتعرض القاطع لتآكل غير متساوٍ، أو تشققات صغيرة في الحافة، أو تلف مفاجئ في الحافة.
لماذا تتدهور جودة السطح أثناء عملية الطحن الصلب؟
قد ينتج سوء جودة سطح القطع عن اهتزازات، أو انحراف أداة القطع، أو عدم استقامة محورها، أو عدم استقرار التعشيق، أو تآكل الحواف. في الفولاذ المقوى بدرجة صلابة تتراوح بين 60 و68 HRC، تصبح هذه المشكلات أكثر وضوحًا لأن ظروف القطع أقل تسامحًا.
خاتمة
يتطلب تقليل الاهتزاز والارتجاج في عملية طحن الفولاذ المقوى HRC60-68 أكثر من مجرد تغيير أحد معايير القطع. فالقاطع، وحامل الأداة، وصلابة الماكينة، ومسار القطع، وصلابة قطعة العمل، كلها تؤثر على استقرار العملية.
في عمليات تشكيل الفولاذ عالي الصلابة، يعتمد القطع المستقر على تثبيت أداة القطع بشكل قصير وصلب، والتحكم في التلامس، واختيار هندسة مناسبة لأداة القطع، وضبط دقيق للمعايير. كما يمكن أن تساعد هندسة اللولب غير المتساوي أو الخطوة غير المتساوية في تقليل الاهتزازات المتكررة وتحسين تجانس سطح القطع.
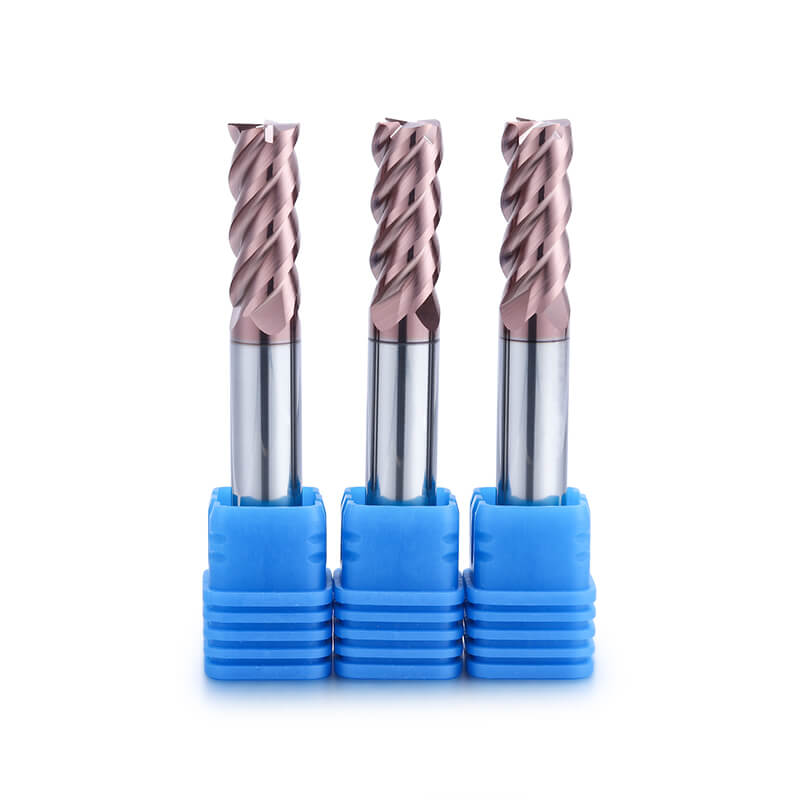
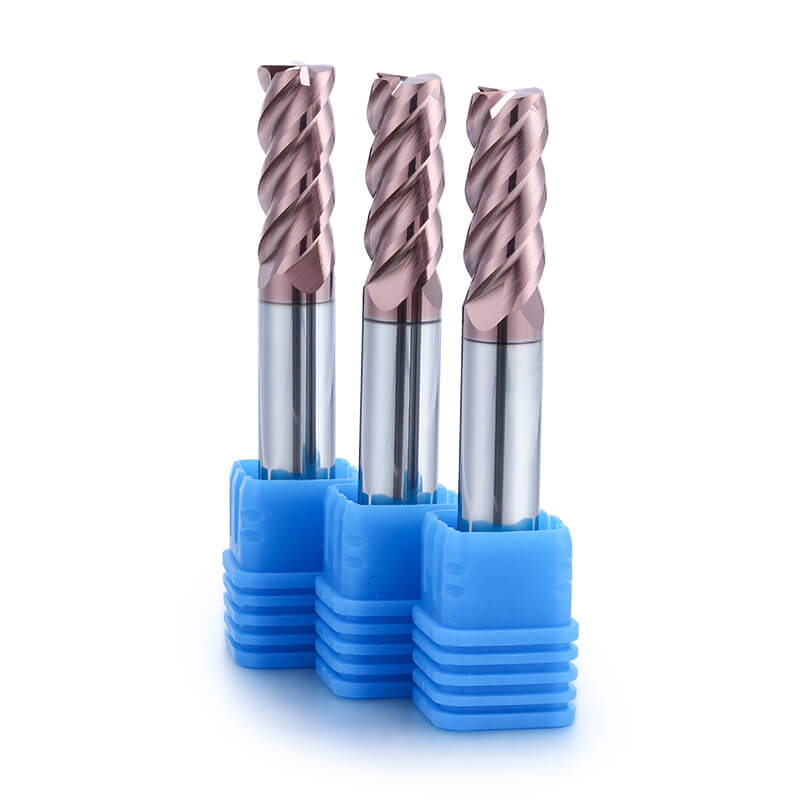
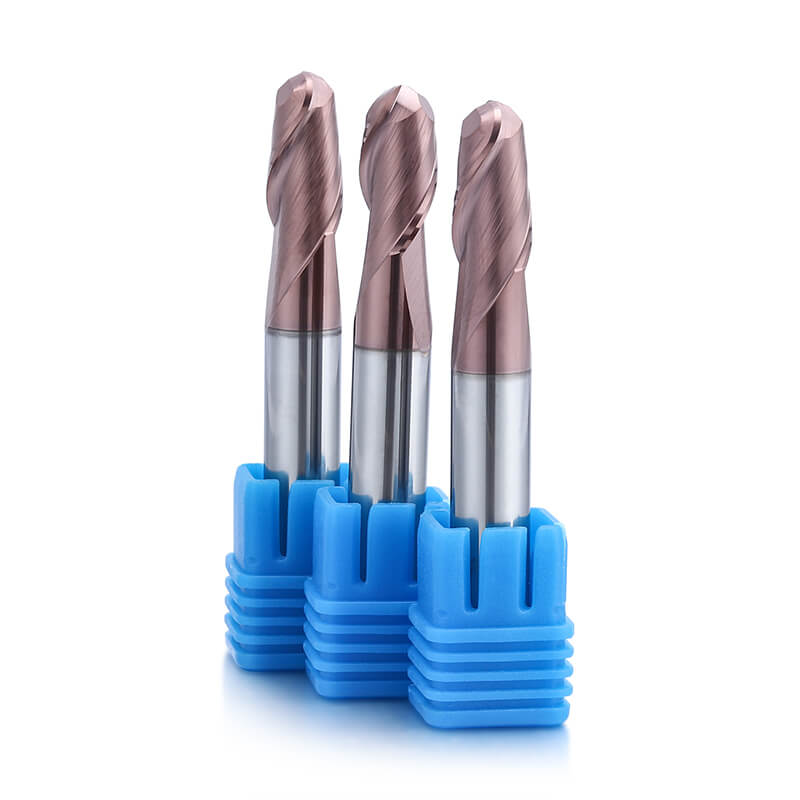
صُممت قواطع الطحن الطرفية من سلسلة HEX من شركة Dohre، والمصنوعة من الفولاذ عالي الصلابة، خصيصًا لتطبيقات الطحن الصلب، وتحديدًا للمواد المُقسّاة بدرجة صلابة تتراوح بين HRC60 وHRC68. تواصلوا معنا للحصول على توصيات بشأن المنتجات وحلول قواطع الطحن الطرفية المُخصصة لتشغيل الفولاذ المُقسّى.