


Touch alın
Sizə kömək edə biləcəyimiz bir sualınız və ya probleminiz varmı?
Gəlin layihəniz və Dohre-nin alətlərinizin dizaynında, istehsalında və bazara hazırlanmasında necə kömək edə biləcəyi barədə danışaq.


Oxuma həcmi: 142

Buraxılış tarixi: 2026-08-24
Təxmini oxu vaxtı:
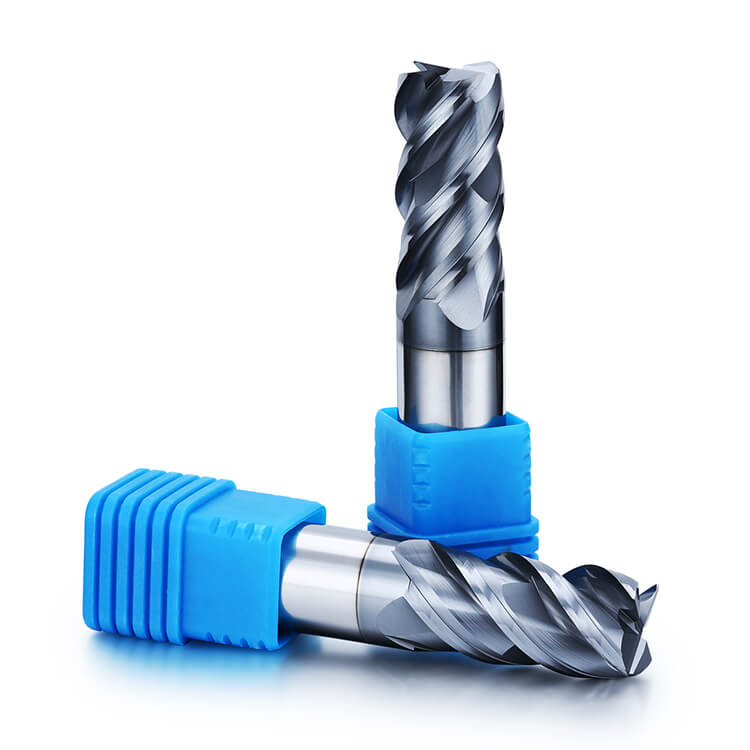
Master 304 & 316 stainless steel machining with the TEX Series solid carbide end mills. Engineered with AlCrN heat-resistant coatings, sub-micron carbide substrates, and anti-vibration geometries to eliminate work hardening, suppress chatter, and dramatically extend tool life in tough alloys. Contact DOHRE for a custom quote today!
304 və 316 austenitik paslanmayan poladların emalı yüksək dəqiqlikli CNC əməliyyatları üçün ciddi çətinliklər yaradır. Müstəsna korroziyaya davamlılığı ilə tanınan bu ərintilər aşağı istilik keçiriciliyinə, həddindən artıq sərtləşməyə və kəsici kənarlara qaynaq etməyə meyllidir.
Bu şiddətli istilik yığılması yan aşınmanı sürətləndirir, kənarların qırılmasına səbəb olur və yüksək həcmli istehsal mühitlərində alətlərin dəyişdirilməsi xərclərini artırır.
Xüsusi olaraq yüksək istilik və yüksək deformasiya müqaviməti üçün hazırlanmış kəsici alətin seçilməsi bu əməliyyat maneələrini aradan qaldırır. Xüsusi alət həndəsəsini inkişaf etmiş bir örtüklə birləşdirən TEX Seriyası, dəzgah emalatxanalarına sabit hissə ölçülərini qoruyarkən metal çıxarma sürətini artırmaq üçün etibarlı bir yol təqdim edir.
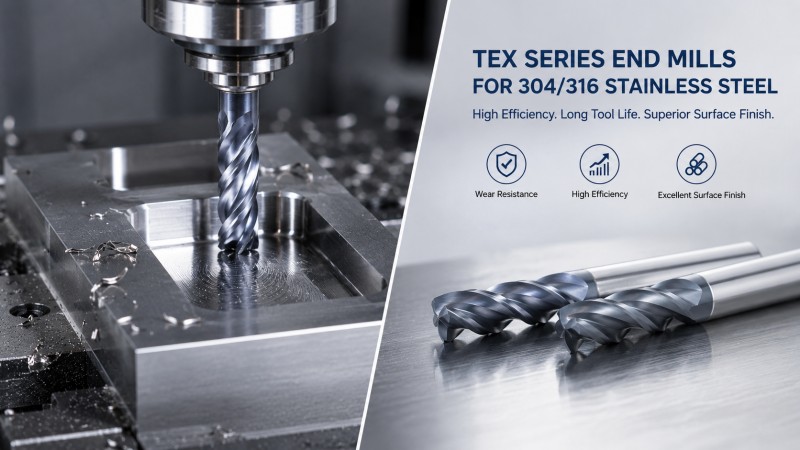
Standart kəsicilərin paslanmayan poladda niyə sıradan çıxdığını anlamaq üçün yonqar əmələ gəlmə mexanizmini araşdırmaq lazımdır. Həm 304, həm də 316 dərəcəli kəsmə zamanı güclü istilik yaradır və kəsici kənarın qarşısında işlənməmiş materialı sürətlə sərtləşdirir.
Austenitik paslanmayan poladlar zəif istilik keçiriciliyi nümayiş etdirdiyindən, yaranan istiliyin təxminən 80 faizi kəsmə zonasında qalır. Kəsici kəsmək əvəzinə sürtünərsə, material dərhal sərtləşir və sonrakı fleytaları daha sərt səth təbəqəsini kəsməyə məcbur edir. Bu istilik yığılması standart karbid substratlarını pozur və kəsmə xəttinin dərinliyində kəsiklərin aşınmasını sürətləndirir.
304 əsas paslanmayan polad növü olsa da, 316-da molibden var ki, bu da çuxurların əmələ gəlməsinə qarşı müqaviməti artırır. Bu əlavə isti sərtliyi və möhkəmliyi artırır və 316-nın emalını xeyli çətinləşdirir.
| Material Əmlak | 304 Paslanmaz | 316 Paslanmaz |
|---|---|---|
| İşlənmə qabiliyyəti reytinqi | Təxminən 45 faiz | Təxminən 36 faiz |
| Ərinti Tərkibi | 18 faiz xrom / 8 faiz nikel | 16 faiz xrom / 10 faiz nikel / 2 faiz molibden |
| Əsas Geyim Rejimi | Kənar və yan aşınmanın yığılması | Şiddətli çentik aşınması və termal çatlama |
| Tövsiyə olunan tətbiq | Ümumi sənaye hissələri | Dəniz və tibbi komponentlər |
Kəsici kənarları sıradan çıxaran material problemlərini müəyyən etdikdən sonra, xüsusi mühəndisliyin bu davamlı nasazlıq rejimlərini necə həll etdiyini araşdıraq.
Alətlərin vaxtından əvvəl sıradan çıxmasının qarşısını almaq üçün vibrasiya nəzarəti, kənarların möhkəmliyi və davamlı yüklər altında yüksək istilik müqaviməti üçün optimallaşdırılmış bir alət dizaynı tələb olunur.
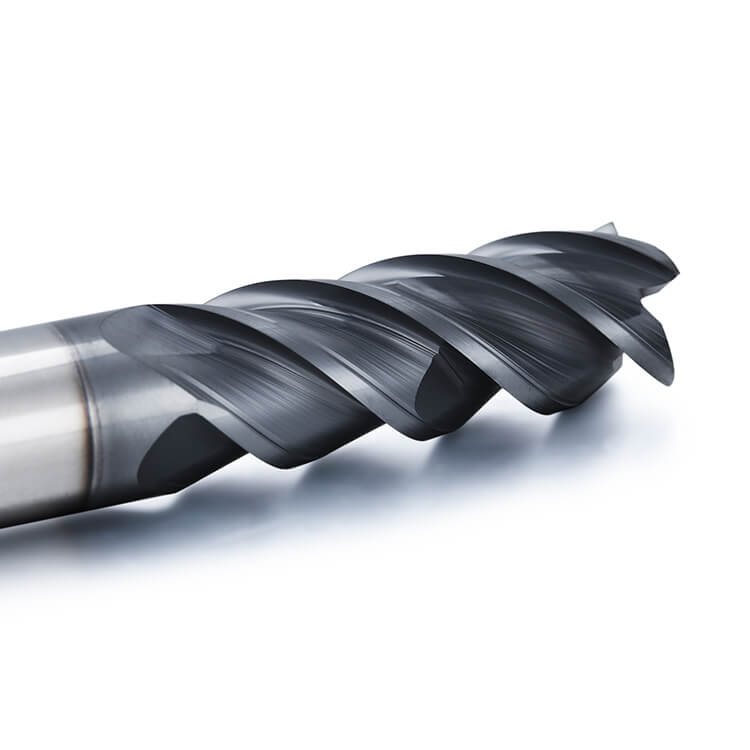
Harmonik səs-küy kəsici kənarlarda mikro çatlamalara səbəb olur. TEX seriyası, dəyişkən spiral bucağı ilə birlikdə qeyri-bərabər fleyta indeksləşdirməsini özündə birləşdirir. Fırlanma zamanı addım bucağını davamlı olaraq dəyişdirməklə, kəsici rezonans yığılmasını pozur, ağır yan frezeleme zamanı aləti sabitləşdirir və daha hamar səth örtükləri yaradır.
Alətin bütövlüyü tamamilə xam karbidin keyfiyyətindən asılıdır. Təcrübəli karbid ucluq dəyirmanı istehsalçısı tərəfindən istehsal olunan TEX kəsiciləri, fərqli üstünlüklər təmin etmək üçün 12 faiz kobalt bağlayıcı ilə birləşdirilmiş ultra incə mikrodənəli karbiddən istifadə edir:
Təkrar emal olunmuş çirklərdən azad təmiz bakirə volfram karbid quruluşu
Maksimum yan aşınma müqaviməti üçün submikron taxıl ölçüsü
Kobud işləmə zamanı ağır mexaniki zərbələri udmaq üçün yüksək kobalt tərkibi
Alətin üz hissəsini lokal istidən qorumaq üçün TEX alətləri AlCrN əsaslı AP örtükdən istifadə edir. Bu təbəqə aşağı sürtünməni qoruyarkən 1200 dərəcə Selsiyə qədər temperatura davam gətirir:
Yapışqan paslanmayan polad qırıntılarının fleytalara qaynaqlanmasının qarşısını alır
Quru kəsmə və ya yüksək sürətli əməliyyatlar zamanı oksidləşməyə davamlıdır
Uzun istehsal dövrlərində kənarların kəskinliyini qoruyur
Alətin struktur üstünlükləri müəyyən edildikdən sonra, zavodda ümumi səmərəliliyi maksimum dərəcədə artırmaq üçün düzgün kəsmə strategiyaları tətbiq olunmalıdır.
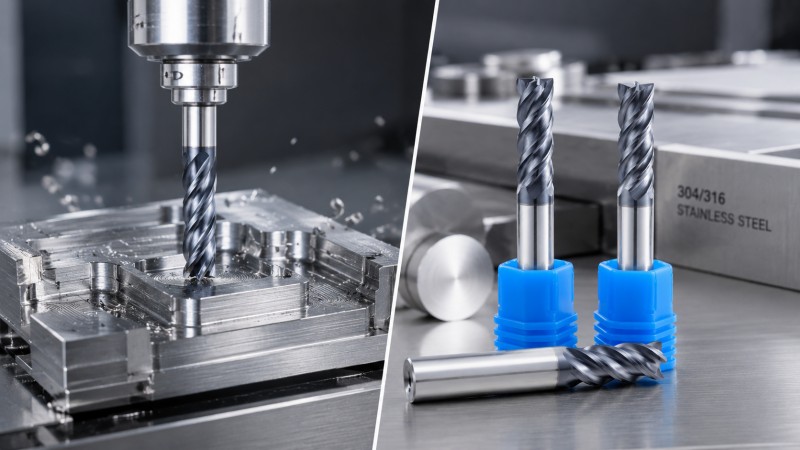
Optimal qidalanma, sürət və alət yollarının tətbiqi, istilik əsasən yonqardan keçərkən kəsmə qüvvələrinin sabit qalmasını təmin edir.
Diş başına yemləməni kifayət qədər yüksək səviyyədə təyin etmək, fleytaların işlənmiş bərkimiş səthlərdə sürüşməsinin qarşısını alır. Alət diametrinin 1.0 ilə 1.5 misli arasında ox boyunca kəsmə dərinliyinin saxlanılması, gərginliyi yalnız künc ucunda cəmləşdirmək əvəzinə, aşınmanı bütün fleyta uzunluğu boyunca bərabər paylayır.
Troxoid frezer yolları, adətən kəsicinin diametrinin 8 faizi ilə 15 faizi arasında olan aşağı radial birləşmə bucağını saxlayır. Bu strategiya hər dövr üçün təmas müddətini azaldır, alət gövdəsinə istilik ötürülməsini azaldır və operatorlara fəlakətli qırılma riski olmadan masa qidalanmalarını artırmağa imkan verir.
Yol optimallaşdırmasından əlavə, mayenin düzgün tətbiq edilməməsi nəticəsində yaranan istilik yorğunluğunun idarə olunması da kənarların sağ qalması üçün eyni dərəcədə vacibdir.
Termal şok, ağır paslanmayan polad emalı zamanı tez-tez standart mexaniki aşınma ilə qarışdırılan qəfil alət sıradan çıxmasının əsas səbəbidir.
Yüksək sürətlə işləyən alətə aşağı təzyiqli soyuducu mayenin tətbiqi sürətli istilik dövriyyəsi yaradır. Fleytalar kəsik yerinin içərisində 900 dərəcə Selsiyə qədər qızır, sonra çıxdıqda sürətlə soyuyur. Bu daimi genişlənmə və daralma kəsici kənara perpendikulyar olan mikro çatlar əmələ gətirir və nəticədə karbidin böyük hissələrinin qopmasına səbəb olur.
Düzgün soyutma metodunun seçilməsi freze tətbiqindən asılıdır:
Yüksək təzyiqli hava partlayışı, termal şok olmadan isti yonqarları təmiz üfürməklə trokoid freze üçün ən yaxşı nəticə verir
50 bar və ya daha yüksək təzyiqdə işləyən mili maye soyuducu, paslanmayan polad üçün ixtisaslaşmış Uc dəyirmanlarından istifadə edərək dərin yarıqlama zamanı yonqarları effektiv şəkildə yuyur.
Xüsusi qurğunuz üçün ən yaxşı qərarı verməyinizə kömək etmək üçün alət seçimi və emalatxananın idarə edilməsi zamanı tez-tez ortaya çıxan ümumi praktik suallara cavablar aşağıda verilmişdir.
Qiymət xam karbid dərəcəli keyfiyyətindən, partiya həcmindən, mürəkkəb xüsusi həndəsələrdən və ixtisaslaşmış örtük tətbiqlərindən asılıdır. Xüsusi emal tələblərinizə əsaslanan dəqiq qiymət üçün mühəndislik qrupu ilə əlaqə saxlayın. DOHRE birbaşa.
AlCrN əsaslı formulalar əvəzinə TiAlN və ya ümumi titan nitrid örtüklərinin seçilməsi tez-tez rast gəlinən səhvdir. Standart örtüklər həddindən artıq temperaturda kifayət qədər oksidləşmə müqavimətinə malik deyil və bu da yapışqan paslanmayan polad qırıntılarının alət fleytalarına qaynaqlanmasına imkan verir.
Alətin ömrü, səsli operator siqnallarına əsaslanmaq əvəzinə, tamamlanmış hissələri saymaqla və ya yan aşınmanı böyütmə ilə ölçməklə izlənilməlidir. 316 paslanmayan poladda, yan aşınmanın 0.2 mm-dən çox olması, iş parçasının zədələnməsinin qarşısını almaq üçün kəsicinin dəyişdirilməli olduğunu göstərir.
Standart modifikasiyalar adətən 7-10 iş günü ərzində göndərilir. Unikal üyütmə proqramları və ixtisaslaşdırılmış örtüklər tələb edən tam xüsusi alət profillərinin çatdırılması ümumiyyətlə 2-3 həftə çəkir.
304 və 316 paslanmayan poladın səmərəli şəkildə emalı üçün işin sərtləşməsinə, yüksək istilik gərginliyinə və səs-küyə davamlı kəsici alətlər tələb olunur. Mikrondan aşağı bakirə karbid, vibrasiyanı azaldan dəyişkən həndəsələr və istiliyədavamlı AlCrN örtüklərini birləşdirərək, xüsusi alətlər dəzgah sexlərinə tələbkar əməliyyatlarda ardıcıl alət ömrü və üstün səth keyfiyyəti əldə etməyə kömək edir.
As an experienced manufacturer of high performance milling cutters, DOHRE provides complete technical support, application analysis, and custom tool designs tailored to your production equipment. Mühəndislik komandamızla əlaqə saxlayın emal tələblərinizi nəzərdən keçirmək və kəsmə həllərimizin emalatxananızın məhsuldarlığını necə optimallaşdıra biləcəyini öyrənmək üçün bu gün.
Sizə kömək edə biləcəyimiz bir sualınız və ya probleminiz varmı?
Gəlin layihəniz və Dohre-nin alətlərinizin dizaynında, istehsalında və bazara hazırlanmasında necə kömək edə biləcəyi barədə danışaq.
Saytdan istifadə etməyə davam etməklə, siz məxfilik siyasətimizlə razılaşırsınız . Şərtlər və Qaydalar .