Mikro-Flachfräser: So wählen Sie den richtigen Fräser für kleine Nuten, Kavitäten und Präzisionsmerkmale
Veröffentlichungszeitpunkt: 2026
Einführung
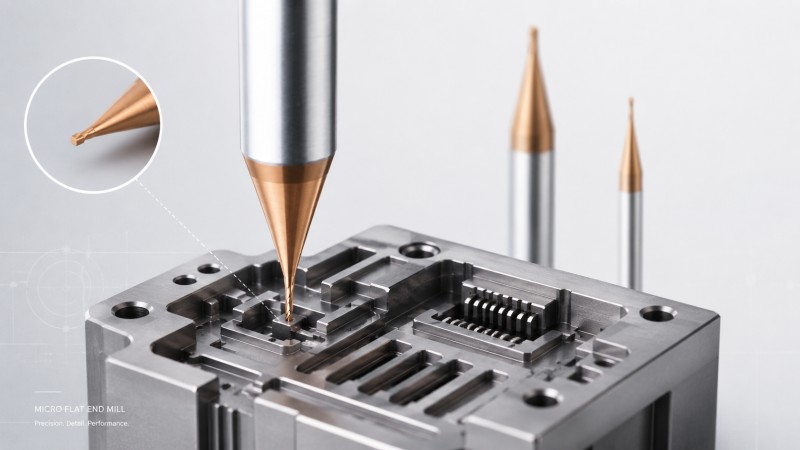
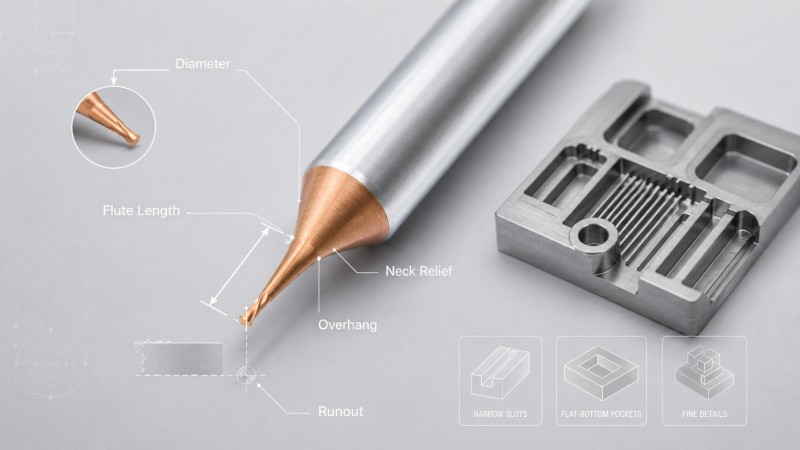
Mikro-Schaftfräser werden für schmale Nuten, kleine Aussparungen, flache Bodenflächen, präzise Schultern, Verbindungsdetails und andere feine CNC-Strukturen eingesetzt, die mit Standardfräsern nicht bearbeitet werden können. Die Wahl des richtigen Fräsers erfordert mehr als nur die Übereinstimmung des Durchmessers mit der Zeichnung: Schneidenlänge, Halsfreiraum, Werkzeugüberhang, Rundlaufgenauigkeit, Werkstückmaterial und die gewählte Nachbearbeitungsstrategie beeinflussen die Bearbeitungsgenauigkeit und die Werkzeugstandzeit.
Die Bearbeitung von Formstahl erfordert ein ständiges Abwägen zwischen Abtragsgeschwindigkeit und Oberflächenqualität. Bei der Bearbeitung schwieriger Werkstoffe wie gehärtetem Werkzeugstahl führt die Wahl des falschen Schaftfräsers zu hohen Werkzeugkosten, übermäßigen Vibrationen und plötzlichem Werkzeugbruch. Maschinenbaubetriebe erleiden häufig Gewinneinbußen aufgrund mangelhafter Oberflächengüten, die stundenlanges, teures manuelles Polieren erfordern.
Die Auswahl der richtigen Werkzeugkombination für Schruppen und Schlichten löst diese Produktionsengpässe. Die Abstimmung von Werkzeugsubstrat, Beschichtung und Geometrie auf die jeweiligen Formmaterialien gewährleistet eine vorhersehbare Werkzeugstandzeit und die Einhaltung der erforderlichen Toleranzen. Dieser technische Leitfaden beschreibt praxisorientierte Strategien zur effizienten Auswahl von Fräswerkzeugen für Ihre Formstahlanwendungen.
Wie beeinflusst die Härte des Formstahls die Auswahl der Fräswerkzeuge?
Weiche vorgehärtete Stähle (P20, NAK80, 718H)
Vorgehärtete Stähle weisen typischerweise eine Härte von 28 bis 38 HRC auf. Diese Werkstoffe sind gut zerspanbar, neigen jedoch bei ungeeigneten Schnittgeschwindigkeiten zur Aufbauschneidenbildung. Standardhartmetallsorten mit hoher Zähigkeit eignen sich hierfür gut. Die Werkzeuggeometrie sollte scharfe Schneidkanten und polierte Spannuten aufweisen, um einen reibungslosen Spanabtransport bei längeren Schruppdurchgängen zu gewährleisten.
Vollständig gehärtete Werkzeugstähle (H13, S136, SKD61, CPM-Pulverstahl)
Gehärtete Werkzeugstähle mit einer Härte von 45 bis 60 HRC erzeugen beim Zerspanen extreme Hitze und starke mechanische Beanspruchung. Die Bearbeitung dieser Legierungen erfordert Schaftfräser aus mikrokristallinem Hartmetall mit hohem Kobaltgehalt. Hochleistungs- Vollhartmetall-Schaftfräser gewährleisten die notwendige Steifigkeit, um Ausbrüche an der Schneidkante unter hoher Belastung zu verhindern.
Härte- und Anwendungsmatrix für gängige Formstähle
Um Ihnen die Auswahl der richtigen Werkzeuge zu erleichtern, zeigt der folgende Vergleich empfohlene Werkzeugtypen basierend auf der Materialhärte und den angestrebten Anwendungen.
| Formstahlmaterial | Typische Härte | Primäre Anwendung | Empfohlene Geometrie und Beschichtung |
|---|
| P20 oder 718H | 28 bis 38 HRC | Kunststoff-Spritzgussformen und allgemeine Sockel | Quadratischer oder Eckradius; AlTiN-Beschichtung |
| H13 oder SKD61 | 45 bis 55 HRC | Heißarbeitsformen und Druckgusshohlräume | Eckradius oder hoher Vorschub; TiAlSiN-Beschichtung |
| S136 | 48 bis 54 HRC | Spiegelkunststoffformen und medizinische Werkzeuge | Kugelfräser; Submikron-Hartmetall |
| CPM Pulverstahl | 55 bis 60 HRC | Hochleistungs-Stempelwerkzeuge | Eckradius; HIPIMS-Nano-beschichtete Schaftfräser |
Nachdem geklärt wurde, wie die Materialhärte die Auswahl des Basiswerkzeugs bestimmt, besteht der nächste Schritt darin, die Werkzeuggeometrie an die jeweiligen Bearbeitungsvorgänge anzupassen.
Wie optimiert man die Werkzeuggeometrie für Schrupp- und Schlichtbearbeitungen?
Hochvorschubfräser und Wendeschneidplattenfräser für schnelle Materialabtragung
Beim Schruppen geht es darum, die Zerspanungsleistung zu maximieren, ohne die Maschinenstabilität zu beeinträchtigen. Hochvorschubfräser zeichnen sich durch flache Eintrittswinkel aus, die die Schnittkräfte axial in die Maschinenspindel leiten. Der Einsatz eines speziellen Schaftfräsers für Formstahl ermöglicht hohe Vorschubgeschwindigkeiten beim Schruppen tiefer Kavitäten bei gleichzeitiger Minimierung der seitlichen Durchbiegung.
Vollhartmetall-Kugelfräser für präzise Oberflächenprofile
Die Bearbeitung gekrümmter Formkonturen erfordert höchste Profilgenauigkeit und geringe Oberflächenrauheit. Kugelfräser bearbeiten komplexe Oberflächen durch feine Zustellungen. Ein geringer Rundlauf gewährleistet einen gleichmäßigen Zahneingriff, verhindert Riefenbildung und reduziert die Nachbearbeitungszeit für das Polieren der fertigen Formoberflächen drastisch.
Eckradius-Schaftfräser für Stabilität beim Halbschlichten
Eckradius-Schaftfräser bieten eine robustere Schneide als Standard-Schaftfräser mit geradem Querschnitt. Sie verteilen Wärme und mechanische Spannung über den Radius und reduzieren so Ausbrüche an den Ecken beim Vorschlichten. Diese Konfiguration ermöglicht ein zuverlässiges Bearbeiten von Schulterübergängen und verlängert die Werkzeugstandzeit bei anspruchsvollen Fräsanwendungen im Formen- und Werkzeugbau.
Während optimierte Geometrien für mechanische Stabilität sorgen, erfordert die Bewältigung hoher Schnitttemperaturen fortschrittliche Oberflächenbeschichtungen.
Fortschrittliche Beschichtungstechnologien, entwickelt für das Formenfräsen bei hohen Temperaturen
AlTiN- und TiAlN-Beschichtungen für hohe thermische Stabilität
Die Bearbeitung harter Formwerkstoffe erzeugt in der Schnittzone lokale Temperaturen von über 800 °C. Titan-Aluminium-Nitrid-Beschichtungen bilden bei Hitzeeinwirkung eine schützende Aluminiumoxidschicht. Diese Schicht wirkt als Wärmebarriere, erhält die Härte des Substrats und verzögert den Flankenverschleiß bei aggressiven Trockenfräszyklen.
Nano-Kompositbeschichtungen für die Oberflächenveredelung von ultrahartem Stahl
Die Hochleistungs-Impuls-Magnetron-Sputtertechnologie erzeugt extrem dichte Nanokompositstrukturen. Beschichtungen, die mit diesem Verfahren aufgebracht werden, zeichnen sich durch hervorragende Haftung, hohe Oxidationsbeständigkeit bis 1200 °C und niedrige Reibungskoeffizienten aus. Diese Eigenschaften verhindern Mikrorisse beim Trockenschleifen von gehärteten Stählen bis 60 HRC.
Leistungsindikatoren für Oberflächenbeschichtungen
Die Wahl der richtigen Beschichtung hängt direkt von der Betriebstemperatur und den Anforderungen an die Materialhärte ab.
Das Verständnis der Wärmeerzeugung führt direkt zur Bewertung von Schneidumgebungen und Strategien zur Schwingungsdämpfung.
Vermeidung von Thermoschock-Fallen bei der Hochgeschwindigkeits-Formenbearbeitung
Regeln für die Strategie bei Luftstoß vs. Kühlmittelflutung
Die Verwendung von flüssigem Kühlmittel beim Hochgeschwindigkeitsfräsen von gehärtetem Stahl führt zu schnellen thermischen Ausdehnungen und Kontraktionen. Diese Temperaturwechsel erzeugen Mikrorisse senkrecht zur Schneidkante, was zu plötzlichem Werkzeugversagen führen kann. Der Einsatz von Druckluft entfernt die Späne effektiv und hält die Temperaturen in der Schnittzone ohne Thermoschocks konstant.
Kontrolle des Werkzeugüberhangverhältnisses zur Vermeidung von Kavitätsrattern
Tiefe Formhohlräume erfordern große Werkzeugüberhänge, was die Anfälligkeit für Rattern erhöht. Ein Verhältnis von Länge zu Durchmesser von weniger als dem Vierfachen des Durchmessers verhindert übermäßige Vibrationen. Ist eine größere Reichweite unumgänglich, unterbrechen spezielle Schaftfräser mit variablen Spiralwinkeln und ungleichem Schneidenabstand die harmonische Resonanz und sorgen so für saubere Oberflächen am Werkstück.
Bevor Sie eine endgültige Entscheidung über Ihre Werkzeugbeschaffung treffen, hilft die Überprüfung häufig gestellter Fragen aus der Fertigung, kostspielige Verarbeitungsfehler zu vermeiden.
Häufig gestellte Fragen
Welche Faktoren beeinflussen direkt die Kosten der kundenspezifischen Fertigung von spezialisierten Schaftfräsern für die Formenbearbeitung?
Die Preise für Sonderwerkzeuge hängen von der Korngröße des Rohmaterials, den verwendeten PVD-Beschichtungen, komplexen Geometrien und der Gesamtmenge der gefertigten Werkzeuge ab. Auch die Rüstzeiten für das Schleifen beeinflussen den Stückpreis. Für ein genaues Angebot, das auf Ihre spezifischen Anforderungen an die Werkzeugbearbeitung zugeschnitten ist, wenden Sie sich bitte direkt an das Entwicklungsteam von Dohre CNC Tools .
Wie wirkt sich die falsche Wahl des Werkzeughalters auf die Standzeit des Kugelkopffräsers beim Schlichten aus?
Die Verwendung von Spannzangen mit geringer Präzision und hohem Rundlauffehler führt zu einer ungleichmäßigen Spanbelastung der Werkzeugschneiden. Wird eine Schneide stärker beansprucht als die anderen, verschleißt sie vorzeitig und verursacht Rattern. Präzisions-Schrumpf- oder Hydraulikfutter, die den Rundlauffehler unter 0.003 mm halten, sind für eine maximale Werkzeugstandzeit unerlässlich.
Wie können Maschinenbediener die verbleibende Nutzungsdauer eines Schaftfräsers während der Vorschlichtbearbeitung abschätzen?
Die Bediener sollten die Flankenverschleißbreite während der Werkzeugpausen mithilfe einer Induktionsschleife überwachen. Ein gleichmäßiger Flankenverschleiß bis zu 0.2 mm deutet auf normalen Verschleiß hin. Treten Mikroausbrüche an der Schneidkante auf oder werden ungewöhnliche Spindelgeräusche durch die akustische Überwachung festgestellt, muss das Werkzeug ausgetauscht werden, bevor es zu einem Totalausfall kommt.
Fazit
Die Auswahl des passenden Schaftfräsers für die spezifischen Eigenschaften des Formstahls verbessert die Bearbeitungsproduktivität und senkt den Betriebsaufwand. Die Wahl geeigneter Geometrien für Schrupp-, Vorschlicht- und Schlichtbearbeitungen minimiert den Werkzeugverschleiß, verhindert thermische Risse und eliminiert kostspielige manuelle Nachbearbeitung. Die Anwendung geeigneter Werkzeugüberhangkontrollen und Trockenstrahlstrategien gewährleistet zudem eine stabile CNC-Bearbeitung.
Die Zusammenarbeit mit einem erfahrenen Werkzeughersteller sichert Ihnen gleichbleibende Werkzeugqualität und individuelle Unterstützung im Bereich Engineering. Dohre CNC Tools liefert Hochleistungs-Vollhartmetall-Schaftfräser, die speziell für die anspruchsvolle Werkzeug- und Formenfertigung entwickelt wurden. Kontaktieren Sie noch heute unser technisches Support-Team, um Ihre Werkzeugstrategien zu optimieren und ein wettbewerbsfähiges Angebot anzufordern.





