Wie man schmale Durchflusskanäle in Server-Kühlplatten herstellt
Veröffentlichungszeitpunkt: 2026
Einführung
Enge Strömungskanäle stellen hohe Anforderungen an die Steifigkeit, den Spanabtransport, die Rundlaufgenauigkeit und die Schnittstabilität von Schaftfräsern. Das richtige Werkzeug muss entsprechend der Kanalbreite, -tiefe, dem Eckradius, dem Werkstückmaterial, der Wandstärke und der geforderten Oberflächenqualität ausgewählt werden.
Schmale Strömungskanäle sind ein wichtiges Merkmal vieler Kühlplattenkonstruktionen für Server. Sie leiten das Kühlmittel durch die Platte und vergrößern die Kontaktfläche für den Wärmeaustausch, stellen aber auch hohe Anforderungen an die CNC-Bearbeitung.
Mit abnehmender Kanalbreite oder -tiefe sinkt die Steifigkeit des Schaftfräsers, und die Späne haben weniger Platz, den Schnittbereich zu verlassen. Zu großer Rundlauffehler, ein zu langer Werkzeugüberstand, eine ungeeignete Schneidengeometrie oder eine unzureichende Spanabfuhr können zu Maßabweichungen, Kratzern an den Kanalwänden, Gratbildung, schnellem Werkzeugverschleiß oder plötzlichem Fräserbruch führen.
Dieser Artikel befasst sich mit Kaltplattenkanälen, die mittels CNC-Schaftfräsen hergestellt oder bearbeitet werden. Die geeignete Bearbeitungsmethode hängt von der Kanalgeometrie, dem Werkstückmaterial, der Wandstärke, den Oberflächenanforderungen, dem Maschinenzustand und dem Produktionsvolumen ab.
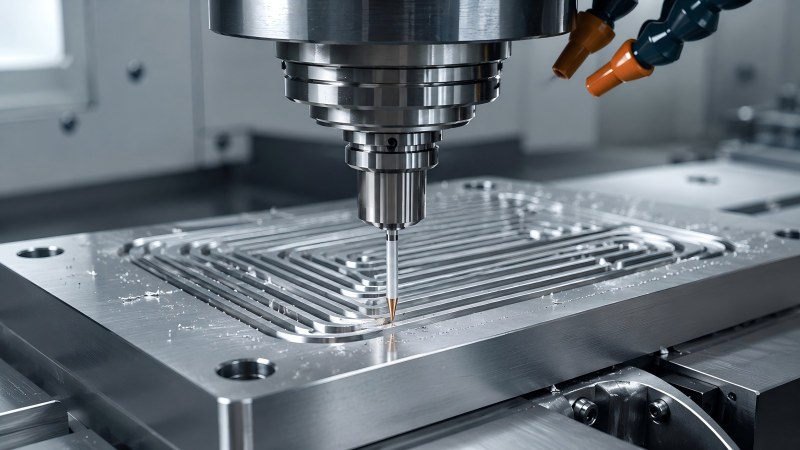
Warum das Fräsen schmaler Kühlplattenkanäle schwierig ist
Ein schmaler Kanal begrenzt sowohl den Fräserdurchmesser als auch den Schneidenabstand. Das Werkzeug muss klein genug sein, um die erforderliche Breite und den Innenradius zu erzeugen, aber gleichzeitig steif genug, um Verformungen beim Nutenfräsen und Seitenfräsen zu widerstehen.
Die Späneabfuhr wird erschwert, da die umgebenden Wände die Bewegung von Kühlmittel, Luft und Spänen behindern. Verbleibende Späne im Kanal können erneut zerkleinert werden, was zu erhöhter Hitze und Kratzern am Boden oder an der Seitenwand führt.
Der Kanal kann auch von dünnen Wänden umgeben sein. Übermäßige Radialkräfte können diese Wände während der Bearbeitung verschieben, wodurch sich die endgültige Kanalbreite ändert oder die Ebenheit der Platte nach dem Entnehmen des Werkstücks aus der Vorrichtung abnimmt.
| Kanalzustand | Hauptbearbeitungsrisiko | Prozesspriorität |
|---|
| Schmale Kanalbreite | Kleiner Fräserdurchmesser und reduzierte Steifigkeit | Verwenden Sie das größte Werkzeug, das die erforderliche Breite und den Radius aufweist. |
| Tiefer Kanal | Große Reichweite, Durchbiegung, Vibrationen und schlechte Spanabfuhr | Überhang begrenzen und progressive Schnitttiefe verwenden |
| Eng beieinander liegende Kanäle | Dünnwandbewegung und Plattenverformung | Schnittkraft steuern und Bearbeitungsablauf ausbalancieren |
| Kleiner Innenradius | Benötigt einen kleineren Fräser als der Hauptkanal | Mit einem größeren Werkzeug grob vorarbeiten und die restlichen Ecken separat bearbeiten. |
| Langer, durchgehender Werkzeugweg | Werkzeugverschleiß, Spanbildung und Maßabweichung | Überwachen Sie den Randzustand und sorgen Sie für eine gleichmäßige Späneabfuhr. |
Überprüfen Sie die Kanalgeometrie, bevor Sie den Schaftfräser auswählen.
Die Werkzeugauswahl sollte anhand der Bauteilzeichnung erfolgen. Die Kanalbreite allein reicht nicht aus. Tiefe, Innenradius der Ecken, Wandstärke, Kanalverlauf, Eintrittsposition, Bodenform und der verfügbare Freiraum beeinflussen den benötigten Fräser.
Ein Fräser kann zwar die Nennkanalbreite haben, aber dennoch ungeeignet sein, wenn die Schneide zu kurz ist, der Hals die umgebende Wand nicht freigibt oder der Halter das Werkstück behindert. Umgekehrt verringert die Wahl eines unnötig langen Fräsers die Steifigkeit und macht den Prozess anfälliger für Vibrationen und Rundlauffehler.
| Zeichnungsinformationen | Warum es wichtig ist |
|---|
| Kanalbreite | Bestimmt den maximalen Fräserdurchmesser |
| Kanaltiefe | Ermittelt die erforderliche Schnittlänge und Reichweite |
| Innenradius | Möglicherweise wird ein kleinerer Schlichtfräser als das Hauptschruppwerkzeug benötigt. |
| Wandstärke | Beeinflusst die zulässige Schnittkraft und die Bearbeitungsreihenfolge |
| Zugang und umgebende Geometrie | Ermittelt, ob ein verkürzter Halsumfang oder eine individuelle Griffweite erforderlich ist. |
| Toleranz- und Oberflächenanforderungen | Legt fest, ob für Schruppen und Schlichten separate Werkzeuge verwendet werden sollten. |
Verwenden Sie den größten Fräserdurchmesser, der in den Kanal passt.
Ein kleinerer Fräser ist nicht automatisch genauer. Durch die Verringerung des Durchmessers verringert sich auch der Werkzeugkern, was die Empfindlichkeit gegenüber Verbiegungen, Rundlauffehlern und Spanstau erhöht.
Sofern die Kanalgeometrie es zulässt, verwenden Sie den größtmöglichen Fräserdurchmesser, der die erforderliche Breite und den Innenradius erzeugt. Ein größeres Werkzeug bietet im Allgemeinen eine höhere Steifigkeit, eine größere Widerstandsfähigkeit gegen Durchbiegung und eine stabilere Seitenwandführung.
Bei Kanälen mit kleinen Eckradien bietet es sich an, den Großteil des Materials mit einem größeren Schaftfräser vorzubearbeiten und für die verbleibenden Ecken oder Detailbereiche einen kleineren Fräser zu verwenden. Dadurch wird die Belastung des schwächsten Werkzeugs reduziert.
Passen Sie Schnittlänge und Halslänge an die tatsächliche Tiefe an.
Schnittlänge, Halslänge und Gesamtüberhang sollten nicht als ein und dasselbe Maß betrachtet werden. Jedes dieser Maße beeinflusst das Werkzeug auf unterschiedliche Weise.
• Die Schnittlänge sollte das Material abdecken, das die Nut tatsächlich bearbeiten muss.
• Die Halslänge sorgt für ausreichend Freiraum um tiefere Kanalwände oder umliegende Bauwerke.
• Der Werkzeugüberhang ist die nicht unterstützte Länge, die vom Halter absteht und sollte so kurz wie möglich sein.
Eine unnötig lange Nut schwächt den Fräser über die gesamte Schneidlänge. Bei tiefen Nuten kann eine kurze Schneide mit einem geeignet gestalteten, reduzierten Hals eine bessere Steifigkeit bieten als ein langes Werkzeug mit voller Nut.
Im Allgemeinen ist das kürzeste Katalogwerkzeug, mit dem das gewünschte Merkmal sicher erreicht werden kann, vorzuziehen. Wenn ein Standardfräser eine übermäßige Verlängerung benötigt, kann eine individuell angepasste Halslänge eine stabilere Lösung bieten.
Wählen Sie die Anzahl der Nuten entsprechend dem Material und dem Spanraum.
Die Anzahl der Schneiden beeinflusst sowohl den Spanabtransport als auch die Kernfestigkeit. Weniger Schneiden bieten in der Regel mehr Platz für die Späne, während zusätzliche Schneiden bei manchen Konstruktionen die Anzahl der Schneidkanten erhöhen und den Kern verstärken können.
Bei Aluminiumprofilen sind ein großzügiger Spanraum und polierte Spannuten wichtig, da lange Späne und Aufbauschneiden enge Durchgänge verstopfen können. Bei Kupferprofilen tragen glatte Spannutenoberflächen und eine scharfe Schneide dazu bei, das Anhaften zu reduzieren und ein Verschmieren der Späne im Profil zu verhindern.
Die korrekte Schneidenanzahl sollte entsprechend dem Werkstückmaterial, dem Fräserdurchmesser, dem Eingriff in die Nut, der Spindelleistung und der Absaugmethode gewählt werden. Eine Schneidenkonfiguration, die sich beim Seitenfräsen bewährt hat, ist möglicherweise nicht optimal für eine tiefe, durchgehende Nut.
Kupfer- und Aluminiumprofile erfordern unterschiedliche Prioritäten.
Kühlplatten aus Kupfer und Aluminium können zwar ähnliche Kanalstrukturen aufweisen, ihr Schneidverhalten ist jedoch unterschiedlich. Das Werkzeug sollte daher auf die jeweilige Legierung abgestimmt und nicht nur anhand der Kanalabmessungen ausgewählt werden.
| Bearbeitungsfaktor | Aluminiumkanal | Kupferkanal |
|---|
| Häufiges Chipproblem | Lange Späne, Packungsbildung und aufgebaute Kanten | Haftung, Verschmieren und Spanabfuhr |
| Spitzentechnologie-Priorität | Scharfe Schneide mit geringem Schnittwiderstand | Sehr scharfe Kante für sauberes Schneiden |
| Flötenpriorität | Großer Spanraum und polierter Abfuhrweg | Gleichmäßiges Nutenschneiden und kontrollierte Spanbewegung |
| Oberflächenproblem | Aufbauschneiden, Grate und Dünnwandbewegung | Kratzer, Schmierspuren und feine Restgrate |
| Priorität einrichten | Geringe Schnittkraft und effektive Spanabfuhr | Geringer Rundlauf und Vermeidung von Spanwiederschnitt |
Einen detaillierteren Vergleich finden Sie in unserem Leitfaden zur Bearbeitung von Server-Kühlplatten aus Kupfer versus Aluminium und zur Auswahl von Schaftfräsern.
Vermeiden Sie das Schneiden in voller Tiefe, wenn der Spanraum begrenzt ist.
Eine tiefe, durchgehende Nut verteilt die Schnittkraft auf beide Seiten des Schaftfräsers und schränkt gleichzeitig den Späneabfluss ein. Bei einem Fräser mit kleinem Durchmesser kann dies schnell zu Überhitzung, Späneansammlungen, Durchbiegung oder Bruch führen.
Die progressive Tiefenbearbeitung oder das schichtweise Bearbeiten ist in der Regel stabiler, wenn die Schnitttiefe im Verhältnis zum Fräserdurchmesser groß ist. Bei jedem Durchgang wird eine kontrollierte Materialmenge abgetragen, und die Späne können vor Beginn der nächsten Schicht abgeführt werden.
Die genaue Schnitttiefe pro Durchgang sollte vom Material, Werkzeugdurchmesser, Nutgeometrie, Maschinensteifigkeit, Halter und Kühlmittelzustand abhängen. Ein fester Wert sollte nicht für jeden Kanal oder jedes Material angewendet werden.
Nutzen Sie eine stabile Einstiegsstrategie
Ein plötzliches, senkrechtes Eindringen oder ein sofortiger, vollflächiger Eingriff kann einen kleinen Fräser überlasten. Die Eingriffsmethode sollte die Schneidekante schrittweise in das Material einführen und von Beginn des Bearbeitungsvorgangs an für einen sicheren Späneabtransport sorgen.
Je nach Bauteil und Werkzeugleistung kann eine Rampe, ein spiralförmiger Einstieg, eine vorgefräste Eintrittstasche oder ein progressiver Seiteneinstieg einen sanfteren Start ermöglichen als das direkte Eintauchen. Die gewählte Methode sollte mit der Geometrie des Schaftfräsers kompatibel sein.
Ein- und Austrittsstellen sollten nach Möglichkeit freiliegende, dünne Wände vermeiden. Das Durchbrechen einer schwachen Kante kann zu Graten führen oder die Kanalwand verschieben.
Verbessern Sie die Spanabfuhr, bevor Sie die Schnittgeschwindigkeit erhöhen.
Wenn Späne im Förderkanal verbleiben, löst eine Erhöhung der Spindeldrehzahl allein das Problem nicht. Es können weitere Späne entstehen, während der Abtransportweg weiterhin verengt ist.
• Verwenden Sie einen Fräser mit ausreichendem Schneidenabstand für das Werkstückmaterial.
• Richten Sie Kühlmittel oder Luft auf den Schneidbereich und nicht über die Oberseite der Platte.
• Zwischen den einzelnen Tiefengängen Späne entfernen.
• Vermeiden Sie, dass Chips aus einem Kanal in einen benachbarten fertigen Kanal gelangen.
• Halten Sie die Nut und die Schneide frei von Materialablagerungen.
• Verwenden Sie eine Bearbeitungsreihenfolge, die den Evakuierungsweg offen hält.
Die Späneabfuhr sollte durch Inspektion der Kanaloberfläche und der Späne selbst beurteilt werden. Kratzer, verschweißtes Material, unerwartete Hitzeentwicklung und unregelmäßige Späneform können darauf hindeuten, dass Material erneut abgetragen wird.
Warum der Rundlauf beim Fräsen von Kanälen mit kleinem Durchmesser so wichtig ist
Der Rundlauffehler führt dazu, dass die Schneidkanten ungleichmäßige Materialmengen abtragen. Eine Schneide kann den Großteil der Schnittlast tragen, während eine andere Schneide nur sehr wenig Material abträgt oder an der Kanaloberfläche reibt.
Bei einem Schaftfräser mit kleinem Durchmesser macht selbst ein geringer Rundlauffehler einen erheblichen Anteil des Werkzeugdurchmessers aus. Die Folgen können ein zu großer Schnittkanal, ungleichmäßige Seitenwände, schneller Schneidkantenverschleiß, Gratbildung oder plötzlicher Werkzeugbruch sein.
Vor der Bearbeitung sind Halter, Spannzange, Spindelanschluss, Werkzeugspannlänge und die Sauberkeit aller Kontaktflächen zu prüfen. Der Rundlauf sollte nahe der Schneide und nicht nur am Schaft geprüft werden.
Überhang des Steuerwerkzeugs und Behinderung der Halterung
Der Fräser sollte nur so weit ausgefahren werden, dass er den tiefsten Punkt des Kanals erreicht und dabei einen sicheren Abstand zum Halter gewährleistet. Eine zusätzliche Ausfahrt erhöht die Biegung und macht das Werkzeug empfindlicher gegenüber Vibrationen.
Ein Fräser mit langem Hals kann erforderlich sein, wenn der Kanal von erhöhten Wänden oder anderen Merkmalen umgeben ist. Der Hals sollte jedoch nicht länger als nötig sein. Die Form des Halters und der Spindelzugang sollten zusammen mit der Fräserkonstruktion überprüft werden.
Wenn der Halter die Hauptursache für Störungen ist, kann der Wechsel zu einem schlankeren Halter oder einer kundenspezifischen Werkzeuggeometrie eine bessere Steifigkeit bieten als die einfache Verlängerung eines Standardfräsers vom Halter weg.
Schützen Sie dünne Wände zwischen benachbarten Kanälen
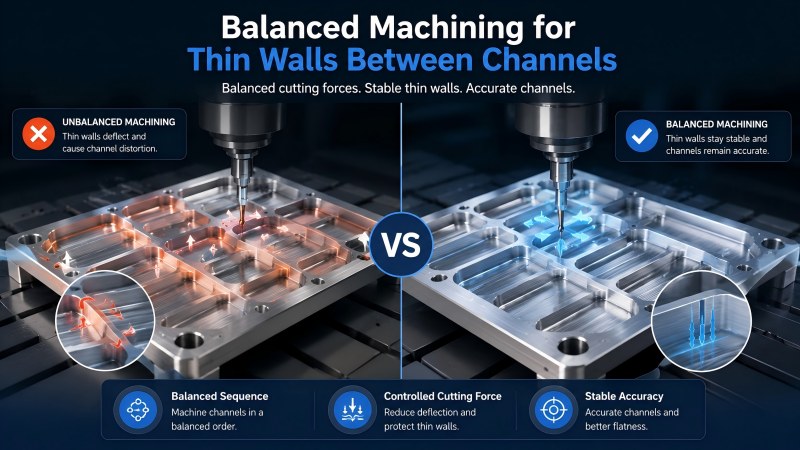
Eng beieinander liegende Strömungskanäle können schmale Wände erzeugen, die sich während der Bearbeitung bewegen können. Wenn eine Seite vollständig bearbeitet ist, während die gegenüberliegende Seite noch festes Material enthält, kann der Schnittdruck die Wand vom Werkzeug wegdrücken.
Eine ausgewogene Bearbeitungsreihenfolge kann diesen Effekt reduzieren. Bearbeiten Sie benachbarte Kanäle schrittweise grob, anstatt einen Kanal vollständig fertigzustellen, bevor Sie mit dem nächsten beginnen. Lassen Sie eine kontrollierte Materialmenge für die Vorbearbeitung stehen und fertigen Sie beide Seiten unter ähnlichen Schnittbedingungen.
Die Spannkraft muss ebenfalls kontrolliert werden. Zu hoher Druck hält die Platte zwar während der Bearbeitung flach, führt aber nach dem Lösen der Spannvorrichtung zu Verformungen.
Getrennte Kanalbearbeitung (Schruppen und Fertigen)
Schruppen und Schlichten haben unterschiedliche Prioritäten. Beim Schruppen liegt der Fokus auf gleichmäßigem Materialabtrag und Späneabfuhr, während beim Schlichten die endgültige Kanalbreite, die Wandqualität, die Gratkontrolle und die Oberflächenkonsistenz im Vordergrund stehen.
| Bearbeitungsphase | Hauptziel | Prozesspriorität |
|---|
| Kanalaufrauung | Material abtragen, ohne den Fräser zu überlasten. | Späneabfuhr, progressive Eintauchtiefe und stabiler Einstieg |
| Vorschlichten | Korrekte Wandform und gleichmäßiges Material erhalten | Ausgewogenes Eingreifen und kontrollierte Wandbewegung |
| Kanalabschluss | Endgültige Breite, Kantenqualität und Oberflächenbeschaffenheit erreichen | Scharfe Kante, geringer Rundlauf, leichtes Eingriffsverhalten und sauberer Kanal |
| Endkontrolle | Abmessungen prüfen und verbliebene Späne oder Grate entfernen | Kanalbreite, -tiefe, Wandbeschaffenheit, Grate und Sauberkeit |
Ein stark abgenutzter Schruppfräser sollte nicht für den letzten Bearbeitungsgang verwendet werden, wenn es auf Kanaltoleranzen oder Oberflächenqualität ankommt. Ein separates Schlichtwerkzeug ermöglicht eine präzisere und vorhersagbare Kantenbeschaffenheit und Maßhaltigkeit.
Werkzeugverschleiß überwachen, bevor der Kanal überdimensioniert wird
Werkzeugverschleiß kann sich zunächst durch eine veränderte Kanalqualität bemerkbar machen, anstatt durch einen vollständigen Werkzeugausfall. Häufige Warnzeichen sind zunehmende Gratbildung, breitere Nuten, unebene Seitenwände, höhere Spindelbelastung, Oberflächenkratzer oder eine veränderte Spanform.
Bei der Serienfertigung sollte die Werkzeugstandzeit anhand des ersten Merkmals, das nicht mehr akzeptabel ist, kontrolliert werden. Dies kann die Kanalbreite, die Oberflächengüte des Bodens, die Wandposition, die Grathöhe oder der Zustand der Schneide sein.
Die Werkzeugstandzeitaufzeichnungen sollten Angaben zur Werkstoffgüte, zum Fräserdurchmesser, zur Schnitttiefe, zum Halter, zum Überhang, zu den Schnittdaten und zu den Prüfergebnissen enthalten. Dies hilft, normalen Verschleiß von Problemen zu unterscheiden, die durch Rundlauffehler, Spanstau oder die Werkstückspannung verursacht werden.
Wann wird ein maßgefertigter Schaftfräser benötigt?
Standardmäßige Schaftfräser mit kleinem Durchmesser können viele Kühlkanäle bearbeiten, aber einige Konstruktionen erfordern eine Kombination aus Durchmesser, Schnittlänge, Halsfreiraum, Eckform und Gesamtlänge, die in einem Standardkatalogwerkzeug nicht verfügbar ist.
Ein speziell angefertigter Schaftfräser kann dann sinnvoll sein, wenn das Bauteil Folgendes enthält:
• Eine nicht standardmäßige Kanalbreite.
• Ein tiefer Kanal, der eine kurze Flöte und einen langen, reduzierten Hals erfordert.
• Ein spezieller Bodenradius oder Seitenwandübergang.
• Ein gestufter Kanal oder ein kombiniertes Profil.
• Eingeschränkte Freigabe für Inhaber.
• Ein Werkstoff, der eine anwendungsspezifische Kanten- oder Nutgeometrie erfordert.
Dohre fertigt kundenspezifische und nicht standardisierte Schaftfräser gemäß der Kanalzeichnung, dem Werkstückmaterial, der Schnitttiefe, dem Halsspiel, den Eckanforderungen, der Toleranz und den Maschinenbedingungen.
Praktische Checkliste für das Fräsen schmaler Strömungskanäle
• Prüfen Sie vor der Auswahl des Fräsers, ob es sich um das Werkstückmaterial und die Legierung handelt.
• Überprüfen Sie die Kanalbreite, -tiefe, den Eckradius und den umliegenden Freiraum.
• Verwenden Sie den größtmöglichen Fräserdurchmesser, der zur erforderlichen Geometrie passt.
• Passen Sie die Schnittlänge an die tatsächliche Materialeingriffstiefe an.
• Verwenden Sie nur die für die Freigängigkeit der Bauteile erforderliche Halslänge.
• Halten Sie den gesamten Werkzeugüberhang so kurz wie möglich.
• Wählen Sie die Anzahl der Nuten entsprechend dem Werkstoff, dem Eingriff in die Nut und dem Spanraum.
• Verwenden Sie eine progressive Schnitttiefe, wenn das Schneiden mit voller Schnitttiefe den Spanabtransport behindert.
• Kühlmittel oder Luft direkt in den Schneidbereich leiten und Späne zwischen den Durchgängen entfernen.
• Prüfen Sie den Rundlauf nahe der Schneide, bevor Sie ein Werkzeug mit kleinem Durchmesser verwenden.
• Verwenden Sie eine ausgewogene Bearbeitungsreihenfolge bei der Bearbeitung dünner Wände zwischen Kanälen.
• Trennen Sie die Schrupp- und Schlichtbearbeitung, wenn die Kanaltoleranz kritisch ist.
• Überwachen Sie während der Produktion Grate, Kanalbreite, Oberflächenkratzer und Werkzeugverschleiß.
• Ziehen Sie ein Spezialwerkzeug in Betracht, wenn ein Standardfräser eine zu große Reichweite benötigt oder die gewünschte Funktion nicht erfüllen kann.
FAQ
Welcher Schaftfräser eignet sich für schmale Kühlplattenkanäle?
Ein Hartmetall-Schaftfräser mit kleinem Durchmesser, der die passende, materialspezifische Geometrie, ausreichend Spanraum, geringen Rundlauffehler und nur die erforderliche Schnitt- und Halslänge aufweist, ist im Allgemeinen geeignet. Das konkrete Werkzeug hängt vom Kanal- und Werkstückmaterial ab.
Sollte für einen schmalen Kanal der kleinstmögliche Fräser verwendet werden?
Nein. Verwenden Sie den größten Fräser, der die erforderliche Kanalbreite und den Innenradius erzeugen kann. Ein größerer Durchmesser sorgt in der Regel für bessere Steifigkeit und Formstabilität.
Warum brechen kleine Schaftfräser beim Fräsen von U-Profilen aus kalten Blechen?
Häufige Ursachen sind übermäßiger Rundlauf, langer Überhang, tiefes Schneiden über die gesamte Breite, Spanansammlung, ungeeigneter Eintritt, plötzlicher Eingriff, schlechte Materialanpassung und verschlissene Schneidkanten.
Wie lassen sich Späne aus tiefen, schmalen Kanälen entfernen?
Sorgen Sie für ausreichend Spannutenabstand, progressive Schnitttiefe, geeignete Kühlmittel- oder Luftzufuhr und regelmäßige Spanabfuhr zwischen den Bearbeitungsgängen. Die Bearbeitungsreihenfolge sollte den Abfuhrweg freihalten.
Kann derselbe Schaftfräser Kupfer- und Aluminiumprofile bearbeiten?
In manchen Fällen mag dies möglich sein, ist aber als allgemeine Lösung nicht empfehlenswert. Aluminium und Kupfer weisen unterschiedliche Anforderungen an Haftung, Spanfluss, Gratbildung und Schneidkantenschärfe auf.
Wann wird ein Schaftfräser mit reduziertem Hals benötigt?
Ein Werkzeug mit reduziertem Hals ist dann nützlich, wenn die Schneide eine tiefe Nut erreichen muss, während der nicht schneidende Teil Abstand zu den umgebenden Wänden benötigt. Der Hals sollte nicht länger als nötig sein.
Wann sollte man die Anfertigung eines maßgefertigten Schaftfräsers in Betracht ziehen?
Ein kundenspezifischer Fräser kann für nicht standardmäßige Breiten, tiefe Kanäle, spezielle Radien, gestufte Profile, begrenzten Halterspielraum oder Anwendungen, bei denen Standardwerkzeuge eine übermäßige Verlängerung erfordern, geeignet sein.
Fazit
Das Fräsen schmaler Strömungskanäle erfordert ein ausgewogenes Verhältnis zwischen Werkzeugzugänglichkeit, Steifigkeit, Spanabfuhr und Maßhaltigkeit. Die Auswahl eines Fräsers allein anhand der Kanalbreite kann zu unnötigem Überhang, unzureichendem Spannutenraum oder ungenügendem Freiraum um das Bearbeitungsmerkmal führen.
Das stabilste Verfahren verwendet den größtmöglichen geeigneten Fräserdurchmesser, die kürzeste praktikable Schnitt- und Halslänge, geringen Rundlauffehler, progressive Schnitttiefe und ein auf Kanal und Material abgestimmtes Spanabfuhrverfahren. Kupfer und Aluminium erfordern zudem unterschiedliche Prioritäten hinsichtlich Schneidkantenschärfe, Haftungskontrolle, Gratreduzierung und Oberflächenschutz.
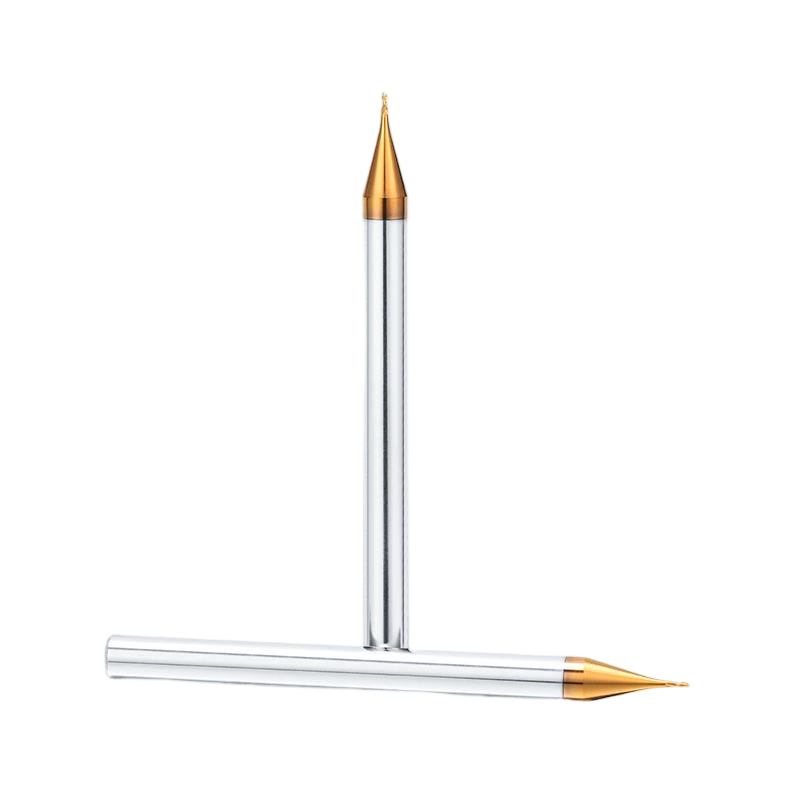
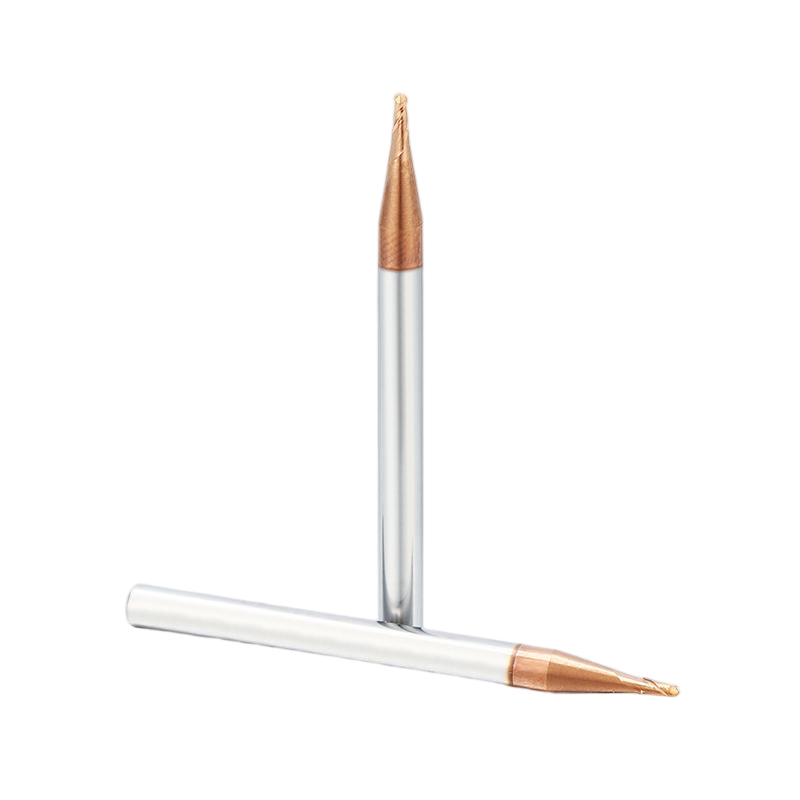
Dohre bietet Vollhartmetall-Mikro-Schaftfräser , Werkzeuge speziell für Aluminium und kundenspezifische Fräslösungen für schmale Kanäle, große Ausladungen, spezielle Radien und präzise Flüssigkeitskühlungskomponenten. Kontaktieren Sie uns mit Angaben zu Material, Kanalbreite, -tiefe, Eckradius, Toleranz und Maschinenbedingungen, um die passenden Werkzeugempfehlungen zu erhalten.