Gehärteter Stahl HRC60, HRC65 und HRC68: So wählen Sie den richtigen Schaftfräser
Veröffentlichungszeitpunkt: 2026
Einführung
Die gehärteten Stähle HRC60, HRC65 und HRC68 zählen alle zur Bearbeitung mit hoher Härte, stellen aber unterschiedliche Anforderungen an Schaftfräser. Mit steigender Härte gewinnen Werkzeugverschleiß, Schneidkantenausbrüche, Beschichtungsstabilität und Aufspannung an Bedeutung, insbesondere beim Fräsen von gehärtetem Werkzeugstahl.
Bei der Auswahl eines Schaftfräsers für gehärteten Stahl sollte man sich nicht allein auf das Wort „gehärtet“ beschränken. Werkstücke mit HRC60, HRC65 und HRC68 mögen zwar alle wie typische Hartfräsanwendungen aussehen, aber die Anforderungen an Schnittdruck, Verschleißgeschwindigkeit, Schneidenstabilität und Werkzeugstandzeit können sehr unterschiedlich sein.
Bei hochharten Werkzeugstählen wie H13, NAK80, S136, 718H und anderen wärmebehandelten Werkzeugwerkstoffen sollte der tatsächliche Härtebereich vor der Auswahl des Fräsers unbedingt überprüft werden. Je höher die Härte, desto wichtiger ist die Abstimmung des Schaftfräsers auf die Bearbeitungsstufe, die Fräsergeometrie, die Werkzeugsteifigkeit, die Beschichtungseigenschaften und die Stabilität der Aufspannung.
Warum der Härtebereich beim Fräsen von gehärtetem Stahl wichtig ist
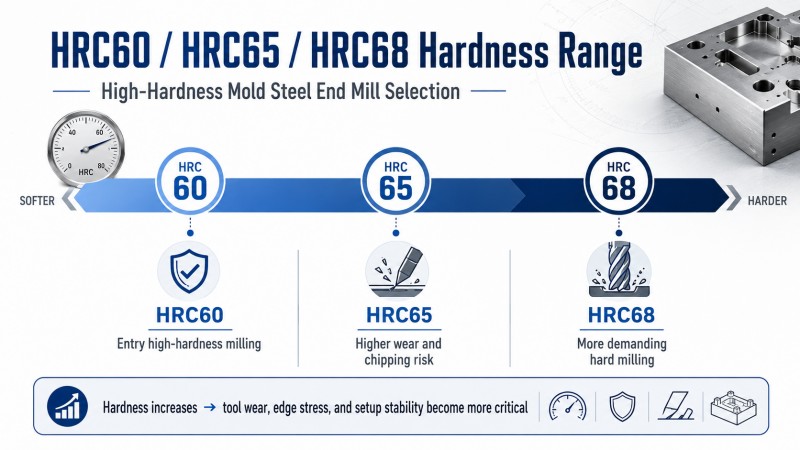
Die Härte hat einen direkten Einfluss auf das Verhalten der Schneide beim Fräsen. Je härter das Werkstück, desto höhere Schnittkräfte und stärkeren Verschleiß muss die Schneide aushalten. Ein Werkzeug, das bei HRC 60 zufriedenstellende Ergebnisse liefert, behält diese Stabilität möglicherweise nicht bei HRC 65 oder HRC 68.
Deshalb sollte die Auswahl des Fräsers für gehärteten Stahl anhand der tatsächlichen Härte und nicht allein anhand der Materialbezeichnung erfolgen. Derselbe Formstahl kann je nach Wärmebehandlung, Bearbeitungszugabe, Oberflächengüteanforderungen und Maschinensteifigkeit unterschiedliche Schaftfräser erfordern.
| Härtebereich | Bearbeitungsschwierigkeit | Fokus auf die Auswahl von Schaftfräsern |
|---|
| HRC60 | Einstiegslevel für das Fräsen von Hochhärten | Verschleißfestigkeit, stabile Kantenfestigkeit, geeignete Beschichtung |
| HRC62–65 | Höheres Risiko von Verschleiß und Absplitterungen | Stärkere Kantenunterstützung, Werkzeugsteifigkeit, stabiler Schnittweg |
| HRC66–68 | Anspruchsvollere harte Fräsbedingungen | Hohe Verschleißfestigkeit, kontrollierter Eingriff, Oberflächenstabilität |
HRC60-gehärteter Stahl: Eintritt in den Hochhärtebereich
HRC60 ist bereits ein hoher Bearbeitungszustand, aber in der Regel toleranter als HRC65 oder HRC68. Bei dieser Härte kann ein geeigneter Hartmetall-Schaftfräser oft gute Ergebnisse liefern, sofern er über eine gute Verschleißfestigkeit, ausreichende Schneidkantenfestigkeit und eine stabile Beschichtung verfügt.
Bei HRC60-Formenstahl ist es entscheidend, das Material nicht wie normalen Stahl zu behandeln. Schnittparameter, Werkzeugaufnahme und Werkzeuggeometrie müssen weiterhin sorgfältig kontrolliert werden. Zu großer Rundlauf, zu großer Überhang oder instabiler Eingriff des Schneidwerkzeugs können nach wie vor zu vorzeitigem Verschleiß oder Ausbrüchen an der Schneidkante führen.
Gehärteter Stahl HRC62–65: Höheres Verschleiß- und Absplitterungsrisiko
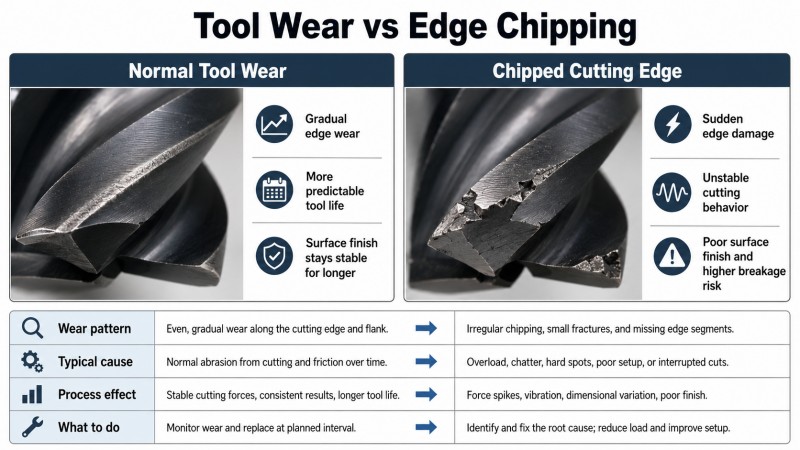
Bei einer Härte von HRC 62–65 ist die Schneidkante höheren Belastungen ausgesetzt. Der Werkzeugverschleiß kann sich beschleunigen, die Oberflächengüte kann instabiler werden und kleine Schneidkantenbeschädigungen können leichter auftreten, wenn der Fräser nicht ausreichend abgestützt ist.
In diesem Bereich gewinnt die Schneidenfestigkeit an Bedeutung. Eine scharfe Schneide verringert den Schnittwiderstand, ist sie jedoch zu schwach, kann sie unter hoher Belastung ausbrechen. Eine stärkere Schneide verbessert die Standzeit, ist sie aber zu stumpf, kann sie die Wärmeentwicklung und die Schnittkraft erhöhen. Das optimale Verhältnis hängt von der Bearbeitungsart ab: Schlichten, Vorschlichten, Seitenfräsen oder Konturfräsen.
Wenn in diesem Härtebereich wiederholt Ausbrüche auftreten, liegt das Problem möglicherweise nicht allein an der Härte. Werkzeugwahl, Rundlauf, Eingriff und Aufspannung sollten gemeinsam überprüft werden. Die Hauptursachen werden in unserem Artikel „ Warum Schaftfräser beim Fräsen von gehärtetem Stahl HRC 60–68 ausbrechen“ ausführlicher erläutert.
Gehärteter Stahl HRC66–68: Anspruchsvollere Hartfräsbedingungen
Gehärteter Stahl mit einer Härte von HRC 66–68 stellt höhere Anforderungen an die Hartbearbeitung. Auf diesem Niveau benötigt der Fräser eine höhere Verschleißfestigkeit, eine stabilere Schneidkantenunterstützung und eine steifere Bearbeitungseinrichtung. Bereits geringfügige Probleme bei der Werkzeugaufnahme oder der Schnittbahn können sichtbare Veränderungen der Werkzeugstandzeit und der Oberflächenqualität zur Folge haben.
In diesem Härtebereich ist die Bearbeitungsphase besonders wichtig. Schlichten und Vorschlichten erfordern oft kontrollierten Eingriff, eine stabile Werkzeugbahn und eine gleichmäßige Schneidenbeschaffenheit. Unsauberes oder unterbrochenes Schneiden kann die Werkzeugbelastung erhöhen und das Risiko von Schneidenschäden steigern.
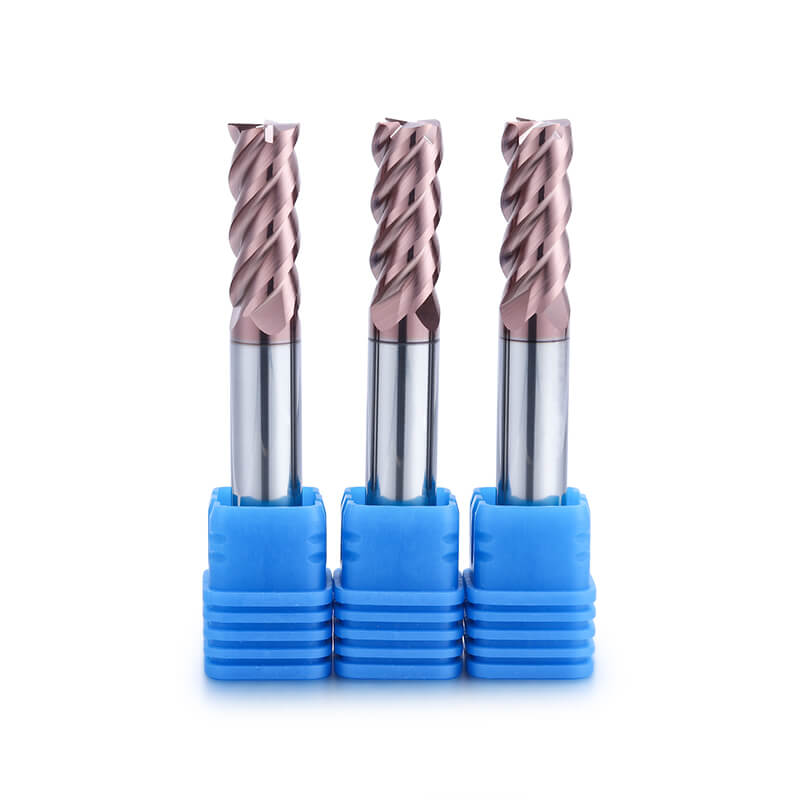
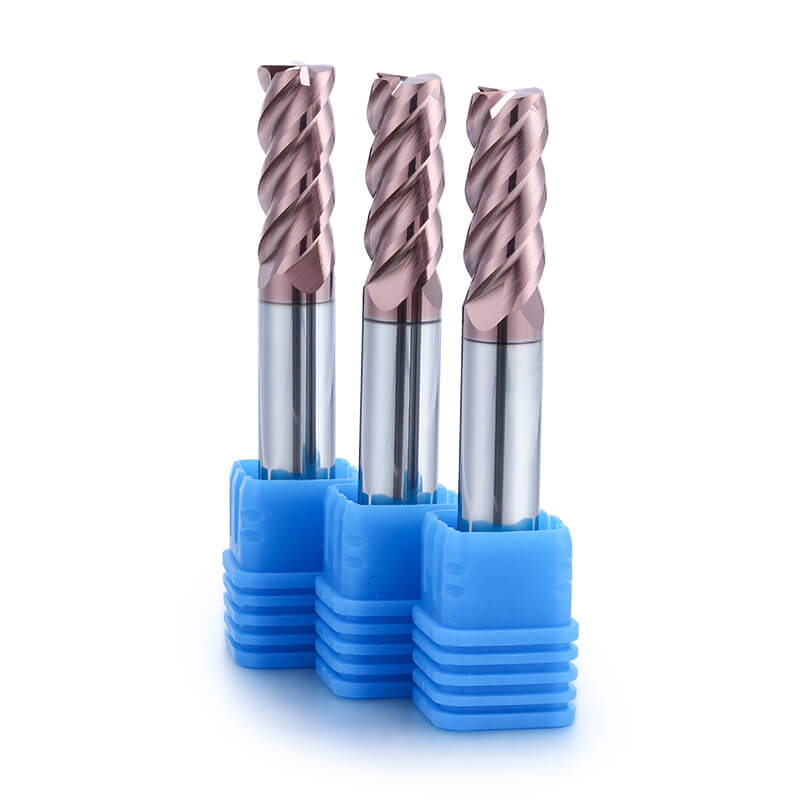
Ein speziell für hochharte Stähle entwickelter Schaftfräser ist in der Regel besser geeignet als ein Universalfräser für Werkstoffe unterhalb von HRC 60. Die HEX-Serie von Dohre ist eine firmeneigene Schaftfräser-Serie für hochharte Stähle mit Härtegraden von HRC 60–68. Sie ist daher als Produktserienname mit Anwendungsbereich zu verstehen und nicht als allgemeine internationale Werkzeugkategorie.
Auswahlkriterien für Schaftfräser für Werkstoffe mit HRC60–68
Bei gehärtetem Stahl der Härte HRC 60–68 sollte der passende Schaftfräser als Gesamtsystem ausgewählt werden. Die Härte ist zwar wichtig, sollte aber zusammen mit der Fräsergeometrie, der Stabilität der Beschichtung, der Substratfestigkeit, dem Bearbeitungsstandpunkt und der Aufspannsteifigkeit bewertet werden.
| Auswahlfaktor | Warum es wichtig ist | Was zu überprüfen |
|---|
| Tatsächliche Härte | Höhere Härte erhöht die Kantenspannung und die Verschleißgeschwindigkeit | Prüfen Sie, ob das Werkstück eine Härte von HRC60, HRC65 oder annähernd HRC68 aufweist. |
| Fräsergeometrie | Unterschiedliche Geometrien verteilen die Schnittlast unterschiedlich | Wählen Sie das passende Werkzeug (flach, kugelförmig oder mit Eckradius) für das Bauteil. |
| Kantenfestigkeit | Schwache Kanten brechen leicht unter hohem Schnittdruck ab. | Ausgewogene Schärfe und Unterstützung basierend auf der Bearbeitungsstufe |
| Beschichtungsstabilität | Das Fräsen mit hoher Härte erzeugt Hitze und abrasiven Verschleiß. | Wählen Sie eine Beschichtung, die für hochharten Stahl geeignet ist. |
| Aufbausteifigkeit | Rundlauf und Vibrationen verursachen ungleichmäßige Kantenbelastung | Überhang verringern, Klemmung verbessern und Eingriff kontrollieren |
Wie sich die Geometrie des Schneidwerkzeugs mit der Härte verändert
Die Geometrie des Schneidwerkzeugs muss mit zunehmender Härte sorgfältiger angepasst werden. Bei Werkstoffen mit geringerer Härte kann unter Umständen ein breiteres Spektrum an Werkzeugen eingesetzt werden. Bei gehärtetem Stahl mit einer Härte von HRC 60–68 kann eine falsche Geometrie jedoch schnell zu erhöhter Schnittspannung, Schneidkantenverschleiß oder Ausbruchgefahr führen.
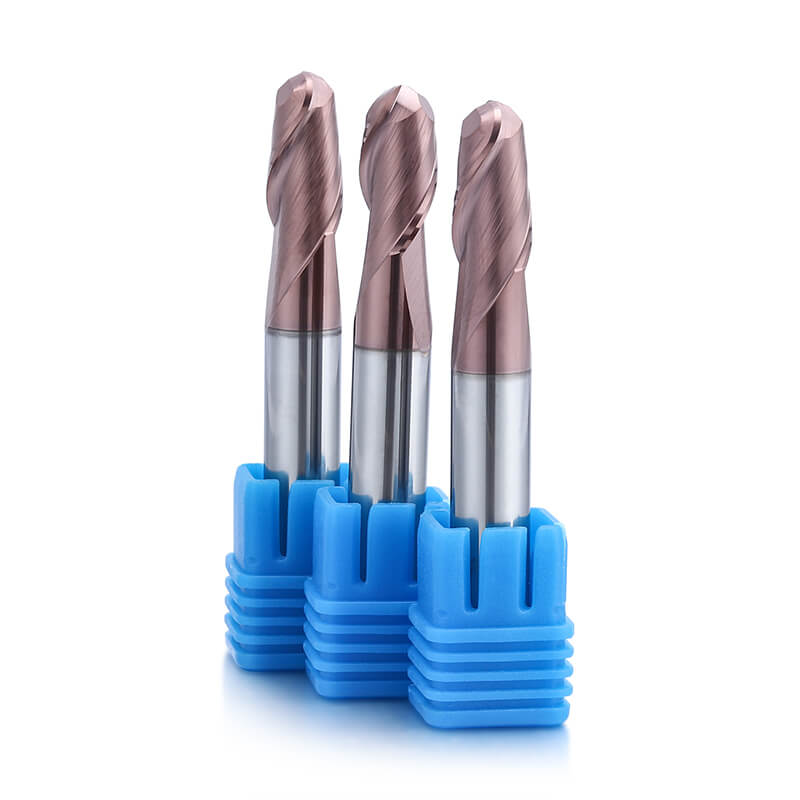
Planfräser eignen sich für ebene Flächen, Seitenfräsen und definierte Konturen. Kugelfräser sind besser geeignet für gekrümmte Formoberflächen und die 3D-Bearbeitung. Eckradiusfräser reduzieren die Spannungskonzentration an den Ecken und bieten eine stärkere Kantenabstützung bei einigen Schlicht- und Schlichtbearbeitungen.
Bei Härtegraden ab HRC 65 sollte die Wahl des Fräsertyps nicht allein von der Fräserform abhängen. Auch die Kontaktfläche, der Werkzeugweg, die Eckbelastung und die Anforderungen an die Oberflächengüte sind zu berücksichtigen.
Wann Hartmetall noch funktionieren kann und wann CBN in Betracht gezogen werden sollte
Ein spezieller Hartmetall-Schaftfräser kann auch heute noch für viele Anwendungen mit gehärtetem Stahl der Härte HRC60–68 eine praktikable Lösung sein, insbesondere wenn die Aufspannung starr ist, der Schnittweg stabil ist und das Werkzeug für den Härtebereich richtig ausgewählt wird.
Mit zunehmender Härte und steigenden Anforderungen an die Oberflächengüte stößt Hartmetall in manchen Anwendungen an seine Grenzen. Wenn Werkzeugverschleiß, Maßhaltigkeit oder Oberflächengüte selbst nach Prozessoptimierung schwer zu kontrollieren sind, kann CBN für bestimmte Bearbeitungsarbeiten mit hoher Härte in Betracht gezogen werden.
Die Entscheidung sollte nicht allein auf Basis der Härtezahl getroffen werden. Auch der Bearbeitungsschritt, die geforderte Genauigkeit, die erwartete Werkzeugstandzeit und die Prozessstabilität sollten berücksichtigt werden.
Häufige Auswahlfehler
• Auswahl nur anhand des Materialnamens, ohne Bestätigung des tatsächlichen HRC-Wertes.
• Verwendung eines Schaftfräsers, der für Werkstoffe unterhalb HRC60 ausgelegt ist, in einer echten HRC65- oder HRC68-Anwendung.
• Auswahl einer sehr scharfen Schneide ohne ausreichende Schneidunterstützung für das Schneiden von Hartmetallen.
• Ohne Berücksichtigung der Einrichtungssteifigkeit, des Rundlaufs, des Überhangs und der Maschinenstabilität.
• Die gleiche Werkzeugstrategie für Schruppen, Vorschlichten und Schlichten anwenden.
• Die Annahme, dass eine Beschichtung allein Kantenabsplitterungen oder ungleichmäßigen Verschleiß beheben kann.
Praktische Checkliste für die Auswahl von Schaftfräsern mit HRC60–68
•Prüfen Sie, ob das Werkstück eine Härte von HRC60, HRC65 oder annähernd HRC68 aufweist.
•Prüfen Sie, ob es sich bei dem Material um wärmebehandelten Formstahl oder um ein Formmaterial mit geringerer Härte handelt.
•Wählen Sie einen Schaftfräser, der für hochharten Stahl ausgelegt ist, nicht nur für allgemein schwierig zu bearbeitende Werkstoffe.
•Die Geometrie des Fräsers muss an ebene Flächen, gekrümmte Konturen, Seitenwände oder Bearbeitungsmerkmale angepasst werden.
•Kontrolle von Rundlauffehlern, Werkzeugüberhang, Vibrationen und Schneideingriff.
•Die Werkzeugleistung wird anhand des Verschleißmusters, der Oberflächenbeschaffenheit, der Dimensionsstabilität und des Schneidenzustands beurteilt.
FAQ
Welchen Schaftfräser sollte ich für gehärteten Stahl HRC60 verwenden?
Für gehärteten Stahl der Härte HRC60 sollte ein Schaftfräser verwendet werden, der für hochharte Werkstoffe ausgelegt ist und über eine geeignete Verschleißfestigkeit, Schneidkantenfestigkeit, Beschichtungsstabilität und eine starre Werkzeugaufnahme verfügt.
Ist HRC65 schwieriger zu fräsen als HRC60?
Ja. HRC65 erzeugt in der Regel einen höheren Schnittdruck und schnelleren Verschleiß als HRC60, daher gewinnen die Geometrie des Schneidwerkzeugs, die Schneidkantenunterstützung und die Stabilität der Aufspannung an Bedeutung.
Können Hartmetall-Schaftfräser gehärteten Stahl der Härte HRC68 bearbeiten?
Bei HRC68-Anwendungen kann ein Hartmetall-Schaftfräser eingesetzt werden, sofern die Aufspannung stabil und die Schnittbedingungen gleichbleibend sind. Für anspruchsvolle Oberflächenbearbeitungen oder kurze Standzeiten kann auch CBN in Betracht gezogen werden.
Beeinflusst die Härte das Ausbrechen von Schaftfräsern?
Ja. Mit zunehmender Härte steigt die Belastung der Schneide. Sind Werkzeuggeometrie, Schneidkantenfestigkeit oder Aufspannung nicht optimal, erhöht sich die Wahrscheinlichkeit von Ausbrüchen.
Ist HEX ein international gebräuchlicher Werkzeugtyp?
Nein. HEX ist die von Dohre selbst definierte Produktserienbezeichnung für Schaftfräser aus hochfestem Stahl. Sie sollte mit einer allgemeinen Formulierung wie „Schaftfräser für gehärteten Stahl HRC 60–68“ kombiniert werden, damit Anwender die Anwendung klar verstehen.
Fazit
Die gehärteten Stähle HRC60, HRC65 und HRC68 zählen alle zur hochharten Bearbeitung, wobei die Anforderungen an Schaftfräser mit steigender Härte zunehmen. Das Werkzeug muss ausreichend Verschleißfestigkeit, Schneidkantenfestigkeit, Beschichtungsstabilität und Steifigkeit aufweisen, um einen stabilen Schnitt zu gewährleisten.
Bei gehärteten Werkzeugstählen wie H13, NAK80, S136, 718H und anderen wärmebehandelten Werkstoffen sollte der optimale Schaftfräser anhand der tatsächlichen Härte, des Bearbeitungsstadiums, der Werkstückmerkmale und der Aufspannungsbedingungen ausgewählt werden. Ein Fräser, der bei HRC 60 arbeitet, liefert bei HRC 65 oder HRC 68 möglicherweise nicht immer das gleiche Ergebnis.
Der HEX-Schaftfräser von Dohre aus hochfestem Stahl für gehärtete Werkstoffe mit HRC 60–68 ist speziell für diese Art der Hartbearbeitung konzipiert. Kontaktieren Sie uns für Produktempfehlungen und kundenspezifische Schaftfräserlösungen für die Bearbeitung von gehärtetem Werkzeugstahl.