


Kontakt
Haben Sie Fragen oder Probleme, bei denen wir Ihnen helfen können?
Lassen Sie uns über Ihr Projekt sprechen und darüber, wie Dohre Ihnen dabei helfen kann, Ihre Werkzeuge zu entwerfen, herzustellen und für den Markt vorzubereiten.


Leseumfang: 142

Veröffentlichungszeitpunkt: 2026
Geschätzte Lesezeit:
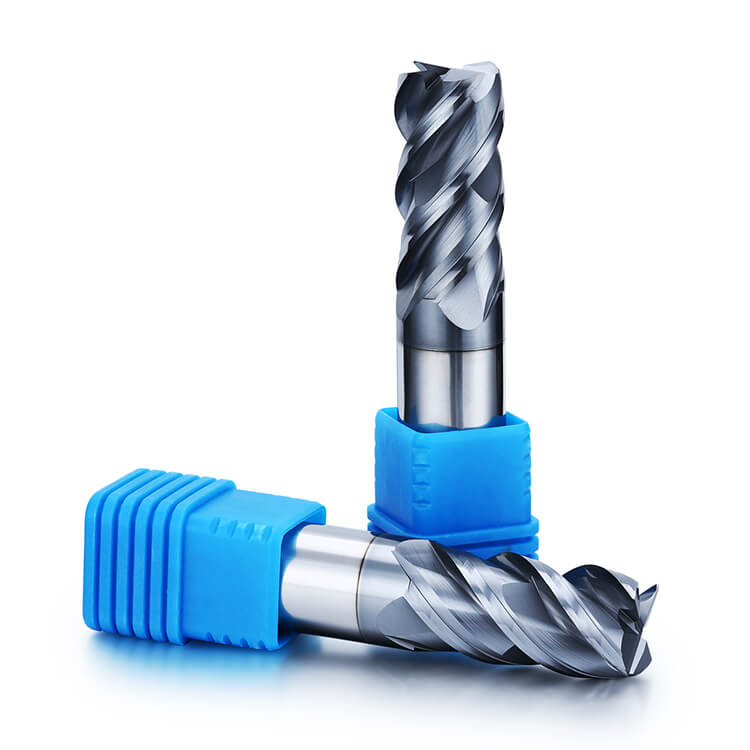
Master 304 & 316 stainless steel machining with the TEX Series solid carbide end mills. Engineered with AlCrN heat-resistant coatings, sub-micron carbide substrates, and anti-vibration geometries to eliminate work hardening, suppress chatter, and dramatically extend tool life in tough alloys. Contact DOHRE for a custom quote today!
Die Bearbeitung von austenitischen Edelstählen der Baureihen 304 und 316 stellt hohe Anforderungen an CNC-Hochpräzisionsbearbeitungen. Diese Legierungen sind zwar für ihre außergewöhnliche Korrosionsbeständigkeit bekannt, weisen jedoch eine geringe Wärmeleitfähigkeit, extreme Kaltverfestigung und eine hohe Neigung zum Verschweißen mit den Schneidkanten auf.
Diese starke Wärmestauung beschleunigt den Flankenverschleiß, führt zu Kantenausbrüchen und treibt die Werkzeugwechselkosten in Produktionsumgebungen mit hohem Durchsatz in die Höhe.
Die Wahl eines speziell für hohe Hitze- und Verformungsbeständigkeit entwickelten Schneidwerkzeugs löst diese betrieblichen Herausforderungen. Durch die Kombination einer speziellen Werkzeuggeometrie mit einer fortschrittlichen Beschichtung bietet die TEX-Serie Werkstätten eine zuverlässige Möglichkeit, die Zerspanungsleistung zu steigern und gleichzeitig gleichbleibende Bauteilabmessungen zu gewährleisten.
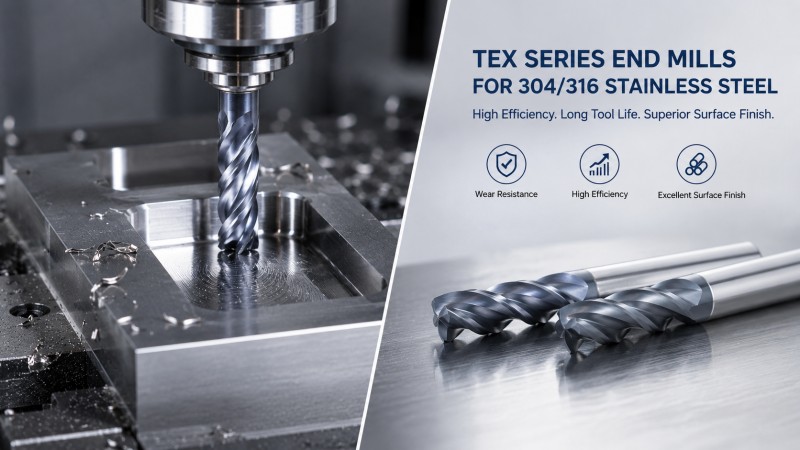
Um zu verstehen, warum Standardfräser bei Edelstahl versagen, muss die Mechanik der Spanbildung untersucht werden. Sowohl die Edelstahlsorten 304 als auch 316 erzeugen beim Scheren intensive Hitze, wodurch das unbearbeitete Material vor der Schneide schnell aushärtet.
Da austenitische Edelstähle eine geringe Wärmeleitfähigkeit aufweisen, bleiben fast 80 Prozent der entstehenden Wärme in der Schnittzone eingeschlossen. Reibt ein Schneidwerkzeug, anstatt zu schneiden, verhärtet sich das Material sofort, wodurch die nachfolgenden Schneiden eine deutlich härtere Oberflächenschicht durchdringen müssen. Diese Wärmestauung schädigt herkömmliche Hartmetallsubstrate und beschleunigt den Kerbverschleiß in der Schnitttiefe.
Während 304 die Standard-Edelstahlsorte ist, enthält 316 Molybdän, um die Lochfraßbeständigkeit zu erhöhen. Dieser Zusatz steigert die Warmhärte und Zähigkeit, wodurch 316 deutlich schwieriger zu bearbeiten ist.
| Materialeigenschaft | 304 rostfreier Stahl | 316 rostfreier Stahl |
|---|---|---|
| Bearbeitbarkeitsbewertung | Ungefähr 45 Prozent | Ungefähr 36 Prozent |
| Legierungsgehalt | 18 Prozent Chrom / 8 Prozent Nickel | 16 Prozent Chrom / 10 Prozent Nickel / 2 Prozent Molybdän |
| Primärer Tragemodus | Abnutzung an Kante und Flanke | Starker Kerbverschleiß und thermische Rissbildung |
| Empfohlene Anwendung | Allgemeine Industrieteile | Marine- und medizinische Komponenten |
Nachdem wir die materiellen Herausforderungen identifiziert haben, die Schneidkanten schädigen, wollen wir nun untersuchen, wie gezielte Ingenieursarbeit diese hartnäckigen Ausfallmechanismen löst.
Um vorzeitigen Werkzeugverschleiß zu vermeiden, ist eine Werkzeugkonstruktion erforderlich, die auf Vibrationskontrolle, Schneidkantenfestigkeit und hohe Wärmebeständigkeit unter Dauerbelastung optimiert ist.
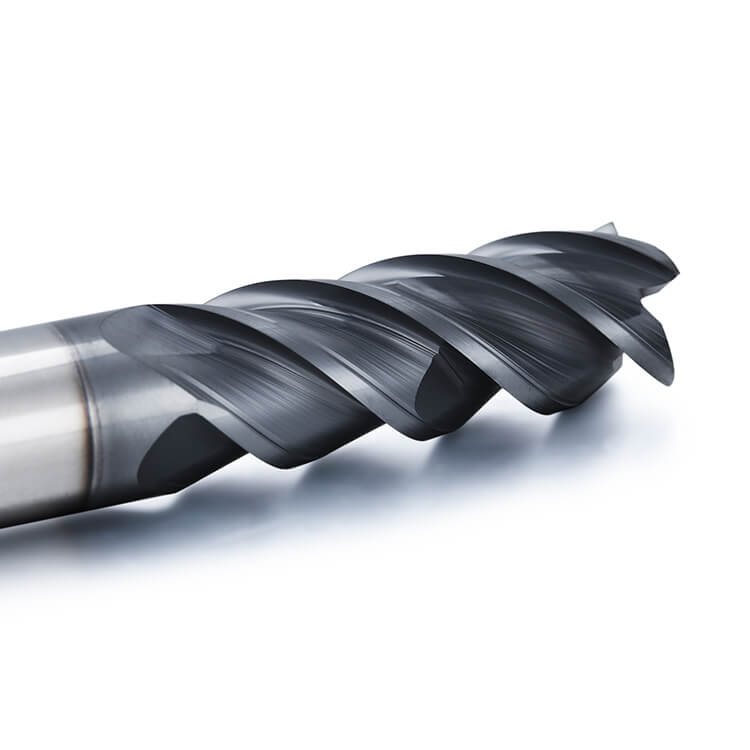
Harmonisches Rattern verursacht Mikroausbrüche an den Schneidkanten. Die TEX-Serie kombiniert ungleiche Schneidenteilung mit einem variablen Steigungswinkel. Durch die kontinuierliche Anpassung des Steigungswinkels während der Rotation wird die Resonanzbildung unterbrochen, das Werkzeug beim Seitenfräsen stabilisiert und eine glattere Oberflächenbeschaffenheit erzielt.
Die Werkzeugintegrität hängt vollständig von der Qualität des Rohhartmetalls ab. Die von einem erfahrenen Hersteller von Hartmetall-Schaftfräsern gefertigten TEX-Fräser verwenden ultrafeines Mikrokornhartmetall in Kombination mit einem 12-prozentigen Kobaltbinder, um deutliche Vorteile zu erzielen:
Reine, ungebrauchte Wolframcarbidstruktur, frei von recycelten Verunreinigungen
Submikron-Korngröße für maximale Flankenverschleißfestigkeit
Hoher Kobaltgehalt zur Absorption starker mechanischer Stöße während der Schruppbearbeitung
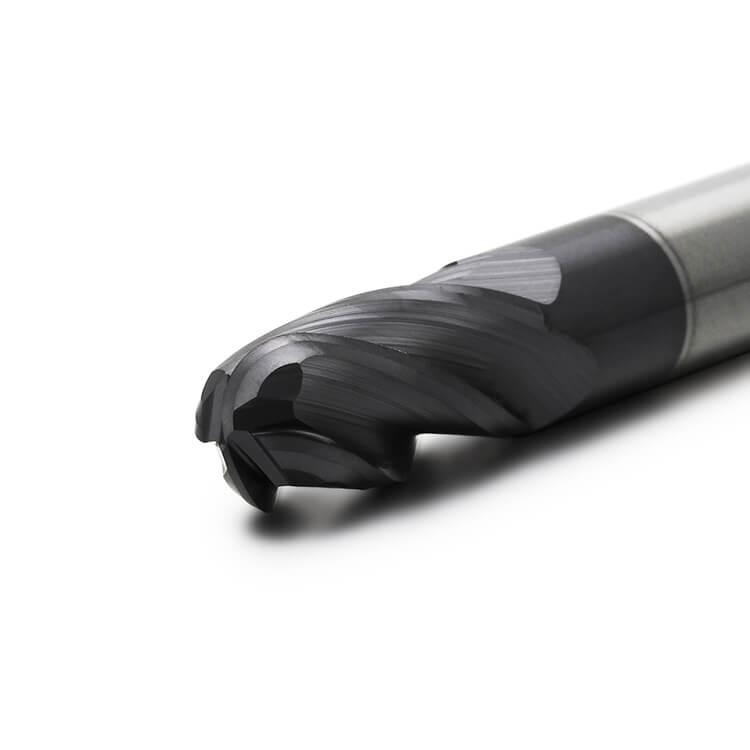
Zum Schutz der Werkzeugoberfläche vor lokaler Hitze verwenden TEX-Werkzeuge eine AlCrN-basierte AP-Beschichtung. Diese Schicht hält Temperaturen bis zu 1200 Grad Celsius stand und gewährleistet gleichzeitig eine geringe Reibung.
Verhindert das Anhaften von Edelstahlspänen an den Nuten
Beständig gegen Oxidation bei Trockenbearbeitung oder Hochgeschwindigkeitsbearbeitung
Behält die Schneidschärfe über längere Produktionszyklen hinweg bei.
Nachdem die strukturellen Vorteile des Werkzeugs ermittelt wurden, müssen geeignete Schneidstrategien angewendet werden, um die Gesamteffizienz in der Fertigungshalle zu maximieren.
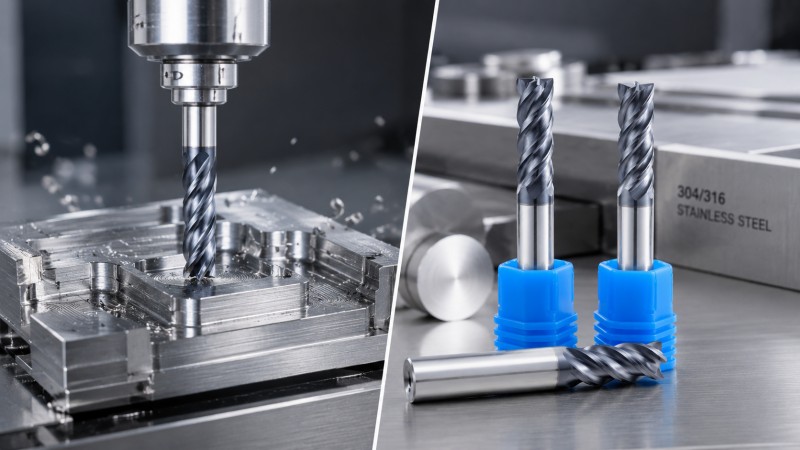
Durch die Anwendung optimaler Vorschübe, Drehzahlen und Werkzeugwege wird sichergestellt, dass die Schnittkräfte stabil bleiben, während die Wärme hauptsächlich über den Span abgeführt wird.
Durch eine ausreichend hohe Vorschubgeschwindigkeit pro Zahn wird verhindert, dass die Schneiden über kaltverfestigte Oberflächen gleiten. Eine axiale Schnitttiefe zwischen dem 1.0- und 1.5-Fachen des Werkzeugdurchmessers sorgt für eine gleichmäßige Verschleißverteilung über die gesamte Schneidenlänge und verhindert eine Belastungskonzentration an der Schneide.
Trochoidale Fräsbahnen gewährleisten einen geringen radialen Eingriffswinkel, typischerweise zwischen 8 und 15 Prozent des Fräserdurchmessers. Diese Strategie reduziert die Kontaktzeit pro Umdrehung, verringert die Wärmeübertragung in den Werkzeugkörper und ermöglicht es dem Bediener, die Tischvorschübe zu erhöhen, ohne das Risiko eines Werkzeugbruchs einzugehen.
Neben der Optimierung des Bearbeitungsprozesses ist die Kontrolle der durch unsachgemäße Flüssigkeitszufuhr verursachten thermischen Ermüdung für das Überleben der Kanten ebenso entscheidend.
Thermoschock stellt eine Hauptursache für plötzliches Werkzeugversagen dar, das bei der Bearbeitung von schwerem Edelstahl oft mit normalem mechanischem Verschleiß verwechselt wird.
Die Anwendung von Kühlmittel unter niedrigem Druck auf ein mit hoher Drehzahl betriebenes Werkzeug führt zu schnellen Temperaturwechseln. Die Schneiden erhitzen sich im Schnitt auf bis zu 900 Grad Celsius und kühlen beim Austritt rasch ab. Diese ständige Ausdehnung und Kontraktion führt zur Bildung von Mikrorissen senkrecht zur Schneidkante, wodurch schließlich größere Hartmetallbereiche abbrechen.
Die Wahl des richtigen Kühlverfahrens hängt von der jeweiligen Fräsanwendung ab:
Hochdruckluftstrahl eignet sich am besten für das Trochoidenfräsen, da er die heißen Späne ohne Thermoschock wegbläst.
Durch die Spindelkühlung mit einem Druck von 50 bar oder höher werden die Späne beim Tiefnutenfräsen mit Spezialfräsern für Edelstahl effektiv weggespült.
Um Ihnen die Entscheidung für Ihre spezifische Konfiguration zu erleichtern, finden Sie hier Antworten auf häufig gestellte praktische Fragen, die bei der Werkzeugauswahl und der Werkstattverwaltung oft auftreten.
Die Preisgestaltung richtet sich nach der Qualität des Rohhartmetalls, der Chargengröße, komplexen kundenspezifischen Geometrien und speziellen Beschichtungsanwendungen. Für ein genaues Angebot, das auf Ihre spezifischen Bearbeitungsanforderungen zugeschnitten ist, kontaktieren Sie bitte unser Ingenieurteam unter [Kontaktinformationen einfügen]. DOHRE direkt.
Die Wahl von TiAlN- oder allgemeinen Titannitrid-Beschichtungen anstelle von AlCrN-basierten Formulierungen ist ein häufiger Fehler. Standardbeschichtungen weisen bei extremen Temperaturen keine ausreichende Oxidationsbeständigkeit auf, wodurch sich anhaftende Edelstahlspäne an den Werkzeugnuten festsetzen können.
Die Werkzeugstandzeit sollte durch Zählen der bearbeiteten Teile oder Messen des Flankenverschleißes unter Vergrößerung überwacht werden, anstatt sich auf akustische Signale des Bedieners zu verlassen. Bei Edelstahl 316 deutet ein Flankenverschleiß von mehr als 0.2 mm darauf hin, dass der Fräser gewechselt werden sollte, um Beschädigungen am Werkstück zu vermeiden.
Standardmodifikationen werden üblicherweise innerhalb von 7 bis 10 Werktagen versandt. Vollständig kundenspezifische Werkzeugprofile, die spezielle Schleifprogramme und Beschichtungen erfordern, benötigen in der Regel 2 bis 3 Wochen Lieferzeit.
Für die effiziente Bearbeitung von Edelstahl 304 und 316 werden Schneidwerkzeuge benötigt, die Kaltverfestigung, hohen thermischen Spannungen und Rattern widerstehen. Durch die Kombination von submikronem Hartmetall, vibrationsdämpfenden, variablen Geometrien und hitzebeständigen AlCrN-Beschichtungen tragen Spezialwerkzeuge dazu bei, dass Werkstätten auch bei anspruchsvollen Bearbeitungsprozessen eine gleichbleibende Werkzeugstandzeit und eine hervorragende Oberflächenqualität erzielen.
As an experienced manufacturer of high performance milling cutters, DOHRE provides complete technical support, application analysis, and custom tool designs tailored to your production equipment. Kontaktieren Sie unser Engineering-Team Lassen Sie uns noch heute Ihre Bearbeitungsanforderungen besprechen und herausfinden, wie unsere Schneidlösungen die Produktivität Ihrer Werkstatt optimieren können.
Haben Sie Fragen oder Probleme, bei denen wir Ihnen helfen können?
Lassen Sie uns über Ihr Projekt sprechen und darüber, wie Dohre Ihnen dabei helfen kann, Ihre Werkzeuge zu entwerfen, herzustellen und für den Markt vorzubereiten.
Durch die weitere Nutzung der Website stimmen Sie unseren Datenschutzbestimmungen und Nutzungsbedingungen zu.