Warum splittern Schaftfräser beim Fräsen von gehärtetem Stahl (HRC 60–68)? Ursachen und Lösungen
Veröffentlichungszeitpunkt: 2026
Einführung
Ausbrüche sind eines der häufigsten Probleme beim Fräsen von gehärtetem Stahl mit einer Härte von HRC 60–68. Bei der Bearbeitung von hochhartem Formstahl liegt die Ursache in der Regel nicht allein am Fräser, sondern in der Kombination aus Materialhärte, Schneidkantenfestigkeit, Werkzeugaufnahmesteifigkeit, Fräsergeometrie und Eingriffswinkel.
Beim Fräsen von gehärtetem Stahl mit einer Härte von HRC 60–68 können selbst geringfügige Ausbrüche an der Schneidkante die Werkzeugstandzeit, die Oberflächengüte und die Maßgenauigkeit schnell beeinträchtigen. Die Schneidkante muss hoher Härte, konzentriertem Schnittdruck und geringer Toleranz gegenüber Vibrationen oder instabilem Eingriff standhalten.
Bei gehärteten Formstählen wie H13, NAK80, S136 und 718H reicht es nicht aus, einen härteren Fräser zu verwenden, um Ausbrüche zu reduzieren. Der Schaftfräser muss auf den jeweiligen Härtebereich, die Bearbeitungsstufe, die Fräsergeometrie, die Werkzeugspannung und den Schnittweg abgestimmt sein.
Warum es bei gehärtetem Stahl mit einer Härte von HRC 60–68 leichter zu Absplitterungen kommt
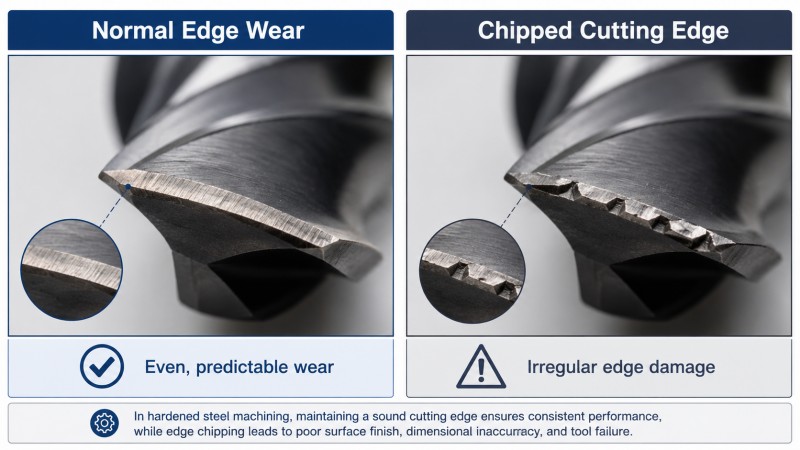
Gehärteter Stahl mit einer Härte von HRC 60–68 beansprucht die Schneidkante deutlich stärker als herkömmlicher Werkzeugstahl oder vorgehärtete Werkstoffe. Mit steigender Härte nimmt die Toleranz des Werkzeugs gegenüber instabilem Eingriff, Rundlauffehlern, schwacher Klemmung oder fehlerhafter Schneidgeometrie ab.
Bereits geringe Vibrationen oder plötzliche Änderungen der Schnittbelastung können zum Ausbrechen der Schneide führen, bevor normaler Verschleiß auftritt. Daher erfordert das Fräsen von hochharten Werkstoffen besondere Aufmerksamkeit hinsichtlich Schneidkantenfestigkeit, Beschichtungsstabilität, Werkzeugsteifigkeit und Schnittbedingungen.
Häufige Ursachen für Ausbrüche an Schaftfräsern beim Hartfräsen
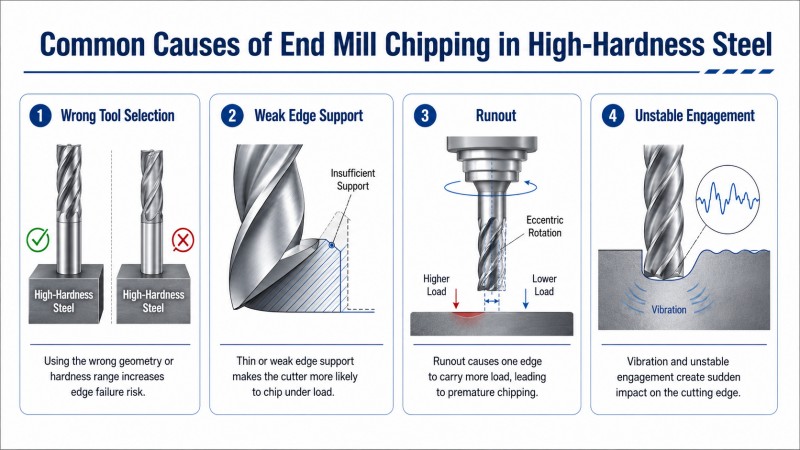
| Verursachen | Was geschieht | Was verbessert werden sollte |
|---|
| Falsches Werkzeug für den Härtebereich | Die Schneide ist nicht für einen Schnittdruck von HRC 60–68 geeignet. | Verwenden Sie einen Schaftfräser, der für hochharten Stahl ausgelegt ist. |
| Unzureichende Kantenfestigkeit | Die Schneidkante splittert unter konzentrierter Belastung | Wählen Sie eine geeignete Schneidkantenvorbereitung und Fräsergeometrie. |
| Übermäßiger Rundlauf oder schwache Klemmung | Eine Schneide trägt mehr Last als die anderen. | Werkzeugspannung verbessern, Überhang reduzieren und Rundlauf prüfen |
| Instabiler Werkzeugweg oder plötzlicher Eingriff | Die Schneide wird beim Schneiden einer Stoßbelastung ausgesetzt. | Sanfteres Einfahren, stabiler Eingriff und kontrollierte Schnittlast verwenden |
Fehler bei der Werkzeugauswahl, die zu Ausbrüchen führen
Ein häufiger Fehler ist die Auswahl eines Schaftfräsers allein anhand der Werkstoffbezeichnung. H13, NAK80, S136 und 718H können in unterschiedlichen Härtegraden auftreten. Ein Fräser, der in Werkzeugstahl mit niedrigerer Härte gut arbeitet, kann bei Werkstücken mit einer Härte von HRC 60–68 an Stabilität verlieren.
Ein weiterer Fehler ist die Verwendung eines Fräsers, der für allgemein schwer zerspanbare Werkstoffe unterhalb von HRC60 ausgelegt ist, für die Bearbeitung hochharter Werkstoffe. Die Auswahlkriterien für diesen Härtebereich sind anders, weshalb die tatsächliche Härte, der Wärmebehandlungszustand, die Bearbeitungsstufe und die Werkzeuggeometrie gemeinsam geprüft werden müssen.
Dieser Auswahlprozess wird ausführlicher in unserem Leitfaden zur Auswahl eines Schaftfräsers für gehärteten Werkzeugstahl HRC 60–68 behandelt.
Wie die Geometrie des Schneidwerkzeugs die Schneidkantenfestigkeit beeinflusst
Die Geometrie des Schneidwerkzeugs hat direkten Einfluss auf das Ausbruchrisiko. Eine sehr scharfe Schneide kann den Schnittwiderstand verringern, aber sie kann brüchig werden, wenn die Schneidkantenunterstützung nicht ausreicht. Eine robustere Schneide kann Ausbrüchen besser widerstehen, aber wenn die Schneide zu stumpf wird, können Schnittwärme und Widerstand zunehmen.
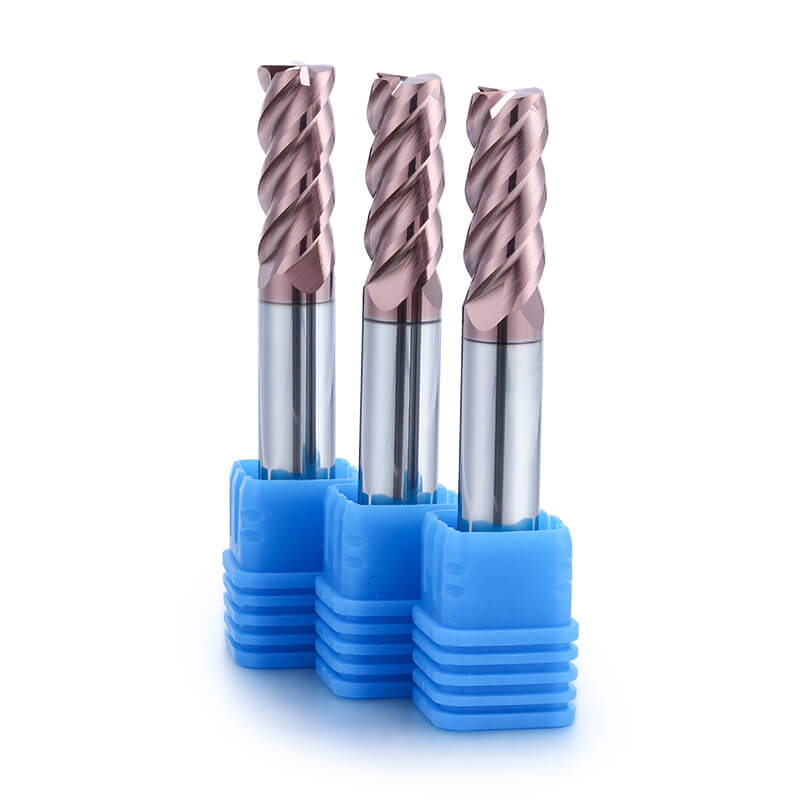
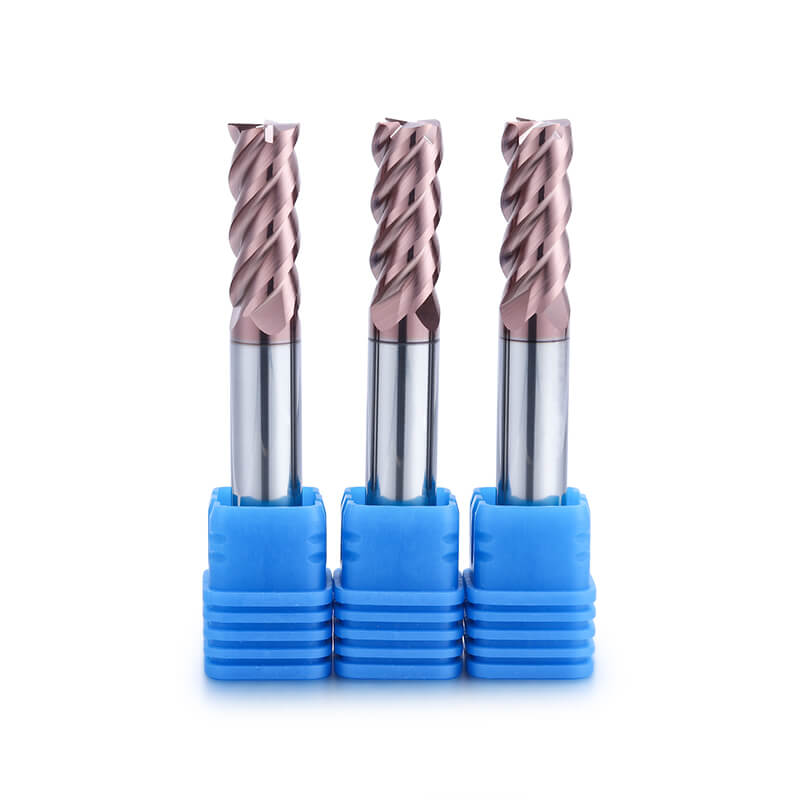
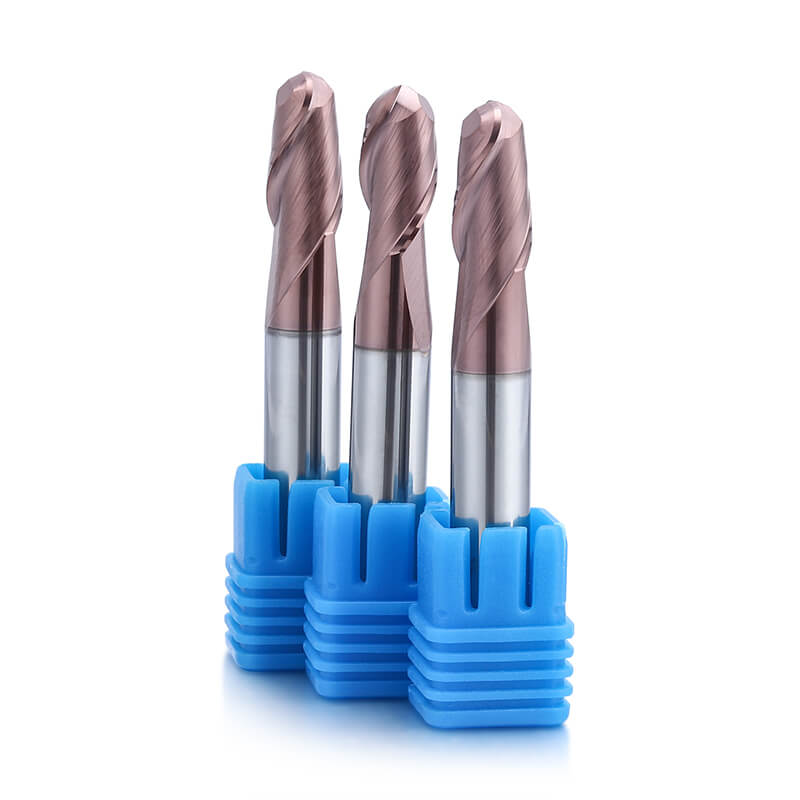
Planfräser, Kugelfräser und Eckradiusfräser verhalten sich in gehärtetem Stahl unterschiedlich. Ein Planfräser eignet sich für definierte Flächen und Seitenfräsen, die scharfe Kante kann jedoch unter wechselnder Belastung empfindlich reagieren. Ein Kugelfräser ist besser für gekrümmte Formoberflächen geeignet. Ein Eckradiusfräser kann die Spannungskonzentration an der Kante reduzieren und die Schneidkantenhaltbarkeit bei bestimmten Schlicht- und Vorschlichtbearbeitungen verbessern.
Warum die Steifigkeit und der Rundlauf wichtig sind
Beim Hartfräsen von HRC 60–68 ist die Stabilität der Aufspannung oft genauso wichtig wie der Fräser selbst. Zu großer Rundlauffehler, ein zu langer Werkzeugüberstand, eine schwache Spannvorrichtung oder ein schlechter Spindelzustand können dazu führen, dass eine Schneide stärker belastet wird als die anderen.
Diese ungleichmäßige Belastung ist eine der schnellsten Ursachen für Ausbrüche. Eine stabile Aufspannung trägt zu einem gleichmäßigeren Werkzeugverschleiß bei und reduziert die Stoßbelastung der Schneide. Ein kürzerer Überhang, eine stabile Werkzeugaufnahme, eine korrekte Einspannung und ein kontrollierter Eingriff verbessern die Standzeit der Schneide bei der Bearbeitung von gehärtetem Formstahl.
Beschichtung und Hartmetallsubstrat müssen weiterhin zur Anwendung passen.
Beschichtungen verbessern die Verschleißfestigkeit und Wärmebeständigkeit, können aber allein Ausbrüche nicht verhindern, wenn das Werkzeug unter falschen Bedingungen eingesetzt wird. Bei hochhartem Stahl müssen Beschichtung, Hartmetallsubstrat, Schneidkantenpräparation und Schneidgeometrie optimal aufeinander abgestimmt sein.
Für gehärtete Werkstoffe mit einer Härte von HRC 60–68 ist ein spezieller Schaftfräser aus hochhartem Stahl in der Regel besser geeignet als ein Fräser, der hauptsächlich für schwer zu bearbeitende Werkstoffe unterhalb von HRC 60 ausgelegt ist. Die HEX-Serie von Dohre ist eine firmeneigene Schaftfräser-Serie aus hochhartem Stahl, die speziell für diese Anwendung entwickelt wurde. Daher ist sie als Produktserienbezeichnung und nicht als allgemeine internationale Werkzeugbezeichnung zu verstehen.
Wie man Ausbrüche beim Fräsen von gehärtetem Stahl mit einer Härte von HRC 60–68 reduziert
Um Ausbrüche zu reduzieren, müssen in der Regel mehrere Faktoren gleichzeitig verbessert werden. Die Änderung eines einzelnen Parameters kann vorübergehend helfen, stabile Ergebnisse werden jedoch durch die Abstimmung von Werkzeug, Aufspannung und Schnittweg als Gesamtsystem erzielt.
• Prüfen Sie vor der Auswahl des Schaftfräsers, ob der tatsächliche Härtebereich relevant ist.
• Verwenden Sie einen Fräser, der für hochharten Stahl mit einer Härte von HRC 60–68 ausgelegt ist.
• Wählen Sie die Fräsergeometrie basierend auf den Teilemerkmalen und der Bearbeitungsphase.
• Reduzierung von Rundlauffehlern, Werkzeugüberstand, Vibrationen und schwacher Klemmung.
• Vermeiden Sie plötzliches Eingreifen des Werkzeugs, instabilen Eingriff und aggressive Lastwechsel.
• Überwachen Sie den Kantenverschleiß, bevor kleine Ausbrüche zu einem Werkzeugausfall führen.
Wenn Absplitterungen darauf hindeuten, dass Hartmetall möglicherweise nicht ausreicht
Ein Hartmetall-Schaftfräser kann bei vielen Anwendungen mit gehärtetem Stahl der Härte HRC 60–68 weiterhin effektiv sein, sofern die Aufspannung stabil ist und der Fräser richtig ausgewählt wurde. Tritt jedoch trotz korrekter Werkzeugauswahl und stabiler Schnittbedingungen weiterhin Ausbrüche beim Schlichten auf, liegt das Problem möglicherweise an den Grenzen von Hartmetall in diesem spezifischen Prozess.
In dieser Situation gewinnt der Vergleich zwischen Hartmetall und CBN an Bedeutung. Die Entscheidung hängt von Härte, Oberflächengenauigkeit, Standzeitanforderungen und Prozessstabilität ab, nicht allein vom Werkzeugpreis oder Materialnamen.
FAQ
Warum kommt es beim Fräsen von gehärtetem Stahl mit einer Härte von HRC 60–68 zu Ausbrüchen an Schaftfräsern?
Schaftfräser brechen aus, weil die Schneide hohen Härtegraden, konzentriertem Schnittdruck und geringer Toleranz gegenüber Vibrationen oder instabilem Eingriff ausgesetzt ist. Falsche Werkzeugwahl, unzureichende Schneidkantenunterstützung, Rundlauffehler und plötzliche Lastwechsel können das Ausbruchrisiko erhöhen.
Wie kann ich das Ausbrechen von Schaftfräsern in gehärtetem Stahl reduzieren?
Das Ausbrechen kann reduziert werden, indem der Härtebereich bestätigt, ein für Werkstoffe mit einer Härte von HRC 60–68 ausgelegter Fräser ausgewählt, die Steifigkeit der Aufspannung verbessert, der Rundlauffehler verringert und ein instabiler Werkzeugeingriff vermieden wird.
Beeinflusst die Geometrie des Schneidwerkzeugs die Ausbruchbildung?
Ja. Die Geometrie des Schneidwerkzeugs beeinflusst die Kantenabstützung, die Spannungskonzentration und die Schnittkraftverteilung. Flach-, Kugel- und Eckradiuswerkzeuge sollten je nach Werkstückmerkmalen und Bearbeitungsstufe ausgewählt werden.
Reicht eine Beschichtung aus, um Abplatzungen bei gehärtetem Stahl zu verhindern?
Nein. Die Beschichtung trägt zwar zur Verschleißfestigkeit und Wärmebeständigkeit bei, aber die Absplitterung wird auch durch das Hartmetallsubstrat, die Schneidkantenfestigkeit, die Geometrie des Schneidwerkzeugs, die Steifigkeit der Aufspannung und die Stabilität des Schnittwegs beeinflusst.
Wann sollte ich CBN anstelle von Hartmetall in Betracht ziehen?
CBN könnte dann eine Überlegung wert sein, wenn Hartmetall bei Anwendungen mit hoher Härte keine stabile Werkzeugstandzeit, Bearbeitungsgenauigkeit oder Schneidenbeschaffenheit gewährleisten kann, selbst nachdem die Werkzeugauswahl und die Einrichtungsbedingungen verbessert wurden.
Fazit
Ausbrüche beim Fräsen von gehärtetem Stahl mit einer Härte von HRC 60–68 entstehen üblicherweise durch eine Kombination aus hoher Materialhärte, unzureichender Schneidkantenunterstützung, instabiler Aufspannung, ungeeigneter Werkzeugwahl oder plötzlichen Änderungen der Schnittkraft. Das Problem sollte als Gesamtproblem des Bearbeitungssystems und nicht nur durch die Änderung eines einzelnen Parameters gelöst werden.
Bei gehärteten Werkzeugstählen wie H13, NAK80, S136 und 718H muss der Schaftfräser auf den jeweiligen Härtebereich, die Bearbeitungsstufe, die Werkstückmerkmale und die Einrichtungsbedingungen abgestimmt sein. Ein speziell für hochharte Stähle entwickelter Schaftfräser kann die Schneidkantenstabilität verbessern und Ausbrüche bei anspruchsvollen Hartfräsanwendungen reduzieren.
Entdecken Sie unsere HEX-Serie von Schaftfräsern aus hochfestem Stahl für gehärtete Werkstoffe mit HRC 60–68 und vergleichen Sie die passenden Fräser für stabiles Hartfräsen. Kontaktieren Sie uns für Produktempfehlungen und individuelle Schaftfräserlösungen.