Fresas planas micro: Cómo elegir la fresa adecuada para ranuras pequeñas, cavidades y características de precisión.
Hora de lanzamiento: 2026-08-11
Tiempo estimado de lectura:
Introducción
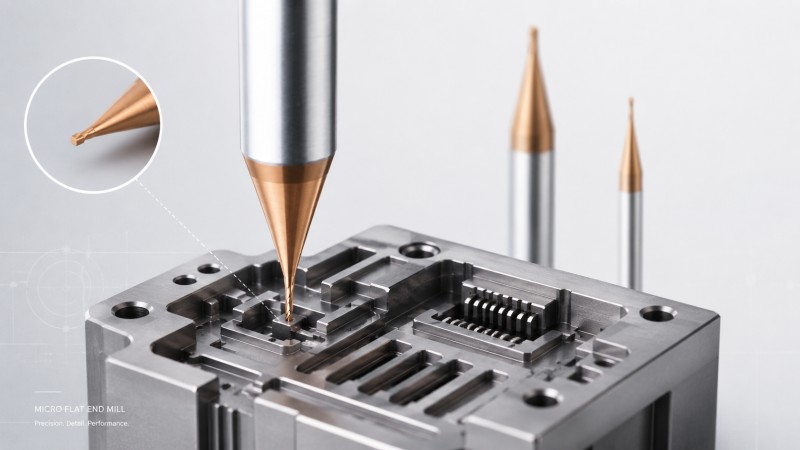
Las fresas de extremo plano micro se utilizan para ranuras estrechas, cavidades pequeñas, superficies de fondo plano, hombros de precisión, detalles de conectores y otras estructuras CNC finas a las que no pueden llegar las fresas de tamaño estándar. Elegir la fresa adecuada requiere más que simplemente hacer coincidir el diámetro con el plano: la longitud de la ranura, la holgura del cuello, el voladizo de la herramienta, la excentricidad, el material de la pieza y la estrategia de acabado influyen en la precisión del mecanizado y la vida útil de la herramienta.
El mecanizado de acero para moldes exige un equilibrio constante entre la velocidad de remoción de material y la calidad de la superficie. Al trabajar con materiales difíciles como el acero endurecido para matrices, elegir la fresa incorrecta conlleva altos costos de utillaje, vibraciones excesivas y roturas repentinas de la herramienta. Los talleres de mecanizado suelen perder ganancias debido a acabados superficiales deficientes que requieren horas de costoso pulido manual.
Seleccionar la combinación adecuada de herramientas de corte para el desbaste y el acabado resuelve estos cuellos de botella en la producción. La adecuación del sustrato, el recubrimiento y la geometría de la herramienta a los materiales específicos del molde garantiza una vida útil predecible y mantiene las tolerancias requeridas. Esta guía técnica describe estrategias prácticas para seleccionar de forma eficiente las herramientas de fresado adecuadas para sus aplicaciones de acero para moldes.
¿Cómo influye la dureza del acero para moldes en la selección de la herramienta de fresado?
Aceros blandos pretemplados (P20, NAK80, 718H)
Los aceros pretemplados suelen tener una dureza de entre 28 y 38 HRC. Estos materiales ofrecen buena maquinabilidad, pero pueden provocar acumulación de material en el filo si la velocidad de corte es inadecuada. Los aceros de carburo estándar con alta tenacidad ofrecen un buen rendimiento en este caso. La geometría de la herramienta debe priorizar los filos de corte afilados y las estrías pulidas para facilitar la evacuación de las virutas durante las pasadas de desbaste prolongadas.
Aceros para herramientas totalmente templados (H13, S136, SKD61, acero en polvo CPM)
Los aceros para matrices endurecidos, con durezas entre 45 y 60 HRC, generan calor extremo y fuertes tensiones mecánicas durante el mecanizado. Para mecanizar estas aleaciones se requieren fresas fabricadas con sustratos de carburo de micrograno con alto contenido de cobalto. El uso de fresas de carburo sólido de alto rendimiento proporciona la rigidez necesaria para evitar el astillamiento del filo bajo cargas pesadas.
Matriz de dureza y aplicaciones para aceros comunes para moldes
Para simplificar el proceso de selección de herramientas, la siguiente comparación destaca los tipos de herramientas recomendados en función de la dureza del material y las aplicaciones previstas.
| Material de acero para moldes | Dureza típica | Aplicación principal | Geometría y recubrimiento recomendados |
|---|
| P20 o 718H | 28 a 38 HRC | Moldes de inyección de plástico y bases generales | Cuadrado o radio de esquina; recubrimiento de AlTiN |
| H13 o SKD61 | 45 a 55 HRC | Troqueles para trabajo en caliente y cavidades para fundición a presión | Radio de esquina o avance alto; recubrimiento de TiAlSiN |
| S136 | 48 a 54 HRC | Moldes de plástico para espejos y herramientas médicas | Fresas de punta esférica; Carburo submicrónico |
| Acero en polvo CPM | 55 a 60 HRC | Troqueles de punzonado y herramientas de estampado de alto desgaste | Radio de esquina; fresas con recubrimiento nano HIPIMS |
Una vez establecido cómo la dureza del material determina la selección de la herramienta base, el siguiente paso consiste en adaptar la geometría de la herramienta a las operaciones de mecanizado específicas.
¿Cómo se optimiza la geometría de la herramienta para operaciones de desbaste frente a operaciones de acabado?
Fresas de alta velocidad y fresas indexables para la rápida eliminación de material.
Las operaciones de desbaste se centran en maximizar la tasa de remoción de material sin sacrificar la estabilidad de la máquina. Las fresas de alta velocidad presentan ángulos de entrada poco profundos que dirigen las fuerzas de corte axialmente hacia el husillo de la máquina. El uso de una fresa específica para acero de moldes permite altas velocidades de avance durante el desbaste de cavidades profundas, minimizando la deflexión lateral.
Fresas de punta esférica de carburo sólido para perfiles de superficie precisos.
El acabado de contornos curvos de moldes requiere una precisión de perfil excepcional y una baja rugosidad superficial. Las fresas de punta esférica procesan superficies complejas mediante pasadas finas. Mantener una baja excentricidad radial garantiza un acoplamiento uniforme de los dientes, evitando marcas de desgaste y reduciendo drásticamente el tiempo de pulido posterior al mecanizado en las superficies finales del molde.
Fresas de extremo con radio de esquina para estabilidad en el semiacabado
Las fresas de extremo con radio en las esquinas ofrecen un filo de corte más resistente que las fresas de extremo cuadrado estándar. Distribuyen el calor y la tensión mecánica a lo largo del radio, reduciendo el astillamiento en las esquinas durante las operaciones de semiacabado. Esta configuración permite transiciones de hombro fiables, prolongando la vida útil de la herramienta en aplicaciones exigentes de fresado para moldes y matrices.
Si bien las geometrías optimizadas garantizan la estabilidad mecánica, el control de las altas temperaturas de corte requiere recubrimientos superficiales avanzados.
Tecnologías de recubrimiento avanzadas diseñadas para el fresado de moldes a altas temperaturas.
Recubrimientos de AlTiN y TiAlN para una alta estabilidad térmica.
El mecanizado de materiales duros para moldes genera temperaturas localizadas en la zona de corte que superan los 800 grados Celsius. Los recubrimientos de nitruro de titanio y aluminio forman una capa protectora de óxido de aluminio al exponerse al calor. Esta capa actúa como barrera térmica, preservando la dureza del sustrato y retrasando el desgaste del flanco durante ciclos de fresado en seco agresivos.
Recubrimientos nanocompuestos para el acabado de acero ultraduro
La tecnología de recubrimiento por pulverización catódica con magnetrón de impulsos de alta potencia produce nanoestructuras compuestas extremadamente densas. Los recubrimientos aplicados mediante este método presentan una adhesión superior, alta resistencia a la oxidación hasta 1200 grados Celsius y bajos coeficientes de fricción. Estas características evitan la microfisuración durante el acabado en seco de aceros endurecidos de hasta 60 HRC.
Indicadores de rendimiento de recubrimientos superficiales
La selección del recubrimiento adecuado depende directamente de la temperatura de funcionamiento y de los requisitos de dureza del material.
Comprender la generación de calor conduce directamente a la evaluación de los entornos de corte y las estrategias de control de vibraciones.
Cómo evitar los problemas derivados del choque térmico en el mecanizado de moldes de alta velocidad.
Reglas de la estrategia de refrigeración por chorro de aire frente a la de inundación
La aplicación de refrigerante líquido durante el fresado a alta velocidad de acero endurecido provoca una rápida dilatación y contracción térmica. Este ciclo térmico genera microfisuras perpendiculares al filo de corte, lo que conlleva una rotura repentina de la herramienta. El uso de aire comprimido a alta presión elimina las virutas eficazmente, manteniendo la temperatura de la zona de corte constante y evitando el choque térmico.
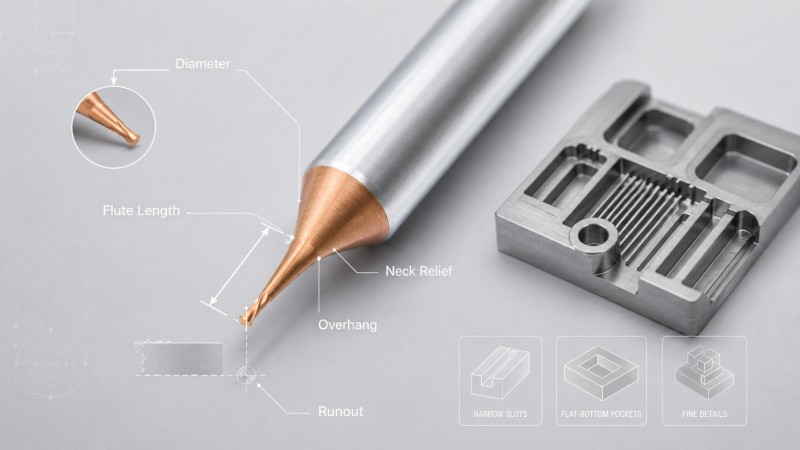
Controlar la relación de voladizo de la herramienta para eliminar las vibraciones de la cavidad.
Las cavidades profundas de los moldes requieren voladizos de herramienta largos, lo que aumenta la susceptibilidad a las vibraciones. Mantener la relación longitud/diámetro por debajo de cuatro veces el diámetro previene vibraciones excesivas. Cuando es inevitable un mayor alcance, las fresas especializadas con ángulos de hélice variables y espaciado desigual de las ranuras interrumpen la resonancia armónica, manteniendo acabados superficiales limpios en la pieza de trabajo.
Antes de tomar una decisión final sobre la compra de herramientas, revisar las preguntas más comunes en el taller ayuda a prevenir costosos errores de procesamiento.
Preguntas frecuentes
¿Qué factores influyen directamente en el coste de fabricación a medida de las fresas especializadas para el fresado de moldes?
El precio de las herramientas personalizadas depende del tamaño del grano de la materia prima, los tipos de recubrimiento PVD especializados, las geometrías personalizadas complejas y el volumen total del lote. Los tiempos de preparación del rectificado personalizado también afectan los precios unitarios de las herramientas no estándar. Para obtener un precio exacto basado en sus requisitos específicos de mecanizado de moldes, póngase en contacto directamente con el equipo de ingeniería de Dohre CNC Tools.
¿Cómo afecta la selección inadecuada del portaherramientas a la vida útil de la fresa de punta esférica durante el acabado?
El uso de portaherramientas de baja precisión con alta excentricidad provoca una distribución desigual de la viruta entre las ranuras de la herramienta. Si una ranura soporta un corte más intenso que las demás, se desgasta prematuramente y produce vibraciones. Los portaherramientas hidráulicos o de ajuste por contracción de precisión que mantienen la excentricidad por debajo de 0.003 mm son esenciales para maximizar la vida útil de la herramienta.
¿Cómo pueden los operarios de máquinas estimar la vida útil restante de una fresa durante el semiacabado?
Los operarios deben controlar el ancho del desgaste del flanco mediante una cámara óptica durante las pausas de la herramienta. Una banda de desgaste uniforme de hasta 0.2 mm indica un desgaste normal. Si se observan microdesprendimientos a lo largo del filo de corte o si el sistema de monitorización acústica detecta ruidos inusuales en el husillo, la herramienta debe sustituirse antes de que se produzca una falla catastrófica.
Conclusión
Seleccionar la fresa adecuada para las propiedades específicas del acero del molde mejora directamente la productividad del mecanizado y reduce los costos operativos. La elección de geometrías apropiadas para las operaciones de desbaste, semiacabado y acabado minimiza el desgaste de la herramienta, previene el agrietamiento térmico y elimina el costoso trabajo manual en banco. La adopción de controles adecuados de voladizo de la herramienta y estrategias de chorro de aire seco garantiza aún más la estabilidad del procesamiento CNC.
Colaborar con un fabricante de herramientas con experiencia garantiza una calidad constante y soporte técnico personalizado. Dohre CNC Tools ofrece fresas de carburo sólido de alto rendimiento, diseñadas para la fabricación de matrices y moldes exigentes. Contacte hoy mismo con nuestro equipo de soporte técnico para optimizar sus estrategias de utillaje y solicitar un presupuesto competitivo.





