Cómo mecanizar canales de flujo estrechos en placas de refrigeración de servidores
Hora de lanzamiento: 2026-07-17
Tiempo estimado de lectura:
Introducción
Los canales de flujo estrechos exigen una gran rigidez de la fresa, una buena evacuación de las virutas, un control preciso de la excentricidad y una estabilidad de corte óptima. La herramienta adecuada debe seleccionarse en función del ancho y la profundidad del canal, el radio de las esquinas, el material de la pieza, el espesor de la pared y la calidad superficial requerida.
Los canales de flujo estrechos son características importantes en muchos diseños de placas de refrigeración para servidores. Guían el refrigerante a través de la placa y aumentan la superficie de contacto disponible para la transferencia de calor, pero también crean condiciones exigentes para el fresado CNC.
A medida que el canal se estrecha o se profundiza, la fresa se vuelve menos rígida y las virutas tienen menos espacio para salir de la zona de corte. Una excentricidad excesiva, un voladizo de la herramienta demasiado largo, una geometría de ranura inadecuada o una mala evacuación de las virutas pueden provocar errores dimensionales, rayaduras en las paredes del canal, rebabas, un desgaste rápido de la herramienta o la rotura repentina de la fresa.
Este artículo se centra en los canales de placas frías que se fabrican o acaban mediante fresado CNC. El método de mecanizado adecuado depende de la geometría del canal, el material de la pieza, el espesor de la pared, los requisitos de superficie, el estado de la máquina y el volumen de producción.
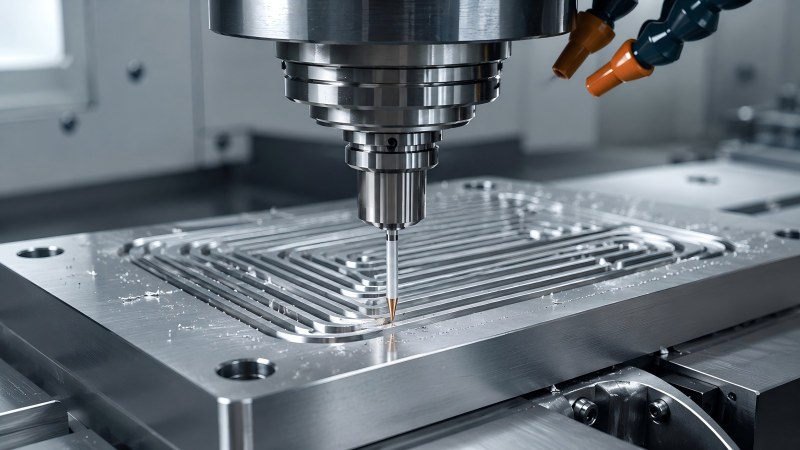
¿Por qué es difícil fresar canales estrechos en la placa fría?
Un canal estrecho limita tanto el diámetro de la fresa como el espacio entre las ranuras. La herramienta debe ser lo suficientemente pequeña para producir el ancho y el radio interno requeridos, pero también debe ser lo suficientemente rígida para resistir la deformación durante el ranurado y el fresado lateral.
La evacuación de las virutas se dificulta debido a que las paredes circundantes restringen el paso del refrigerante, el aire y las virutas. Las virutas que permanecen en el canal pueden volver a cortarse, lo que aumenta el calor y deja arañazos en el fondo o en las paredes laterales.
El canal también puede estar rodeado de paredes delgadas. Una fuerza radial excesiva puede desplazar estas paredes durante el mecanizado, modificando el ancho final del canal o reduciendo la planitud de la placa una vez que la pieza se libera del dispositivo de sujeción.
| Estado del canal | Riesgo principal de mecanizado | Proceso prioritario |
|---|
| Ancho de canal estrecho | Diámetro de corte pequeño y rigidez reducida. | Utilice la herramienta más grande que se ajuste al ancho y radio requeridos. |
| canal profundo | Alcance largo, desviación, vibración y mala eliminación de virutas | Limite el voladizo y utilice una profundidad de corte progresiva. |
| Canales muy próximos entre sí | Movimiento de paredes delgadas y distorsión de la placa | Controlar la fuerza de corte y equilibrar la secuencia de mecanizado |
| Radio interno pequeño | Requiere una fresa más pequeña que el canal principal. | Desbaste con una herramienta más grande y termina las esquinas restantes por separado. |
| Trayectoria de herramienta larga y continua | Desgaste de la herramienta, acumulación de virutas y deriva dimensional | Supervise el estado de los bordes y mantenga una evacuación de virutas constante. |
Confirme la geometría del canal antes de seleccionar la fresa.
La selección de la herramienta debe comenzar con el dibujo del componente. El ancho del canal por sí solo no es suficiente. La profundidad, el radio de la esquina interna, el espesor de la pared, la trayectoria del canal, la posición de entrada, la forma del fondo y el espacio libre disponible influyen en la herramienta de corte necesaria.
Una fresa puede ajustarse al ancho nominal del canal, pero aun así resultar inadecuada si la ranura es demasiado corta, el cuello no cabe por encima de la pared circundante o el portaherramientas interfiere con la pieza de trabajo. Por el contrario, seleccionar una fresa innecesariamente larga reduce la rigidez y hace que el proceso sea más sensible a las vibraciones y a la excentricidad.
| Información del dibujo | POR QUÉ ES IMPORTANTE |
|---|
| Ancho de banda | Determina el diámetro máximo de la fresa |
| Profundidad del canal | Determina la longitud y el alcance de corte necesarios. |
| Radio interior | Puede requerir una fresa de acabado más pequeña que la herramienta de desbaste principal. |
| espesor de pared | Afecta a la fuerza de corte admisible y a la secuencia de mecanizado. |
| Acceso y geometría circundante | Determina si se requiere un cuello reducido o un alcance personalizado. |
| Requisitos de tolerancia y superficie | Determina si el desbaste y el acabado deben realizarse con herramientas separadas. |
Utilice el diámetro de corte más grande que se ajuste al canal.
Una fresa de menor diámetro no es automáticamente más precisa. Reducir el diámetro también reduce el núcleo de la herramienta y aumenta la sensibilidad a la flexión, la excentricidad y la acumulación de virutas.
Cuando la geometría del canal lo permita, utilice la fresa de mayor diámetro que pueda producir el ancho y el radio interno requeridos. Una herramienta de mayor tamaño generalmente proporciona mayor rigidez, mayor resistencia a la deformación y un control más estable de las paredes laterales.
Cuando el canal presenta radios de esquina pequeños, una solución práctica consiste en desbastar la mayor parte del material con una fresa de mayor diámetro y utilizar una fresa más pequeña únicamente para las esquinas restantes o las zonas de detalle. Esto reduce el tiempo que la herramienta más débil permanece sometida a una carga de corte elevada.
Ajuste la longitud de corte y la longitud del cuello a la profundidad real.
La longitud de corte, la longitud del cuello y el voladizo total no deben considerarse la misma medida. Cada una afecta a la herramienta de manera diferente.
• La longitud de corte debe cubrir el material que la fresa debe mecanizar.
• La longitud del cuello proporciona espacio libre alrededor de las paredes más profundas del canal o las estructuras circundantes.
• El voladizo de la herramienta es la longitud sin soporte que se extiende desde el portaherramientas y debe permanecer lo más corto posible.
Una ranura innecesariamente larga debilita la herramienta de corte a lo largo de toda la sección de corte. Para un canal profundo, un filo corto con un cuello reducido de diseño adecuado puede proporcionar mayor rigidez que una herramienta de ranura completa larga.
Generalmente, se prefiere la herramienta de catálogo más corta que alcance la pieza de forma segura. Cuando una fresa estándar requiere una extensión excesiva, una longitud de cuello personalizada puede ofrecer una solución más estable.
Seleccione el número de ranuras según el material y el espacio para la viruta.
El número de ranuras afecta tanto a la evacuación de virutas como a la resistencia del núcleo de la herramienta. Por lo general, un menor número de ranuras proporciona más espacio para las virutas, mientras que un mayor número de ranuras puede incrementar la cantidad de filos de corte y reforzar el núcleo en algunos diseños.
En los perfiles de aluminio, es importante contar con un amplio espacio para las virutas y ranuras pulidas, ya que las virutas largas y la acumulación de material en el borde pueden obstruir los conductos estrechos. En los perfiles de cobre, las superficies lisas de las ranuras y un filo de corte afilado ayudan a reducir la adherencia y evitan que las virutas se deslicen a lo largo del perfil.
La cantidad correcta de ranuras debe seleccionarse según el material de la pieza, el diámetro de la fresa, el acoplamiento completo de la ranura, la capacidad del husillo y el método de evacuación. Una configuración de ranuras que funcione bien en el fresado lateral puede no ser la ideal para una ranura profunda de ancho completo.
Los perfiles de cobre y aluminio requieren prioridades diferentes.
Las placas de cobre y aluminio pueden tener estructuras de canales similares, pero su comportamiento de corte es diferente. La herramienta debe ser la adecuada para la aleación específica, en lugar de seleccionarse únicamente en función de las dimensiones de los canales.
| Factor de mecanizado | Canal de aluminio | Canal de cobre |
|---|
| Problema común de los chips | Virutas largas, embalaje y borde acumulado | Adhesión, manchado y reprocesamiento de virutas |
| Prioridad de vanguardia | Filo afilado con baja resistencia al corte. | Filo muy afilado para un corte limpio. |
| Prioridad de flauta | Amplio espacio para virutas y trayectoria de evacuación pulida | Flujo suave y movimiento de virutas controlado. |
| Preocupación superficial | Borde recrecido, rebabas y movimiento de pared delgada | Arañazos, manchas y rebabas finas residuales. |
| Establecer prioridad | Baja fuerza de corte y eficaz evacuación de virutas. | Baja excentricidad y prevención del re-corte de virutas |
En nuestra guía sobre el mecanizado de placas frías para servidores de cobre frente a aluminio y la selección de fresas, encontrará una comparación más detallada.
Evite realizar cortes a profundidad total cuando el espacio para las virutas sea limitado.
Una ranura profunda de ancho completo concentra la carga de corte en ambos lados de la fresa, limitando la trayectoria de salida de las virutas. En una fresa de diámetro pequeño, esto puede provocar rápidamente calor, acumulación de virutas, desviación o rotura.
El mecanizado progresivo o por capas suele ser más estable cuando el canal es profundo en relación con el diámetro de la herramienta. Cada pasada elimina una cantidad controlada de material y permite la evacuación de las virutas antes de que comience la siguiente capa.
La profundidad exacta por pasada debe ajustarse al material, el diámetro de la herramienta, la geometría de la ranura, la rigidez de la máquina, el portaherramientas y las condiciones del refrigerante. No se debe aplicar un valor fijo a todos los canales ni a todos los materiales.
Utilice una estrategia de entrada estable
La entrada vertical repentina o el contacto inmediato con todo el ancho de la herramienta pueden sobrecargar una fresa pequeña. El método de entrada debe introducir el filo de corte en el material gradualmente y mantener la evacuación de las virutas desde el inicio de la operación.
Según las características del componente y la herramienta, una rampa, una entrada helicoidal, una cavidad de entrada premecanizada o una entrada lateral progresiva pueden proporcionar un inicio más suave que la penetración directa. El método seleccionado debe ser compatible con la geometría de la fresa.
También se deben evitar, en la medida de lo posible, las paredes delgadas sin soporte en las posiciones de entrada y salida. Perforar un borde débil puede generar rebabas o desplazar la pared del canal.
Mejorar la evacuación de virutas antes de aumentar la velocidad de corte.
Cuando las virutas permanecen dentro del canal de flujo, aumentar la velocidad del husillo por sí solo no solucionará el problema. Es posible que se generen más virutas mientras la vía de evacuación permanezca restringida.
• Utilice una fresa con suficiente espacio entre filos para el material de la pieza de trabajo.
• Dirija el refrigerante o el aire hacia la zona de corte en lugar de hacerlo a través de la parte superior de la placa.
• Retire las virutas entre pasadas de profundidad progresiva.
• Evite permitir que los chips de un canal entren en un canal terminado cercano.
• Mantenga la ranura y el filo libres de acumulación de material.
• Utilice una secuencia de mecanizado que mantenga abierta la vía de evacuación.
La evacuación de las virutas debe evaluarse inspeccionando la superficie del canal y las virutas mismas. Los arañazos, el material soldado, el calor inesperado y la forma irregular de las virutas pueden indicar que el material se está volviendo a cortar.
Por qué la excentricidad es fundamental para el fresado de canales de pequeño diámetro
La excentricidad provoca que los filos de corte eliminen cantidades desiguales de material. Una ranura puede soportar la mayor parte de la carga de corte, mientras que otra corta muy poco o roza contra la superficie del canal.
En una fresa de diámetro pequeño, incluso una pequeña desviación representa un porcentaje significativo del diámetro de la herramienta. Esto puede provocar un canal sobredimensionado, paredes laterales desiguales, desgaste rápido del filo, crecimiento de rebabas o una falla repentina de la herramienta.
Antes del mecanizado, inspeccione el portaherramientas, la pinza, la interfaz del husillo, la longitud de sujeción de la herramienta y la limpieza de todas las superficies de contacto. La excentricidad debe comprobarse cerca del filo de corte, no solo en el vástago.
Voladizo de la herramienta de control e interferencia del soporte
La fresa debe extenderse solo lo suficiente para alcanzar el punto más profundo del canal, manteniendo una distancia de seguridad con respecto al soporte. Una extensión excesiva aumenta la flexión y hace que la herramienta sea más sensible a las vibraciones.
Puede ser necesario utilizar una fresa de cuello largo cuando el canal esté rodeado de paredes elevadas u otros elementos, pero el cuello no debe ser más largo de lo necesario. La forma del soporte y el acceso al husillo deben revisarse junto con el diseño de la fresa.
Cuando el soporte es la principal fuente de interferencia, cambiar a un soporte más delgado o a una geometría de herramienta personalizada puede proporcionar una mayor rigidez que simplemente extender una fresa estándar más lejos del soporte.
Proteja las paredes delgadas entre canales adyacentes.
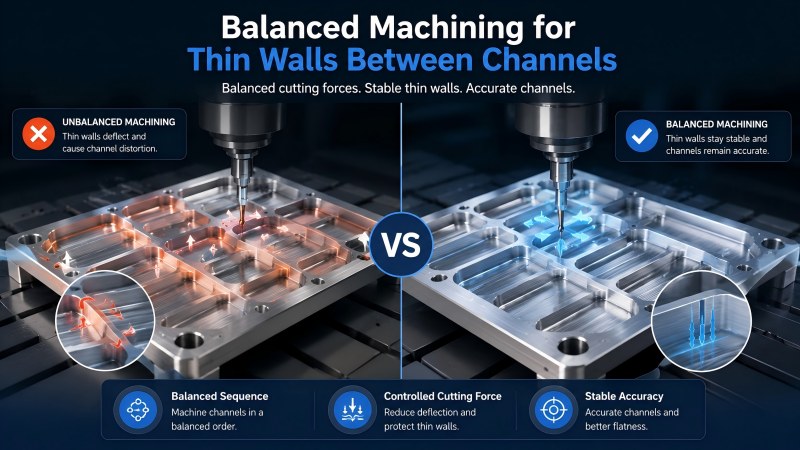
Los canales de flujo muy próximos entre sí pueden dejar paredes estrechas que pueden moverse durante el mecanizado. Si un lado se mecaniza por completo mientras que el lado opuesto aún contiene material sólido, la presión de corte puede empujar la pared alejándola de la herramienta.
Una secuencia equilibrada puede reducir este efecto. Desbaste progresivamente los canales adyacentes en lugar de completar un canal por completo antes de comenzar el siguiente. Deje una cantidad controlada de material para el semiacabado y termine ambos lados en condiciones de corte similares.
También es necesario controlar la fuerza de sujeción. Una presión excesiva puede mantener la placa plana durante el mecanizado, pero provocar que se deforme al soltarla.
Desbaste y acabado de canales separados
El desbaste y el acabado tienen prioridades diferentes. El desbaste se centra en la eliminación estable del material y la evacuación de las virutas, mientras que el acabado se centra en el ancho final del canal, la calidad de la pared, el control de las rebabas y la uniformidad de la superficie.
| Etapa de mecanizado | Objetivo principal | Proceso prioritario |
|---|
| Desbaste del canal | Retire el material sin sobrecargar la fresa. | Evacuación de virutas, profundidad progresiva y entrada estable. |
| Semiacabado | Forma correcta de la pared y dejar un stock uniforme. | Compromiso equilibrado y movimiento controlado de la pared |
| Acabado del canal | Alcanzar el ancho final, la calidad del borde y el estado de la superficie. | Borde afilado, baja desviación, acoplamiento ligero y canal limpio. |
| Inspección final | Confirme las dimensiones y elimine las virutas o rebabas residuales. | Ancho del canal, profundidad, estado de la pared, rebabas y limpieza. |
No se debe utilizar una fresa de desbaste muy desgastada para la pasada final cuando la tolerancia del canal o la calidad de la superficie son importantes. Una herramienta de acabado independiente puede proporcionar un estado del borde más predecible y un mayor control dimensional.
Controle el desgaste de la herramienta antes de que el canal se vuelva demasiado grande.
El desgaste de la herramienta puede manifestarse inicialmente como un cambio en la calidad del canal, en lugar de una falla total de la fresa. Las señales de advertencia comunes incluyen un aumento de las rebabas, ranuras más anchas, paredes laterales irregulares, mayor carga en el husillo, rayones en la superficie o un cambio en la forma de la viruta.
En la producción en serie, la vida útil de la herramienta debe controlarse en función de la primera característica que resulte inaceptable. Esto puede ser el ancho del canal, el acabado inferior, la posición de la pared, la altura de la rebaba o el estado del filo de corte.
Los registros de vida útil de las herramientas deben incluir el grado del material, el diámetro de la fresa, la profundidad del canal, el portaherramientas, el voladizo, los datos de corte y los resultados de la inspección. Esto ayuda a distinguir el desgaste normal de los problemas causados por la excentricidad, la acumulación de virutas o la sujeción de la pieza.
¿Cuándo se necesita una fresa de extremo a medida?
Las fresas de extremo estándar de diámetro pequeño pueden mecanizar muchos canales de refrigeración, pero algunos diseños requieren una combinación de diámetro, longitud de corte, holgura del cuello, forma de la esquina y longitud total que no está disponible en una herramienta de catálogo estándar.
Una fresa de extremo personalizada puede ser útil cuando el componente contiene:
• Un ancho de canal no estándar.
• Un canal profundo que requiere una flauta corta y un cuello largo reducido.
• Un radio inferior especial o una transición en la pared lateral.
• Un canal escalonado o un perfil combinado.
• Autorización de titular restringida.
• Un material que requiere una geometría de borde o ranura específica para la aplicación.
Dohre ofrece fresas de extremo personalizadas y no estándar según el dibujo del canal, el material de la pieza de trabajo, la profundidad de corte, la holgura del cuello, los requisitos de esquina, la tolerancia y las condiciones de la máquina.
Lista de verificación práctica para el fresado de canales de flujo estrecho
• Confirme el material y la aleación de la pieza de trabajo antes de seleccionar la herramienta de corte.
• Compruebe el ancho del canal, la profundidad, el radio de las esquinas y el espacio libre circundante.
• Utilice el diámetro de fresa más grande que se ajuste a la geometría requerida.
• Ajuste la longitud de corte a la profundidad real de contacto con el material.
• Utilice únicamente la longitud de cuello necesaria para el correcto funcionamiento de la estructura.
• Mantenga la parte sobresaliente de la herramienta lo más corta posible.
• Seleccione el número de ranuras según el material, el acoplamiento de la ranura y el espacio para la viruta.
• Utilice profundidad progresiva cuando el corte a profundidad completa restrinja la evacuación de las virutas.
• Dirija refrigerante o aire a la zona de corte y retire las virutas entre pasadas.
• Compruebe la excentricidad cerca del filo de corte antes de utilizar una herramienta de diámetro pequeño.
• Utilice una secuencia equilibrada al mecanizar paredes delgadas entre canales.
• Separe el desbaste y el acabado cuando la tolerancia del canal sea crítica.
• Supervisar las rebabas, el ancho del canal, los arañazos en la superficie y el desgaste de las herramientas durante la producción.
• Considere la posibilidad de utilizar una herramienta personalizada cuando una fresa estándar requiera un alcance excesivo o no pueda adaptarse a la característica.
Preguntas Frecuentes
¿Qué tipo de fresa es adecuada para canales estrechos de placas de refrigeración?
Generalmente, una fresa de carburo de pequeño diámetro con la geometría adecuada para el material, suficiente espacio para la viruta, baja excentricidad y la longitud de corte y cuello requerida es la más apropiada. La herramienta exacta depende del canal y del material de la pieza.
¿Debe utilizarse la fresa más pequeña posible para un canal estrecho?
No. Utilice la fresa de mayor diámetro que pueda producir el ancho de canal y el radio interno requeridos. Un diámetro mayor suele proporcionar mayor rigidez y estabilidad dimensional.
¿Por qué se rompen las fresas de extremo pequeño durante el fresado de canales con placa fría?
Las causas comunes incluyen un descentramiento excesivo, un voladizo largo, un corte profundo de ancho completo, acumulación de virutas, una entrada inadecuada, un acoplamiento repentino, una mala combinación de materiales y bordes de corte desgastados.
¿Cómo se pueden extraer los chips de canales estrechos y profundos?
Utilice suficiente espacio entre ranuras, profundidad progresiva, refrigerante o dirección de aire adecuados y limpieza regular de virutas entre pasadas. La secuencia de mecanizado debe mantener despejada la vía de evacuación.
¿Puede la misma fresa mecanizar perfiles de cobre y aluminio?
Puede ser posible en algunas operaciones, pero no se recomienda como solución general. El aluminio y el cobre tienen diferentes requisitos de adhesión, flujo de virutas, rebabas y afilado de filo.
¿Cuándo se necesita una fresa de cuello reducido?
Una herramienta de cuello reducido resulta útil cuando el filo de corte debe alcanzar un canal profundo, mientras que la sección que no corta necesita espacio libre con respecto a las paredes circundantes. El cuello no debe ser más largo de lo necesario.
¿Cuándo conviene considerar una fresa de extremo personalizada?
Una fresa a medida puede ser adecuada para anchos no estándar, canales profundos, radios especiales, perfiles escalonados, espacio limitado para el portaherramientas o aplicaciones donde las herramientas estándar requieren una extensión excesiva.
Conclusión
El fresado de canales de flujo estrechos requiere un equilibrio entre el acceso de la herramienta, la rigidez, la evacuación de virutas y el control dimensional. Seleccionar una fresa únicamente en función del ancho del canal puede provocar voladizos innecesarios, espacio insuficiente entre las ranuras o una holgura deficiente alrededor de la pieza.
El proceso más estable utiliza el diámetro de fresa más grande adecuado, la longitud de corte y cuello más corta posible, una baja excentricidad, una profundidad de corte progresiva y un método de evacuación de virutas adaptado al canal y al material. El cobre y el aluminio también requieren prioridades diferentes en cuanto al filo, el control de la adherencia, la reducción de rebabas y la protección de la superficie.
Dohre ofrece fresas de extremo de carburo sólido de microdiámetro , herramientas específicas para aluminio y soluciones de fresado a medida para canales estrechos, elementos de largo alcance, radios especiales y componentes de refrigeración líquida de precisión. Contáctenos con el material, el ancho y la profundidad del canal, el radio de la esquina, la tolerancia y las condiciones de la máquina para que le recomendemos las herramientas adecuadas.





