Fraises à bout plat micrométriques : comment choisir la fraise adaptée aux petites rainures, cavités et opérations de précision
Heure de sortie :2026-08-11
Introduction
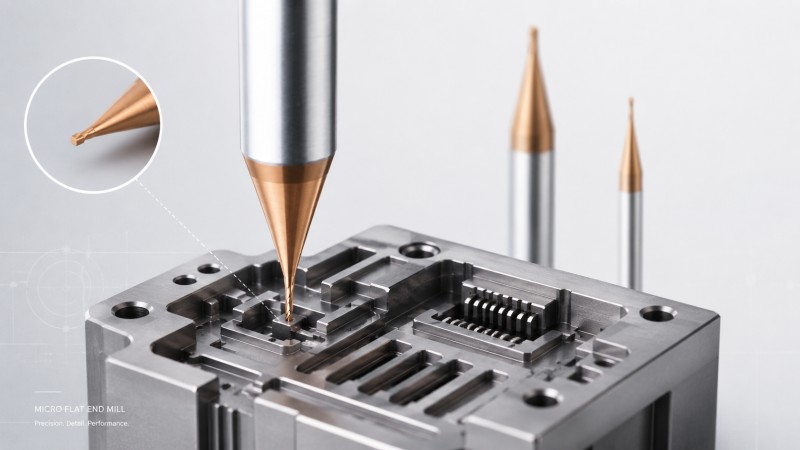
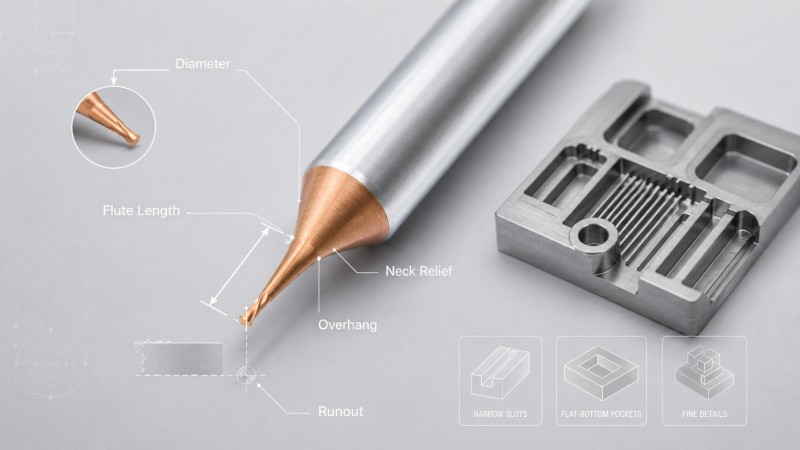
Les micro-fraises à bout plat sont utilisées pour les rainures étroites, les petites cavités, les fonds plats, les épaulements de précision, les détails de connecteurs et autres structures CNC de précision inaccessibles aux fraises standard. Le choix de la fraise appropriée ne se limite pas à la simple correspondance du diamètre avec le dessin : la longueur de la goujure, le dégagement du col, le porte-à-faux, le faux-rond, le matériau de la pièce et la stratégie de finition influent tous sur la précision d’usinage et la durée de vie de l’outil.
L'usinage de l'acier à moules exige un équilibre constant entre vitesse d'enlèvement de matière et qualité de surface. Lors du travail de matériaux difficiles comme l'acier à moules trempé, le choix d'une fraise inadaptée entraîne des coûts d'outillage élevés, des vibrations excessives et des ruptures d'outils soudaines. Les ateliers d'usinage subissent souvent des pertes de rentabilité dues à des états de surface médiocres, nécessitant de longues heures de polissage manuel coûteux.
Le choix de la combinaison d'outils de coupe adaptée à l'ébauche et à la finition permet de résoudre ces problèmes de production. L'adéquation du substrat, du revêtement et de la géométrie de l'outil aux matériaux spécifiques du moule garantit une durée de vie prévisible et le respect des tolérances requises. Ce guide technique présente des stratégies concrètes pour choisir efficacement les outils de fraisage adaptés à vos applications d'acier à moules.
Comment la dureté de l'acier à mouler influence-t-elle le choix des outils de fraisage ?
Aciers pré-trempés doux (P20, NAK80, 718H)
Les aciers pré-trempés ont généralement une dureté Rockwell C comprise entre 28 et 38 HRC. Ces matériaux offrent une bonne usinabilité, mais ils peuvent facilement engendrer des arêtes rapportées si les vitesses de coupe sont inadaptées. Les carbures standards à haute ténacité conviennent parfaitement. La géométrie de l'outil doit privilégier des arêtes de coupe affûtées et des goujures polies afin de favoriser une évacuation optimale des copeaux lors des passes d'ébauche prolongées.
Aciers à outils entièrement trempés (H13, S136, SKD61, acier en poudre CPM)
Les aciers à outils trempés, d'une dureté de 45 à 60 HRC, génèrent une chaleur extrême et de fortes contraintes mécaniques lors de la coupe. L'usinage de ces alliages exige des fraises en carbure monobloc à grains microstructurés et à haute teneur en cobalt. L'utilisation de fraises en carbure monobloc haute performance assure la rigidité nécessaire pour éviter l'écaillage des arêtes sous fortes charges.
Matrice de dureté et d'application des aciers à moules courants
Pour simplifier votre processus de sélection d'outils, le tableau comparatif suivant met en évidence les types d'outils recommandés en fonction de la dureté du matériau et des applications cibles.
| Matériau en acier pour moule | Dureté typique | Application primaire | Géométrie et revêtement recommandés |
|---|
| P20 ou 718H | 28 à 38 HRC | Moules d'injection plastique et bases générales | Rayon carré ou d'angle ; revêtement AlTiN |
| H13 ou SKD61 | 45 à 55 HRC | matrices pour travail à chaud et cavités de moulage sous pression | Rayon d'angle ou avance rapide ; revêtement TiAlSiN |
| S136 | 48 à 54 HRC | Moules en plastique pour miroirs et outils médicaux | Fraises à bout sphérique ; carbure submicronique |
| Acier en poudre CPM | 55 à 60 HRC | matrices de poinçonnage et outils d'estampage à haute usure | Rayon d'angle ; Fraises en bout revêtues de nanoparticules HIPIMS |
Après avoir établi comment la dureté du matériau détermine le choix de l'outil de base, l'étape suivante consiste à adapter la géométrie de l'outil aux opérations d'usinage spécifiques.
Comment optimiser la géométrie des outils pour les opérations d'ébauche et de finition ?
Fraises à avance rapide et fraises indexables pour l'enlèvement rapide de matière
Les opérations d'ébauche visent à maximiser l'enlèvement de matière sans compromettre la stabilité de la machine. Les fraises à grande avance présentent des angles d'attaque faibles qui dirigent les forces de coupe axialement vers la broche. L'utilisation d'une fraise en bout dédiée à l'acier à moules permet des avances élevées lors de l'ébauche de cavités profondes tout en minimisant la déviation latérale.
Fraises à bout sphérique en carbure monobloc pour profils de surface précis
La finition des contours courbes des moules exige une grande précision de profil et une faible rugosité de surface. Les fraises à bout hémisphérique usinent les surfaces complexes grâce à des passes latérales fines. Un faible faux-rond radial assure un engagement constant des dents, évitant les marques de gougeage et réduisant considérablement le temps de polissage après usinage des surfaces finales du moule.
Fraises à rayon d'angle pour une stabilité de semi-finition
Les fraises à rayon d'angle offrent un tranchant plus robuste que les fraises à rayon d'angle standard. Elles répartissent la chaleur et les contraintes mécaniques sur toute la longueur du rayon, réduisant ainsi l'écaillage des angles lors des opérations de semi-finition. Cette configuration assure une transition fluide et fiable au niveau des épaulements, prolongeant la durée de vie de l'outil pour les applications exigeantes de fraisage dans le domaine des moules et matrices.
Si les géométries optimisées garantissent la stabilité mécanique, la gestion des températures de coupe élevées nécessite des revêtements de surface avancés.
Technologies de revêtement avancées conçues pour le fraisage de moules à haute température
Revêtements AlTiN et TiAlN pour une stabilité thermique élevée
L'usinage de matériaux de moules durs génère des températures localisées dans la zone de coupe supérieures à 800 °C. Les revêtements en nitrure de titane et d'aluminium forment une couche protectrice d'oxyde d'aluminium sous l'effet de la chaleur. Cette couche agit comme une barrière thermique, préservant la dureté du substrat et retardant l'usure en dépouille lors des cycles de fraisage à sec intensifs.
Revêtements nanocomposites pour la finition d'acier ultra-dur
La technologie de pulvérisation cathodique magnétronique à impulsions de haute puissance permet de produire des structures nanocomposites extrêmement denses. Les revêtements obtenus par cette méthode présentent une adhérence supérieure, une résistance élevée à l'oxydation jusqu'à 1 200 °C et de faibles coefficients de frottement. Ces caractéristiques préviennent la microfissuration lors de la finition à sec d'aciers trempés jusqu'à 60 HRC.
Indicateurs de performance des revêtements de surface
Le choix du revêtement approprié dépend directement des exigences en matière de température de fonctionnement et de dureté du matériau.
La compréhension de la génération de chaleur permet directement d'évaluer les environnements de coupe et les stratégies de contrôle des vibrations.
Éviter les pièges du choc thermique lors de l'usinage de moules à grande vitesse
Règles stratégiques de refroidissement par air comprimé vs par inondation
L'arrosage abondant lors du fraisage à grande vitesse d'acier trempé provoque une dilatation et une contraction thermiques rapides. Ces cycles thermiques créent des microfissures perpendiculaires à l'arête de coupe, pouvant entraîner une rupture brutale de l'outil. L'utilisation d'un jet d'air à haute pression permet d'évacuer efficacement les copeaux tout en maintenant des températures de coupe stables et prévisibles, sans risque de choc thermique.
Contrôler le rapport de surplomb de l'outil pour éliminer les vibrations de la cavité
Les cavités profondes des moules nécessitent de longs porte-à-faux d'outil, ce qui accroît le risque de vibrations. Un rapport longueur/diamètre inférieur à quatre fois le diamètre permet d'éviter les vibrations excessives. Lorsque des portées importantes sont inévitables, des fraises spécialisées, dotées d'angles d'hélice variables et d'un espacement inégal des goujures, interrompent la résonance harmonique et garantissent des états de surface impeccables sur la pièce usinée.
Avant de prendre une décision finale concernant votre processus d'achat d'outils, passer en revue les questions courantes rencontrées en atelier permet d'éviter des erreurs de traitement coûteuses.
Questions fréquemment posées
Quels sont les facteurs qui influencent directement le coût de fabrication sur mesure des fraises spécialisées pour le fraisage de moules ?
Le prix des outils sur mesure dépend de la granulométrie de la matière première, du type de revêtement PVD spécifique, des géométries complexes et du volume total de la production. Les temps de préparation pour la rectification sur mesure influent également sur le prix unitaire des outils non standard. Pour obtenir un devis précis en fonction de vos besoins spécifiques d'usinage de moules, veuillez contacter directement l' équipe d'ingénierie de Dohre CNC Tools.
Comment un mauvais choix de porte-outil affecte-t-il la durée de vie d'une fraise à bout sphérique lors de la finition ?
L'utilisation de mandrins à pinces de faible précision présentant un faux-rond important entraîne une répartition inégale des copeaux sur les goujures de l'outil. Si une goujure subit une passe plus importante que les autres, elle s'use prématurément et provoque des vibrations. Des porte-outils à frettage de précision ou hydrauliques, maintenant le faux-rond en dessous de 0.003 mm, sont essentiels pour une durée de vie maximale de l'outil.
Comment les opérateurs de machines peuvent-ils estimer la durée de vie opérationnelle restante d'une fraise en bout pendant la semi-finition ?
Lors des pauses de l'outil, les opérateurs doivent surveiller la largeur d'usure en dépouille à l'aide d'une boucle optique. Une bande d'usure uniforme, inférieure ou égale à 0.2 mm, indique une usure normale. Si des micro-écaillages apparaissent le long du tranchant ou si la surveillance acoustique détecte un bruit anormal au niveau de la broche, l'outil doit être remplacé avant toute défaillance catastrophique.
Conclusion
Choisir la fraise adaptée aux propriétés spécifiques de l'acier à moules améliore directement la productivité d'usinage et réduit les coûts d'exploitation. La sélection de géométries appropriées pour les opérations d'ébauche, de semi-finition et de finition minimise l'usure de l'outil, prévient la fissuration thermique et élimine les interventions manuelles coûteuses. L'adoption de contrôles appropriés du porte-à-faux de l'outil et de stratégies de soufflage d'air sec garantit en outre la stabilité du processus CNC.
Collaborer avec un fabricant d'outillage expérimenté vous garantit une qualité d'outillage constante et un accompagnement technique personnalisé. Dohre CNC Tools propose des fraises en carbure monobloc haute performance, conçues pour la fabrication rigoureuse de matrices et de moules. Contactez notre équipe d'assistance technique dès aujourd'hui pour optimiser vos stratégies d'outillage et obtenir un devis compétitif.





