Comment usiner des canaux d'écoulement étroits dans les plaques froides des serveurs
Heure de sortie :2026-07-17
Introduction
Les canaux d'écoulement étroits exigent une grande rigidité de la fraise, une évacuation efficace des copeaux, un contrôle précis du faux-rond et une excellente stabilité de coupe. Le choix de l'outil approprié dépend de la largeur, de la profondeur et du rayon d'angle du canal, du matériau de la pièce, de l'épaisseur de paroi et de la qualité de surface requise.
Les canaux d'écoulement étroits sont des éléments importants de la conception de nombreuses plaques froides pour serveurs. Ils guident le fluide de refroidissement à travers la plaque et augmentent la surface de contact disponible pour le transfert de chaleur, mais ils imposent également des conditions exigeantes pour l'usinage CNC.
À mesure que le canal se rétrécit ou s'approfondit, la fraise perd de sa rigidité et les copeaux ont moins d'espace pour s'évacuer de la zone de coupe. Un faux-rond excessif, un porte-à-faux important, une géométrie de goujure inadaptée ou une mauvaise évacuation des copeaux peuvent entraîner des erreurs dimensionnelles, des rayures sur les parois du canal, des bavures, une usure rapide de l'outil ou une rupture soudaine de la fraise.
Cet article traite des profilés en tôle froide usinés par fraisage CNC. La méthode d'usinage appropriée dépend de la géométrie du profilé, du matériau de la pièce, de l'épaisseur de paroi, des exigences de surface, de l'état de la machine et du volume de production.
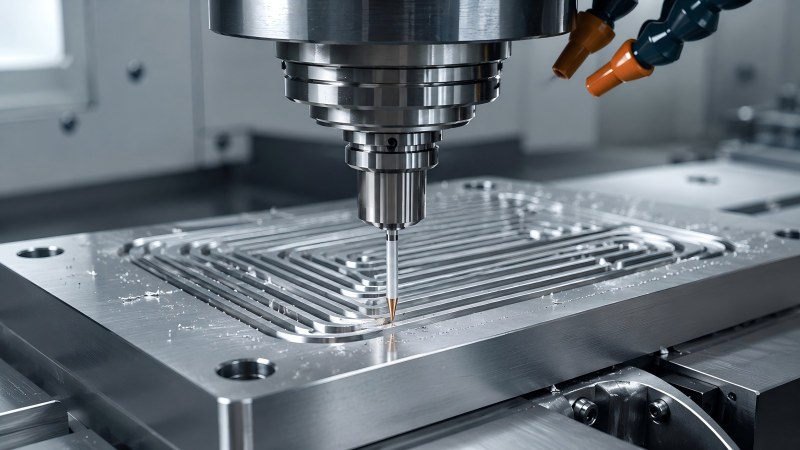
Pourquoi les canaux étroits des plaques froides sont-ils difficiles à usiner ?
Un canal étroit limite à la fois le diamètre de la fraise et l'espace des goujures. L'outil doit être suffisamment petit pour produire la largeur et le rayon intérieur requis, tout en restant suffisamment rigide pour résister à la déformation lors du rainurage et du fraisage latéral.
L'évacuation des copeaux devient plus difficile car les parois environnantes restreignent la circulation du liquide de refroidissement, de l'air et des copeaux. Les copeaux qui restent dans le canal peuvent être recoupés, ce qui augmente la chaleur et laisse des rayures sur le fond ou la paroi latérale.
Le canal peut également être entouré de parois minces. Une force radiale excessive peut déplacer ces parois pendant l'usinage, modifiant ainsi la largeur finale du canal ou réduisant la planéité de la plaque après le retrait de la pièce du dispositif de fixation.
| Condition du canal | Risque principal d'usinage | Processus prioritaire |
|---|
| largeur de canal étroite | Diamètre de coupe réduit et rigidité réduite | Utilisez l'outil le plus grand qui correspond à la largeur et au rayon requis. |
| Canal profond | Longue portée, déviation, vibrations et mauvaise évacuation des copeaux | Limitez le porte-à-faux et utilisez une profondeur de coupe progressive. |
| Canaux rapprochés | Mouvements des parois minces et déformation des plaques | Contrôler la force de coupe et équilibrer la séquence d'usinage |
| Petit rayon interne | Nécessite une fraise plus petite que celle du canal principal | Dégrossissez avec un outil plus large et finissez les coins restants séparément. |
| Trajectoire d'outil longue et continue | Usure des outils, accumulation de copeaux et dérive dimensionnelle | Surveiller l'état des bords et maintenir une évacuation constante des copeaux |
Vérifiez la géométrie du canal avant de choisir la fraise.
Le choix de l'outil doit commencer par l'étude du dessin de la pièce. La largeur du canal à elle seule ne suffit pas. La profondeur, le rayon des angles internes, l'épaisseur de paroi, le tracé du canal, la position d'entrée, la forme du fond et le dégagement disponible sont autant de paramètres qui influent sur la fraise requise.
Une fraise peut correspondre à la largeur nominale du canal, mais s'avérer inadaptée si la longueur de la goujure est insuffisante, si le col ne dégage pas la paroi environnante ou si le porte-fraise gêne l'usinage de la pièce. À l'inverse, le choix d'une fraise inutilement longue réduit la rigidité et accroît la sensibilité aux vibrations et au faux-rond.
| Informations sur le dessin | Pourquoi ça compte |
|---|
| Largeur de canal | Détermine le diamètre maximal de la fraise |
| Profondeur du canal | Détermine la longueur et la portée de coupe requises |
| Rayon interne | Peut nécessiter une fraise de finition plus petite que l'outil d'ébauche principal |
| Epaisseur de paroi | Influe sur la force de coupe admissible et la séquence d'usinage |
| Géométrie d'accès et environnante | Détermine si une réduction du tour de cou ou une portée personnalisée est nécessaire |
| Exigences de tolérance et de surface | Détermine si l'ébauche et la finition doivent être réalisées avec des outils distincts. |
Utilisez le diamètre de fraise le plus grand compatible avec le canal.
Un outil de coupe plus petit n'est pas forcément plus précis. Réduire le diamètre diminue également la taille du noyau et accroît la sensibilité à la flexion, au faux-rond et à l'accumulation de copeaux.
Lorsque la géométrie du canal le permet, utilisez le plus grand diamètre de fraise permettant d'obtenir la largeur et le rayon intérieur requis. Un outil plus grand offre généralement une meilleure rigidité, une plus grande résistance à la déformation et un meilleur contrôle des parois latérales.
Lorsque le canal présente de petits rayons d'angle, une solution pratique consiste à ébaucher la majeure partie du matériau avec une fraise de grand diamètre et à n'utiliser une fraise de plus petit diamètre que pour les angles restants ou les zones de détail. Cela réduit le temps pendant lequel l'outil le moins résistant est soumis à une forte charge de coupe.
Faites correspondre la longueur de coupe et la longueur du col à la profondeur réelle
La longueur de coupe, la longueur du col et le porte-à-faux total ne doivent pas être considérés comme une seule et même mesure. Chacune de ces mesures influe différemment sur l'outil.
• La longueur de coupe doit couvrir le matériau que la cannelure doit effectivement usiner.
• La longueur du col permet de dégager les parois plus profondes du canal ou les structures environnantes.
• Le porte-à-faux de l'outil correspond à la longueur non supportée qui s'étend depuis le porte-outil et doit rester aussi court que possible.
Une goujure trop longue fragilise l'outil de coupe sur toute sa longueur. Pour une rainure profonde, un tranchant court avec un col réduit bien conçu peut offrir une meilleure rigidité qu'un outil à goujure longue.
L'outil de catalogue le plus court permettant d'atteindre la zone à usiner en toute sécurité est généralement préférable. Lorsqu'une fraise standard nécessite une extension excessive, une fraise sur mesure peut offrir une solution plus stable.
Choisissez le nombre de cannelures en fonction du matériau et de l'espacement des copeaux.
Le nombre de cannelures influe sur l'évacuation des copeaux et la résistance du noyau de l'outil. Un nombre réduit de cannelures offre généralement un plus grand espace pour les copeaux, tandis qu'un nombre accru de cannelures peut augmenter le nombre d'arêtes de coupe et renforcer le noyau dans certaines conceptions.
Pour les profilés en aluminium, un espace suffisant pour les copeaux et des cannelures polies sont importants, car les copeaux longs et les arêtes accumulées peuvent obstruer les passages étroits. Pour les profilés en cuivre, des surfaces de cannelures lisses et un tranchant affûté contribuent à réduire l'adhérence et à empêcher les copeaux de s'étaler le long du profilé.
Le nombre de goujures approprié doit être choisi en fonction du matériau de la pièce, du diamètre de la fraise, de la profondeur de la rainure, des capacités de la broche et du mode d'évacuation des gaz. Une configuration de goujures performante en fraisage latéral peut ne pas convenir au fraisage d'une rainure profonde sur toute la largeur.
Les profilés en cuivre et en aluminium requièrent des priorités différentes.
Les plaques froides en cuivre et en aluminium peuvent présenter des structures de canaux similaires, mais leur comportement de coupe diffère. L'outil doit être adapté à l'alliage lui-même et non sélectionné uniquement en fonction des dimensions des canaux.
| Facteur d'usinage | Canal en aluminium | Canal en cuivre |
|---|
| Problème de puce courant | copeaux longs, compactage et bord renforcé | Adhérence, étalement et recoupe des copeaux |
| Priorité de pointe | Tranchant à faible résistance à la coupe | Lame très tranchante pour une coupe nette |
| Priorité à la flûte | Grand espace pour les copeaux et chemin d'évacuation poli | Cannelure lisse et mouvement de copeaux contrôlé |
| Préoccupation de surface | Arêtes accumulées, bavures et déformation des parois minces | Rayures, bavures et fines bavures résiduelles |
| Priorité de configuration | Faible force de coupe et évacuation efficace des copeaux | Faible faux-rond et prévention du recoupage des copeaux |
Une comparaison plus détaillée est disponible dans notre guide sur l'usinage des plaques froides des serveurs en cuivre et en aluminium et la sélection des fraises.
Évitez les coupes à pleine profondeur lorsque l'espace pour les copeaux est limité.
Une rainure profonde sur toute la largeur répartit l'effort de coupe des deux côtés de la fraise tout en limitant la voie d'évacuation des copeaux. Sur une fraise de petit diamètre, cela peut rapidement entraîner un échauffement, un bourrage de copeaux, une déformation ou une rupture.
L'usinage progressif ou par couches est généralement plus stable lorsque la profondeur du canal est importante par rapport au diamètre de l'outil de coupe. Chaque passe enlève une quantité contrôlée de matière et permet l'évacuation des copeaux avant le début de la couche suivante.
La profondeur de passe exacte doit dépendre du matériau, du diamètre de l'outil, de la géométrie de la goujure, de la rigidité de la machine, du porte-outil et des conditions du fluide de refroidissement. Une valeur fixe ne doit pas être appliquée à tous les canaux ni à tous les matériaux.
Utilisez une stratégie d'entrée stable
Une pénétration verticale brutale ou un engagement immédiat sur toute la largeur peuvent surcharger une petite fraise. La méthode d'entrée doit permettre une pénétration progressive du tranchant dans le matériau et assurer une évacuation optimale des copeaux dès le début de l'opération.
Selon la pièce et les capacités de l'outil, une rampe, une entrée hélicoïdale, une poche d'entrée pré-usinée ou une entrée latérale progressive peuvent offrir un démarrage plus doux qu'une plongée directe. La méthode choisie doit être compatible avec la géométrie de la fraise.
Les points d'entrée et de sortie doivent, dans la mesure du possible, éviter les parois minces non soutenues. Toute tentative de sortie par un bord fragile risque de créer des bavures ou de déplacer la paroi du canal.
Améliorer l'évacuation des copeaux avant d'augmenter la vitesse de coupe
Lorsque des copeaux restent bloqués dans le canal d'écoulement, l'augmentation de la vitesse de broche ne suffit pas à résoudre le problème. Davantage de copeaux risquent d'être produits tant que le chemin d'évacuation reste obstrué.
• Utilisez une fraise dont l'espacement des cannelures est suffisant pour le matériau de la pièce.
• Diriger le liquide de refroidissement ou l'air vers la zone de coupe plutôt que sur le dessus de la plaque.
• Éliminer les copeaux entre les passages de profondeur successifs.
• Évitez de laisser passer des puces provenant d'un canal vers un canal terminé voisin.
• Veillez à ce que la cannelure et le tranchant soient exempts de dépôts.
• Utilisez une séquence d'usinage qui maintient la voie d'évacuation ouverte.
L'évacuation des copeaux doit être évaluée en inspectant la surface du canal et les copeaux eux-mêmes. Des rayures, des traces de soudure, une chaleur anormale et une forme irrégulière des copeaux peuvent indiquer une recoupe du matériau.
Pourquoi le faux-rond est crucial pour le fraisage de canaux de petit diamètre
Le faux-rond entraîne une élimination inégale de matière par les arêtes de coupe. Une goujure peut supporter la majeure partie de l'effort de coupe tandis qu'une autre coupe très peu ou frotte contre la surface du canal.
Sur une fraise de petit diamètre, même un faible faux-rond représente un pourcentage important du diamètre de l'outil. Il peut en résulter un canal surdimensionné, des parois latérales irrégulières, une usure rapide du tranchant, la formation de bavures ou une rupture soudaine de l'outil.
Avant l'usinage, inspectez le porte-outil, la pince, l'interface broche-outil, la longueur de serrage de l'outil et la propreté de toutes les surfaces de contact. Le faux-rond doit être vérifié près du tranchant et non uniquement sur la queue de l'outil.
Interférence entre l'outil de contrôle et le porte-outil
La fraise ne doit dépasser que la profondeur maximale du canal, tout en maintenant un dégagement suffisant par rapport au porte-outil. Un dépassement excessif augmente la flexion et rend l'outil plus sensible aux vibrations.
Une fraise à long col peut s'avérer nécessaire lorsque le canal est entouré de parois surélevées ou d'autres obstacles, mais le col ne doit pas être plus long que nécessaire. La forme du porte-outil et l'accès à la broche doivent être étudiés conjointement avec la conception de la fraise.
Lorsque le porte-outil est la principale source d'interférence, le passage à un porte-outil plus mince ou à une géométrie d'outil personnalisée peut offrir une meilleure rigidité que le simple fait d'éloigner un outil de coupe standard du porte-outil.
Protéger les parois minces entre les canaux adjacents
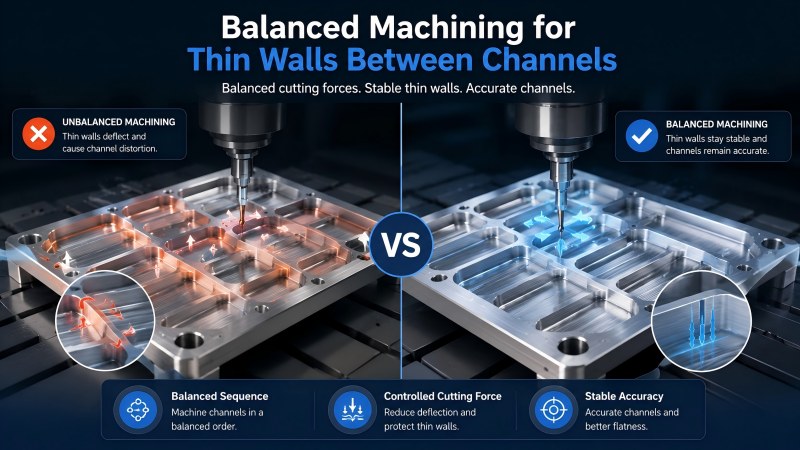
Des canaux d'écoulement rapprochés peuvent laisser des parois étroites susceptibles de se déplacer pendant l'usinage. Si une face est entièrement usinée tandis que la face opposée contient encore du matériau solide, la pression de coupe peut repousser la paroi et l'éloigner de l'outil.
Une séquence équilibrée permet d'atténuer cet effet. Ébauchez progressivement les canaux adjacents plutôt que de terminer entièrement un canal avant de commencer le suivant. Conservez une quantité contrôlée de matière pour la semi-finition et finissez les deux faces dans des conditions de coupe similaires.
La force de serrage doit également être contrôlée. Une pression excessive peut maintenir la plaque plane pendant l'usinage, mais entraîner sa déformation après le desserrage.
Ébauche et finition séparées
L'ébauche et la finition ont des priorités différentes. L'ébauche vise à enlever la matière de manière stable et à évacuer les copeaux, tandis que la finition vise à obtenir la largeur finale du canal, la qualité des parois, le contrôle des bavures et l'homogénéité de la surface.
| Étape d'usinage | Objectif principal | Processus prioritaire |
|---|
| ébauche du chenal | Enlever la matière sans surcharger la fraise | Évacuation des copeaux, profondeur progressive et entrée stable |
| Semi-finition | Corriger la forme du mur et laisser un stock uniforme | Engagement équilibré et mouvement contrôlé du mur |
| Finition du canal | Atteindre la largeur finale, la qualité des bords et l'état de surface | Arête vive, faible faux-rond, engagement léger et canal propre |
| L'inspection finale | Vérifier les dimensions et enlever les copeaux ou bavures résiduels. | Largeur du canal, profondeur, état de la paroi, bavures et propreté |
Il est déconseillé d'utiliser une fraise d'ébauche fortement usée pour la passe finale lorsque la tolérance des rainures ou la qualité de surface sont primordiales. Un outil de finition distinct permet d'obtenir un état des arêtes et un contrôle dimensionnel plus précis et prévisibles.
Surveillez l'usure des outils avant que le canal ne devienne surdimensionné.
L'usure de l'outil peut se manifester d'abord par une modification de la qualité du canal plutôt que par une rupture complète de la fraise. Les signes avant-coureurs courants incluent l'augmentation des bavures, l'élargissement des rainures, l'irrégularité des parois latérales, une charge accrue sur la broche, des rayures superficielles ou une modification de la forme des copeaux.
En production répétée, la durée de vie des outils doit être contrôlée dès qu'un défaut devient inacceptable. Il peut s'agir de la largeur du canal, de la finition du fond, de la position de la paroi, de la hauteur des bavures ou de l'état du tranchant.
Les enregistrements de durée de vie des outils doivent inclure la nuance d'acier, le diamètre de l'outil de coupe, la profondeur de la rainure, le porte-outil, le porte-outil, les porte-à-faux, les données de coupe et les résultats d'inspection. Cela permet de distinguer l'usure normale des problèmes causés par le faux-rond, l'accumulation de copeaux ou le bridage.
Quand a-t-on besoin d'une fraise sur mesure ?
Les fraises en bout standard de petit diamètre peuvent usiner de nombreux canaux de refroidissement, mais certaines conceptions nécessitent une combinaison de diamètre, de longueur de coupe, de dégagement du col, de forme d'angle et de longueur totale qui n'est pas disponible dans un outil standard du catalogue.
Une fraise sur mesure peut s'avérer utile lorsque la pièce contient :
• Une largeur de canal non standard.
• Un canal profond nécessitant une flûte courte et un col long et réduit.
• Un rayon de courbure de fond ou une transition de paroi latérale spéciale.
• Un canal étagé ou un profil combiné.
• Autorisation du détenteur restreint.
• Un matériau nécessitant une géométrie de bord ou de cannelure spécifique à l'application.
Dohre fournit des fraises en bout sur mesure et non standard en fonction du dessin du canal, du matériau de la pièce, de la profondeur de coupe, du dégagement du col, des exigences d'angle, de la tolérance et des conditions de la machine.
Liste de contrôle pratique pour le fraisage de canaux à flux étroit
• Vérifiez le matériau et l'alliage de la pièce avant de choisir l'outil de coupe.
• Vérifiez la largeur du canal, sa profondeur, le rayon des angles et le dégagement environnant.
• Utilisez le plus grand diamètre de fraise compatible avec la géométrie requise.
• Adapter la longueur de coupe à la profondeur réelle d'engagement du matériau.
• Utilisez uniquement la longueur de col nécessaire au dégagement des fonctionnalités.
• Réduisez au maximum le porte-à-faux total de l'outil.
• Sélectionnez le nombre de cannelures en fonction du matériau, de l'engagement de la rainure et de l'espace disponible pour les copeaux.
• Utilisez une profondeur progressive lorsque la coupe en pleine profondeur limite l'évacuation des copeaux.
• Diriger le liquide de refroidissement ou l'air dans la zone de coupe et évacuer les copeaux entre les passes.
• Vérifiez le faux-rond près du tranchant avant d'utiliser un outil de petit diamètre.
• Utilisez une séquence équilibrée lors de l'usinage de parois minces entre les canaux.
• Séparer l'ébauche et la finition lorsque la tolérance du canal est critique.
• Surveiller les bavures, la largeur des canaux, les rayures de surface et l'usure des outils pendant la production.
• Envisagez un outil sur mesure lorsqu'un outil de coupe standard nécessite une portée excessive ou ne peut pas reproduire la caractéristique.
QFP
Quel type de fraise convient aux canaux étroits des plaques froides ?
Une fraise en carbure de petit diamètre, présentant une géométrie adaptée au matériau, un espace d'évacuation des copeaux suffisant, un faible faux-rond et une longueur de coupe et de collet conforme aux exigences, convient généralement. L'outil précis dépend du canal et du matériau de la pièce.
Faut-il utiliser la fraise la plus petite possible pour un canal étroit ?
Non. Utilisez la fraise la plus large permettant d'obtenir la largeur de canal et le rayon intérieur requis. Un diamètre plus important offre généralement une meilleure rigidité et une meilleure stabilité dimensionnelle.
Pourquoi les petites fraises en bout se cassent-elles lors du fraisage de canaux sur plaque froide ?
Les causes courantes incluent un faux-rond excessif, un porte-à-faux trop long, une coupe profonde sur toute la largeur, un tassement des copeaux, une entrée inadaptée, un engagement soudain, une mauvaise correspondance des matériaux et des arêtes de coupe usées.
Comment retirer les copeaux des canaux étroits et profonds ?
Veillez à utiliser un espacement suffisant entre les cannelures, une profondeur progressive, un sens d'arrosage ou d'air approprié et à évacuer régulièrement les copeaux entre les passes. La séquence d'usinage doit maintenir le canal d'évacuation dégagé.
Peut-on usiner des profilés en cuivre et en aluminium avec la même fraise en bout ?
Cela peut être possible dans certains cas, mais ce n'est pas une solution recommandée de manière générale. L'aluminium et le cuivre présentent des exigences différentes en matière d'adhérence, d'écoulement des copeaux, de bavures et de netteté des arêtes.
Quand a-t-on besoin d'une fraise à col réduit ?
Un outil à col réduit est utile lorsque le tranchant doit atteindre une rainure profonde tandis que la partie non coupante doit être dégagée des parois environnantes. La longueur du col ne doit pas excéder celle nécessaire.
Quand faut-il envisager une fraise sur mesure ?
Une fraise sur mesure peut convenir pour des largeurs non standard, des canaux profonds, des rayons spéciaux, des profils étagés, un dégagement limité du porte-outil ou des applications où les outils standard nécessitent une extension excessive.
Conclusion
Le fraisage de canaux étroits exige un équilibre entre l'accès à l'outil, la rigidité, l'évacuation des copeaux et la précision dimensionnelle. Choisir une fraise uniquement en fonction de la largeur du canal peut entraîner un porte-à-faux excessif, un espace de goujure insuffisant ou un dégagement insuffisant autour de la pièce.
Le procédé le plus stable utilise le plus grand diamètre de fraise adapté, la longueur de coupe et de col la plus courte possible, un faible faux-rond, une profondeur de coupe progressive et une méthode d'évacuation des copeaux adaptée au canal et au matériau. Le cuivre et l'aluminium requièrent également des priorités différentes en matière d'affûtage, de contrôle de l'adhérence, de réduction des bavures et de protection de surface.
Dohre propose des fraises monoblocs en carbure de tungstène de micro-diamètre , des outils spécifiques pour l'aluminium et des solutions de fraisage sur mesure pour les canaux étroits, les grandes dimensions, les rayons spéciaux et les composants de refroidissement liquide de précision. Contactez-nous en précisant votre matériau, la largeur et la profondeur du canal, le rayon d'angle, la tolérance et les conditions d'usinage pour obtenir des recommandations d'outillage.





