Pourquoi l'aluminium adhère-t-il à une fraise ? Causes et solutions
Heure de sortie :2026-04-02
Introduction
L'adhérence de l'aluminium à la fraise est généralement due à la chaleur, à une mauvaise évacuation des copeaux, à une géométrie de fraise inadaptée ou à la formation d'arêtes rapportées lors de l'usinage. Comprendre ces causes permet d'améliorer le choix des outils, la stabilité de coupe, l'état de surface et les performances globales du fraisage de l'aluminium.
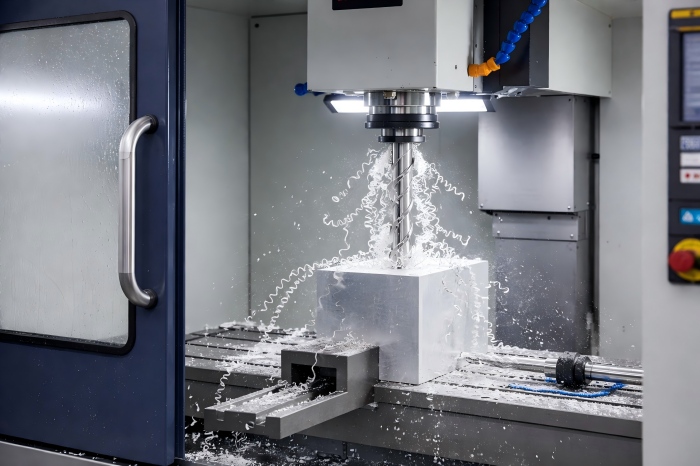
L'adhérence de l'aluminium à la fraise est un problème d'usinage courant en CNC. Dès que le matériau commence à adhérer à l'arête de coupe, cela peut affecter l'évacuation des copeaux, l'état de surface, la maîtrise des bavures et la stabilité générale de l'usinage. Dans de nombreux cas, le problème n'est pas uniquement dû au matériau, mais à la combinaison de la géométrie de l'outil, de l'état des goujures et du réglage de la coupe.
Ce guide explique pourquoi l'aluminium adhère à la fraise, les problèmes que cela peut engendrer et comment réduire cette adhérence grâce à un meilleur choix d'outils et de conditions d'usinage optimales. Si vous comparez différentes options d'outillage, il est souvent utile de consulter une gamme de fraises spécialement conçues pour l'aluminium avant de choisir la fraise la plus adaptée.
Que signifie le phénomène d'adhérence de l'aluminium à une fraise en bout ?
Lorsque de l'aluminium adhère à une fraise, des résidus se forment sur l'arête de coupe ou la surface de la cannelure pendant l'usinage. Cette accumulation peut perturber la coupe et empêcher l'outil de cisailler la matière proprement.
En pratique, ce problème est souvent lié à la formation d'arêtes rapportées. Lorsque de la matière s'accumule sur l'outil, la coupe devient moins stable et le risque de défauts de finition, de bavures et de recoupes augmente.
Pourquoi l'aluminium adhère-t-il à une fraise en bout ?
Plusieurs facteurs peuvent expliquer l'adhérence de l'aluminium à l'outil de coupe. Dans de nombreux cas, le problème n'est pas dû à un seul facteur, mais à la combinaison de plusieurs conditions d'usinage.
Tranchant insuffisant
Si le tranchant n'est pas suffisamment aiguisé, l'outil risque de repousser la matière au lieu de la couper proprement. Cela favorise l'adhérence et peut entraîner la formation de bavures.
Mauvaise évacuation des copeaux
L'aluminium produit souvent des copeaux continus. Si ces copeaux ne peuvent pas s'évacuer correctement de la zone de coupe, ils risquent d'être recoupés et de se coller à la cannelure ou à l'arête de coupe. C'est l'une des causes les plus fréquentes d'usinage instable dans les applications sur l'aluminium.
Géométrie de flûte inadaptée
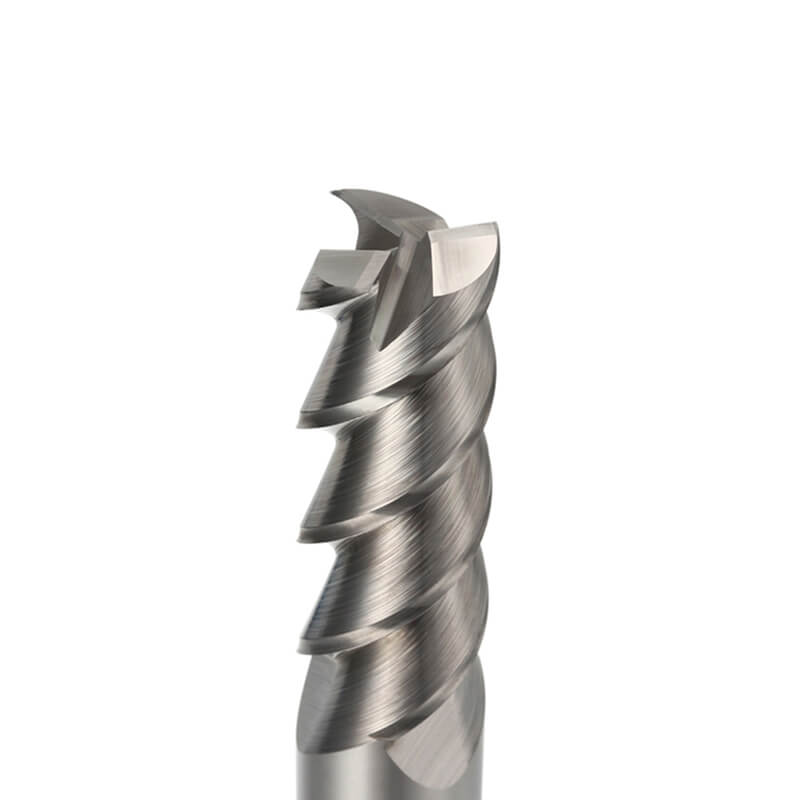
Une conception de cannelure qui n'évacue pas efficacement les copeaux peut accroître le risque d'adhérence. Lors de l'usinage de l'aluminium, la géométrie de l'outil de coupe doit favoriser une évacuation rapide des copeaux et une coupe plus nette.
Chaleur excessive pendant la découpe
La chaleur peut aggraver l'adhérence. Lorsque la température de coupe augmente, la tendance de l'aluminium à adhérer à l'outil peut s'accentuer, surtout si l'évacuation des copeaux est déjà insuffisante.
Outil inadapté à l'aluminium
Un outil de coupe universel ne donne pas toujours de bons résultats sur l'aluminium. Dans de nombreux cas, un outil spécialement conçu pour les métaux non ferreux est plus efficace car il offre généralement des arêtes de coupe plus affûtées et des cannelures plus régulières.
Problèmes courants causés par l'adhérence de l'aluminium
Dès que l'aluminium commence à adhérer à l'outil de coupe, plusieurs problèmes d'usinage peuvent apparaître.
Mauvaise finition de surface
Un bord rapporté modifie le contact de l'outil de coupe avec le matériau. Cela conduit souvent à une finition plus rugueuse et à une qualité de surface moins stable.
Plus de bavures sur la pièce
Si la matière n'est pas coupée proprement, la formation de bavures devient généralement plus visible, notamment autour des bords et des fentes.
Coupe instable
Le recoupe et l'adhérence des copeaux peuvent rendre la coupe moins stable, ce qui peut affecter la durée de vie de l'outil, la régularité dimensionnelle et la répétabilité de l'usinage.
Durée de vie de l'outil plus courte
Lorsque l'adhérence devient importante, le tranchant de la lame risque davantage de s'user de manière irrégulière ou de perdre ses performances de coupe efficaces plus tôt que prévu.
Comment empêcher l'aluminium de coller à une fraise en bout
La solution la plus efficace consiste à améliorer l'ensemble des conditions de coupe, et non un seul facteur. Le choix de l'outil, la gestion des copeaux et le réglage de la machine sont autant d'éléments importants.
Utilisez un outil tranchant conçu pour l'aluminium.
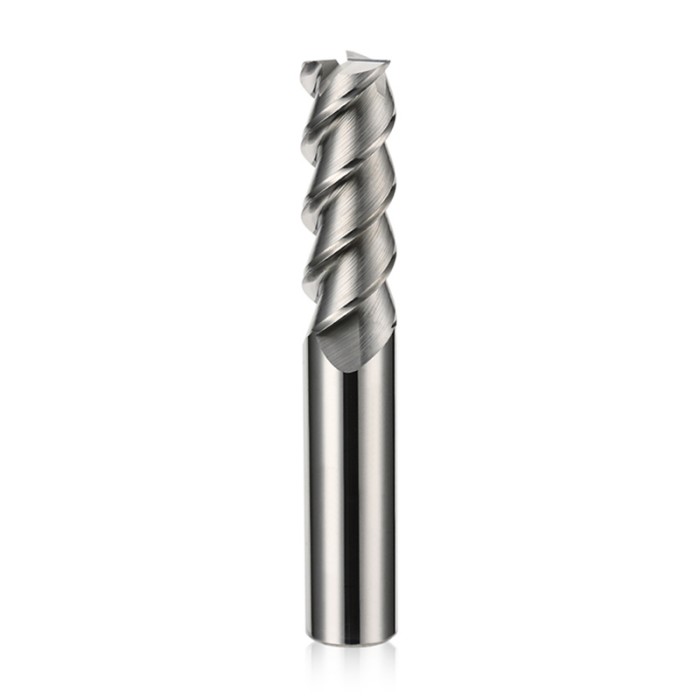
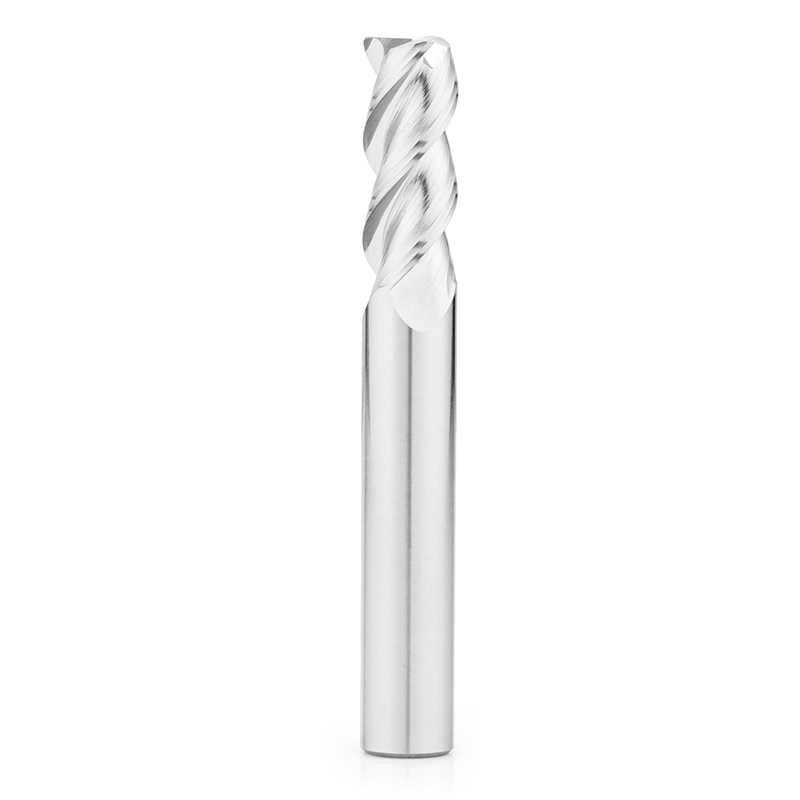
Une fraise bien affûtée permet une coupe plus nette de l'aluminium et réduit le risque de formation de bavures. Pour de nombreuses applications CNC, une fraise à bout carré dédiée à l'aluminium ou une fraise à bout poli haute performance pour l'aluminium est plus appropriée qu'une fraise standard.
Améliorer l'évacuation des copeaux
L'évacuation des copeaux est un facteur primordial dans l'usinage de l'aluminium. Si le flux de copeaux devient instable, le risque de collage augmente considérablement. Une conception de cannelure adaptée à l'aluminium peut contribuer à atténuer ce problème.
Si le nombre de cannelures fait partie de votre décision, vous pouvez également consulter notre guide sur les fraises à 2 ou 3 cannelures pour l'aluminium.
Utiliser une surface de flûte polie
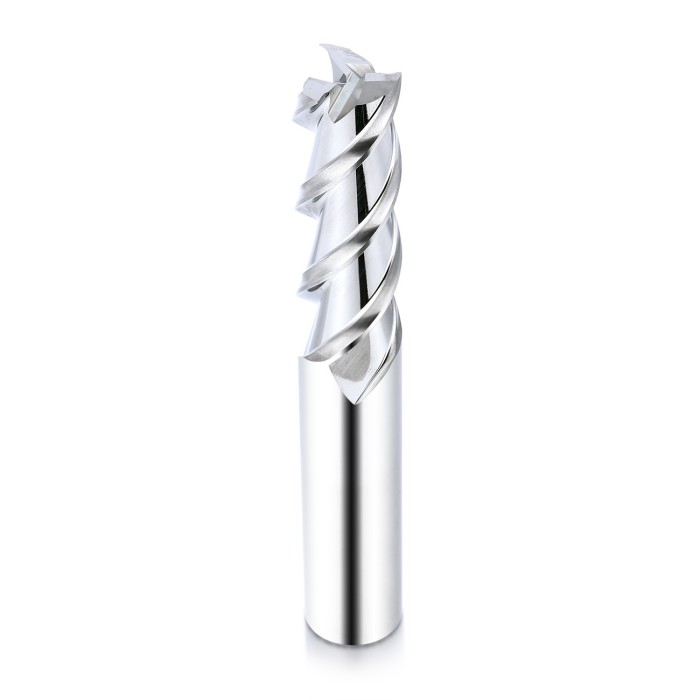
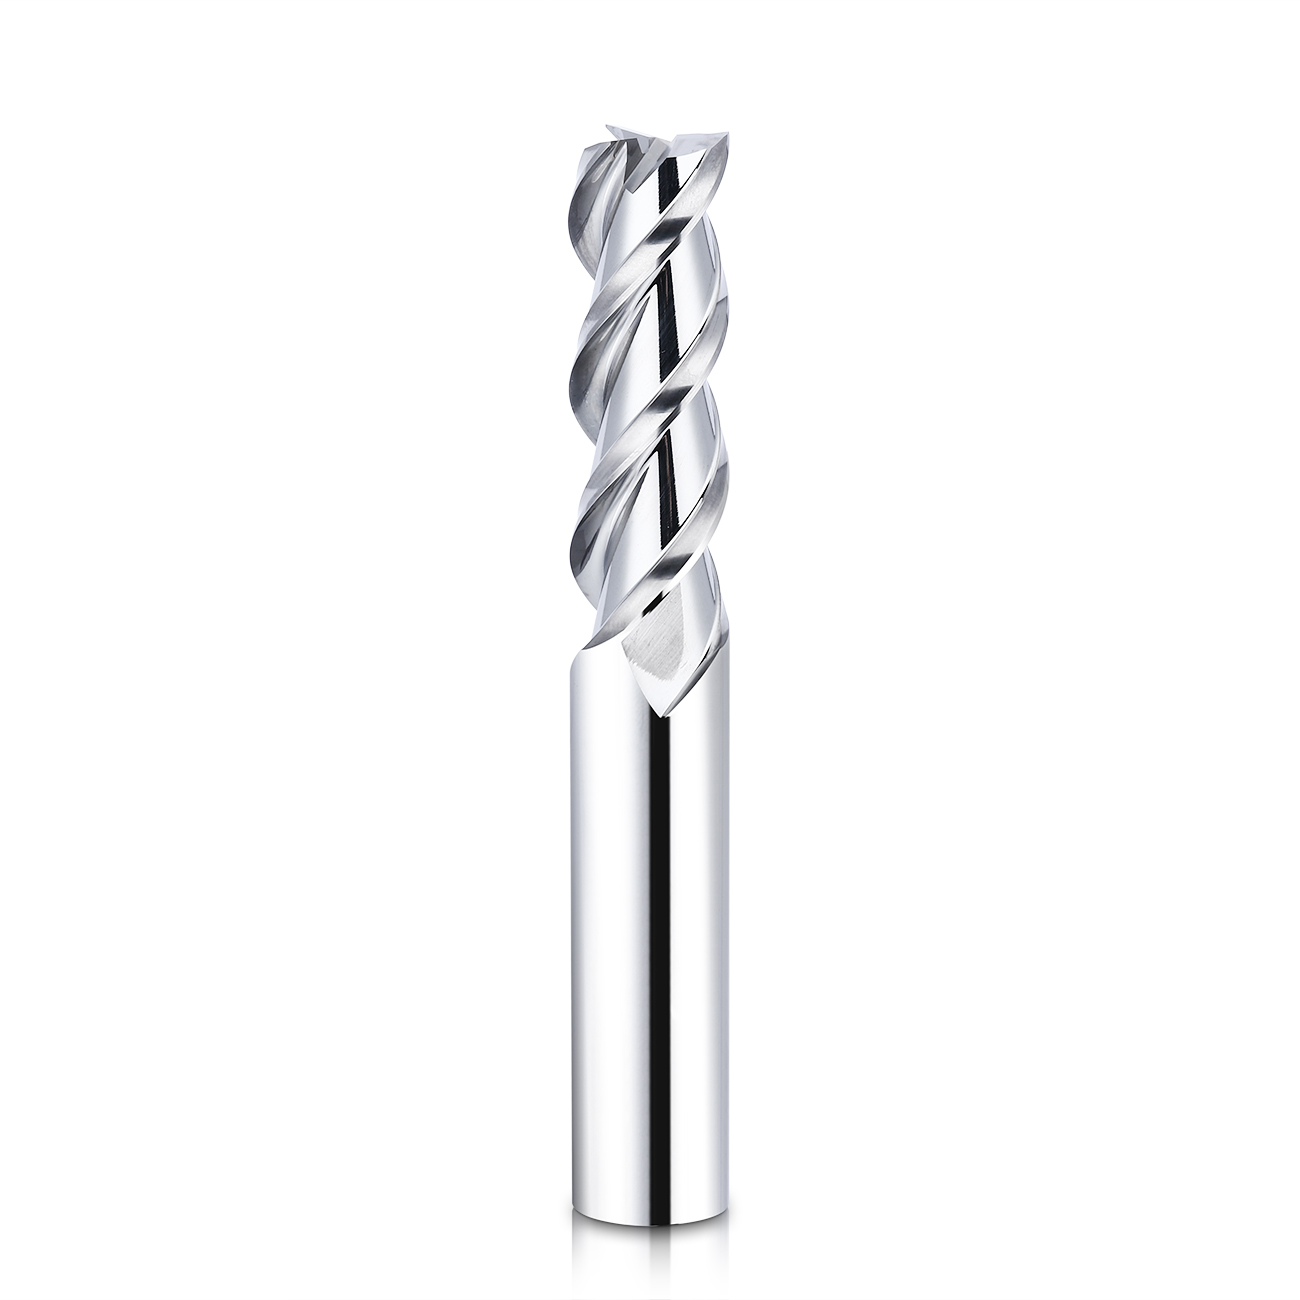
Une surface de cannelure polie peut faciliter l'évacuation des copeaux et réduire la tendance des matériaux à adhérer à la cannelure.
Choisir l'outil de coupe adapté à la tâche d'usinage
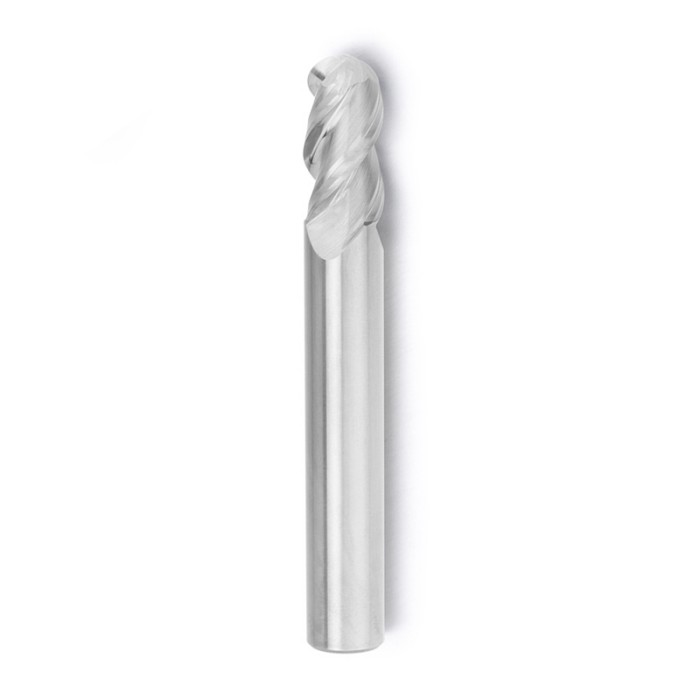
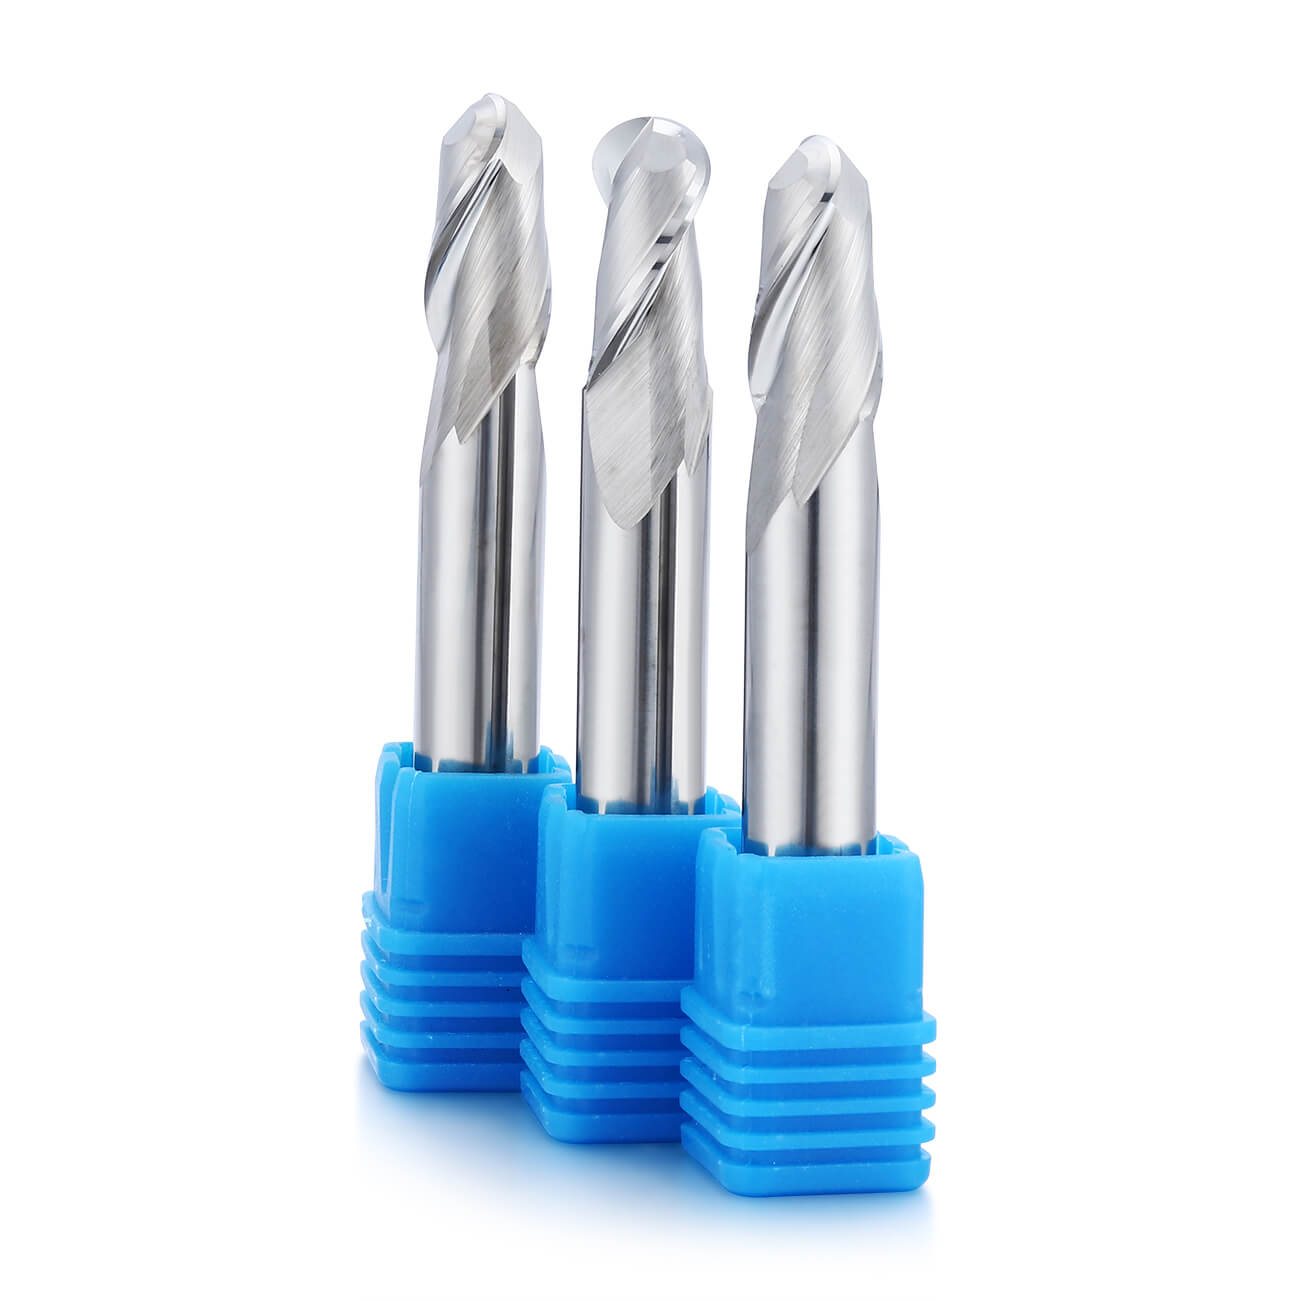
Différentes opérations peuvent nécessiter différents types de fraises. Pour le fraisage latéral et le rainurage courants, une fraise à bout carré est souvent pratique. Pour le contournage et les surfaces courbes, une fraise hémisphérique pour aluminium peut être plus appropriée.
Contrôle de la chaleur et stabilité de coupe
Réduire l'échauffement excessif et maintenir des conditions de coupe stables contribuent à limiter l'adhérence de l'aluminium. Le choix de l'outil, la trajectoire de coupe et la stabilité du montage sont autant d'éléments importants.
Quels types de fraises sont les plus adaptés aux problèmes d'adhérence de l'aluminium ?
Tous les types de fraises ne se comportent pas de la même manière lors de l'usinage de l'aluminium. Lorsque l'adhérence est un problème, la conception de l'outil revêt une importance particulière.
Fraises carrées
Une fraise à bout carré pour aluminium est souvent adaptée au rainurage, au fraisage latéral et à l'usinage de profils. Conçue spécifiquement pour l'aluminium, elle permet un meilleur contrôle des copeaux et une coupe plus nette.
Fraises à bout sphérique
Une fraise à bout sphérique pour aluminium est souvent utilisée pour les contours, les cavités et les surfaces courbes où le contrôle géométrique est important.
Fraises à finition polie
Une fraise à finition polie pour l'aluminium est souvent privilégiée lorsque l'évacuation des copeaux et une coupe plus nette sont essentielles. Ce type d'outil s'avère particulièrement utile pour réduire l'adhérence du matériau lors de l'usinage à grande vitesse.
Pour une comparaison plus détaillée des formes de pointes de fraise, consultez notre article sur les fraises à bout carré et les fraises à bout sphérique pour l'aluminium.
Pourquoi le choix des outils est important pour l'alliage 6061 et autres alliages d'aluminium
Bien que certains alliages d'aluminium soient considérés comme faciles à usiner, le collage peut se produire si l'outil de coupe n'est pas adapté au matériau et à l'opération. C'est pourquoi le choix de l'outil est crucial, non seulement pour l'usinage de l'aluminium en général, mais aussi pour des matériaux spécifiques comme l'aluminium 6061.
Si vous souhaitez un guide plus spécifique au matériau, vous pouvez également consulter notre article sur la meilleure fraise pour l'aluminium 6061.
Conclusion
L'adhérence de l'aluminium à une fraise est généralement due à une combinaison de facteurs : affûtage insuffisant, mauvaise évacuation des copeaux, géométrie de la fraise inadaptée et conditions de coupe instables. Une fois amorcée, cette adhérence peut nuire à la qualité de la finition, à la maîtrise des bavures et aux performances globales de l'outil.
Pour atténuer ce problème, il est préférable de choisir une fraise conçue pour l'aluminium, d'optimiser l'évacuation des copeaux et d'adapter l'outil à l'usinage. Dans de nombreux cas, le polissage des goujures et la géométrie spécifique de la fraise en aluminium améliorent considérablement la stabilité de coupe.
Si vous comparez les options d'outillage, explorer une gamme complète de fraises pour aluminium peut vous aider à trouver une fraise plus adaptée pour réduire l'adhérence et améliorer les performances d'usinage.
QFP
Pourquoi l'aluminium adhère-t-il à une fraise en bout ?
L'aluminium peut adhérer à une fraise en raison d'un tranchant insuffisant, d'une mauvaise évacuation des copeaux, d'une géométrie de cannelure inadaptée ou d'une chaleur excessive pendant la coupe.
Qu'est-ce qu'une arête rapportée en usinage d'aluminium ?
Le dépôt de matière sur l'arête de coupe est un matériau qui adhère à celle-ci lors de l'usinage. Il peut réduire la qualité de coupe et affecter la finition, les bavures et les performances de l'outil.
Comment empêcher l'aluminium de coller à mon outil de coupe ?
L'utilisation d'un outil tranchant conçu pour l'aluminium, l'amélioration de l'évacuation des copeaux et le choix d'une conception de cannelure polie peuvent contribuer à réduire l'adhérence.
Les fraises à goujures polies sont-elles meilleures pour l'aluminium ?
Dans de nombreux cas, oui. Une surface de cannelure polie peut améliorer l'évacuation des copeaux et réduire le risque que l'aluminium adhère à la cannelure.
Le nombre de cannelures a-t-il une incidence sur l'adhérence de l'aluminium ?
Oui. Le nombre de cannelures peut affecter l'évacuation des copeaux, qui est l'un des facteurs clés liés à l'adhérence de l'aluminium lors de l'usinage.
Vous recherchez la fraise idéale pour l'usinage de l'aluminium ?
Explorez notre gamme de fraises pour aluminium afin de comparer les fraises carrées, les fraises à bout sphérique et les outils polis pour différentes applications CNC.
Contactez-nous pour obtenir des recommandations de produits et des solutions d'outillage personnalisées.