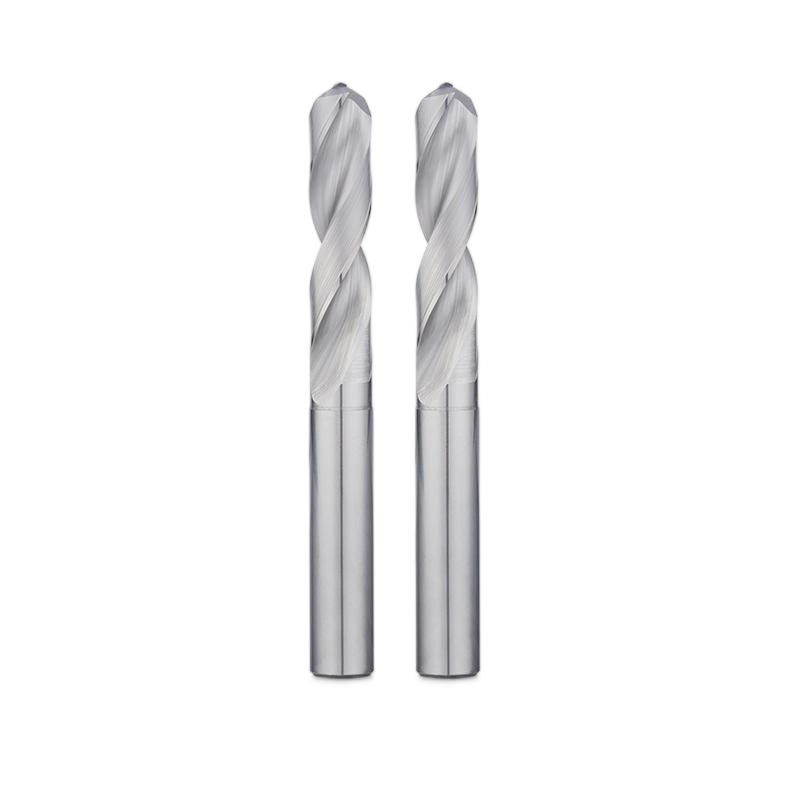
Présentation du produit
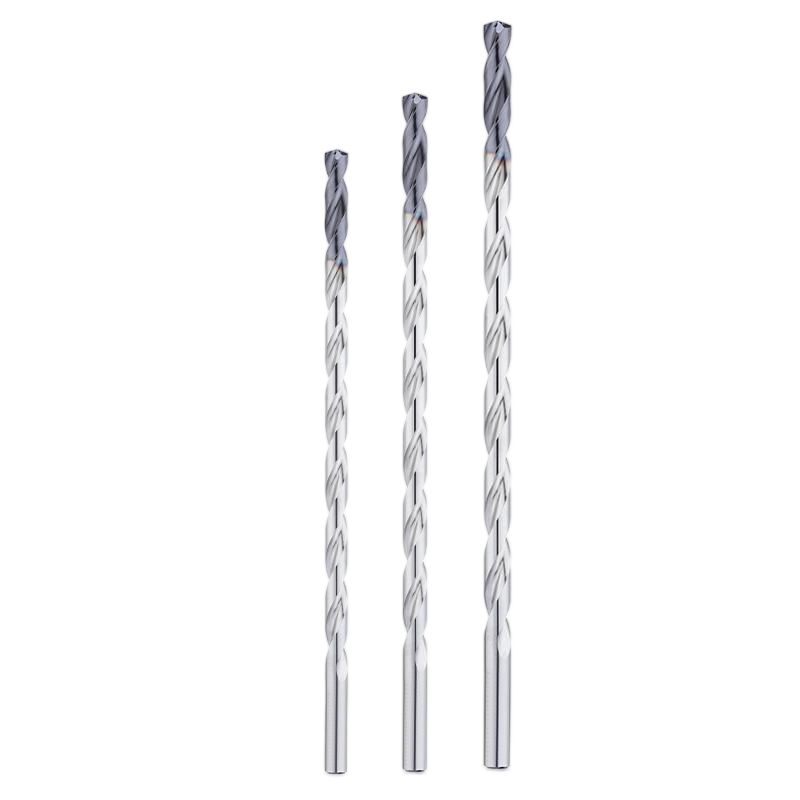
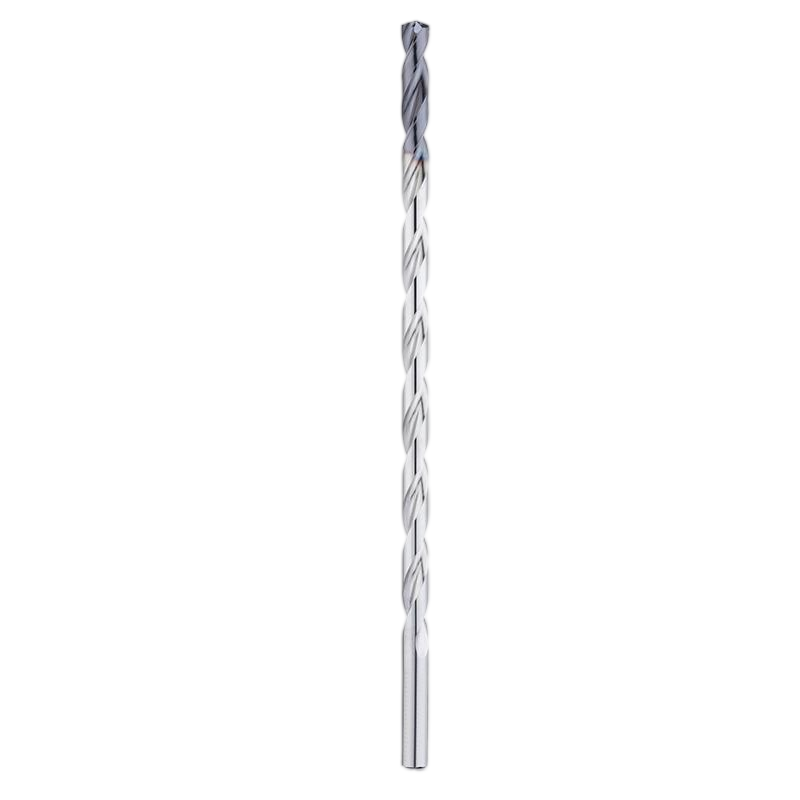
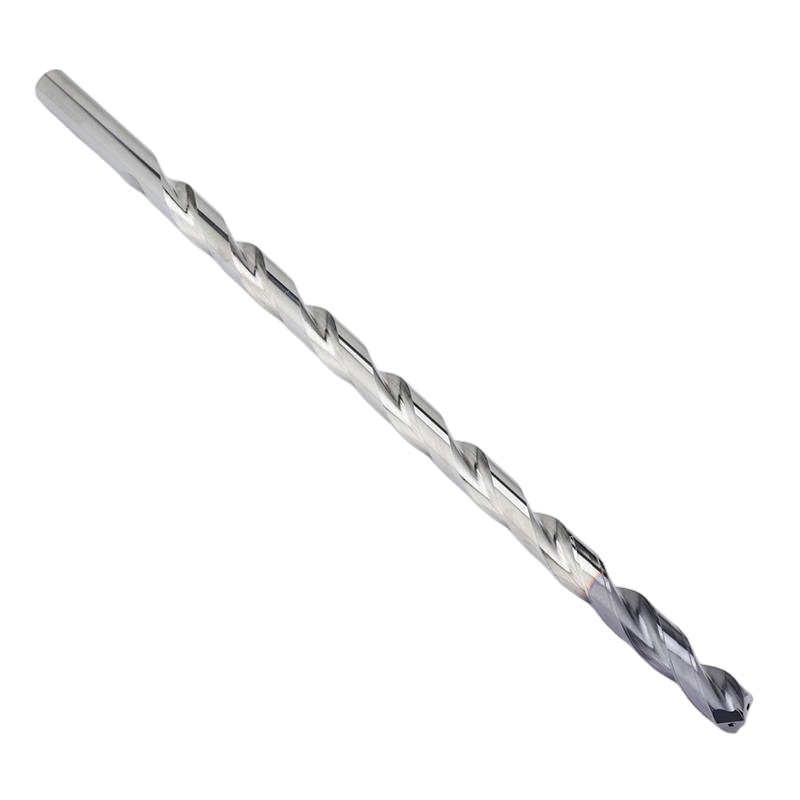
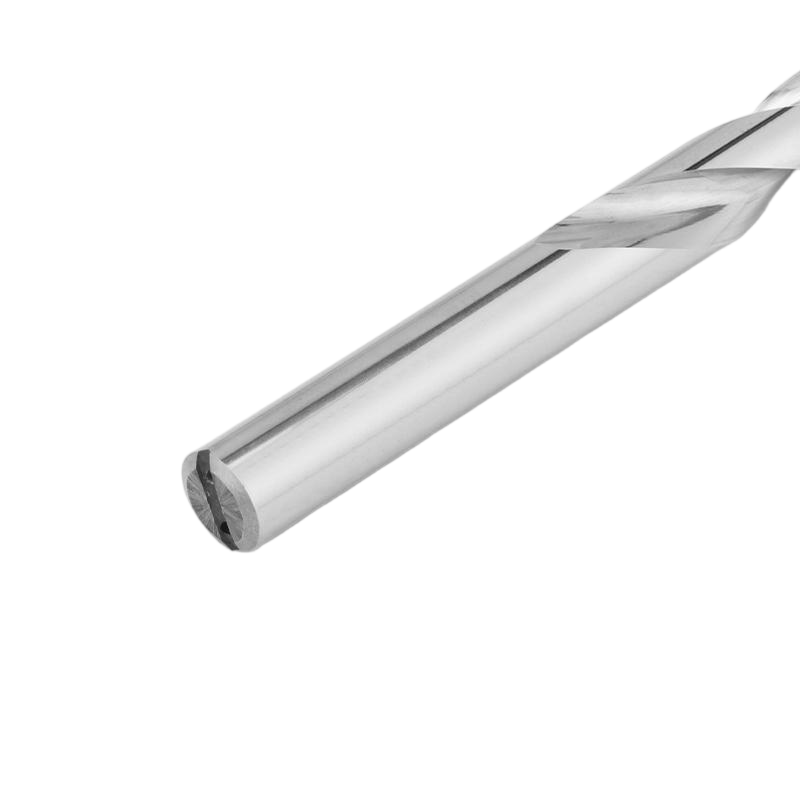
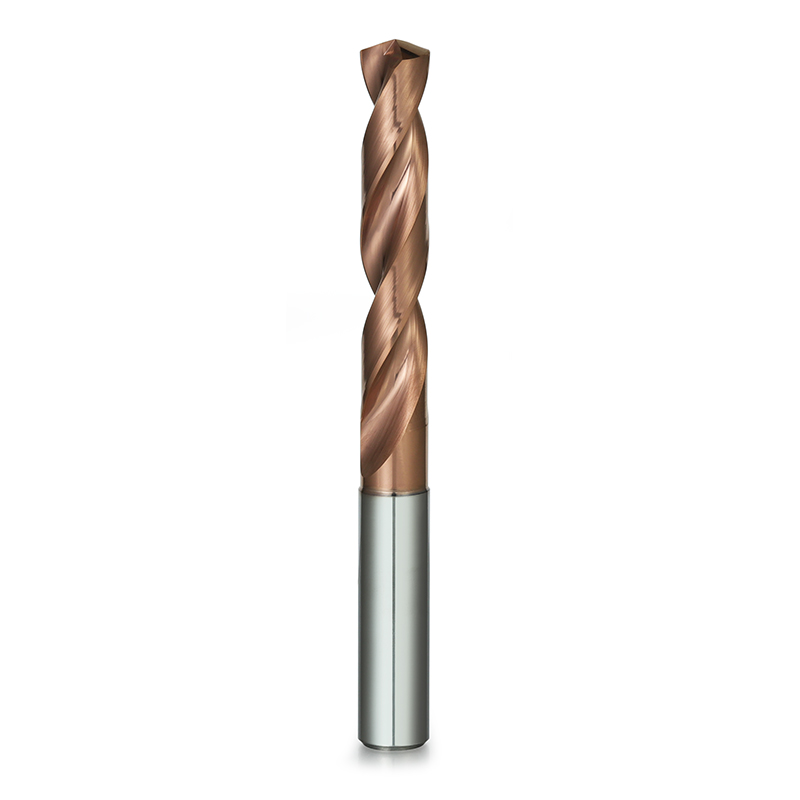
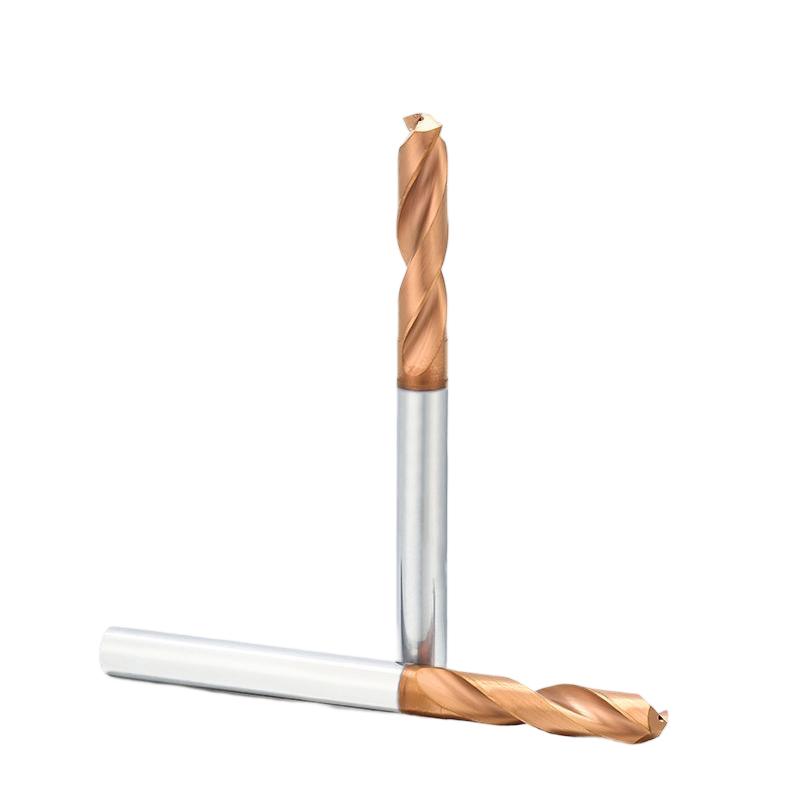
Les forets en carbure monobloc pour trous profonds sont spécialement conçus pour les opérations de perçage de haute précision où la précision du perçage profond, l'évacuation des copeaux et la stabilité de l'outil sont essentielles. Comparés aux forets standard, les forets en carbure pour trous profonds présentent une géométrie de goujure optimisée et une structure de noyau renforcée, permettant un perçage stable même à des rapports profondeur/diamètre élevés.
Chez DOHRE, nos forets en carbure pour trous profonds sont fabriqués à partir de carbure de tungstène à grains ultrafins, d'une technologie de revêtement avancée et d'un rectification CNC de haute précision afin de garantir une excellente durée de vie de l'outil et des performances de perçage constantes.
Ces forets sont largement utilisés pour l'usinage de l'acier, de l'acier inoxydable, de la fonte et de l'acier allié, ce qui les rend adaptés à des industries telles que la fabrication automobile, le traitement des moules et les composants mécaniques de précision.
Caractéristiques du produit
| Spécifications | DÉTAILS |
| Nom du produit | Forets à trous profonds en carbure |
| Source | Carbure de tungstène à grains ultrafins (0.8 µm) |
| Contenu en cobalt | 10 % |
| Angle d'hélice | 30 ° |
| Angle de point | 138.9 ° |
| Angle de râteau | 16 ° |
| Chanfrein | Chanfrein négatif de -6° |
| Conception de base | épaisseur du noyau variable de 30 à 40 % |
| Dureté du revêtement | 2000-4000HV |
| Personnalisation | Bienvenue |
Exemple de diamètre disponible :
• Ø3 mm
• Ø4 mm
• Ø5 mm
• Ø6 mm
• Ø8 mm
• Ø10 mm
• Ø12 mm
1. Matériau en carbure de tungstène ultrafin
Nos forets sont fabriqués à partir de barres de carbure de tungstène importées, présentant une granulométrie ultra-fine de 0.8 μm et une teneur en cobalt de 10 % . Cette structure de matériau offre une excellente résistance à l'usure tout en conservant une ténacité suffisante pour les opérations de perçage profond.
Le matériau en carbure de haute qualité permet au foret de fonctionner de manière fiable dans des conditions de coupe à grande vitesse.
2. Géométrie optimisée des trous profonds
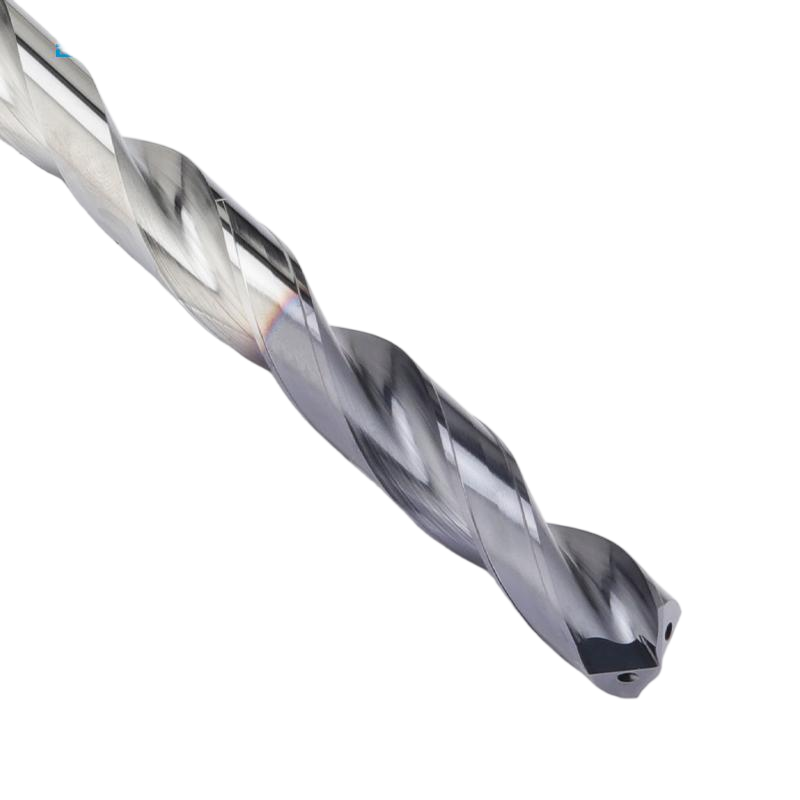
Le foret présente une structure optimisée spécialement conçue pour les applications de forage profond :
• Angle d'hélice de 30° pour une meilleure évacuation des copeaux
• Angle de pointe de 138.9° pour une entrée de forage stable
• Conception à double tranchant pour une meilleure résistance à l'usure
• Structure à pointe fendue pour réduire la résistance au forage
Cette conception contribue à prévenir le dérapage du foret et assure une performance de coupe régulière lors de l'usinage de trous profonds.
3. Conception avancée des flûtes
Pour assurer une évacuation efficace des copeaux lors des opérations de forage profond, la foreuse intègre :
• Angle de chasse important de 16°
• Chanfrein négatif de –6°
• Épaisseur du noyau variable de 30 à 40 %
• Diamètre extérieur variable de 0.8°
Ces caractéristiques améliorent la rigidité du foret tout en permettant une évacuation fluide des copeaux, même à des profondeurs de forage importantes.
Avantages du produit
Pour garantir des performances stables, une longue durée de vie de l'outil et une qualité constante, chaque foret en carbure à refroidissement externe est produit dans le cadre d'un système de fabrication et d'inspection entièrement contrôlé.
1. Technologie de préparation des bords de précision
• Les pointes des forets sont affûtées et chanfreinées manuellement pour améliorer leur résistance et réduire les micro-ébréchures.
• Préparation finale des bords effectuée par un équipement de passivation entièrement automatisé
• Le procédé de polissage abrasif diamanté à liant caoutchouc garantit un rayon de courbure uniforme sur tous les bords de coupe.
• Tolérance de passivation des bords strictement contrôlée à ±0.003 mm
• Une préparation optimisée des bords améliore :
• Résistance à l'usure
• Stabilité de coupe
• Durée de vie des outils en production continue
2. Équipement de fabrication avancé
• Fabriqué sur des rectifieuses CNC 5 axes WALTER allemandes
• Le meulage de haute précision garantit :
• Géométrie de perçage précise
• Lames de coupe nettes et régulières
• Performances de forage fluides et stables
• Notre capacité de rectification interne permet une production flexible et une personnalisation OEM.
3. Inspection et contrôle rigoureux de la qualité
• Inspection géométrique et de profil à l'aide de WALTER HELICHECK PLUS (Allemagne)
• Précision du profil et rayon d'angle contrôlés à 3 μm près
• Inspection visuelle à 100 % avec un grossissement de 300×
• Aucun écaillage des bords
• Sans dentelures
• Aucun défaut de surface
• Les machines de revêtement internes garantissent un contrôle total sur :
• Constance de l'épaisseur du revêtement
• Fiabilité de l'adhérence
• Stabilité d'un lot à l'autre
• Un système d'inspection intégré garantit une qualité constante, de la matière première au produit fini.
Application des produits de forage en profondeur

|
Conditions de test : Fraisage en bout · Vitesse de coupe : 50 m/min
Vitesse d'avance = 0.06 mm/s Profondeur de coupe = 150 · Méthode de refroidissement = Émulsion
Résultat du test
·L'usure du tranchant après perçage est de 0.2
· Le taux d'usure du foret DOHRE après le perçage de 300 trous est de 0.2, tandis que celui du foret de la société A après le perçage de 250 trous est de 0.27
|
FAQ et contactez-nous
Q1 : Qu'est-ce qu'un foret en carbure pour trous profonds ?
A: Un foret carbure pour trous profonds est un foret conçu pour les opérations de perçage avec un rapport profondeur/diamètre élevé, généralement supérieur à 5×D. Ces forets présentent une géométrie spéciale assurant un perçage stable et une évacuation efficace des copeaux.
Q2 : Quels matériaux les forets carbure pour trous profonds peuvent-ils usiner ?
A: Ils sont couramment utilisés pour l'usinage de l'acier, de l'acier inoxydable, de l'acier allié, de la fonte et de l'acier à roulement.
Q3 : Quelle est la profondeur de perçage maximale ?
A: Les forets carbure standard pour trous profonds sont disponibles de 3×D à 12×D, tandis que les modèles spéciaux peuvent atteindre 30×D en fonction des conditions de perçage.