Deskripsi Produk*
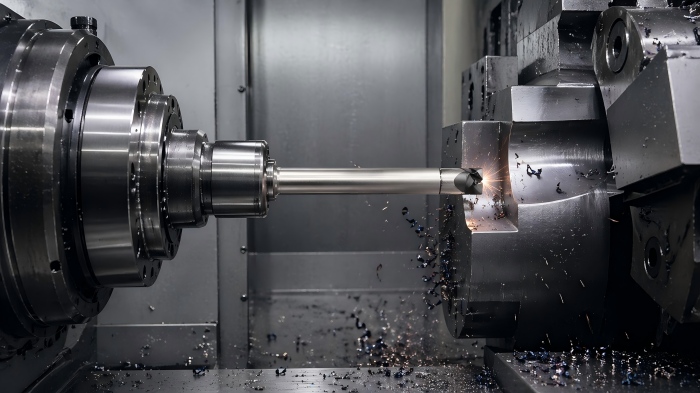
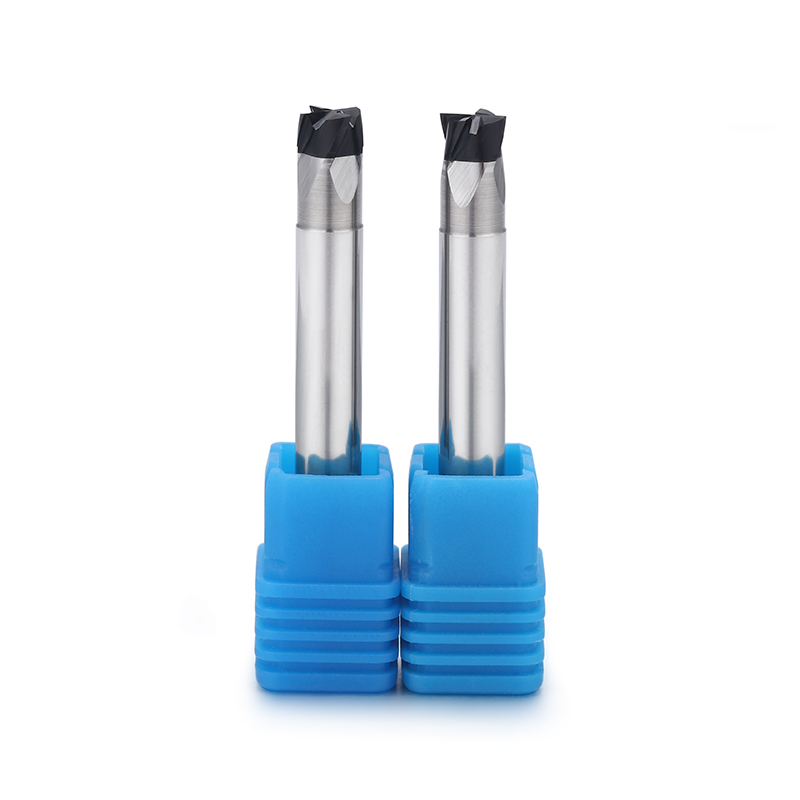
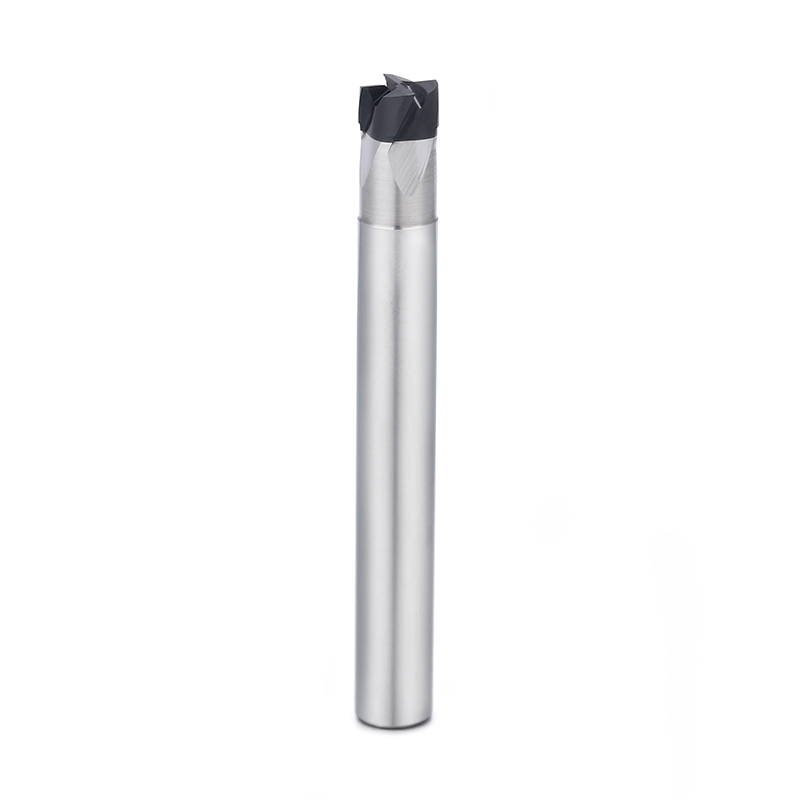
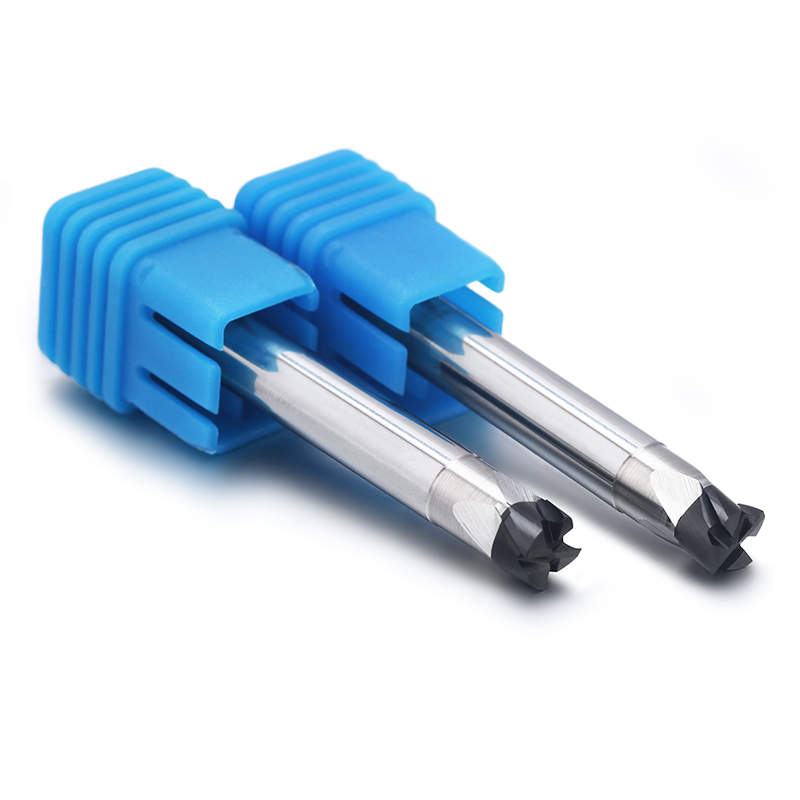
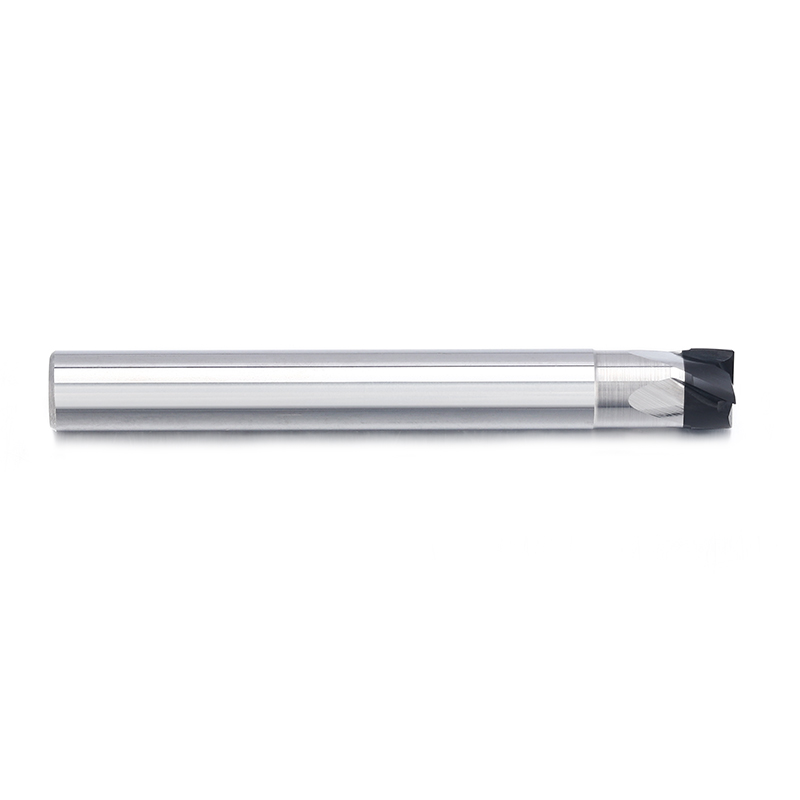
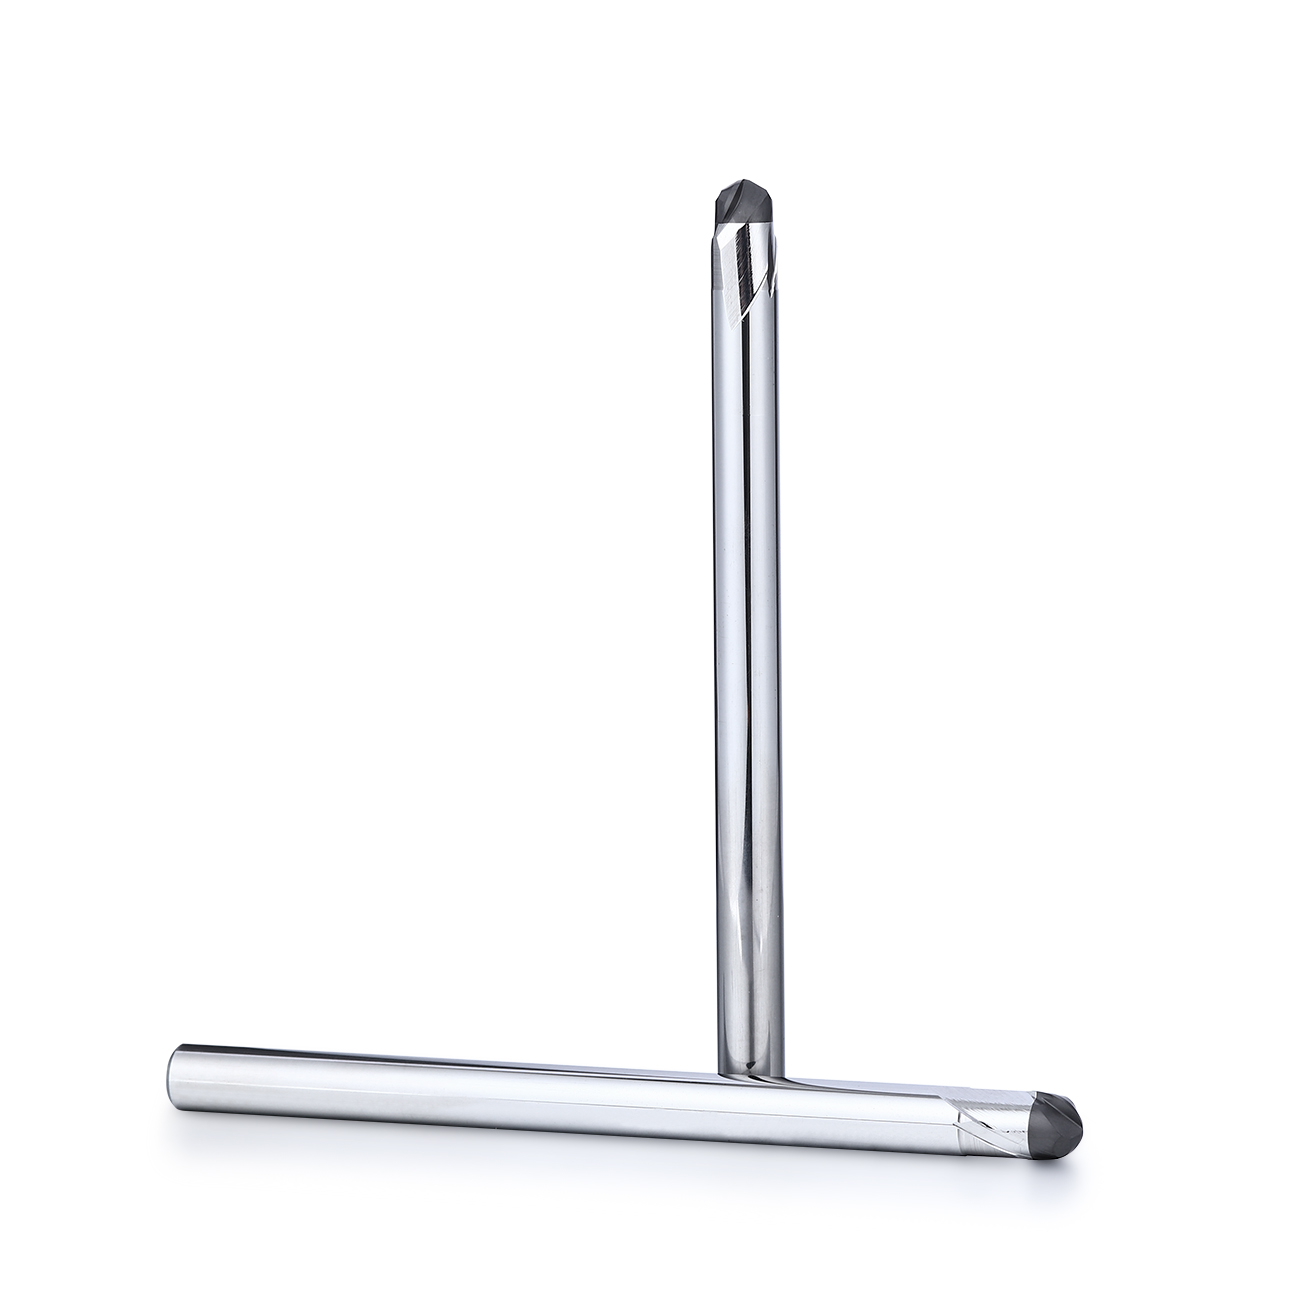
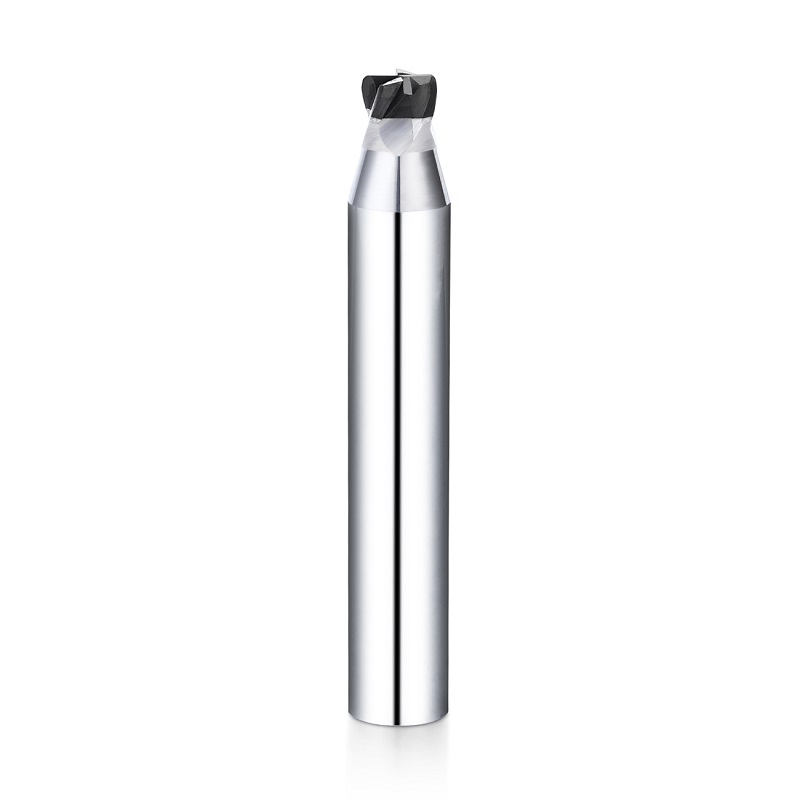
Mata bor ujung persegi Dohre CBN dirancang untuk penyelesaian baja keras HRC60+, pemesinan baja yang dipadamkan, dan aplikasi penyelesaian cetakan presisi.
Berbeda dengan mata bor ujung bulat CBN yang terutama digunakan untuk permukaan lengkung 3D dan kontur rongga cetakan, mata bor ujung persegi CBN lebih cocok untuk penyelesaian permukaan datar, penyelesaian permukaan bawah, pemesinan permukaan bertingkat, dinding samping lurus, dan penyelesaian sudut tajam.
Dibandingkan dengan mata bor ujung radius CBN, mata bor ujung persegi memberikan sudut pemotongan yang lebih tajam dan kontrol yang lebih baik ketika dibutuhkan bagian bawah yang rata, tepi yang jelas, atau profil langkah yang presisi.
Alat ini cocok untuk baja cetakan yang dikeraskan, baja die, bagian baja yang dipadamkan, sisipan presisi, area cetakan datar, permukaan bertingkat, sudut tajam, dan komponen dengan kekerasan tinggi di mana stabilitas dimensi dan konsistensi permukaan sangat penting.
Alat CBN tidak selalu digunakan untuk menggantikan karbida dalam setiap kondisi. Alat ini lebih cocok digunakan ketika kekerasan benda kerja, toleransi penyelesaian, kekakuan mesin, stabilitas jalur pahat, dan persyaratan penyelesaian permukaan sesuai dengan kondisi pemesinan CBN. Untuk perbandingan yang lebih luas, lihat Kapan Anda Harus Menggunakan Mata Bor CBN Sebagai Pengganti Karbida?
Spesifikasi
| Barang | Detail |
| Nama | Mesin penggiling ujung persegi CBN |
| Bahan | NL900 yang dikembangkan sendiri
|
Ukuran butir
| 1.0μm
|
| Kekerasan | HV4100+
|
Kekerasan Benda Kerja yang Sesuai
| HRC60+ |
Sudut Helix
| 20 ° |
Desain Diameter Inti
| Diameter Inti Besar 70%
|
Perawatan Tepi
| Sudut Miring Negatif 10°
|
Metode Pematerian
| mematri vakum
|
Fitur Produk
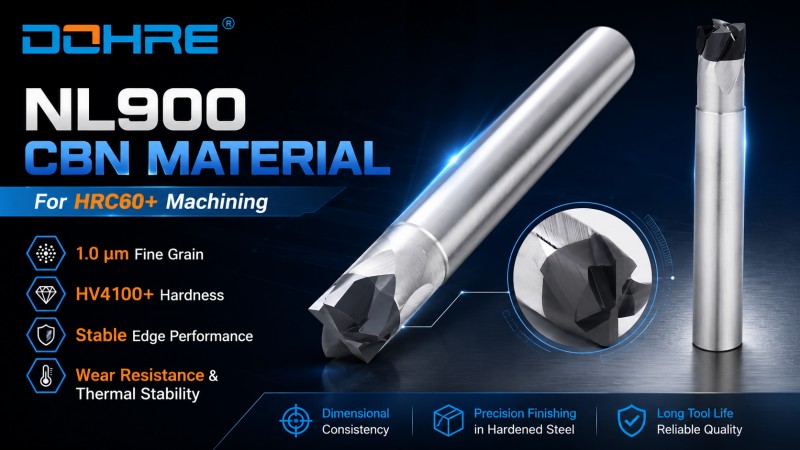
Material CBN NL900 untuk Pemesinan HRC60+
Mata pisau ini terbuat dari material NL900 CBN yang dikembangkan sendiri oleh Dohre, yang cocok untuk penyelesaian akhir baja yang dikeraskan dan baja yang dipadamkan di mana alat karbida biasa mungkin cepat aus atau kehilangan stabilitas dimensi.
Struktur butiran halus 1.0 μm dan kekerasan HV4100+ membantu meningkatkan stabilitas tepi, ketahanan aus, dan stabilitas termal selama penyelesaian baja dengan kekerasan tinggi. Hal ini mendukung konsistensi dimensi yang lebih baik dan kinerja pemotongan yang lebih lama dalam pemesinan presisi kontinu.
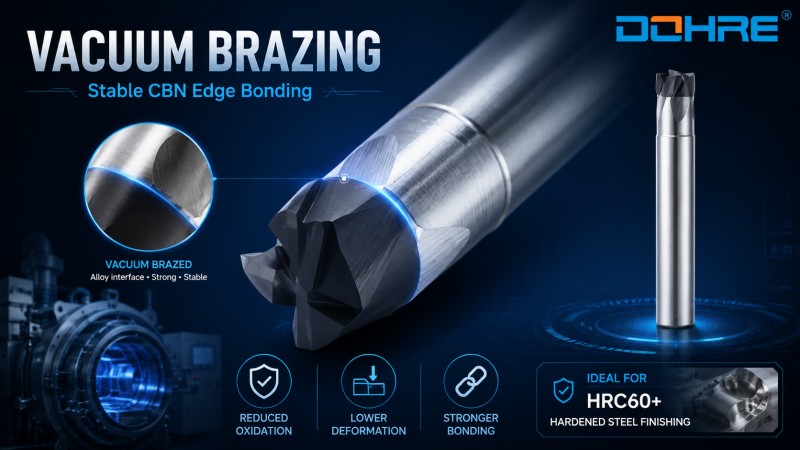
Penyambungan Vakum untuk Pengikatan Tepi CBN yang Stabil
Alat ini menggunakan proses pengelasan vakum untuk meningkatkan stabilitas ikatan antara bagian pemotong CBN dan badan alat. Dibandingkan dengan pengelasan biasa, pengelasan vakum membantu mengurangi oksidasi, mengurangi deformasi sisipan, dan meningkatkan kekuatan ikatan.
Untuk penyelesaian akhir baja keras HRC60+, ikatan tepi CBN yang stabil sangat penting karena gaya pemotongan, panas pemotongan, getaran, dan penyelesaian akhir siklus panjang dapat secara langsung memengaruhi umur pahat dan hasil akhir permukaan.
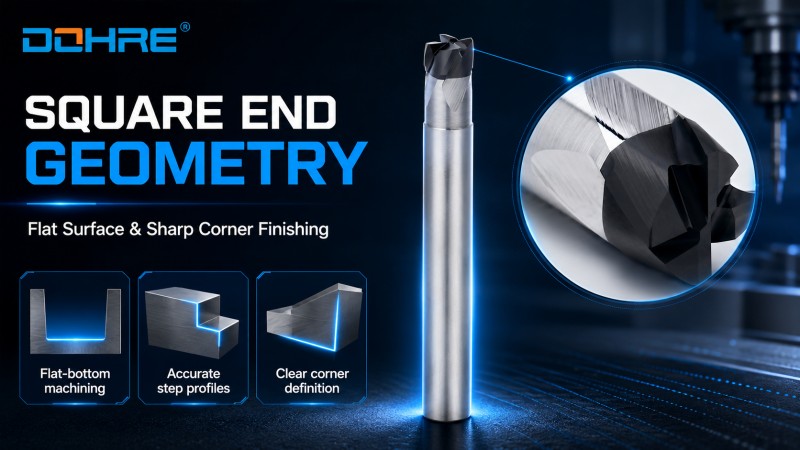
Geometri Ujung Persegi untuk Penyelesaian Permukaan Datar dan Sudut Tajam
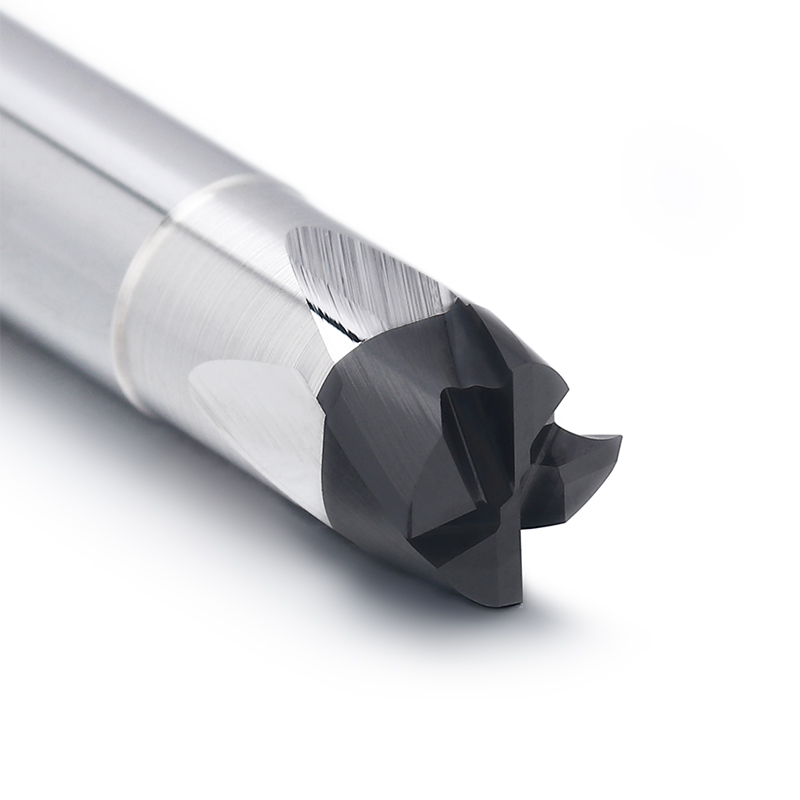
Geometri ujung persegi dirancang untuk penyelesaian permukaan datar, penyelesaian permukaan bawah, pemesinan permukaan bertingkat, dan penyelesaian sudut tajam.
Hal ini membuat alat ini sangat berguna ketika benda kerja membutuhkan definisi sudut yang jelas, profil langkah yang akurat, dan pemesinan dasar datar yang stabil setelah perlakuan panas.
Bagi pengguna yang membandingkan alat CBN berbentuk persegi, bulat, dan radius sudut, panduan ini menjelaskan logika pemilihan dengan lebih jelas: Mata Bor CBN untuk Baja yang Dikeraskan: Persegi vs Bulat vs Radius Sudut
Inti yang Diperkuat dan Tepi Chamfer Negatif
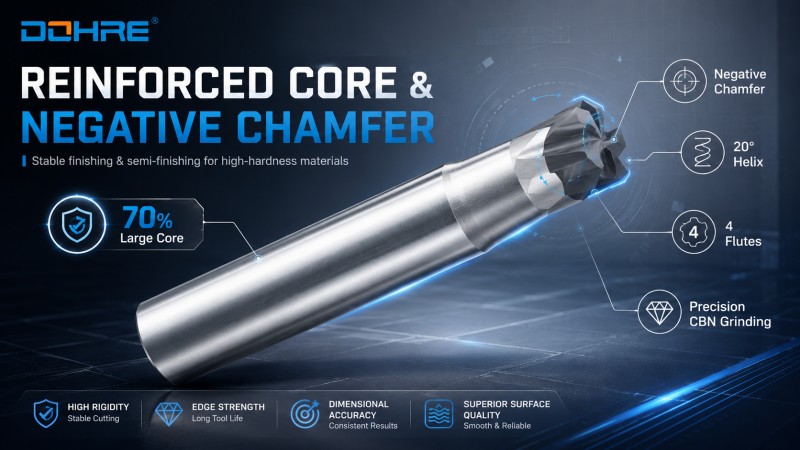
Alat ini mengadopsi desain geometri yang diperkuat untuk penyelesaian akhir yang stabil pada material dengan kekerasan tinggi.
Fitur geometri utama meliputi:
• Diameter inti lebih besar 70% untuk kekakuan yang lebih tinggi
• Sudut heliks 20° untuk pemotongan yang stabil dan pemesinan yang lebih halus
• Tepi miring negatif untuk memperkuat mata pisau
• Struktur ujung persegi untuk penyelesaian dasar rata dan sudut tajam
• Proses penggilingan CBN khusus untuk pembentukan tepi yang akurat
Struktur ini dirancang untuk penyelesaian akhir dan semi-penyelesaian akhir, bukan untuk pengasaran berat. Struktur ini lebih cocok untuk kondisi pemotongan yang stabil di mana kekuatan mata pisau, kualitas permukaan, dan akurasi dimensi lebih penting daripada pembuangan material dalam jumlah besar.
Ketahanan Alat yang Stabil dalam Penyelesaian Baja yang Dikeraskan
Kombinasi material NL900 CBN, pengelasan vakum, desain inti yang diperkuat, tepi chamfer negatif, dan penggerindaan ujung persegi yang presisi membantu meningkatkan umur pakai alat dan stabilitas penyelesaian batch dalam kondisi pemesinan yang sesuai.
Umur pakai pahat dipengaruhi oleh kekerasan benda kerja, toleransi penyelesaian, parameter pemotongan, kekakuan mesin, jarak pahat, runout, kondisi penjepitan, dan stabilitas jalur pahat. Ketika terjadi pengikisan atau keausan cepat terlalu dini, hal ini sering kali terkait dengan kondisi pemotongan yang tidak stabil, rentang aplikasi yang salah, atau parameter pemotongan yang tidak sesuai. Detail lebih lanjut dijelaskan dalam Mengapa Pahat CBN Cepat Mengalami Pengikisan atau Keausan? Penyebab dan Solusinya.
Aplikasi untuk Penyelesaian Permukaan Datar dan Sudut Tajam
Mata bor ujung persegi Dohre CBN terutama digunakan untuk penyelesaian presisi baja keras HRC60+, baja yang dipadamkan, dan bahan cetakan yang dikeraskan.
| Kebutuhan Pemesinan | Mengapa Memilih Mata Bor Ujung Persegi CBN? |
|---|
| Penyelesaian permukaan datar | Memberikan pemesinan dasar datar yang stabil dan konsistensi permukaan. |
| Penyelesaian permukaan bawah | Cocok untuk dasar cetakan, rongga, dan area datar yang mengeras. |
| pemesinan permukaan bertingkat | Membantu menjaga geometri langkah yang jelas dan akurasi dimensi. |
| Penyelesaian tikungan yang tajam | Cocok digunakan ketika dibutuhkan tepi sudut yang jelas. |
| Finishing dinding samping lurus | Mendukung penyelesaian permukaan vertikal yang stabil. |
| Pemesinan sisipan presisi | Cocok untuk komponen kecil yang dikeraskan dan sisipan cetakan. |
| Penyelesaian batch | Material CBN membantu menjaga umur pakai alat dan konsistensi dimensi. |
Bahan benda kerja yang sesuai meliputi:
• Baja yang dikeraskan HRC60+
• Baja yang dipadamkan
• Baja cetakan yang dikeraskan
• Baja cetakan dengan kekerasan tinggi
• Komponen baja yang diberi perlakuan panas
• Sisipan cetakan presisi
• Area cetakan datar dan profil bertingkat
• Komponen presisi kecil dengan kekerasan tinggi
Pemilihan alat CBN tidak hanya bergantung pada nama material. Kekerasan benda kerja sebenarnya, toleransi penyelesaian, kekakuan mesin, dan persyaratan permukaan juga harus dipertimbangkan. Untuk detail lebih lanjut, lihat Rentang Kekerasan Apa yang Sesuai untuk Mata Bor CBN?
Manufaktur & Kontrol Kualitas
Dohre berfokus pada pembuatan alat CBN, pengelasan vakum, penggerindaan presisi, konsistensi tepi, stabilitas dimensi, dan inspeksi akhir. Untuk alat penggiling ujung persegi CBN, kualitas pembuatan yang stabil sangat penting karena cacat tepi dapat secara langsung memengaruhi kualitas permukaan datar, akurasi sudut tajam, dan umur alat.
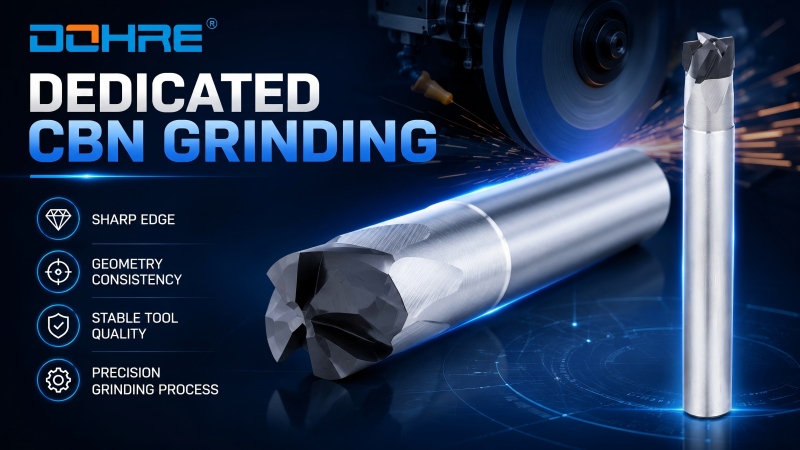
Proses Penggilingan CBN Khusus
Perkakas CBN memerlukan proses penggerindaan dan roda gerinda khusus. Dohre menggunakan peralatan penggerindaan presisi dan metode penggerindaan khusus CBN untuk menjaga ketajaman mata pisau, konsistensi geometri, dan kualitas perkakas yang stabil.
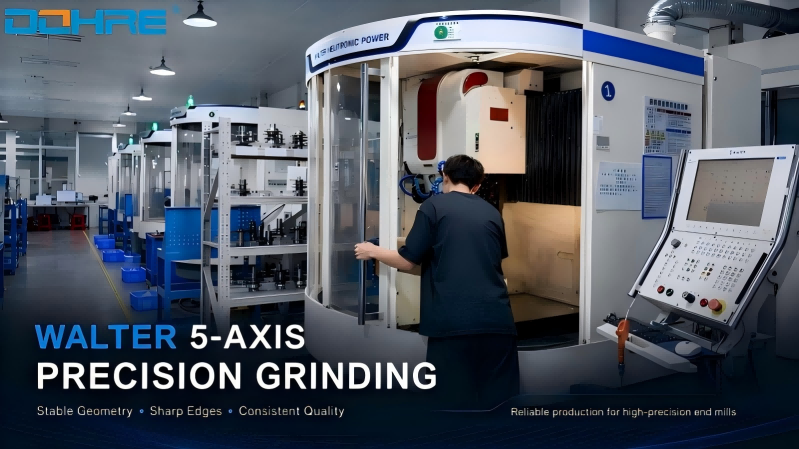
Mesin Gerinda 5 Sumbu Walter Jerman
Mata bor ujung persegi CBN diproduksi menggunakan mesin gerinda presisi tinggi 5 sumbu Walter buatan Jerman. Hal ini membantu menjaga geometri alur yang akurat, dimensi yang stabil, dan kualitas mata potong yang dapat diulang.
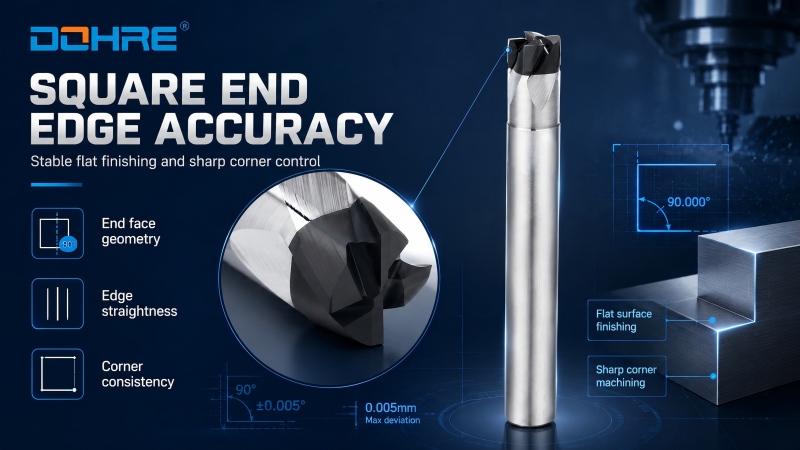
Akurasi Tepi Ujung Persegi
Untuk pahat ujung persegi CBN, geometri permukaan ujung, kelurusan mata potong, dan konsistensi sudut sangat penting untuk penyelesaian permukaan datar dan pemesinan sudut tajam. Dohre mengontrol akurasi penggerindaan untuk mendukung kinerja dimensi yang stabil selama penyelesaian baja yang dikeraskan.
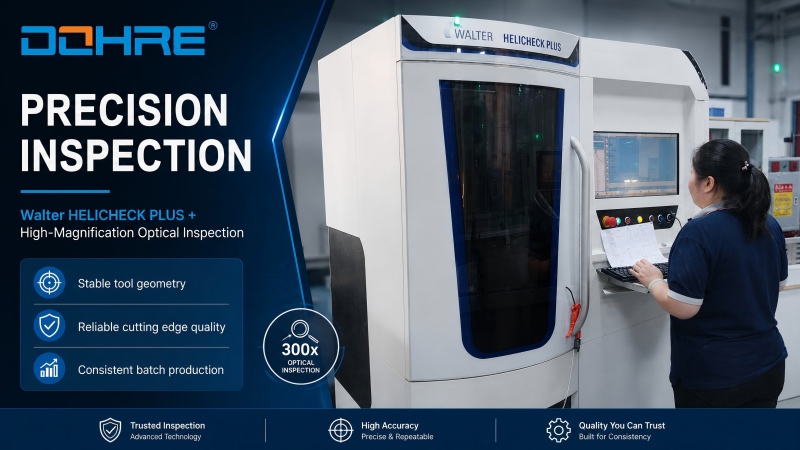
Inspeksi Walter HELICHECK PLUS
Profil alat, geometri mata potong, dan dimensi utama diperiksa menggunakan peralatan pengukuran Walter HELICHECK PLUS. Hal ini membantu memastikan geometri alat yang stabil dan kualitas batch yang konsisten.
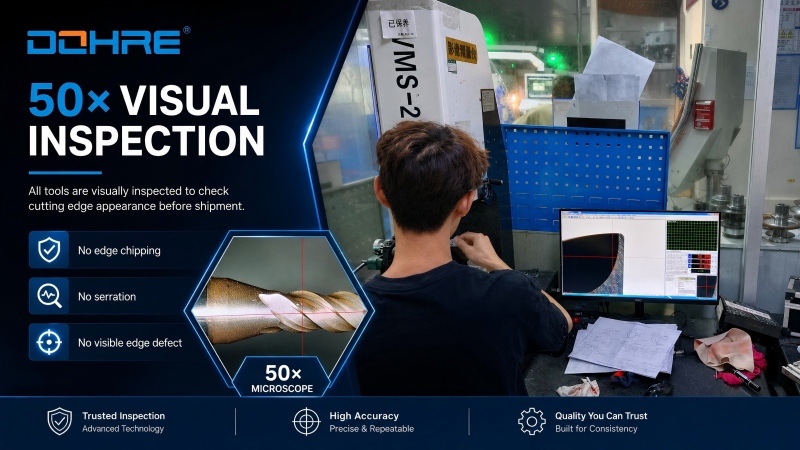
Inspeksi Tepi dengan Pembesaran Tinggi
Sebelum pengiriman, mata pisau CBN diperiksa di bawah pembesaran tinggi untuk memeriksa kondisi mata pisau, pengelupasan mikro, retakan, gerigi, dan cacat yang terlihat.
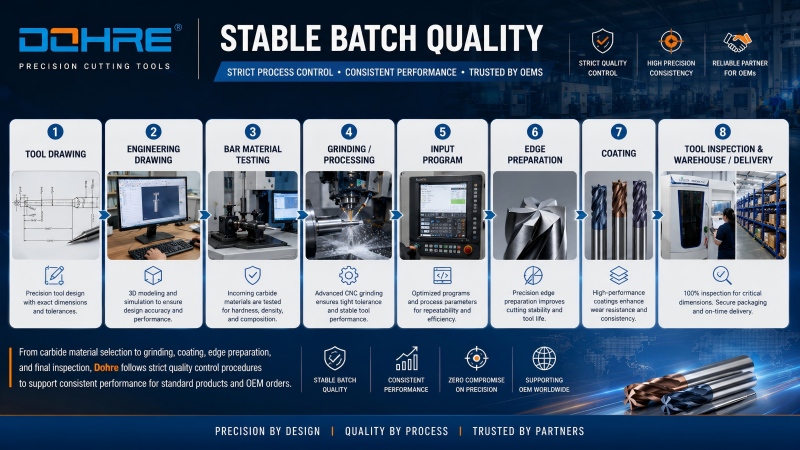
Kualitas Stabil untuk Pesanan OEM
Mulai dari pemilihan material NL900 CBN hingga pengelasan vakum, penggerindaan presisi, inspeksi tepi, dan kontrol kualitas akhir, Dohre mengikuti prosedur ketat untuk mendukung kinerja alat yang stabil untuk penyelesaian baja yang dikeraskan dan pesanan alat CBN OEM.
Untuk penyelesaian akhir baja yang dikeraskan di mana akurasi permukaan dan umur pahat sama-sama penting, artikel ini mungkin juga membantu: Menggunakan Pahat CBN untuk Mencapai Akurasi Tinggi Saat Menggiling Baja yang Dikeraskan
Pertanyaan yang Sering Diajukan & Hubungi Kami
Q1: Untuk apa mata bor ujung persegi CBN digunakan?
Mata bor ujung persegi CBN terutama digunakan untuk penyelesaian permukaan datar, penyelesaian permukaan bawah, pemesinan permukaan bertingkat, penyelesaian sudut tajam, dan penyelesaian dinding samping lurus pada baja keras HRC60+ dan baja yang dipadamkan.
Q2: Apa perbedaan antara mata bor ujung persegi CBN dan mata bor ujung bulat CBN?
Mata bor ujung persegi CBN lebih baik untuk permukaan datar, penyelesaian bagian bawah, permukaan bertingkat, dan sudut tajam. Mata bor ujung bulat CBN lebih baik untuk kontur 3D, permukaan melengkung, dan profil rongga cetakan.
Q3: Apa perbedaan antara mata bor ujung persegi CBN dan mata bor ujung radius sudut CBN?
Mata bor ujung persegi CBN memberikan sudut yang lebih tajam untuk penyelesaian dasar datar dan bertingkat. Mata bor ujung radius sudut CBN memberikan perlindungan sudut yang lebih kuat dan sering digunakan untuk penyelesaian dinding samping, bahu, dan profil di mana risiko pengelupasan tepi lebih tinggi.
Q4: Apakah mata bor ujung persegi CBN ini cocok untuk pengerjaan kasar?
Alat ini terutama direkomendasikan untuk penyelesaian akhir dan semi-penyelesaian. Alat CBN bekerja lebih baik dalam kondisi pemotongan yang stabil. Penggergajian kasar yang berat, toleransi pemotongan yang besar, kontak yang tidak stabil, atau pemotongan terputus-putus yang berlebihan dapat meningkatkan risiko pengelupasan mata pisau.
Q5: Tingkat kekerasan berapa yang sesuai untuk alat ini?
Alat ini dirancang terutama untuk penyelesaian akhir baja yang dikeraskan HRC60+ dan baja yang dipadamkan. Kesesuaian sebenarnya bergantung pada kekakuan mesin, pegangan alat, parameter pemotongan, stabilitas jalur alat, dan toleransi penyelesaian akhir.
Q6: Mengapa mata bor ujung persegi CBN mengalami kerusakan (pecah) saat melakukan pemesinan baja yang dikeraskan?
Penyebab umum meliputi rentang kekerasan yang salah, keterlibatan pahat yang tidak stabil, penyimpangan putaran yang berlebihan, jarak tumpuan yang panjang, penjepitan yang lemah, geometri pahat yang tidak sesuai, atau parameter pemotongan yang agresif.
Q7: Bisakah Dohre melakukan kustomisasi pada mata bor ujung persegi CBN?
Ya. Dohre mendukung pembuatan mata bor ujung persegi CBN sesuai pesanan, termasuk diameter, panjang pemotongan, panjang keseluruhan, ukuran tangkai, struktur alur, geometri tepi, dan desain khusus aplikasi.
Q8: Apakah Anda produsen mesin penggiling ujung persegi CBN?
Ya. Dohre memproduksi mata bor CBN untuk penyelesaian baja yang dikeraskan dan baja yang dipadamkan, termasuk mata bor CBN persegi, mata bor CBN bulat, dan mata bor CBN dengan radius sudut.