Come realizzare canali di flusso stretti nelle piastre di raffreddamento dei server
Tempo di rilascio: 2026-07-17
Tempo di lettura stimato:
Introduzione
I canali di flusso stretti impongono requisiti elevati in termini di rigidità della fresa, evacuazione dei trucioli, controllo dell'eccentricità e stabilità di taglio. L'utensile corretto deve essere selezionato in base alla larghezza del canale, alla profondità, al raggio di curvatura, al materiale del pezzo, allo spessore della parete e alla qualità superficiale richiesta.
I canali di flusso stretti sono caratteristiche importanti in molti design di piastre di raffreddamento per server. Guidano il liquido di raffreddamento attraverso la piastra e aumentano la superficie di contatto disponibile per il trasferimento di calore, ma creano anche condizioni difficili per la fresatura CNC.
Man mano che il canale si restringe o si approfondisce, la fresa diventa meno rigida e i trucioli hanno meno spazio per fuoriuscire dalla zona di taglio. Un'eccessiva eccentricità, una sporgenza eccessiva dell'utensile, una geometria della scanalatura inadeguata o una scarsa evacuazione dei trucioli possono causare errori dimensionali, graffi sulle pareti del canale, bave, usura rapida dell'utensile o rottura improvvisa della fresa.
Questo articolo si concentra sui canali a piastra fredda prodotti o rifiniti mediante fresatura frontale CNC. Il metodo di lavorazione corretto dipende dalla geometria effettiva del canale, dal materiale del pezzo, dallo spessore della parete, dai requisiti di finitura superficiale, dalle condizioni della macchina e dal volume di produzione.
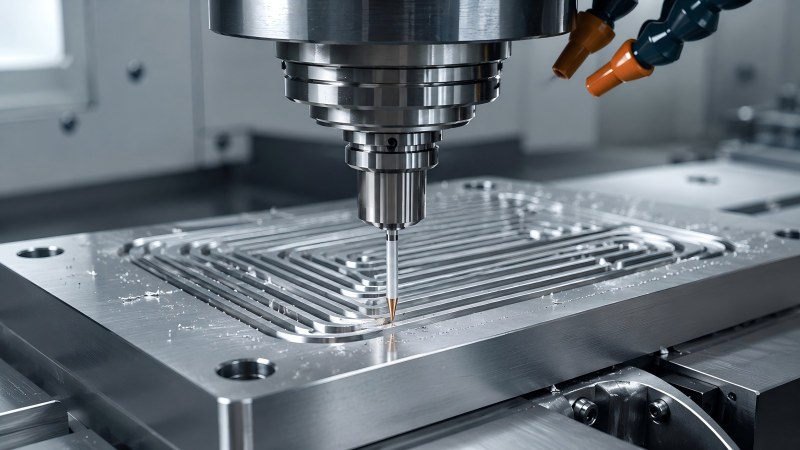
Perché i canali stretti delle piastre di raffreddamento sono difficili da fresare
Un canale stretto limita sia il diametro della fresa che lo spazio tra le scanalature. L'utensile deve essere sufficientemente piccolo da produrre la larghezza e il raggio interno richiesti, ma deve anche rimanere sufficientemente rigido da resistere alla flessione durante la fresatura di scanalature e fresature laterali.
L'evacuazione dei trucioli diventa più difficile perché le pareti circostanti limitano il movimento del liquido di raffreddamento, dell'aria e dei trucioli stessi. I trucioli che rimangono nel canale possono essere tagliati nuovamente, aumentando il calore e lasciando graffi sul fondo o sulle pareti laterali.
Il canale può anche essere circondato da pareti sottili. Una forza radiale eccessiva può spostare queste pareti durante la lavorazione, modificando la larghezza finale del canale o riducendo la planarità della piastra dopo che il pezzo è stato rilasciato dal dispositivo di fissaggio.
| Condizioni del canale | Principale rischio di lavorazione | Priorità del processo |
|---|
| Larghezza ridotta del canale | Diametro della fresa ridotto e rigidità ridotta | Utilizzare l'utensile più grande che si adatti alla larghezza e al raggio richiesti. |
| Canale profondo | Portata elevata, flessione, vibrazione e scarsa rimozione dei trucioli | Limitare le sporgenze e utilizzare una profondità di taglio progressiva |
| canali ravvicinati | Movimento delle pareti sottili e distorsione della piastra | Controllare la forza di taglio e bilanciare la sequenza di lavorazione. |
| piccolo raggio interno | Richiede una fresa più piccola rispetto al canale principale | Sgrossare con uno strumento più grande e rifinire separatamente gli angoli rimanenti |
| Percorso utensile lungo e continuo | Usura dell'utensile, accumulo di trucioli e deriva dimensionale | Monitorare le condizioni del bordo e garantire un'evacuazione costante dei trucioli. |
Verificare la geometria del canale prima di selezionare la fresa.
La scelta dell'utensile dovrebbe iniziare dal disegno del componente. La sola larghezza del canale non è sufficiente. La profondità, il raggio interno dell'angolo, lo spessore della parete, il percorso del canale, la posizione di ingresso, la forma del fondo e lo spazio libero disponibile influiscono tutti sulla fresa necessaria.
Una fresa può adattarsi alla larghezza nominale del canale, ma risultare comunque inadatta se la scanalatura è troppo corta, il collo non riesce a superare la parete circostante o il portautensili interferisce con il pezzo in lavorazione. Al contrario, la scelta di una fresa inutilmente lunga riduce la rigidità e rende il processo più sensibile alle vibrazioni e all'eccentricità.
| Informazioni sul disegno | Perchè é importante |
|---|
| Larghezza del canale | Determina il diametro massimo della fresa |
| Profondità del canale | Determina la lunghezza e la portata di taglio necessarie |
| Raggio interno | Potrebbe essere necessario utilizzare una fresa di finitura più piccola rispetto all'utensile principale per la sgrossatura. |
| spessore parete | Influisce sulla forza di taglio ammissibile e sulla sequenza di lavorazione |
| Accesso e geometria circostante | Determina se è necessario un collo ridotto o una portata personalizzata |
| Tolleranza e requisiti di superficie | Determina se per la sgrossatura e la finitura si debbano utilizzare utensili separati. |
Utilizzare la fresa con il diametro maggiore che si adatta al canale.
Una fresa più piccola non è automaticamente più precisa. Ridurre il diametro riduce anche la superficie interna dell'utensile e aumenta la sensibilità a flessioni, eccentricità e accumulo di trucioli.
Laddove la geometria del canale lo consenta, utilizzare l'utensile con il diametro maggiore in grado di produrre la larghezza e il raggio interno richiesti. Un utensile di dimensioni maggiori generalmente offre maggiore rigidità, maggiore resistenza alla flessione e un controllo più stabile delle pareti laterali.
Quando il canale presenta piccoli raggi d'angolo, un approccio pratico consiste nel sgrossare la maggior parte del materiale con una fresa a candela di dimensioni maggiori e utilizzare una fresa più piccola solo per gli angoli rimanenti o le aree di dettaglio. Ciò riduce il tempo in cui l'utensile più debole è sottoposto a un carico di taglio elevato.
Abbinare la lunghezza di taglio e la lunghezza del collo alla profondità effettiva
La lunghezza di taglio, la lunghezza del collo e la sporgenza totale non devono essere considerate come la stessa misura. Ognuna di esse influisce sull'utensile in modo diverso.
• La lunghezza di taglio deve coprire il materiale che la scanalatura deve effettivamente lavorare.
• La lunghezza del collo garantisce spazio sufficiente per aggirare le pareti più profonde del canale o le strutture circostanti.
• La sporgenza dell'utensile è la parte non supportata che si estende dal portautensili e dovrebbe rimanere la più corta possibile.
Una scanalatura inutilmente lunga indebolisce l'utensile lungo tutta la sezione di taglio. Per una scanalatura profonda, un tagliente corto con un collo ridotto opportunamente progettato può offrire una maggiore rigidità rispetto a un utensile lungo con scanalatura completa.
In genere, è preferibile utilizzare l'utensile a catalogo più corto che raggiunga in sicurezza l'elemento da lavorare. Quando una fresa standard richiede un'estensione eccessiva, una lunghezza del collo personalizzata può fornire una soluzione più stabile.
Scegliere il numero di scanalature in base al materiale e allo spazio disponibile per i trucioli.
Il numero di scanalature influisce sia sull'evacuazione dei trucioli che sulla resistenza del nucleo dell'utensile. Un minor numero di scanalature solitamente offre più spazio per i trucioli, mentre un numero maggiore di scanalature può incrementare il numero di taglienti e rinforzare il nucleo in alcuni modelli.
Per i canali in alluminio, un ampio spazio per i trucioli e scanalature lucidate sono importanti perché i trucioli lunghi e il bordo di accumulo possono ostruire i passaggi stretti. Per i canali in rame, le superfici lisce delle scanalature e un tagliente affilato contribuiscono a ridurre l'adesione e impediscono ai trucioli di spalmarsi lungo il canale.
Il numero corretto di taglienti deve essere scelto in base al materiale del pezzo, al diametro della fresa, all'impegno totale della scanalatura, alla capacità del mandrino e al metodo di aspirazione. Una configurazione di taglienti adatta alla fresatura laterale potrebbe non essere ideale per una scanalatura profonda a tutta larghezza.
I canali in rame e alluminio richiedono priorità diverse
Le piastre di raffreddamento in rame e alluminio possono presentare strutture a canali simili, ma il loro comportamento di taglio è differente. L'utensile deve essere scelto in base alla lega specifica, piuttosto che basarsi unicamente sulle dimensioni dei canali.
| Fattore di lavorazione | Canale in alluminio | Canale di rame |
|---|
| Problema comune dei chip | Taglierini lunghi, compattazione e bordo rialzato | Adesione, sbavatura e ritaglio dei trucioli |
| priorità all'avanguardia | Bordo affilato con bassa resistenza al taglio | Lama affilata per un taglio netto |
| priorità del flauto | Ampio spazio per i chip e percorso di evacuazione ottimizzato. | Flauto fluido e movimento controllato del truciolo |
| Preoccupazione superficiale | Bordo rialzato, sbavature e movimento della parete sottile | Graffi, sbavature e sottili bave residue |
| Impostazione priorità | Bassa forza di taglio ed efficace lavaggio dei trucioli | Bassa eccentricità e prevenzione del ritaglio dei trucioli |
Un confronto più dettagliato è disponibile nella nostra guida alla lavorazione a freddo di piastre per server in rame e alluminio e alla selezione delle frese.
Evitare il taglio a profondità totale quando lo spazio per i trucioli è limitato.
Una profonda scanalatura a tutta larghezza distribuisce il carico di taglio su entrambi i lati della fresa, limitando al contempo il percorso di fuoriuscita dei trucioli. Su una fresa di piccolo diametro, ciò può rapidamente causare surriscaldamento, accumulo di trucioli, flessione o rottura.
La lavorazione a profondità progressiva o a strati è generalmente più stabile quando il canale è profondo rispetto al diametro della fresa. Ogni passaggio rimuove una quantità controllata di materiale e consente di eliminare i trucioli prima di iniziare lo strato successivo.
La profondità esatta per ogni passata deve dipendere dal materiale, dal diametro dell'utensile, dalla geometria della scanalatura, dalla rigidità della macchina, dal portautensili e dalle condizioni del liquido di raffreddamento. Non si deve applicare un valore fisso a ogni canale o materiale.
Utilizzare una strategia di ingresso stabile
Un ingresso verticale improvviso o un impegno immediato a tutta larghezza possono sovraccaricare una piccola fresa. Il metodo di ingresso dovrebbe prevedere l'inserimento graduale del tagliente nel materiale e il mantenimento dell'evacuazione dei trucioli fin dall'inizio dell'operazione.
A seconda del componente e delle capacità dell'utensile, una rampa, un ingresso elicoidale, una tasca di ingresso pre-lavorata o un ingresso laterale progressivo possono fornire un avvio più agevole rispetto all'immersione diretta. Il metodo scelto deve essere compatibile con la geometria della fresa.
I punti di ingresso e di uscita dovrebbero inoltre evitare, ove possibile, pareti sottili e non supportate. Sfondare un bordo debole può creare bave o spostare la parete del canale.
Migliorare l'evacuazione dei trucioli prima di aumentare la velocità di taglio.
Quando i trucioli rimangono all'interno del canale di flusso, il solo aumento della velocità del mandrino non risolve il problema. Si potrebbero generare più trucioli finché il percorso di evacuazione rimane ostruito.
• Utilizzare una fresa con una larghezza delle scanalature sufficiente per il materiale del pezzo in lavorazione.
• Dirigere il liquido di raffreddamento o l'aria verso l'area di taglio anziché sulla parte superiore della piastra.
• Rimuovere i trucioli tra le passate a profondità progressiva.
• Evitare che i trucioli provenienti da un canale entrino in un canale finito adiacente.
• Mantenere la scanalatura e il tagliente liberi da accumuli di materiale.
• Utilizzare una sequenza di lavorazione che mantenga aperto il percorso di evacuazione.
L'evacuazione dei trucioli deve essere valutata ispezionando la superficie del canale e i trucioli stessi. Graffi, materiale saldato, calore anomalo e forma irregolare dei trucioli possono indicare che il materiale viene rilavorato.
Perché l'eccentricità è fondamentale nella fresatura di canali di piccolo diametro
L'eccentricità fa sì che i taglienti rimuovano quantità di materiale non uniformi. Una scanalatura può sopportare la maggior parte del carico di taglio, mentre un'altra taglia molto poco o sfrega contro la superficie del canale.
Su una fresa a candela di piccolo diametro, anche un piccolo valore di eccentricità rappresenta una percentuale significativa del diametro dell'utensile. Il risultato può includere un canale sovradimensionato, pareti laterali irregolari, rapida usura del tagliente, formazione di bave o rottura improvvisa dell'utensile.
Prima della lavorazione, ispezionare il portautensili, la pinza, l'interfaccia del mandrino, la lunghezza di serraggio dell'utensile e la pulizia di tutte le superfici di contatto. L'eccentricità deve essere verificata in prossimità del tagliente, non solo sul gambo.
Controllo della sporgenza dell'utensile e delle interferenze con il supporto
La fresa deve estendersi solo quanto basta per raggiungere il punto più profondo del canale, mantenendo una distanza di sicurezza dal supporto. Un'estensione eccessiva aumenta la flessione e rende l'utensile più sensibile alle vibrazioni.
Una fresa a collo lungo può essere necessaria quando il canale è circondato da pareti rialzate o altre caratteristiche, ma il collo non deve essere più lungo del necessario. La forma del portautensili e l'accesso al mandrino devono essere valutati insieme alla progettazione della fresa.
Quando il portautensili è la principale fonte di interferenza, il passaggio a un portautensili più sottile o a una geometria dell'utensile personalizzata può fornire una maggiore rigidità rispetto al semplice allungamento di una fresa standard rispetto al portautensili.
Proteggere le pareti sottili tra i canali adiacenti
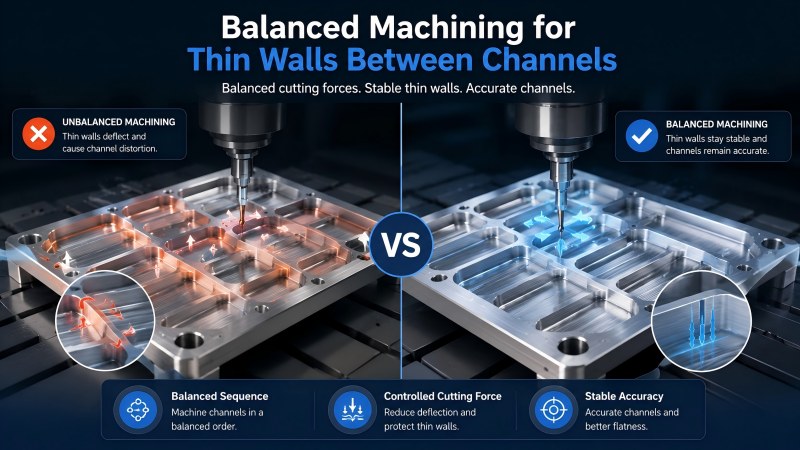
I canali di flusso ravvicinati possono lasciare pareti strette che possono muoversi durante la lavorazione. Se un lato è completamente lavorato mentre il lato opposto contiene ancora materiale solido, la pressione di taglio può spingere la parete lontano dall'utensile.
Una sequenza bilanciata può ridurre questo effetto. Sgrossare progressivamente i canali adiacenti anziché completare un canale interamente prima di iniziare il successivo. Lasciare una quantità controllata di materiale per la semifinitura e rifinire entrambi i lati con condizioni di taglio simili.
Anche la forza di serraggio deve essere controllata. Una pressione eccessiva può mantenere la piastra piana durante la lavorazione, ma causarne la deformazione dopo il rilascio del morsetto.
Sgrossatura e finitura dei canali separati
La sgrossatura e la finitura hanno priorità diverse. La sgrossatura si concentra sulla rimozione stabile del materiale e sull'evacuazione dei trucioli, mentre la finitura si concentra sulla larghezza finale del canale, sulla qualità delle pareti, sul controllo delle bave e sull'uniformità della superficie.
| Fase di lavorazione | Obiettivo principale | Priorità del processo |
|---|
| Irruzione del canale | Rimuovere il materiale senza sovraccaricare la fresa | Evacuazione dei chip, profondità progressiva e ingresso stabile |
| Semifinitura | Forma corretta della parete e lasciare uno spessore uniforme | Coinvolgimento bilanciato e movimento controllato della parete |
| Finitura del canale | Raggiungere la larghezza finale, la qualità dei bordi e le condizioni della superficie desiderate. | Bordo netto, bassa eccentricità, innesto leggero e canale pulito |
| Ispezione finale | Verificare le dimensioni e rimuovere eventuali schegge o sbavature residue. | Larghezza del canale, profondità, condizioni delle pareti, bave e pulizia |
Quando la tolleranza del canale o la qualità della superficie sono importanti, non si dovrebbe utilizzare una fresa di sgrossatura molto usurata per la passata finale. Un utensile di finitura separato può garantire condizioni del tagliente più prevedibili e un controllo dimensionale.
Monitorare l'usura dell'utensile prima che il canale si allarghi eccessivamente
L'usura dell'utensile può inizialmente manifestarsi come un cambiamento nella qualità del canale piuttosto che come un guasto completo della fresa. I segnali di avvertimento più comuni includono un aumento delle bave, scanalature più larghe, pareti laterali irregolari, maggiore carico sul mandrino, graffi superficiali o un cambiamento nella forma del truciolo.
Nella produzione ripetuta, la durata dell'utensile deve essere controllata in base alla prima caratteristica che diventa inaccettabile. Questa può essere la larghezza del canale, la finitura del fondo, la posizione della parete, l'altezza della bava o le condizioni del tagliente.
I registri relativi alla durata utile degli utensili dovrebbero includere il tipo di materiale, il diametro della fresa, la profondità del canale, il portautensili, la sporgenza, i dati di taglio e i risultati dell'ispezione. Questo aiuta a distinguere la normale usura dai problemi causati da eccentricità, intasamento dei trucioli o bloccaggio del pezzo.
Quando è necessaria una fresa su misura?
Le frese standard di piccolo diametro possono lavorare molti canali di raffreddamento, ma alcuni progetti richiedono una combinazione di diametro, lunghezza di taglio, spazio libero del collo, forma dell'angolo e lunghezza complessiva che non è disponibile in un utensile standard a catalogo.
Una fresa a candela personalizzata può essere utile quando il componente contiene:
• Una larghezza del canale non standard.
• Un canale profondo che richiede una scanalatura corta e un collo lungo e ristretto.
• Uno speciale raggio di curvatura inferiore o una transizione della parete laterale.
• Un canale a gradini o un profilo combinato.
• Autorizzazione di accesso limitata.
• Un materiale che richiede una geometria dei bordi o delle scanalature specifica per l'applicazione.
Dohre fornisce frese personalizzate e non standard in base al disegno del canale, al materiale del pezzo, alla profondità di taglio, al gioco del collo, ai requisiti degli angoli, alle tolleranze e alle condizioni della macchina.
Lista di controllo pratica per la fresatura di canali di flusso stretti
• Prima di selezionare l'utensile da taglio, verificare il materiale e la lega del pezzo in lavorazione.
• Verificare la larghezza del canale, la profondità, il raggio degli angoli e lo spazio libero circostante.
• Utilizzare la fresa con il diametro maggiore compatibile con la geometria richiesta.
• Adattare la lunghezza di taglio alla profondità effettiva di contatto con il materiale.
• Utilizzare solo la lunghezza del collo necessaria per garantire lo spazio sufficiente per le funzionalità.
• Mantenere la sporgenza totale dell'utensile al minimo possibile.
• Selezionare il numero di scanalature in base al materiale, all'ingombro della scanalatura e allo spazio disponibile per il truciolo.
• Utilizzare la profondità di taglio progressiva quando il taglio a piena profondità limita l'evacuazione dei trucioli.
• Dirigere il liquido di raffreddamento o l'aria compressa nell'area di taglio e rimuovere i trucioli tra una passata e l'altra.
• Prima di utilizzare un utensile di piccolo diametro, verificare l'eccentricità in prossimità del tagliente.
• Utilizzare una sequenza bilanciata durante la lavorazione di pareti sottili tra i canali.
• Separare le fasi di sgrossatura e finitura quando la tolleranza del canale è critica.
• Monitorare la presenza di bave, la larghezza del canale, i graffi superficiali e l'usura degli utensili durante la produzione.
• Valutare l'utilizzo di un utensile personalizzato quando una fresa standard richiede una portata eccessiva o non è in grado di eseguire la lavorazione.
FAQ
Quale tipo di fresa è adatta per canali stretti della piastra di raffreddamento?
Una fresa a candela in metallo duro di piccolo diametro con la geometria specifica per il materiale, un'adeguata evacuazione dei trucioli, una bassa eccentricità e la lunghezza di taglio e di collo necessarie è generalmente adatta. L'utensile esatto dipende dal canale e dal materiale del pezzo.
Per un canale stretto è opportuno utilizzare la fresa più piccola possibile?
No. Utilizza la fresa più grande in grado di produrre la larghezza del canale e il raggio interno richiesti. Un diametro maggiore solitamente garantisce maggiore rigidità e stabilità dimensionale.
Perché le frese di piccole dimensioni si rompono durante la fresatura a freddo di canali?
Le cause più comuni includono eccentricità eccessiva, sporgenza eccessiva, taglio profondo a tutta larghezza, intasamento dei trucioli, ingresso inadeguato, innesto brusco, scarsa corrispondenza dei materiali e taglienti usurati.
Come si possono rimuovere i trucioli da canali profondi e stretti?
Utilizzare uno spazio sufficiente tra le scanalature, una profondità progressiva, una direzione adeguata del refrigerante o dell'aria e una regolare rimozione dei trucioli tra le passate. La sequenza di lavorazione deve mantenere aperto il canale di evacuazione.
La stessa fresa può lavorare canali in rame e alluminio?
Potrebbe essere possibile in alcune operazioni, ma non è raccomandato come soluzione generale. Alluminio e rame hanno requisiti diversi in termini di adesione, flusso dei trucioli, bave e affilatura dei bordi.
Quando è necessaria una fresa a collo ridotto?
Un utensile a collo ridotto è utile quando il tagliente deve raggiungere una scanalatura profonda, mentre la parte non tagliente necessita di spazio libero rispetto alle pareti circostanti. Il collo non deve essere più lungo del necessario.
Quando è opportuno valutare l'utilizzo di una fresa personalizzata?
Una fresa personalizzata può essere adatta per larghezze non standard, canali profondi, raggi speciali, profili a gradini, spazio limitato per il portautensili o applicazioni in cui gli utensili standard richiedono un'estensione eccessiva.
Conclusione
La fresatura di canali di flusso stretti richiede un equilibrio tra accessibilità dell'utensile, rigidità, evacuazione dei trucioli e controllo dimensionale. La scelta di una fresa basata esclusivamente sulla larghezza del canale può comportare sporgenze eccessive, spazio insufficiente tra le scanalature o scarsa distanza di sicurezza intorno all'elemento da lavorare.
Il processo più stabile utilizza il diametro di taglio più grande adatto, la lunghezza di taglio e di strozzatura più corta possibile, una bassa eccentricità, una profondità di taglio progressiva e un metodo di rimozione dei trucioli adatto al canale e al materiale. Il rame e l'alluminio richiedono inoltre priorità diverse per quanto riguarda l'affilatura del tagliente, il controllo dell'adesione, la riduzione delle bave e la protezione della superficie.
Dohre offre frese a candela in metallo duro integrale di piccolo diametro , utensili specifici per l'alluminio e soluzioni di fresatura personalizzate per canali stretti, elementi a lunga portata, raggi speciali e componenti di precisione per il raffreddamento a liquido. Contattateci fornendoci informazioni sul materiale, la larghezza del canale, la profondità, il raggio d'angolo, la tolleranza e le condizioni della macchina per ricevere consigli sugli utensili più adatti.





