Come ridurre le vibrazioni e le oscillazioni nella fresatura dell'acciaio temprato HRC60–68
Tempo di rilascio: 2026-05-27
Tempo di lettura stimato:
Introduzione
La fresatura dell'acciaio temprato HRC60–68 è sensibile alle vibrazioni perché il tagliente lavora ad alta pressione e ha una tolleranza limitata per gli innesti instabili. Ridurre le vibrazioni non significa solo modificare i parametri di taglio, ma dipende anche dalla rigidità dell'utensile, dalla geometria della fresa, dalla stabilità del setup e da un percorso di taglio controllato.
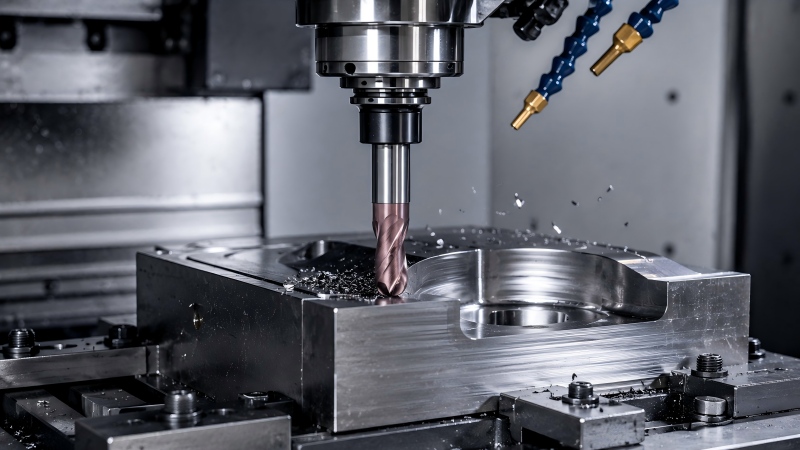
Vibrazioni e oscillazioni sono problemi comuni nella fresatura di acciaio temprato HRC60–68. Spesso si manifestano inizialmente con un rumore di taglio instabile, segni di vibrazione visibili, finitura superficiale irregolare o usura anomala dell'utensile. Se il problema persiste, può portare a scheggiature del tagliente, riduzione della durata dell'utensile e scarsa uniformità dimensionale.
Nella fresatura di materiali duri, le vibrazioni sono raramente causate da un singolo fattore. Solitamente derivano da una combinazione di elevata durezza del materiale, eccessiva sporgenza dell'utensile, serraggio debole, eccentricità eccessiva, geometria della fresa inadeguata o improvvise variazioni del carico di taglio. Un processo stabile richiede che la fresa, il portautensili, la macchina, il percorso utensile e le condizioni di taglio lavorino in sinergia.
Perché la fresatura dell'acciaio temprato HRC60–68 è sensibile alle vibrazioni
L'acciaio temprato con durezza compresa tra HRC60 e HRC68 esercita un'elevata pressione sul tagliente. Rispetto all'acciaio per stampi a durezza inferiore, l'utensile ha una minore tolleranza per l'ingaggio instabile. Anche una piccola eccentricità, una flessione dell'utensile o una vibrazione possono rapidamente compromettere sia il tagliente che la superficie lavorata.
Ecco perché una fresa che funziona bene su materiali più morbidi potrebbe non avere le stesse prestazioni su acciai HRC65 o HRC68. Con l'aumentare della durezza, la forza di taglio si concentra maggiormente e qualsiasi punto debole nella configurazione diventa più evidente, manifestandosi con segni di vibrazione, una finitura instabile o un'usura più rapida del tagliente.
Prima di risolvere il problema delle vibrazioni, è importante verificare che la fresa sia adatta all'effettivo intervallo di durezza. Per una panoramica più ampia, il nostro articolo su come scegliere una fresa per acciaio per stampi temprato HRC60–68 spiega perché durezza, geometria e fase di lavorazione devono essere considerate congiuntamente.
Cause comuni di vibrazioni nella fresatura di materiali duri
Le vibrazioni spesso iniziano quando il tagliente non riesce a mantenere un contatto stabile con il pezzo in lavorazione. Nell'acciaio temprato HRC60–68, ciò può accadere più facilmente perché la resistenza al taglio è elevata e il tagliente dell'utensile è sottoposto a sollecitazioni continue.
| Causare | Cosa provoca | Cosa controllare |
|---|
| Sporgenza eccessiva dell'utensile | Flessione dell'utensile e rumore di taglio instabile | Ridurre la sporgenza e migliorare la rigidità del supporto |
| Eccessiva fuoriuscita | Un flauto sopporta un carico maggiore rispetto agli altri | Verificare la precisione del portautensili, del mandrino e del serraggio. |
| Impegno instabile | Cambiamenti improvvisi di carico e segni di vibrazione | Utilizzare un ingresso più fluido e percorsi di taglio controllati |
| Geometria della fresa non idonea | Scarso controllo delle vibrazioni e usura irregolare degli utensili | Scegli una geometria progettata per garantire la stabilità durante la fresatura di materiali duri. |
Come la sporgenza e l'eccentricità dell'utensile influenzano la stabilità della fresatura
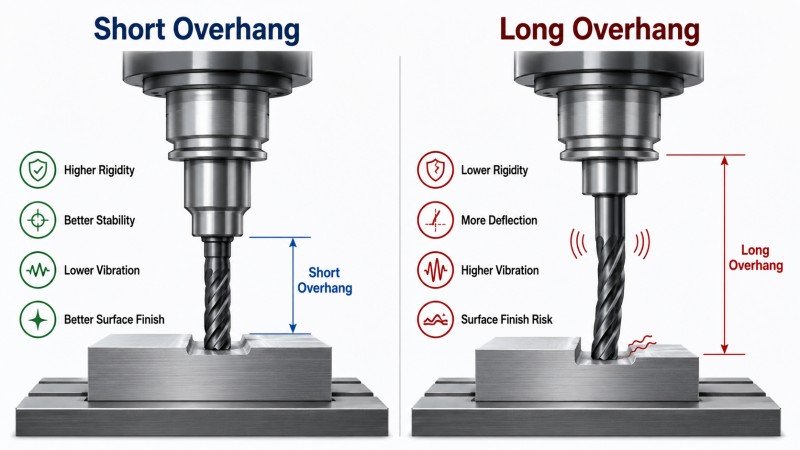
La sporgenza dell'utensile è una delle prime cose da controllare quando si verificano vibrazioni. Più l'utensile sporge dal portautensili, più è facile che la fresa si fletta sotto la forza di taglio. Nell'acciaio temprato HRC60–68, anche una piccola flessione può influire sul contatto del tagliente e sulla finitura superficiale.
L'eccentricità è un'altra comune fonte di vibrazioni. Quando l'utensile non ruota concentricamente, il carico di taglio non viene distribuito uniformemente tra le scanalature. Una scanalatura può rimuovere più materiale, usurarsi più rapidamente o scheggiarsi prima. Questo carico non uniforme può creare un circolo vizioso di vibrazioni, scarsa finitura superficiale e usura più rapida dell'utensile.
Per la fresatura dell'acciaio temprato, di solito è meglio ridurre la sporgenza, utilizzare un portautensili più rigido e controllare l'eccentricità prima di cambiare la fresa o i parametri di taglio. Molti problemi di vibrazione non sono causati solo dall'utensile, ma dal modo in cui l'utensile viene tenuto e caricato.
Perché la geometria della fresa è importante per il controllo delle vibrazioni
La geometria della fresa ha un'influenza diretta sulla generazione della forza di taglio. Nell'acciaio temprato, una fresa deve essere sufficientemente robusta da resistere ai danni al tagliente, ma deve anche tagliare in modo fluido per evitare vibrazioni eccessive. Se la geometria è troppo debole, il tagliente potrebbe scheggiarsi. Se la geometria crea troppa resistenza al taglio, le vibrazioni potrebbero peggiorare.
Il design delle scanalature, la resistenza del nucleo, l'angolo di elica e la preparazione del tagliente influiscono tutti sulla stabilità. Per la fresatura di materiali duri, la fresa non deve essere solo resistente all'usura, ma deve anche contribuire a ridurre la forza di taglio irregolare durante l'utilizzo continuo.
Ciò è particolarmente importante nella finitura degli stampi, nella fresatura delle pareti laterali e nella lavorazione delle cavità. Queste operazioni spesso comportano variazioni delle aree di contatto, angoli stretti o una maggiore portata dell'utensile, tutti fattori che possono aumentare la probabilità di vibrazioni.
Come la geometria a elica e passo disuguali contribuiscono a ridurre le vibrazioni
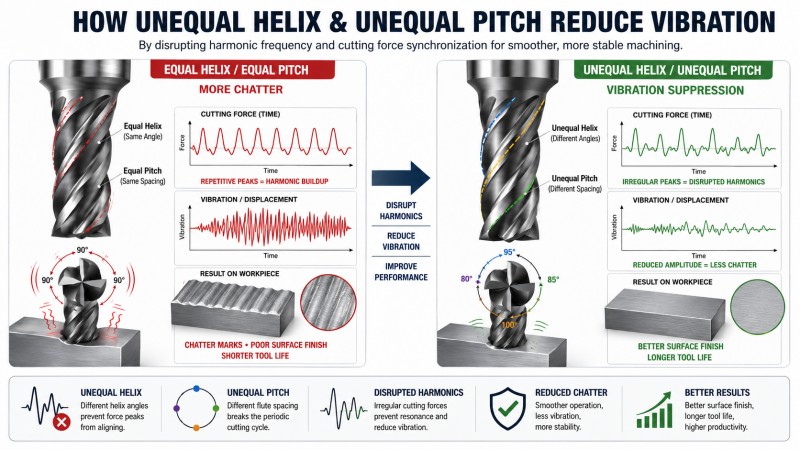
Spesso si utilizzano design con elica e passo disuguali per ridurre le vibrazioni. Invece di far sì che ogni tagliente colpisca il materiale con lo stesso ritmo, la geometria modifica la tempistica di taglio tra le scanalature. Questo contribuisce a ridurre le vibrazioni armoniche e rende il processo di taglio più stabile.
Nella fresatura dell'acciaio temprato, questo tipo di geometria può essere utile perché il processo è sensibile agli impatti ripetuti e alla risonanza. Un ritmo di taglio più stabile può contribuire a ridurre le vibrazioni, migliorare la finitura superficiale e rendere l'usura dell'utensile più prevedibile.
Per materiali temprati con durezza HRC60–68, una fresa a candela con geometria antivibrazione e sufficiente resistenza del tagliente è generalmente più adatta di una fresa universale. Ciò è particolarmente vero quando il pezzo in lavorazione richiede una finitura stabile, pareti laterali precise o una qualità superficiale costante.
Parametri di taglio che possono aumentare o ridurre le vibrazioni
I parametri di taglio possono migliorare la stabilità o peggiorare le vibrazioni. In molti casi, le vibrazioni si manifestano quando l'impegno radiale, la profondità assiale, l'avanzamento o la velocità del mandrino creano un carico instabile sul tagliente.
| Problema con i parametri | Possibile risultato | Direzione di regolazione |
|---|
| Troppo impegno radiale | Maggiore forza di taglio e vibrazione | Riduci i passaggi e mantieni l'impegno più stabile |
| Ingresso d'angolo instabile | Aumento improvviso del carico e segni di vibrazione | Utilizzare transizioni del percorso utensile più fluide |
| Velocità del mandrino non corretta | Risonanza e suono di taglio instabile | Regolare la velocità per evitare la zona di vibrazione |
| Carico eccessivo degli utensili | Usura dei bordi, scheggiature e finitura scadente | Bilanciare l'avanzamento, la profondità di taglio e la rigidità dell'utensile. |
Problemi di finitura superficiale causati dalle vibrazioni
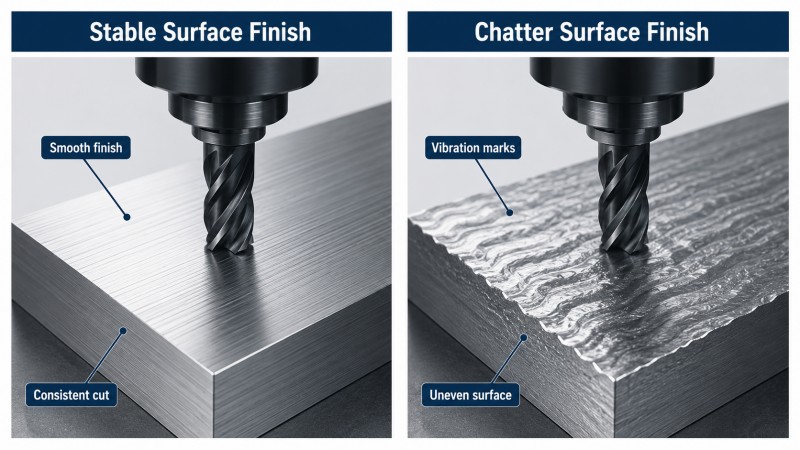
Spesso, le vibrazioni si notano inizialmente in superficie. Invece di una finitura liscia e uniforme, il pezzo può presentare segni di vibrazione, motivi ondulati, pareti laterali irregolari o segni visibili degli utensili. Nella lavorazione degli stampi, questi difetti possono aumentare i tempi di lucidatura e ridurre la precisione dimensionale.
Quando le vibrazioni persistono, possono influire anche sull'utensile di taglio. Il tagliente può usurarsi in modo non uniforme, sviluppare piccole scheggiature o perdere la capacità di mantenere una finitura stabile. Per questo motivo, il controllo delle vibrazioni è strettamente correlato sia alla qualità della superficie che alla durata dell'utensile.
Se le vibrazioni hanno già causato danni al tagliente, il problema potrebbe sovrapporsi alla scheggiatura. Il nostro articolo sul perché le frese si scheggiano durante la fresatura dell'acciaio temprato HRC60–68 spiega come un innesto instabile, un supporto del tagliente debole e l'eccentricità possano portare alla rottura del tagliente.
Lista di controllo pratica per migliorare la stabilità nella fresatura dell'acciaio temprato
• Verificare l'effettivo intervallo di durezza prima di selezionare la fresa.
• Utilizzare una fresa in acciaio ad alta durezza progettata per materiali temprati con durezza HRC60–68.
• Ridurre al minimo la sporgenza dell'utensile, compatibilmente con la struttura del pezzo.
• Verificare l'eccentricità, la precisione del supporto, le condizioni del mandrino e la rigidità del serraggio.
• Evitare improvvisi innesti, ingressi in angoli acuti e transizioni instabili del percorso utensile.
• Scegliere una geometria della fresa che favorisca la riduzione delle vibrazioni e la stabilità del tagliente.
• Regolare contemporaneamente velocità del mandrino, avanzamento, impegno radiale e profondità assiale anziché modificare un solo valore alla volta.
• Valutare il risultato in base alla finitura superficiale, al suono del taglio, al modello di usura dell'utensile e alla coerenza dimensionale.
FAQ
Perché si verificano vibrazioni durante la fresatura dell'acciaio temprato?
Le vibrazioni si verificano quando il processo di taglio diventa instabile. Nell'acciaio temprato, ciò può essere causato da una forza di taglio elevata, una sporgenza eccessiva, un'eccentricità, un serraggio debole, una geometria della fresa inadeguata o improvvisi cambiamenti di innesto.
Come posso ridurre le vibrazioni durante la fresatura dell'acciaio HRC60–68?
Riduci le sporgenze, migliora la rigidità del portautensili, controlla l'eccentricità, utilizza percorsi utensile stabili e scegli una fresa progettata per la fresatura di acciai ad alta durezza. Anche i parametri di taglio devono essere regolati per evitare un innesto instabile.
La geometria a elica disuguale contribuisce a ridurre le vibrazioni?
Sì. Una geometria con elica o passo non uniforme può contribuire a interrompere le vibrazioni di taglio ripetute e a ridurre la risonanza, migliorando così la stabilità e la finitura superficiale nella fresatura di materiali duri.
Le vibrazioni possono causare scheggiature nella fresa?
Sì. Le vibrazioni creano un carico di taglio instabile sul tagliente. Se le vibrazioni persistono, la fresa potrebbe subire un'usura irregolare, piccole scheggiature sul tagliente o danni improvvisi al tagliente stesso.
Perché la finitura superficiale peggiora durante la fresatura di materiali duri?
Una finitura superficiale scadente può derivare da vibrazioni, flessione dell'utensile, eccentricità, innesto instabile o usura del tagliente. Nell'acciaio temprato HRC60–68, questi problemi diventano più evidenti perché le condizioni di taglio sono meno tolleranti.
Conclusione
Ridurre le vibrazioni e le oscillazioni nella fresatura dell'acciaio temprato HRC60–68 richiede più che la semplice modifica di un parametro di taglio. L'utensile, il portautensili, la rigidità della macchina, il percorso di taglio e la durezza del pezzo influiscono tutti sulla stabilità del processo.
Nella lavorazione di acciai per stampi ad alta durezza, un taglio stabile dipende da un portautensili corto e rigido, un innesto controllato, una geometria della fresa adeguata e un'attenta regolazione dei parametri. Anche una geometria con elica o passo non uniformi può contribuire a ridurre le vibrazioni ripetute e a migliorare l'uniformità della finitura superficiale.
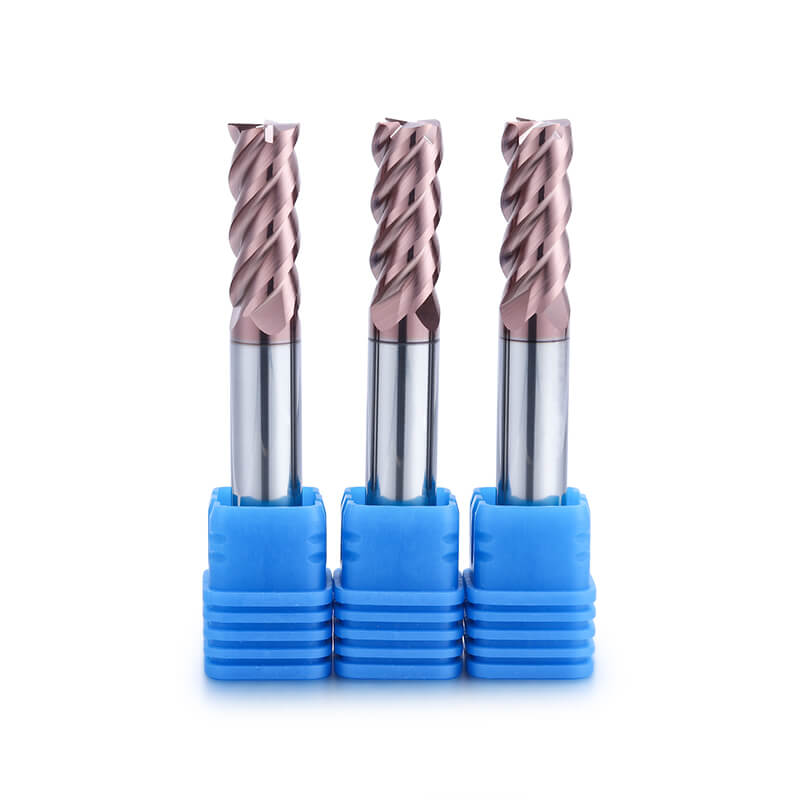
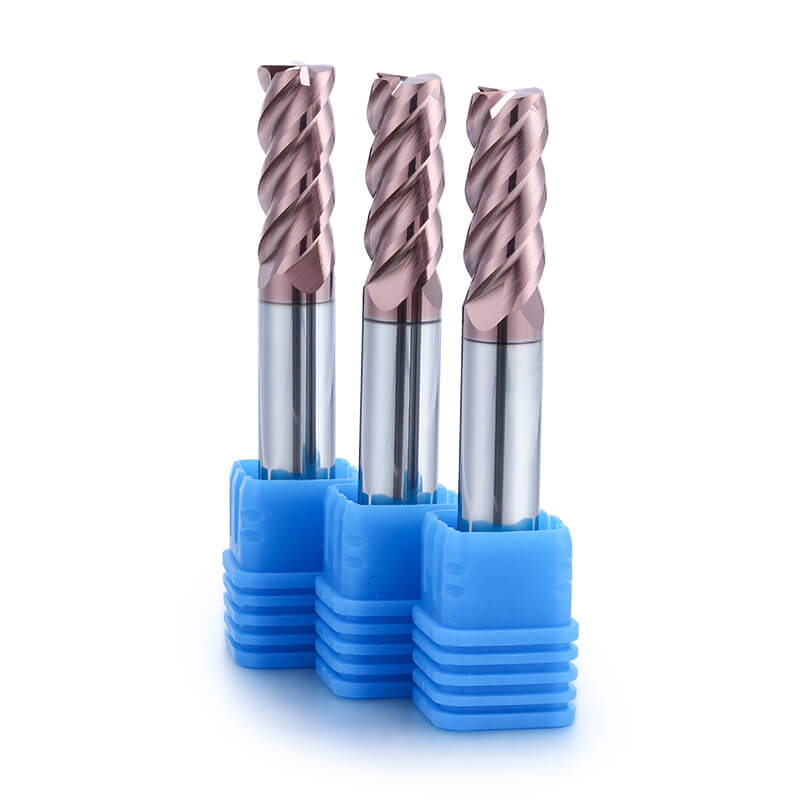
Le frese in acciaio ad alta durezza della serie HEX di Dohre, progettate per materiali temprati da HRC60 a HRC68, sono ideali per questo tipo di applicazioni di fresatura su materiali duri. Contattateci per ricevere consigli sui prodotti e soluzioni personalizzate per la lavorazione dell'acciaio temprato.