Mikrofrezy płaskie: Jak wybrać odpowiedni frez do małych rowków, wnęk i precyzyjnych elementów
Wprowadzenie
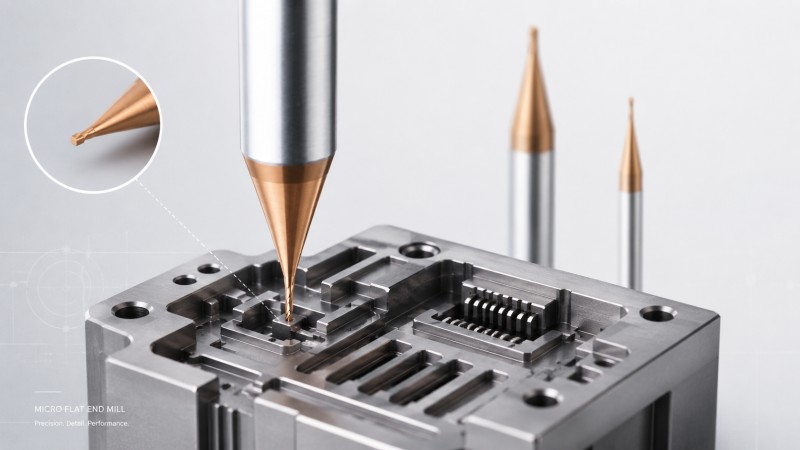
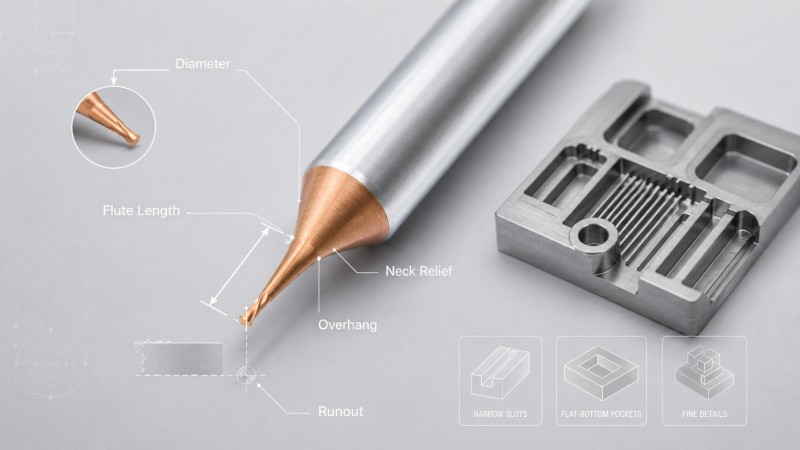
Mikrofrezy walcowo-czołowe są stosowane do obróbki wąskich rowków, małych wnęk, elementów o płaskim dnie, precyzyjnych kołnierzy, detali złączy i innych precyzyjnych struktur CNC, do których nie docierają frezy o standardowym rozmiarze. Wybór odpowiedniego frezu wymaga więcej niż tylko dopasowania średnicy do rysunku: długość ostrza, prześwit szyjki, wysięg narzędzia, bicie, materiał obrabiany i strategia obróbki wykończeniowej – wszystkie te czynniki wpływają na dokładność obróbki i trwałość narzędzia.
Obróbka stali formowej wymaga ciągłej równowagi między szybkością skrawania a jakością powierzchni. Podczas pracy z trudnymi materiałami, takimi jak hartowana stal matrycowa, wybór niewłaściwego frezu trzpieniowego prowadzi do wysokich kosztów narzędzi, nadmiernych wibracji i nagłych pęknięć narzędzia. Warsztaty często tracą zyski z powodu niskiej jakości wykończenia powierzchni, wymagającej wielogodzinnego, kosztownego, ręcznego polerowania na stole warsztatowym.
Wybór odpowiedniej kombinacji narzędzi skrawających do obróbki zgrubnej i wykańczającej rozwiązuje te wąskie gardła produkcyjne. Dopasowanie podłoża, powłoki i geometrii narzędzia do konkretnych materiałów formy zapewnia przewidywalną trwałość narzędzia i utrzymanie wymaganych tolerancji. Niniejszy poradnik techniczny przedstawia praktyczne strategie efektywnego doboru narzędzi frezarskich do stali formowej.
Jak twardość stali formierskiej wpływa na wybór narzędzia frezarskiego?
Miękkie stale hartowane (P20, NAK80, 718H)
Stale hartowane wstępnie zazwyczaj charakteryzują się twardością od 28 do 38 HRC. Materiały te zapewniają dobrą skrawalność, ale łatwo tworzą narost na krawędzi skrawającej, jeśli prędkość skrawania jest nieodpowiednia. Standardowe gatunki węglików spiekanych o wysokiej wytrzymałości sprawdzają się tutaj dobrze. Geometria narzędzia powinna kłaść nacisk na ostre krawędzie skrawające i polerowane rowki wiórowe, aby zapewnić płynny odpływ wiórów podczas długich przejść obróbki zgrubnej.
Stale narzędziowe całkowicie hartowane (H13, S136, SKD61, stal proszkowa CPM)
Hartowane stale matrycowe o twardości od 45 do 60 HRC generują ekstremalnie wysokie temperatury i silne naprężenia mechaniczne podczas skrawania. Obróbka tych stopów wymaga frezów trzpieniowych wykonanych z mikroziarnistego węglika spiekanego o wysokiej zawartości kobaltu. Zastosowanie wysokowydajnych frezów trzpieniowych z węglika spiekanego zapewnia niezbędną sztywność, zapobiegając wykruszaniu się krawędzi pod dużym obciążeniem.
Macierz twardości i zastosowań dla stali formowanych powszechnie
Aby uprościć proces wyboru narzędzi, poniższe porównanie przedstawia zalecane typy narzędzi w oparciu o twardość materiału i docelowe zastosowania.
| Materiał ze stali formierskiej | Typowa twardość | Podstawowa aplikacja | Zalecana geometria i powłoka |
|---|
| P20 lub 718H | 28 do 38 HRC | Formy wtryskowe z tworzyw sztucznych i podstawy ogólne | Promień kwadratowy lub narożny; powłoka AlTiN |
| H13 lub SKD61 | 45 do 55 HRC | Matryce do pracy na gorąco i wnęki do odlewania ciśnieniowego | Promień naroża lub duży posuw; powłoka TiAlSiN |
| S136 | 48 do 54 HRC | Formy do luster i narzędzia medyczne | Frezy trzpieniowe z końcówką kulistą; węglik spiekany submikronowy |
| Stal proszkowa CPM | 55 do 60 HRC | Wykrojniki i narzędzia do tłoczenia o dużej odporności na zużycie | Promień naroża; Frezy trzpieniowe z powłoką nano HIPIMS |
Po ustaleniu, w jaki sposób twardość materiału determinuje wybór narzędzia bazowego, kolejnym krokiem jest dopasowanie geometrii narzędzia do konkretnych operacji obróbkowych.
Jak zoptymalizować geometrię narzędzia do obróbki zgrubnej i wykańczającej?
Frezy o dużym posuwie i frezy indeksowane do szybkiego usuwania materiału
Operacje obróbki zgrubnej koncentrują się na maksymalizacji wydajności skrawania bez utraty stabilności maszyny. Frezy o wysokim posuwie charakteryzują się płytkimi kątami przystawienia, które kierują siły skrawania osiowo do wrzeciona maszyny. Zastosowanie dedykowanego frezu trzpieniowego do stali formowej umożliwia wysokie posuwy podczas obróbki zgrubnej głębokich gniazd, minimalizując jednocześnie ugięcie boczne.
Frezy walcowo-czołowe z węglika spiekanego do precyzyjnych profili powierzchni
Wykańczanie zakrzywionych konturów form wymaga precyzyjnej dokładności profilu i niskiej chropowatości powierzchni. Frezy walcowo-czołowe z czołem kulistym obrabiają złożone powierzchnie poprzez drobne nacięcia. Utrzymanie niskiego bicia promieniowego zapewnia równomierne zazębienie zębów, zapobiegając powstawaniu wyżłobień i radykalnie skracając czas polerowania gotowych powierzchni form.
Frezy walcowo-czołowe z promieniem naroża zapewniające stabilność obróbki półwykańczającej
Frezy trzpieniowe z promieniem naroża oferują mocniejszą krawędź skrawającą niż standardowe frezy trzpieniowe kwadratowe. Rozprowadzają ciepło i naprężenia mechaniczne wzdłuż promienia, redukując powstawanie wykruszeń narożnych podczas obróbki półwykańczającej. Taka konfiguracja niezawodnie radzi sobie z przejściami w obrębie krawędzi skrawającej, wydłużając żywotność narzędzia w wymagających zastosowaniach frezarskich do form i matryc.
Zoptymalizowana geometria zapewnia stabilność mechaniczną, jednak aby poradzić sobie z wysokimi temperaturami cięcia, konieczne jest zastosowanie zaawansowanych powłok powierzchniowych.
Zaawansowane technologie powlekania opracowane do frezowania form w wysokich temperaturach
Powłoki AlTiN i TiAlN zapewniające wysoką stabilność termiczną
Obróbka twardych materiałów formowych generuje lokalne temperatury przekraczające 800 stopni Celsjusza w strefie skrawania. Powłoki z azotku tytanu i glinu tworzą ochronną warstwę tlenku glinu pod wpływem ciepła. Warstwa ta działa jak bariera termiczna, zachowując twardość podłoża i opóźniając zużycie powierzchni przyłożenia podczas agresywnych cykli frezowania na sucho.
Powłoki nanokompozytowe do wykańczania stali ultratwardej
Technologia napylania magnetronowego o wysokiej mocy (HDI) pozwala na uzyskanie niezwykle gęstych struktur nanokompozytowych. Powłoki nanoszone tą metodą charakteryzują się doskonałą przyczepnością, wysoką odpornością na utlenianie do 1200 stopni Celsjusza oraz niskim współczynnikiem tarcia. Właściwości te zapobiegają powstawaniu mikropęknięć podczas obróbki wykańczającej na sucho stali hartowanych o twardości do 60 HRC.
Wskaźniki wydajności powłoki powierzchniowej
Wybór właściwej powłoki zależy bezpośrednio od temperatury roboczej i wymagań dotyczących twardości materiału.
Zrozumienie zjawiska wytwarzania ciepła pozwala bezpośrednio ocenić warunki cięcia i strategie kontroli wibracji.
Unikanie pułapek szoku termicznego w obróbce form z dużą prędkością
Zasady strategii chłodzenia strumieniem powietrza i zalewem
Zastosowanie ciekłego chłodziwa podczas frezowania stali hartowanej z dużą prędkością powoduje gwałtowne rozszerzanie i kurczenie cieplne. Ten cykl termiczny tworzy mikropęknięcia prostopadłe do krawędzi skrawającej, co prowadzi do nagłej awarii narzędzia. Zastosowanie strumienia powietrza pod wysokim ciśnieniem skutecznie usuwa wióry, utrzymując jednocześnie przewidywalną temperaturę strefy skrawania bez szoku termicznego.
Kontrola współczynnika nawisu narzędzia w celu wyeliminowania drgań wnęki
Głębokie gniazda form wymagają długich wysięgów narzędzi, co zwiększa podatność na drgania. Utrzymanie stosunku długości do średnicy poniżej czterokrotności średnicy zapobiega nadmiernym wibracjom. Gdy nie da się uniknąć większego zasięgu, specjalistyczne frezy trzpieniowe o zmiennym kącie pochylenia linii śrubowej i nierównym rozstawie ostrzy zakłócają rezonans harmoniczny, zapewniając czyste wykończenie powierzchni przedmiotu obrabianego.
Przed podjęciem ostatecznej decyzji co do sposobu zakupu narzędzi warto zapoznać się z najczęściej zadawanymi pytaniami na hali produkcyjnej, co pomoże uniknąć kosztownych błędów w procesie produkcyjnym.
Najczęściej zadawane pytania
Jakie czynniki bezpośrednio wpływają na koszt produkcji specjalistycznych frezów trzpieniowych do form?
Cena narzędzi niestandardowych zależy od wielkości ziarna surowca, specjalistycznych rodzajów powłok PVD, skomplikowanych geometrii oraz całkowitej wielkości partii. Czas przygotowania do szlifowania również wpływa na cenę jednostkową narzędzi niestandardowych. Aby uzyskać dokładną wycenę opartą na konkretnych wymaganiach dotyczących obróbki form, prosimy o bezpośredni kontakt z zespołem inżynierów Dohre CNC Tools .
Jak niewłaściwy dobór uchwytu narzędziowego wpływa na żywotność frezów kulistych podczas obróbki wykańczającej?
Stosowanie uchwytów zaciskowych o niskiej precyzji i dużym biciu powoduje nierównomierne obciążenie wiórów na rowkach wiórowych narzędzia. Jeśli jeden rowek wiórowy wykonuje cięższe skrawanie niż pozostałe, ulega przedwczesnemu zużyciu i powoduje drgania. Precyzyjne mocowanie skurczowe lub hydrauliczne, utrzymujące bicie poniżej 0.003 mm, są niezbędne dla uzyskania maksymalnej trwałości narzędzia.
W jaki sposób operatorzy maszyn mogą oszacować pozostały czas eksploatacji frezu walcowo-czołowego podczas obróbki półwykańczającej?
Operatorzy powinni monitorować zużycie powierzchni przyłożenia za pomocą pętli optycznej podczas przerw w pracy narzędzia. Jednolita szerokość zużycia powierzchni przyłożenia do 0.2 mm wskazuje na normalne zużycie. Jeśli na krawędzi skrawającej pojawią się mikrowykruszenia lub monitoring akustyczny wykryje nietypowy hałas wrzeciona, narzędzie należy wymienić przed wystąpieniem poważnej awarii.
Wniosek
Dopasowanie odpowiedniego frezu trzpieniowego do konkretnych właściwości stali formierskiej bezpośrednio poprawia wydajność obróbki i obniża koszty operacyjne. Dobór odpowiednich geometrii do obróbki zgrubnej, półwykańczającej i wykańczającej minimalizuje zużycie narzędzi, zapobiega pęknięciom termicznym i eliminuje kosztowną obróbkę ręczną. Zastosowanie odpowiednich kontroli wysięgu narzędzia i strategii obróbki suchym powietrzem dodatkowo zapewnia stabilność obróbki CNC.
Współpraca z doświadczonym producentem narzędzi gwarantuje dostęp do spójnej jakości narzędzi i indywidualnego wsparcia inżynieryjnego. Dohre CNC Tools dostarcza wysokowydajne frezy trzpieniowe z węglika spiekanego, zaprojektowane z myślą o rygorystycznej produkcji matryc i form. Skontaktuj się z naszym zespołem wsparcia technicznego już dziś, aby zoptymalizować swoje strategie narzędziowe i poprosić o konkurencyjną wycenę.





