Jak obrabiać wąskie kanały przepływowe w płytach chłodzących serwerów
Wprowadzenie
Wąskie kanały przepływowe stawiają wysokie wymagania dotyczące sztywności frezów trzpieniowych, odprowadzania wiórów, kontroli bicia promieniowego i stabilności skrawania. Prawidłowy wybór narzędzia powinien być dokonany w oparciu o szerokość, głębokość kanału, promień naroża, materiał obrabianego przedmiotu, grubość ścianki i wymaganą jakość powierzchni.
Wąskie kanały przepływowe są istotnym elementem wielu projektów płyt chłodzących serwerowni. Kierują one chłodziwo przez płytę i zwiększają powierzchnię styku dostępną do wymiany ciepła, ale jednocześnie stwarzają trudne warunki dla frezowania CNC.
W miarę jak kanał staje się węższy lub głębszy, frez trzpieniowy staje się mniej sztywny, a wióry mają mniej miejsca na opuszczenie obszaru skrawania. Nadmierne bicie, długi wysięg narzędzia, nieodpowiednia geometria rowka wiórowego lub nieprawidłowe odprowadzanie wiórów mogą prowadzić do błędów wymiarowych, zarysowań ścianek kanału, zadziorów, szybkiego zużycia narzędzia lub nagłego pęknięcia frezu.
Niniejszy artykuł koncentruje się na kanałach zimnowalcowanych, wytwarzanych lub wykańczanych metodą frezowania czołowego CNC. Prawidłowa metoda obróbki zależy od rzeczywistej geometrii kanału, materiału obrabianego przedmiotu, grubości ścianki, wymagań dotyczących powierzchni, stanu maszyny i wielkości produkcji.
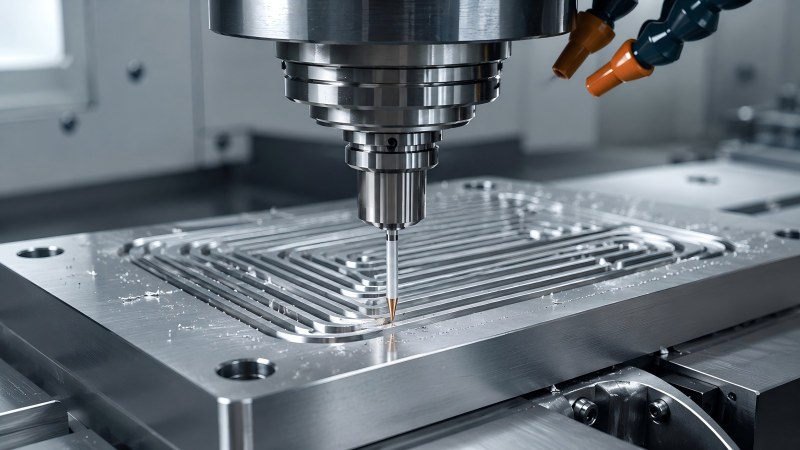
Dlaczego wąskie kanały płytowe są trudne do frezowania
Wąski kanał ogranicza zarówno średnicę frezu, jak i przestrzeń na rowek. Narzędzie musi być wystarczająco małe, aby uzyskać wymaganą szerokość i promień wewnętrzny, ale musi również pozostać wystarczająco sztywne, aby nie ulegać ugięciu podczas rowkowania i frezowania bocznego.
Odprowadzanie wiórów staje się trudniejsze, ponieważ otaczające je ścianki ograniczają przepływ chłodziwa, powietrza i wiórów. Wióry pozostające w kanale mogą zostać ponownie odcięte, co zwiększa temperaturę i pozostawia rysy na dnie lub ściance bocznej.
Kanał może być również otoczony cienkimi ściankami. Nadmierna siła promieniowa może spowodować przesunięcie tych ścianek podczas obróbki, zmieniając ostateczną szerokość kanału lub zmniejszając płaskość płyty po zdjęciu przedmiotu obrabianego z uchwytu.
| Stan kanału | Główne ryzyko obróbki | Priorytet procesu |
|---|
| Wąska szerokość kanału | Mała średnica frezu i zmniejszona sztywność | Użyj największego narzędzia, które pasuje do wymaganej szerokości i promienia |
| Głęboki kanał | Duży zasięg, ugięcie, wibracje i słabe usuwanie wiórów | Ogranicz wystający element i stosuj progresywną głębokość cięcia |
| Gęsto rozmieszczone kanały | Ruch cienkich ścianek i deformacja płyt | Kontroluj siłę cięcia i równoważ sekwencję obróbki |
| Mały promień wewnętrzny | Wymaga mniejszego frezu niż kanał główny | Zgrubnie obrób większym narzędziem i wykończ pozostałe narożniki osobno |
| Długa ciągła ścieżka narzędzia | Zużycie narzędzi, gromadzenie się wiórów i dryft wymiarowy | Monitoruj stan krawędzi i utrzymuj stałą ewakuację wiórów |
Przed wyborem frezu trzpieniowego należy potwierdzić geometrię kanału
Wybór narzędzia należy rozpocząć od rysunku elementu. Sama szerokość kanału nie wystarczy. Głębokość, promień naroża wewnętrznego, grubość ścianki, ścieżka kanału, pozycja wejścia, kształt dna i dostępny prześwit – wszystkie te czynniki wpływają na wymagany frez.
Frez może pasować do nominalnej szerokości kanału, ale nadal nie będzie odpowiedni, jeśli rowek wiórowy jest zbyt krótki, szyjka nie może ominąć otaczającej ściany lub uchwyt koliduje z przedmiotem obrabianym. Z drugiej strony, wybór niepotrzebnie długiego frezu zmniejsza sztywność i zwiększa wrażliwość procesu na drgania i bicie.
| Informacje o rysunku | Dlaczego jest to ważne |
|---|
| Szerokość kanału | Określa maksymalną średnicę frezu |
| Głębokość kanału | Określa wymaganą długość cięcia i zasięg |
| Promień wewnętrzny | Może być wymagany mniejszy frez wykańczający niż główne narzędzie do obróbki zgrubnej |
| grubość ściany | Wpływa na dopuszczalną siłę skrawania i kolejność obróbki |
| Dostęp i otaczająca geometria | Określa, czy wymagana jest zmniejszona szyjka lub niestandardowy zasięg |
| Tolerancja i wymagania dotyczące powierzchni | Określa, czy obróbka zgrubna i wykańczająca powinna odbywać się przy użyciu oddzielnych narzędzi |
Użyj największej średnicy frezu pasującej do kanału
Mniejszy frez nie oznacza automatycznie większej dokładności. Zmniejszenie średnicy zmniejsza również rdzeń narzędzia i zwiększa wrażliwość na zginanie, bicie i zagęszczanie wiórów.
Tam, gdzie pozwala na to geometria kanału, należy użyć frezu o największej średnicy, który zapewni wymaganą szerokość i promień wewnętrzny. Większe narzędzie zazwyczaj zapewnia większą sztywność, odporność na ugięcie i stabilniejszą kontrolę ścianki bocznej.
Gdy kanał zawiera małe promienie naroży, praktycznym podejściem jest obróbka zgrubna większości materiału większym frezem trzpieniowym i użycie mniejszego frezu tylko do pozostałych naroży lub obszarów szczegółowych. Skraca to czas, jaki najsłabsze narzędzie spędza pod dużym obciążeniem skrawającym.
Dopasuj długość cięcia i długość szyjki do rzeczywistej głębokości
Długość cięcia, długość szyjki i całkowity nawis nie powinny być traktowane jako te same wymiary. Każdy z nich wpływa na narzędzie w inny sposób.
• Długość cięcia powinna obejmować materiał, który będzie faktycznie obrabiany przez flet.
• Długość szyjki zapewnia przestrzeń wokół głębszych ścian kanału i otaczających struktur.
• Występ narzędzia to niepodparta długość wystająca poza uchwyt, która powinna być jak najkrótsza.
Niepotrzebnie długi rowek wiórowy osłabia frez na całej długości. W przypadku głębokiego kanału, krótka krawędź skrawająca z odpowiednio zaprojektowaną, zredukowaną szyjką może zapewnić lepszą sztywność niż długie narzędzie z pełnym rowkiem wiórowym.
Zazwyczaj preferowane jest najkrótsze narzędzie katalogowe, które bezpiecznie dociera do otworu. Gdy standardowy frez wymaga znacznego wydłużenia, szyjka o niestandardowej długości może zapewnić bardziej stabilne rozwiązanie.
Wybierz liczbę rowków w zależności od materiału i przestrzeni na wióry
Liczba ostrzy wpływa zarówno na odprowadzanie wiórów, jak i wytrzymałość rdzenia narzędzia. Mniejsza liczba ostrzy zazwyczaj zapewnia więcej wolnej przestrzeni na wióry, natomiast dodatkowe ostrza mogą zwiększyć liczbę krawędzi skrawających i wzmocnić rdzeń w niektórych konstrukcjach.
W przypadku kanałów aluminiowych ważna jest duża przestrzeń na wióry i polerowane rowki wiórowe, ponieważ długie wióry i narosty na krawędzi mogą blokować wąskie przejścia. W przypadku kanałów miedzianych gładkie powierzchnie rowków wiórowych i ostra krawędź skrawająca pomagają zmniejszyć przyczepność i zapobiegają rozmazywaniu się wiórów wzdłuż kanału.
Prawidłową liczbę rowków należy dobrać w zależności od materiału obrabianego, średnicy frezu, pełnego zagłębienia, możliwości wrzeciona i metody odprowadzania. Konfiguracja rowków, która dobrze sprawdza się we frezowaniu bocznym, może nie być idealna do głębokiego rowka o pełnej szerokości.
Kanały miedziane i aluminiowe wymagają różnych priorytetów
Miedziane i aluminiowe płyty chłodzące mogą mieć podobną strukturę kanałów, ale ich właściwości skrawania są różne. Narzędzie powinno być dopasowane do konkretnego stopu, a nie dobierane wyłącznie na podstawie wymiarów kanału.
| Współczynnik obróbki | Kanał aluminiowy | Kanał miedziany |
|---|
| Typowy problem z chipem | Długie wióry, upakowanie i nagromadzenie na krawędzi | Przyczepność, rozmazywanie i ponowne cięcie wiórów |
| Priorytet nowoczesności | Ostra krawędź z niskim oporem cięcia | Bardzo ostra krawędź do czystego strzyżenia |
| Priorytet fletu | Duża przestrzeń na chipy i wypolerowana ścieżka ewakuacyjna | Płynny ruch fletu i kontrolowany ruch wiórów |
| Obawy dotyczące powierzchni | Nagromadzenie na krawędzi, zadziory i ruch cienkich ścianek | Rysy, rozmazywanie i drobne zadziory resztkowe |
| Priorytet konfiguracji | Niska siła skrawania i skuteczne płukanie wiórów | Niskie bicie i zapobieganie ponownemu przecinaniu wiórów |
Bardziej szczegółowe porównanie można znaleźć w naszym przewodniku dotyczącym obróbki blach miedzianych i aluminiowych na zimno oraz wyboru frezu walcowo-czołowego.
Unikaj skrawania na pełnej głębokości, gdy przestrzeń na wióry jest ograniczona
Głęboki rowek o pełnej szerokości powoduje obciążenie skrawaniem po obu stronach frezu walcowo-czołowego, ograniczając jednocześnie drogę odpływu wiórów. W przypadku frezów o małej średnicy może to szybko prowadzić do nagrzewania, gromadzenia się wiórów, ugięcia lub pęknięcia.
Obróbka progresywna lub warstwowa jest zazwyczaj bardziej stabilna, gdy kanał jest głęboki w stosunku do średnicy frezu. Każde przejście usuwa kontrolowaną ilość materiału i umożliwia usunięcie wiórów przed rozpoczęciem obróbki kolejnej warstwy.
Dokładna głębokość na jedno przejście powinna zależeć od materiału, średnicy narzędzia, geometrii rowka wiórowego, sztywności maszyny, uchwytu i stanu chłodziwa. Nie należy stosować stałej wartości do każdego kanału lub materiału.
Użyj strategii stabilnego wejścia
Nagłe wejście w materiał w pionie lub natychmiastowe wejście pełną szerokością może przeciążyć mały frez. Metoda wejścia powinna stopniowo wprowadzać krawędź skrawającą w materiał i zapewniać odprowadzanie wiórów od początku operacji.
W zależności od komponentu i możliwości narzędzia, rampa, wejście śrubowe, wstępnie obrobiona kieszeń wejściowa lub progresywne wejście boczne mogą zapewnić płynniejszy start niż bezpośrednie zagłębianie. Wybrana metoda powinna być kompatybilna z geometrią frezu walcowo-czołowego.
Pozycje wejścia i wyjścia powinny również unikać niepodpartych cienkich ścianek, jeśli to możliwe. Przebicie się przez słabą krawędź może spowodować powstanie zadziorów lub przesunięcie ścianki kanału.
Popraw odprowadzanie wiórów przed zwiększeniem prędkości skrawania
Jeśli wióry pozostają w kanale przepływowym, samo zwiększenie prędkości wrzeciona nie rozwiąże problemu. Może powstać więcej wiórów, mimo że droga ewakuacji pozostaje ograniczona.
• Należy używać frezu z wystarczającą ilością miejsca na rowek wiórowy, aby dopasować go do materiału obrabianego.
• Kieruj chłodziwo lub powietrze w stronę obszaru cięcia, a nie w poprzek górnej części płyty.
• Czyste chipy pomiędzy progresywnymi przejściami na dużą głębokość.
• Unikaj przedostawania się wiórów z jednego kanału do pobliskiego, wykończonego kanału.
• Utrzymuj rowek i krawędź tnącą w czystości, bez nagromadzonego materiału.
• Stosuj sekwencję obróbki, która zapewni otwartą drogę ewakuacji.
Odprowadzanie wiórów należy oceniać poprzez kontrolę powierzchni kanału i samych wiórów. Zadrapania, spawany materiał, nieoczekiwane ciepło i nieregularny kształt wiórów mogą wskazywać na konieczność ponownego cięcia materiału.
Dlaczego bicie jest kluczowe w przypadku frezowania kanałów o małej średnicy
Bicie powoduje, że krawędzie skrawające usuwają nierówne ilości materiału. Jeden rowek wiórowy może przenosić większość obciążenia skrawaniem, podczas gdy drugi skrawa bardzo mało lub ociera się o powierzchnię kanału.
W przypadku frezu walcowo-czołowego o małej średnicy, nawet niewielka wartość bicia stanowi znaczący procent średnicy narzędzia. Skutkiem tego może być zbyt duży kanał, nierówne ścianki boczne, szybkie zużycie krawędzi, powstawanie zadziorów lub nagła awaria narzędzia.
Przed obróbką należy sprawdzić uchwyt, tuleję zaciskową, interfejs wrzeciona, długość mocowania narzędzia oraz czystość wszystkich powierzchni styku. Bicie należy sprawdzać blisko krawędzi skrawającej, a nie tylko na chwycie.
Wystające narzędzie kontrolne i kolizja z uchwytem
Frez powinien sięgać tylko na tyle, aby dotrzeć do najgłębszego punktu kanału, zachowując jednocześnie bezpieczną odległość od uchwytu. Dodatkowe wysunięcie zwiększa gięcie i sprawia, że narzędzie jest bardziej wrażliwe na wibracje.
Frez z długą szyjką może być konieczny, gdy kanał jest otoczony wypukłymi ściankami lub innymi elementami, ale szyjka nie powinna być dłuższa niż to konieczne. Kształt uchwytu i dostęp do wrzeciona należy uwzględnić wraz z konstrukcją frezu.
Jeśli głównym źródłem zakłóceń jest uchwyt, zmiana uchwytu na cieńszy lub zastosowanie niestandardowej geometrii narzędzia może zapewnić większą sztywność niż po prostu wysunięcie standardowego frezu dalej od uchwytu.
Chroń cienkie ściany między sąsiednimi kanałami
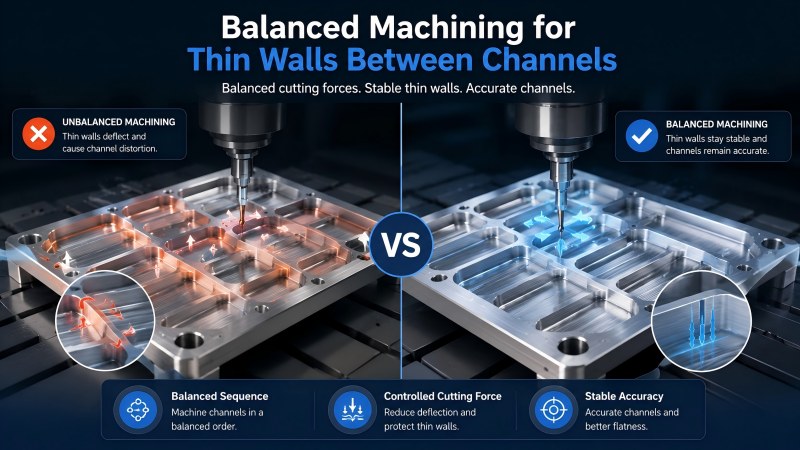
Gęsto rozmieszczone kanały przepływowe mogą pozostawiać wąskie ścianki, które mogą się przesuwać podczas obróbki. Jeśli jedna strona jest w pełni obrobiona, a druga strona nadal zawiera stały materiał, ciśnienie skrawania może odpychać ściankę od narzędzia.
Zrównoważona sekwencja może zredukować ten efekt. Zgrubnie obrób sąsiednie kanały stopniowo, zamiast całkowicie wykończyć jeden kanał przed rozpoczęciem następnego. Pozostaw kontrolowaną ilość materiału do obróbki półwykańczającej i wykańczaj obie strony w podobnych warunkach skrawania.
Należy również kontrolować siłę zacisku. Nadmierne ciśnienie może utrzymać płytę płasko podczas obróbki, ale spowodować jej odkształcenie po odmocowaniu.
Oddzielne kanały do obróbki zgrubnej i wykańczającej
Obróbka zgrubna i wykańczająca mają różne priorytety. Obróbka zgrubna koncentruje się na stabilnym usuwaniu materiału i odprowadzaniu wiórów, natomiast obróbka wykańczająca koncentruje się na końcowej szerokości kanału, jakości ścianek, kontroli zadziorów i spójności powierzchni.
| Etap obróbki | Głowny cel | Priorytet procesu |
|---|
| Zgrubne toczenie kanału | Usuwanie materiału bez przeciążania noża | Ewakuacja chipa, progresywna głębokość i stabilne wejście |
| Półwykończenie | Prawidłowy kształt ścianki i jednolity materiał | Zrównoważone zaangażowanie i kontrolowany ruch ściany |
| Wykończenie kanału | Osiągnij ostateczną szerokość, jakość krawędzi i stan powierzchni | Ostra krawędź, niskie bicie, lekkie wchodzenie w kontakt i czysty kanał |
| Końcowa Inspekcja | Potwierdź wymiary i usuń resztki wiórów lub zadziorów | Szerokość kanału, głębokość, stan ścianek, zadziory i czystość |
Mocno zużyty frez zgrubny nie powinien być używany do ostatniego przejścia, gdy ważna jest tolerancja kanału lub jakość powierzchni. Oddzielne narzędzie do obróbki wykańczającej może zapewnić bardziej przewidywalny stan krawędzi i kontrolę wymiarów.
Monitoruj zużycie narzędzia, zanim kanał stanie się zbyt duży
Zużycie narzędzia może początkowo objawiać się zmianą jakości kanału, a nie całkowitą awarią frezu. Typowe objawy ostrzegawcze to m.in.: rosnąca liczba zadziorów, szersze rowki, nierówne ścianki boczne, większe obciążenie wrzeciona, zarysowania powierzchni lub zmiana kształtu wióra.
W przypadku produkcji seryjnej żywotność narzędzia należy kontrolować na podstawie pierwszej cechy, która staje się nieakceptowalna. Może to być szerokość kanału, wykończenie dna, położenie ścianki, wysokość zadzioru lub stan krawędzi skrawającej.
Rejestry trwałości narzędzi powinny obejmować gatunek materiału, średnicę frezu, głębokość kanału, uchwyt, wysięg, parametry skrawania oraz wyniki kontroli. Pomaga to odróżnić normalne zużycie od problemów spowodowanych biciem, zaleganiem wiórów lub mocowaniem przedmiotu obrabianego.
Kiedy potrzebny jest niestandardowy frez trzpieniowy?
Standardowe frezy walcowo-czołowe o małej średnicy mogą obrabiać wiele kanałów chłodzących, ale niektóre konstrukcje wymagają kombinacji średnicy, długości skrawania, luzu szyjkowego, kształtu naroża i całkowitej długości, której nie ma w standardowym narzędziu katalogowym.
Niestandardowy frez trzpieniowy może okazać się przydatny, gdy element zawiera:
• Niestandardowa szerokość kanału.
• Głęboki kanał wymagający krótkiego fletu i długiej, zwężonej szyjki.
• Specjalny promień dolny lub przejście ściany bocznej.
• Kanał schodkowy lub profil kombinowany.
• Ograniczona przestrzeń dla uchwytu.
• Materiał wymagający specjalnej geometrii krawędzi lub rowków.
Dohre dostarcza frezy walcowo-czołowe niestandardowe i niestandardowe, dostosowane do rysunku kanału, materiału obrabianego, głębokości skrawania, luzu szyjkowego, wymagań dotyczących narożników, tolerancji i stanu maszyny.
Praktyczna lista kontrolna do frezowania kanałów o wąskim przepływie
• Przed wyborem frezu należy sprawdzić materiał obrabianego przedmiotu i stop.
• Sprawdź szerokość i głębokość kanału, promień narożnika i prześwit wokół niego.
• Użyj największej średnicy frezu, która odpowiada wymaganej geometrii.
• Dopasuj długość cięcia do rzeczywistej głębokości obróbki materiału.
• Używaj tylko takiej długości szyjki, jaka jest wymagana ze względu na odstęp od elementów.
• Należy zachować możliwie jak najkrótszy całkowity wysięg narzędzia.
• Wybierz liczbę rowków w zależności od materiału, zaangażowania rowków i przestrzeni na wióry.
• Stosuj stopniowaną głębokość, gdy skrawanie na pełnej głębokości ogranicza odprowadzanie wiórów.
• Wprowadź chłodziwo lub powietrze bezpośrednio do obszaru cięcia i usuń wióry pomiędzy przejściami.
• Przed użyciem narzędzia o małej średnicy należy sprawdzić bicie w pobliżu krawędzi skrawającej.
• Podczas obróbki cienkich ścianek między kanałami należy stosować zrównoważoną sekwencję.
• Oddzielne obróbka zgrubna i wykańczająca, gdy tolerancja kanału ma kluczowe znaczenie.
• Monitoruj zadziory, szerokość kanału, zarysowania powierzchni i zużycie narzędzi w trakcie produkcji.
• Jeśli standardowy frez wymaga zbyt dużego zasięgu lub nie spełnia wymagań, należy rozważyć zastosowanie narzędzia niestandardowego.
FAQ
Jaki typ frezu trzpieniowego nadaje się do wąskich kanałów płyt zimnych?
Zazwyczaj odpowiedni jest frez węglikowy o małej średnicy, z geometrią odpowiednią do danego materiału, wystarczającą ilością miejsca na wióry, niskim biciem oraz wymaganą długością ostrza i szyjki. Dobór odpowiedniego narzędzia zależy od kanału i materiału obrabianego przedmiotu.
Czy do wąskiego kanału należy użyć najmniejszego możliwego frezu?
Nie. Użyj największego frezu, który może wytworzyć wymaganą szerokość kanału i promień wewnętrzny. Większa średnica zazwyczaj zapewnia lepszą sztywność i stabilność wymiarową.
Dlaczego małe frezy trzpieniowe pękają podczas frezowania kanałowego na zimno?
Do najczęstszych przyczyn zalicza się nadmierne bicie, długi nawis, głębokie cięcie na całej szerokości, gromadzenie się wiórów, nieodpowiednie wejście, nagłe zazębienie, złe dopasowanie materiałów i zużyte krawędzie skrawające.
Jak można usunąć wióry z głębokich, wąskich kanałów?
Należy stosować wystarczającą ilość miejsca na rowek, stopniową głębokość, odpowiedni kierunek podawania chłodziwa lub powietrza oraz regularne usuwanie wiórów między przejściami. Kolejność obróbki powinna zapewniać otwartą drogę ewakuacji.
Czy ten sam frez walcowo-czołowy może obrabiać kanały miedziane i aluminiowe?
Może to być możliwe w niektórych operacjach, ale nie jest to zalecane jako rozwiązanie ogólne. Aluminium i miedź mają różne wymagania dotyczące przyczepności, płynięcia wiórów, zadziorów i ostrości krawędzi.
Kiedy potrzebny jest frez trzpieniowy ze zredukowaną szyjką?
Narzędzie ze skróconą szyjką jest przydatne, gdy krawędź tnąca musi dotrzeć do głębokiego kanału, a część nieskrawająca wymaga odstępu od otaczających ścianek. Szyjka nie powinna być dłuższa niż to konieczne.
Kiedy należy rozważyć zastosowanie frezu trzpieniowego niestandardowego?
Niestandardowy frez może być odpowiedni do niestandardowych szerokości, głębokich kanałów, specjalnych promieni, profili schodkowych, ograniczonego prześwitu uchwytu lub zastosowań, w których standardowe narzędzia wymagają nadmiernego wydłużenia.
Wniosek
Frezowanie wąskich kanałów wymaga znalezienia równowagi między dostępem narzędzia, sztywnością, odprowadzaniem wiórów i kontrolą wymiarów. Wybór frezu wyłącznie na podstawie szerokości kanału może prowadzić do niepotrzebnego wysięgu, niewystarczającej ilości miejsca na ostrze lub braku prześwitu wokół elementu.
Najbardziej stabilny proces wykorzystuje największą odpowiednią średnicę frezu, najkrótszą praktyczną długość skrawania i szyjki, niskie bicie, progresywną głębokość skrawania oraz metodę usuwania wiórów dostosowaną do kanału i materiału. Miedź i aluminium również wymagają innych priorytetów w zakresie ostrości krawędzi, kontroli przyczepności, redukcji zadziorów i ochrony powierzchni.
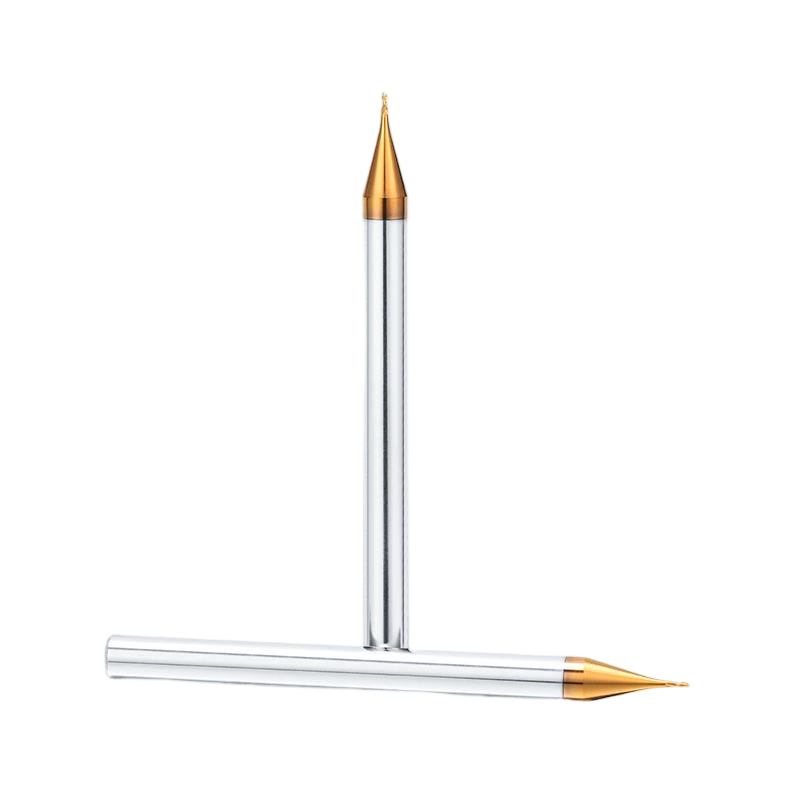
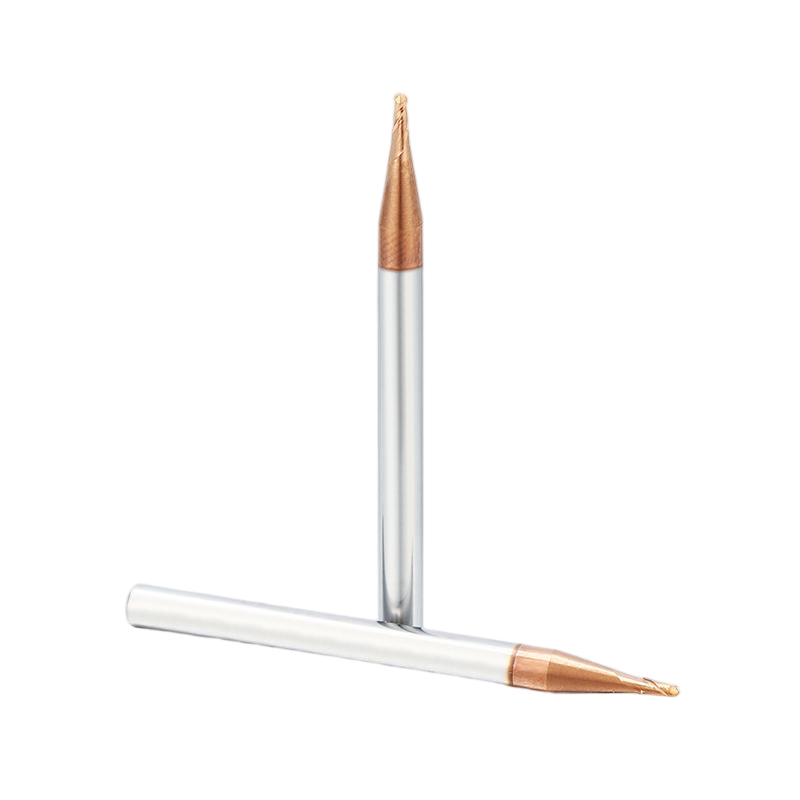
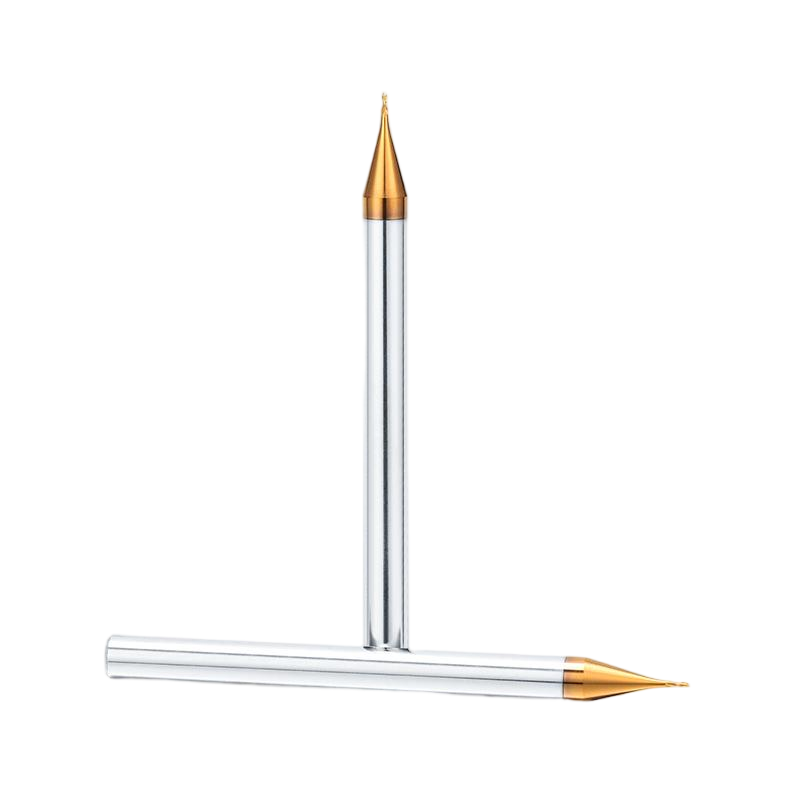
Dohre oferuje frezy trzpieniowe z węglika spiekanego o mikrośrednicy , narzędzia do obróbki aluminium oraz niestandardowe rozwiązania frezarskie do wąskich kanałów, elementów o dużym zasięgu, niestandardowych promieni oraz precyzyjnych komponentów chłodzonych cieczą. Skontaktuj się z nami, podając swój materiał, szerokość kanału, głębokość, promień naroża, tolerancję i stan maszyny, aby uzyskać rekomendacje dotyczące narzędzi.