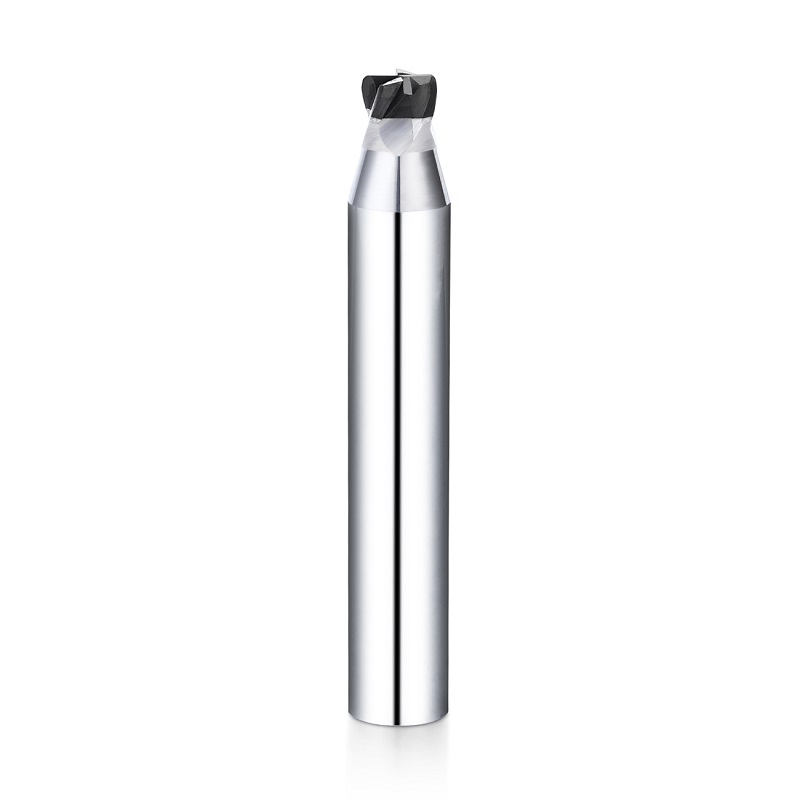
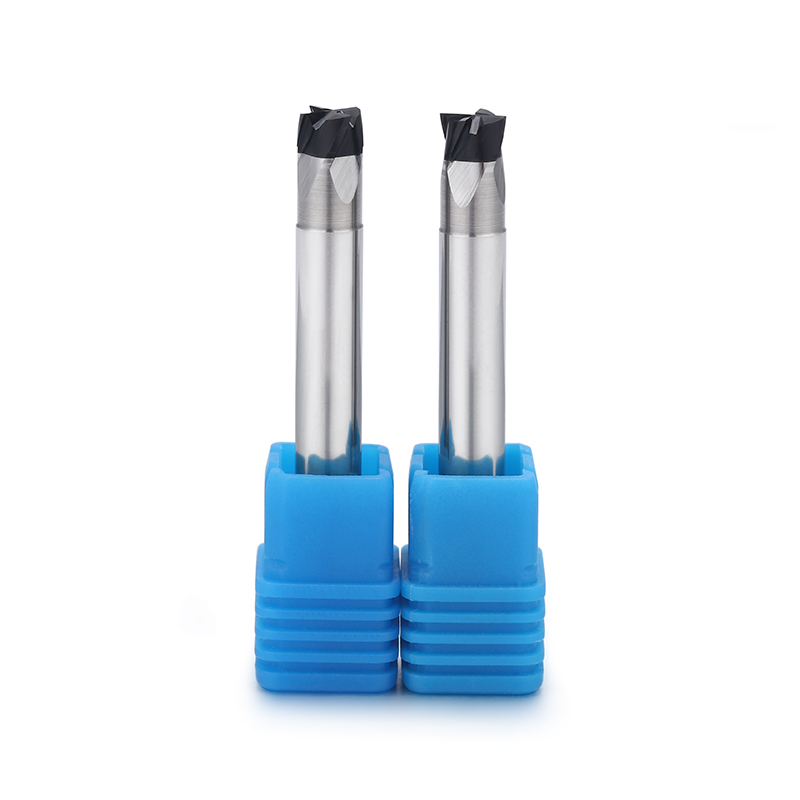
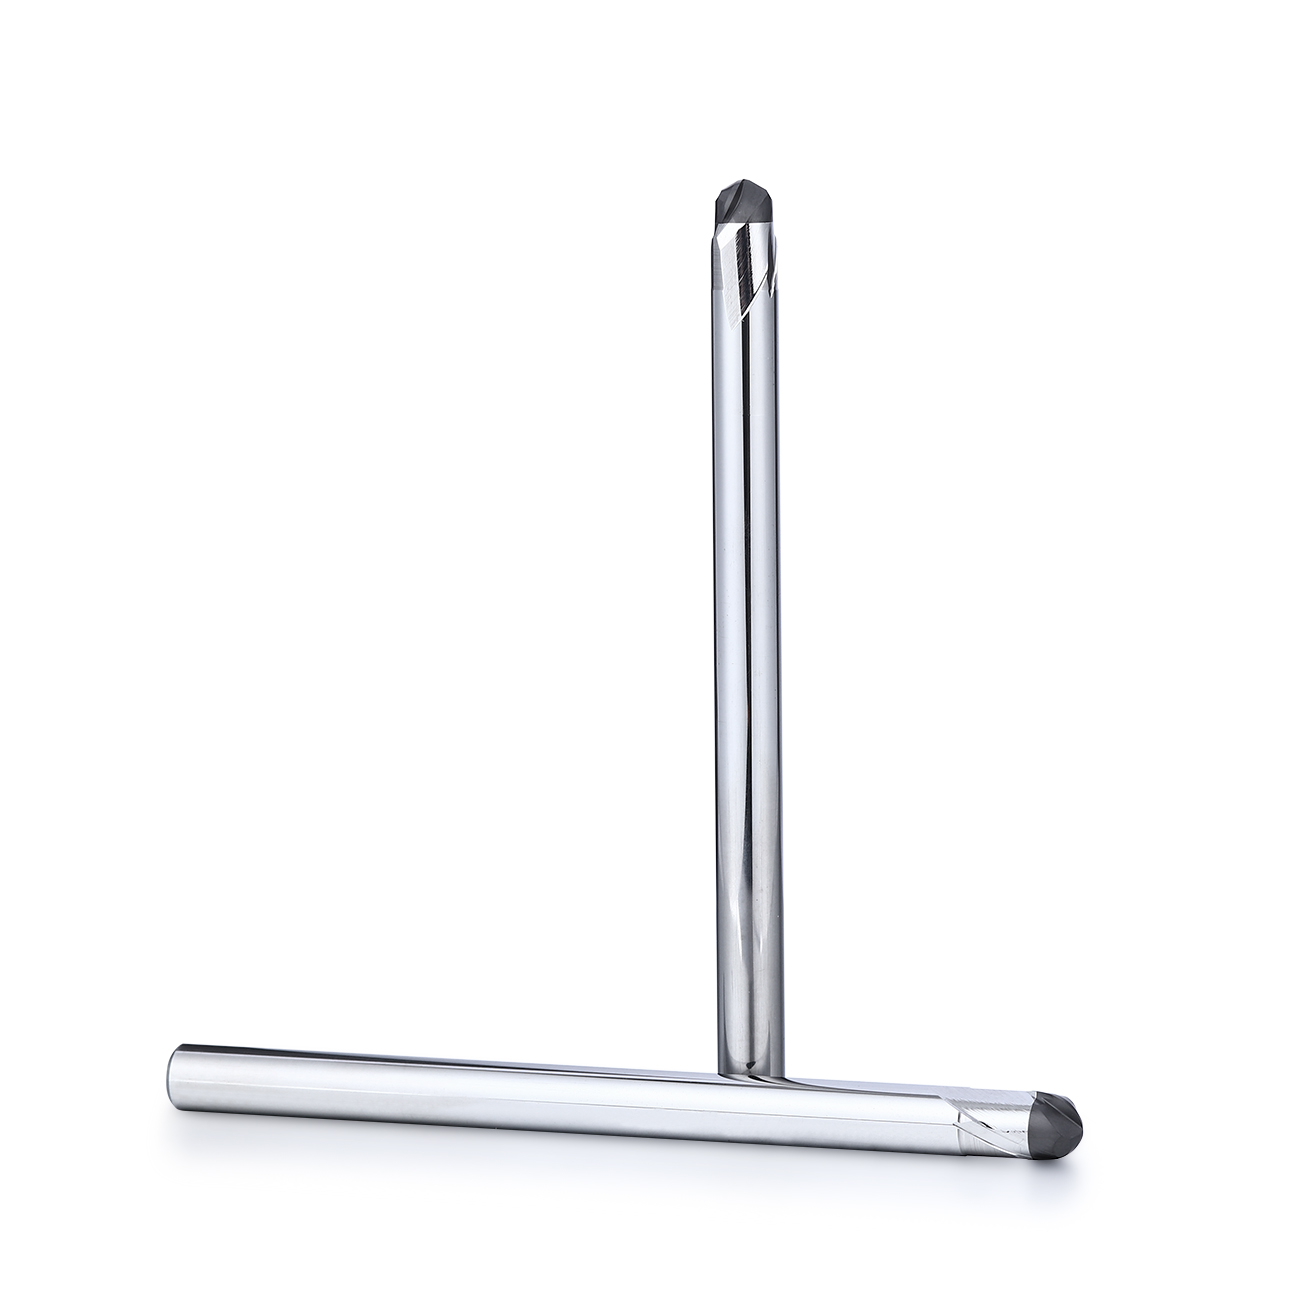
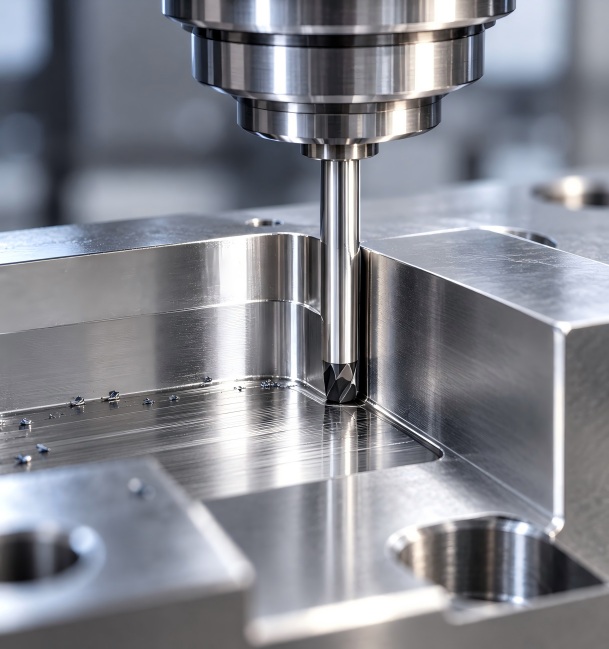
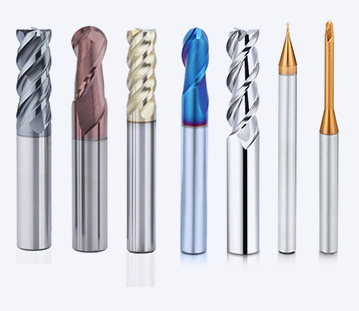
Frezy trzpieniowe CBN są używane głównie do obróbki wykańczającej stali hartowanej HRC60+, stali hartowanej, hartowanej stali na formy oraz stali matrycowej o wysokiej twardości. W porównaniu ze zwykłymi frezami trzpieniowymi z węglika spiekanego, narzędzia CBN zapewniają wyższą odporność na zużycie, lepszą stabilność cieplną i większą powtarzalność wymiarową w odpowiednich warunkach obróbki wykańczającej.
Dla producentów form i matryc narzędzia CBN są szczególnie przydatne podczas obróbki utwardzonych materiałów po obróbce cieplnej. Pomagają zmniejszyć zużycie narzędzi, poprawić wykończenie powierzchni i zapewnić stabilne, długookresowe wykończenie w precyzyjnej produkcji form.
Dohre oferuje różne geometrie frezów CBN, które odpowiadają różnym wymaganiom obróbki:
| Typ narzędzia CBN | Najlepiej używany do | Typowe zastosowania |
|---|
| Frez kwadratowy CBN | Płaska powierzchnia, dolna powierzchnia, stopień, ostre wykończenie narożników | Płaskie obszary formy, profile schodkowe, precyzyjne wkładki |
| Frez trzpieniowy CBN z końcówką kulistą | Kontur 3D, powierzchnia zakrzywiona, wykończenie gniazda formy | Formy soczewek, formy reflektorów, powierzchnie o dowolnym kształcie |
| Frez trzpieniowy CBN z promieniem naroża | Wykończenie ścian bocznych, ramion, profili i krawędzi chronionych | Ściany wnęki formy, ramiona, stopnie, profile utwardzone |
Narzędzia CBN nie zastępują węglików spiekanych w każdej sytuacji obróbki. Działają najlepiej, gdy twardość przedmiotu obrabianego, naddatek na wykończenie, sztywność maszyny, mocowanie narzędzia i ścieżka skrawania są odpowiednie do obróbki wykańczającej o wysokiej twardości. Szersze porównanie można znaleźć w artykule „ Kiedy należy używać frezu trzpieniowego CBN zamiast węglika spiekanego?”.
Wybierz odpowiednią geometrię frezu trzpieniowego CBN
Wybór prawidłowej geometrii frezu trzpieniowego CBN ma istotne znaczenie dla trwałości narzędzia, jakości powierzchni i dokładności wymiarowej. Narzędzia kwadratowe, kuliste i z promieniem naroża nie są używane do tego samego celu obróbki.
Frez kwadratowy CBN
Frez walcowo-czołowy CBN nadaje się do wykańczania powierzchni płaskich, wykańczania dna, obróbki powierzchni schodkowych, wykańczania ścianek bocznych o prostej linii oraz wykańczania ostrych narożników. Jest to preferowany wybór, gdy obrabiany przedmiot wymaga wyraźnego narożnika, płaskiego dna lub precyzyjnego profilu schodkowego.
Zalecany produkt: Frez kwadratowy CBN do stali hartowanej HRC60+
Frez trzpieniowy CBN z końcówką kulistą
Frez trzpieniowy kulisty CBN nadaje się do obróbki wykańczającej konturów 3D, obróbki powierzchni zakrzywionych, obróbki wykańczającej gniazd form i obróbki profili o dowolnym kształcie. Jest powszechnie stosowany do obróbki precyzyjnych powierzchni form, form soczewek, form reflektorów samochodowych i złożonych profili 3D.
Zalecany produkt: Frez trzpieniowy kulisty CBN do obróbki wykańczającej stali hartowanej HRC60+
Frez trzpieniowy CBN z promieniem naroża
Frez trzpieniowy z promieniem naroża CBN nadaje się do wykańczania ścianek bocznych, wykańczania powierzchni czołowych, obróbki stopniowej i wykańczania profili, gdzie wymagana jest silniejsza ochrona naroży. W porównaniu z ostrymi krawędziami prostymi, konstrukcja z promieniem naroża pomaga zmniejszyć naprężenia krawędzi skrawającej i ryzyko wykruszenia.
Polecany produkt: Frez trzpieniowy CBN z promieniem naroża do wykańczania stali hartowanej
Aby uzyskać bardziej szczegółowe porównanie, zobacz Frez trzpieniowy CBN do stali hartowanej: kwadratowy, kulisty czy promień naroża
Materiał CBN NL900, lutowanie próżniowe i szlifowanie precyzyjne
Frezy trzpieniowe CBN Dohre zostały opracowane z myślą o stabilności materiału, wytrzymałości krawędzi, niezawodności lutowania i dokładności szlifowania.
Materiał CBN NL900 opracowany samodzielnie
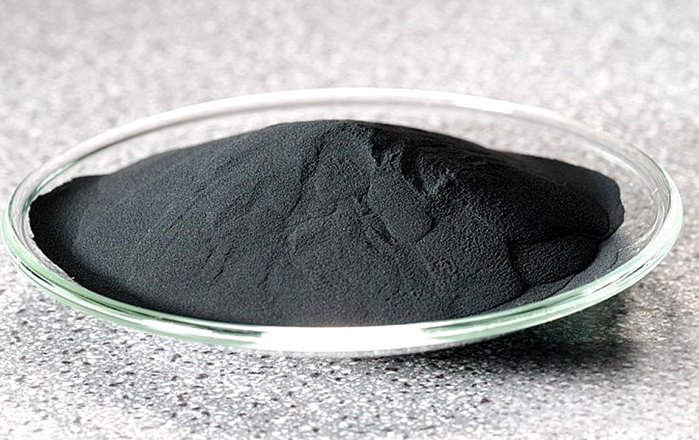
Do obróbki wykańczającej stali hartowanej Dohre wykorzystuje samodzielnie opracowany materiał CBN NL900. Drobnoziarnista struktura i wysoka twardość poprawiają stabilność krawędzi, odporność na zużycie i powtarzalność skrawania podczas obróbki stali hartowanej HRC60+ i stali hartowanej.
Dla użytkowników, którzy chcą głębiej zrozumieć kwestię doboru materiału CBN, ten artykuł oferuje szersze wyjaśnienie: Przewodnik po frezach trzpieniowych CBN: Materiały
Lutowanie próżniowe zapewniające stabilne połączenie krawędzi
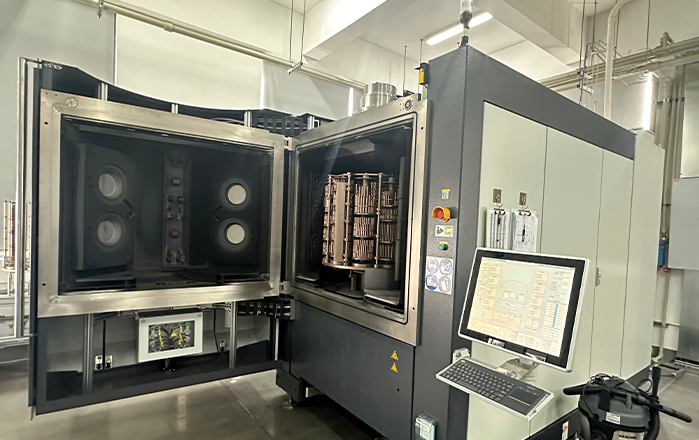
Ostrza tnące CBN są łączone z korpusem narzędzia w procesie lutowania próżniowego. W porównaniu ze standardowym lutowaniem, lutowanie próżniowe pomaga ograniczyć utlenianie, zmniejszyć odkształcenie płytki i poprawić wytrzymałość połączenia między częścią tnącą CBN a korpusem narzędzia.
Stabilne połączenie krawędzi CBN jest ważne, ponieważ siła skrawania, ciepło, wibracje i długotrwała obróbka wykańczająca mogą bezpośrednio wpływać na trwałość narzędzia i jakość powierzchni podczas obróbki HRC60+.
Dedykowany proces szlifowania CBN
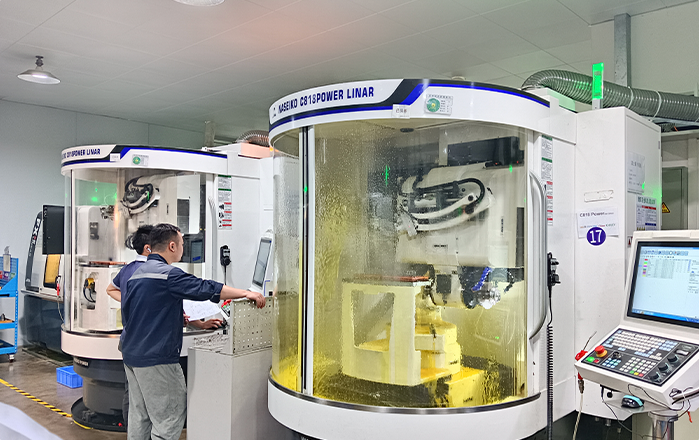
Narzędzia CBN wymagają dedykowanych procesów szlifowania i ściernic. Dohre stosuje metody szlifowania CBN, aby zachować ostre krawędzie skrawające, stabilną geometrię i stałą jakość narzędzi.
Wzmocniona geometria narzędzia
W zależności od rodzaju narzędzia, frezy trzpieniowe CBN Dohre mogą charakteryzować się wzmocnioną konstrukcją rdzenia, ujemnym fazowaniem krawędzi, precyzyjną kontrolą promienia i zoptymalizowaną geometrią rowka wiórowego. Konstrukcje te poprawiają sztywność, wytrzymałość krawędzi i stabilność wykończenia w odpowiednich warunkach obróbki.
Zastosowania stali hartowanej i hartowanej HRC60+
Frezy walcowo-czołowe Dohre CBN są stosowane głównie do wykańczania materiałów żelaznych o dużej twardości po obróbce cieplnej.
Odpowiednie materiały obejmują:
• Stal hartowana HRC60+
• Stal hartowana
• Hartowana stal formowa
• Stal matrycowa o wysokiej twardości
• Elementy stalowe poddane obróbce cieplnej
• Precyzyjne wkładki formujące
• Utwardzone wnęki i profile
Typowe zastosowania obejmują:
• Precyzyjne wykończenie wnęki formy
• Wykańczanie konturów 3D
• Wykończenie powierzchni płaskich
• Wykończenie powierzchni dolnej
• Wykończenie ścian bocznych
• Obróbka barków i stopni
• Wykańczanie form soczewek
• Wykańczanie form reflektorów samochodowych
• Produkcja form i matryc o wysokiej dokładności
Wybór narzędzia CBN nie powinien zależeć wyłącznie od nazwy materiału. Należy również wziąć pod uwagę rzeczywistą twardość, naddatek na wykończenie, stabilność obróbki, ścieżkę narzędzia i wymagania dotyczące wykończenia powierzchni. Informacje na temat wyboru twardości można znaleźć w artykule: Jaki zakres twardości jest odpowiedni dla frezu trzpieniowego CBN?
Jeśli obrabiasz części ze stali hartowanej, ten przewodnik może również pomóc w wyborze narzędzi: Frez czołowy CBN do stali hartowanej: Jak wybrać odpowiednie narzędzie