Как обрабатывать узкие каналы для потока в охлаждающих пластинах серверов.
Дата выпуска: 2026 февраля 07 г.
Введение
Узкие каналы подачи материала предъявляют высокие требования к жесткости концевой фрезы, удалению стружки, контролю биения и стабильности резания. Правильный инструмент следует выбирать в зависимости от ширины канала, глубины, радиуса скругления углов, материала заготовки, толщины стенки и требуемого качества поверхности.
Узкие каналы для циркуляции жидкости являются важной особенностью многих конструкций охлаждающих пластин серверов. Они направляют охлаждающую жидкость через пластину и увеличивают площадь контакта, доступную для теплопередачи, но также создают сложные условия для фрезерования на станках с ЧПУ.
По мере сужения или углубления канала концевая фреза становится менее жесткой, и у стружки остается меньше места для выхода из зоны резания. Чрезмерное биение, большой вылет инструмента, неподходящая геометрия канавок или плохое удаление стружки могут привести к погрешностям размеров, царапинам на стенках канала, заусенцам, быстрому износу инструмента или внезапной поломке режущей кромки.
В данной статье рассматриваются холоднокатаные листовые профили, изготовленные или обработанные с помощью фрезерования на станках с ЧПУ. Правильный метод обработки зависит от фактической геометрии профиля, материала заготовки, толщины стенки, требований к поверхности, состояния станка и объема производства.
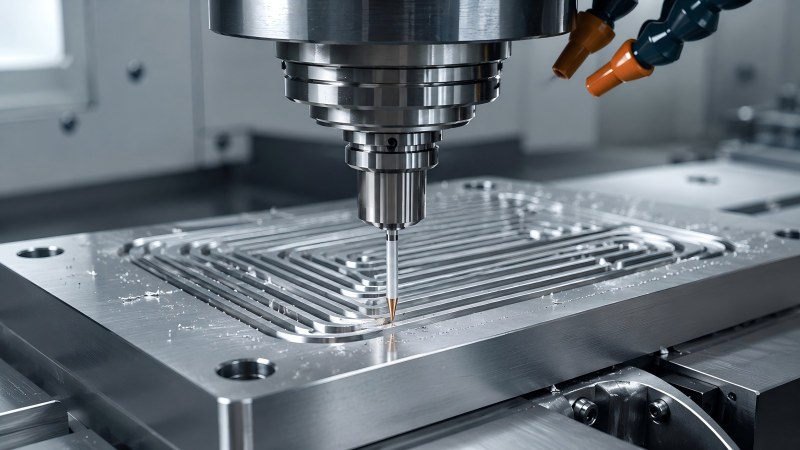
Почему узкие каналы холодных пластин трудно фрезеровать?
Узкий канал ограничивает как диаметр фрезы, так и пространство между канавками. Инструмент должен быть достаточно малым, чтобы обеспечить требуемую ширину и внутренний радиус, но при этом достаточно жестким, чтобы противостоять деформации во время нарезания пазов и бокового фрезерования.
Удаление стружки становится более сложным, поскольку окружающие стенки ограничивают движение охлаждающей жидкости, воздуха и стружки. Стружка, оставшаяся в канале, может быть повторно удалена, что приведет к повышению температуры и появлению царапин на дне или боковой стенке.
Канал также может быть окружен тонкими стенками. Чрезмерная радиальная сила может смещать эти стенки во время обработки, изменяя конечную ширину канала или снижая плоскостность пластины после освобождения заготовки от зажима.
| Состояние канала | Риск основной обработки | Приоритет процесса |
|---|
| Узкая ширина канала | Малый диаметр режущей кромки и пониженная жесткость. | Используйте инструмент наибольшего размера, подходящий по ширине и радиусу. |
| Глубокий канал | Большой вылет стрелы, отклонение, вибрация и плохое удаление стружки. | Ограничьте выступание и используйте постепенно увеличивающуюся глубину резания. |
| Каналы расположены близко друг к другу | Смещение тонких стенок и деформация пластин. | Контролируйте силу резания и балансируйте последовательность обработки. |
| Малый внутренний радиус | Требуется режущий инструмент меньшего диаметра, чем для основного канала. | Черновой обработкой используйте инструмент большего диаметра, а оставшиеся углы обработайте отдельно. |
| Длинная непрерывная траектория движения инструмента | Износ инструмента, накопление стружки и смещение размеров. | Контролируйте состояние кромок и поддерживайте стабильный отвод стружки. |
Перед выбором концевой фрезы подтвердите геометрию канала.
Выбор инструмента следует начинать с чертежа детали. Одной лишь ширины канала недостаточно. Глубина, радиус внутреннего угла, толщина стенки, траектория канала, положение входа, форма дна и доступный зазор — все это влияет на необходимый режущий инструмент.
Фреза может соответствовать номинальной ширине канала, но при этом оказаться непригодной, если канавка слишком короткая, шейка не проходит за пределы окружающей стенки или держатель мешает заготовке. И наоборот, выбор неоправданно длинной фрезы снижает жесткость и делает процесс более чувствительным к вибрации и биению.
| Информация о чертеже | Почему это имеет значение |
|---|
| Ширина канала | Определяет максимальный диаметр режущего инструмента. |
| Глубина канала | Определяет необходимую длину и вылет реза. |
| Внутренний радиус | Возможно, потребуется фреза меньшего диаметра, чем основная черновая фреза. |
| толщина стенки | Влияет на допустимую силу резания и последовательность обработки. |
| Доступ и окружающая геометрия | Определяет, требуется ли уменьшенная высота шеи или индивидуальная настройка длины шеи. |
| Допуски и требования к поверхности | Определяет, следует ли использовать разные инструменты для черновой и чистовой обработки. |
Используйте фрезу наибольшего диаметра, подходящую для данного канала.
Меньший диаметр режущего инструмента не означает автоматически большую точность. Уменьшение диаметра также уменьшает диаметр сердечника инструмента и повышает чувствительность к изгибу, биению и скоплению стружки.
Там, где это позволяет геометрия канала, используйте режущий инструмент наибольшего диаметра, способный обеспечить требуемую ширину и внутренний радиус. Инструмент большего диаметра, как правило, обеспечивает лучшую жесткость, большую устойчивость к деформации и более стабильное управление боковыми стенками.
Когда в канале имеются малые радиусы закругления углов, одним из практических подходов является черновая обработка большей части материала фрезой большего диаметра, а для обработки оставшихся углов или сложных участков использовать фрезу меньшего диаметра. Это сокращает время, в течение которого самый слабый инструмент находится под большой нагрузкой при резке.
Подберите длину реза и длину шейки в соответствии с фактической глубиной.
Длина режущей части, длина шейки и общий вылет не следует рассматривать как один и тот же параметр. Каждый из них по-разному влияет на работу инструмента.
• Длина режущей кромки должна покрывать материал, который необходимо обработать с помощью канавки.
• Длина шейки обеспечивает зазор вокруг более глубоких стенок канала или окружающих конструкций.
• Выступ инструмента — это незакрепленная часть, выступающая из держателя, и он должен быть как можно короче.
Излишне длинная канавка ослабляет режущую кромку по всей длине режущей части. Для глубокого канала короткая режущая кромка с правильно спроектированной уменьшенной шейкой может обеспечить лучшую жесткость, чем инструмент с длинной канавкой по всей длине.
Как правило, предпочтительнее использовать самый короткий инструмент из каталога, который безопасно достигает нужной детали. Если стандартная фреза требует чрезмерного выдвижения, более стабильным решением может стать фреза с нестандартной длиной шейки.
Выберите количество канавок в зависимости от материала и пространства для стружки.
Количество канавок влияет как на отвод стружки, так и на прочность сердечника инструмента. Меньшее количество канавок обычно обеспечивает больше свободного пространства для стружки, в то время как большее количество канавок может увеличить число режущих кромок и укрепить сердечник в некоторых конструкциях.
Для алюминиевых профилей важны достаточное пространство для стружки и полированные канавки, поскольку длинные стружки и наросты на кромке могут блокировать узкие проходы. Для медных профилей гладкие поверхности канавок и острая режущая кромка помогают уменьшить прилипание стружки и предотвратить ее размазывание по канавке.
Правильное количество канавок следует выбирать в зависимости от материала заготовки, диаметра фрезы, зацепления за весь паз, возможностей шпинделя и метода отвода воздуха. Конфигурация канавок, хорошо подходящая для бокового фрезерования, может быть не идеальной для глубокого паза во всю ширину.
Для медных и алюминиевых профилей требуются разные приоритеты.
Холоднокатаные медные и алюминиевые пластины могут иметь схожую структуру каналов, но их режущие свойства различаются. Инструмент следует подбирать в соответствии с конкретным сплавом, а не только исходя из размеров каналов.
| Фактор обработки | Алюминиевый канал | Медный канал |
|---|
| Распространенная проблема с чипом | Длинные стружки, набивка и нарост на кромке | Адгезия, размазывание и повторная нарезка стружки |
| Приоритет передовых технологий | Острое лезвие с низким сопротивлением порезам | Очень острая кромка для чистой резки. |
| Приоритет флейты | Большое пространство для стружки и отполированный канал отвода | Плавное движение канавки и контролируемое перемещение стружки. |
| Проблема поверхности | Нарастание кромки, заусенцы и смещение тонких стенок. | Царапины, разводы и мелкие остаточные заусенцы. |
| Настройка приоритета | Низкое усилие резания и эффективное удаление стружки. | Низкий процент биения и предотвращение повторной обработки стружки. |
Более подробное сравнение представлено в нашем руководстве по обработке медных и алюминиевых холодных пластин для серверов и выбору концевых фрез.
Избегайте резки на всю глубину, если пространство для стружки ограничено.
Глубокий паз по всей ширине распределяет нагрузку при резании на обе стороны концевой фрезы, ограничивая при этом путь для выхода стружки. На фрезе малого диаметра это может быстро привести к перегреву, скоплению стружки, отклонению или поломке.
Послойная обработка или обработка с постепенным увеличением глубины обычно более стабильна, когда глубина канала соответствует диаметру фрезы. Каждый проход удаляет контролируемое количество материала и позволяет удалить стружку до начала обработки следующего слоя.
Точная глубина за один проход должна зависеть от материала, диаметра инструмента, геометрии канавок, жесткости станка, держателя и условий подачи охлаждающей жидкости. Не следует применять фиксированное значение ко всем каналам или материалам.
Используйте стратегию стабильного входа.
Внезапное вертикальное введение или немедленное зацепление на всю ширину может перегрузить небольшой резец. Метод введения должен предусматривать постепенное погружение режущей кромки в материал и обеспечение отвода стружки с самого начала операции.
В зависимости от характеристик детали и инструмента, более плавный старт может быть обеспечен с помощью наклонной фрезы, спирального входа, предварительно обработанного входного кармана или прогрессивного бокового входа, чем прямое погружение. Выбранный метод должен быть совместим с геометрией концевой фрезы.
При входе и выходе следует по возможности избегать тонких стенок без опоры. Пробивание через слабый край может привести к образованию заусенцев или смещению стенки канала.
Улучшите отвод стружки перед увеличением скорости резки.
Если стружка остается внутри канала потока, увеличение скорости вращения шпинделя само по себе не решит проблему. Может образоваться больше стружки, в то время как путь отвода останется ограниченным.
• Используйте фрезу с достаточным зазором между канавками для обрабатываемого материала.
• Направляйте охлаждающую жидкость или воздух к зоне резки, а не поперек верхней части пластины.
• Удаляйте стружку между проходами различной глубины.
• Не допускайте попадания микросхем из одного канала в соседний канал готовой продукции.
• Следите за тем, чтобы на канавке и режущей кромке не скапливались отложения.
• Используйте последовательность обработки, которая обеспечивает беспрепятственный отвод воздуха.
Эффективность удаления стружки следует оценивать путем осмотра поверхности канала и самой стружки. Царапины, приваренный материал, неожиданный нагрев и неправильная форма стружки могут указывать на повторную резку материала.
Почему биение имеет решающее значение при фрезеровании каналов малого диаметра?
Биение приводит к тому, что режущие кромки снимают неравномерное количество материала. Одна канавка может нести большую часть режущей нагрузки, в то время как другая канавка срезает очень мало материала или трется о поверхность канала.
При использовании концевой фрезы малого диаметра даже небольшое биение составляет значительную часть диаметра инструмента. Это может привести к образованию канала большего диаметра, неравномерным боковым стенкам, быстрому износу кромки, образованию заусенцев или внезапному выходу инструмента из строя.
Перед обработкой проверьте держатель, цангу, интерфейс шпинделя, длину зажима инструмента и чистоту всех контактных поверхностей. Биение следует проверять вблизи режущей кромки, а не только на хвостовике.
Контроль выступа инструмента и помех от держателя
Режущий инструмент должен выдвигаться только на расстояние, достаточное для достижения самой глубокой точки канала, при этом обеспечивая безопасный зазор от держателя. Дополнительное выдвижение увеличивает изгиб и делает инструмент более чувствительным к вибрации.
В каналах, окруженных выступающими стенками или другими элементами, может потребоваться фреза с длинной шейкой, но ее длина не должна превышать необходимую. Форму держателя и доступ к шпинделю следует учитывать вместе с конструкцией фрезы.
Если основным источником помех является держатель, то замена его на более тонкий или использование инструмента с нестандартной геометрией может обеспечить лучшую жесткость, чем простое удлинение стандартной фрезы дальше от держателя.
Защитите тонкие стенки между соседними каналами.
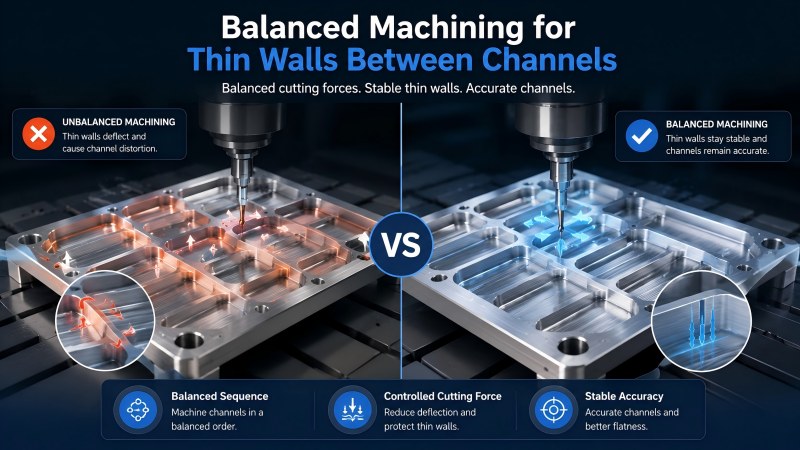
Близко расположенные каналы потока могут оставлять узкие стенки, которые могут смещаться во время обработки. Если одна сторона полностью обработана, а на противоположной стороне еще остается твердый материал, давление резания может оттолкнуть стенку от инструмента.
Сбалансированная последовательность действий может уменьшить этот эффект. Обрабатывайте соседние каналы постепенно, а не полностью завершайте один канал, прежде чем начать следующий. Оставляйте контролируемое количество материала для получистовой обработки и обрабатывайте обе стороны в одинаковых условиях резки.
Необходимо также контролировать усилие зажима. Чрезмерное давление может удерживать пластину в плоском положении во время обработки, но привести к ее деформации после снятия зажима.
Раздельная черновая и чистовая обработка каналов
Черновая и чистовая обработка имеют разные приоритеты. Черновая обработка направлена на стабильное удаление материала и стружки, в то время как чистовая обработка фокусируется на конечной ширине канала, качестве стенок, контроле заусенцев и однородности поверхности.
| Этап обработки | Главная цель | Приоритет процесса |
|---|
| шероховатая поверхность канала | Удаляйте материал, не перегружая режущий инструмент. | Удаление стружки, постепенное увеличение глубины и стабильное проникновение. |
| Полуотделка | Скорректируйте форму стены и оставьте материал одинакового размера. | Сбалансированное взаимодействие и контролируемое движение стены |
| Отделка канала | Достичь конечной ширины, качества кромки и состояния поверхности. | Острая кромка, низкое биение, легкое зацепление и чистый канал. |
| Финальный контроль изделия | Проверьте размеры и удалите остатки стружки или заусенцев. | Ширина канала, глубина, состояние стенок, наличие заусенцев и чистота. |
Сильно изношенную черновую фрезу не следует использовать для окончательной обработки, если важны допуски на канавки или качество поверхности. Отдельный чистовой инструмент может обеспечить более предсказуемое состояние кромки и контроль размеров.
Следите за износом инструмента до того, как канал станет слишком большим.
Износ инструмента может сначала проявляться в виде изменения качества канала, а не в виде полного выхода режущего инструмента из строя. К распространенным признакам износа относятся увеличение заусенцев, расширение пазов, неровные боковые стенки, увеличение нагрузки на шпиндель, царапины на поверхности или изменение формы стружки.
При серийном производстве срок службы инструмента следует контролировать по первому признаку, который становится неприемлемым. Это может быть ширина канала, качество обработки дна, положение стенки, высота заусенцев или состояние режущей кромки.
В записях о сроке службы инструмента следует указывать марку материала, диаметр фрезы, глубину канала, держатель, вылет инструмента, данные о резании и результаты проверки. Это помогает отличить нормальный износ от проблем, вызванных биением, скоплением стружки или неправильным зажимом заготовки.
Когда необходима концевая фреза, изготовленная на заказ?
Стандартные концевые фрезы малого диаметра позволяют обрабатывать множество каналов охлаждения, но для некоторых конструкций требуется сочетание диаметра, длины резания, зазора между режущей кромкой и обрабатываемой деталью, которое отсутствует в стандартном инструменте из каталога.
Фреза специального назначения может быть полезна, если компонент содержит:
• Нестандартная ширина канала.
• Глубокий канал, требующий короткой канавки и длинного укороченного грифа.
• Особый радиус закругления дна или переход боковой стенки.
• Ступенчатый канал или комбинированный профиль.
• Разрешение для владельцев ограниченного доступа.
• Материал, требующий особой геометрии кромки или желобка для конкретного применения.
Компания Dohre изготавливает концевые фрезы на заказ и нестандартные фрезы в соответствии с чертежом швеллера, материалом заготовки, глубиной резания, зазором между шейкой и кромкой, требованиями к углам, допусками и условиями обработки.
Практический контрольный список для фрезерования узких каналов потока.
• Перед выбором режущего инструмента подтвердите материал и сплав заготовки.
• Проверьте ширину, глубину, радиус скругления углов и окружающий зазор.
• Используйте фрезу наибольшего диаметра, соответствующего требуемой геометрии.
• Подберите длину резки в соответствии с фактической глубиной зацепления материала.
• Используйте только ту длину шейки, которая необходима для обеспечения зазора между элементами конструкции.
• Старайтесь, чтобы общий вылет инструмента был как можно короче.
• Выберите количество канавок в зависимости от материала, зацепления пазов и пространства для стружки.
• Используйте постепенное увеличение глубины резания, если резание на полную глубину ограничивает отвод стружки.
• Направляйте охлаждающую жидкость или воздух в зону резки и удаляйте стружку между проходами.
• Перед использованием инструмента малого диаметра проверьте биение вблизи режущей кромки.
• При обработке тонких стенок между каналами используйте сбалансированную последовательность действий.
• Разделение черновой и чистовой обработки необходимо, если точность обработки каналов имеет решающее значение.
• Контроль за образованием заусенцев, шириной канала, царапинами на поверхности и износом инструмента в процессе производства.
• Рассмотрите возможность использования инструмента, изготовленного на заказ, если стандартная фреза требует чрезмерного вылета или не может соответствовать требуемой функции.
FAQ
Какой тип концевой фрезы подходит для обработки узких каналов в холодной пластине?
Как правило, подходит твердосплавная концевая фреза малого диаметра с правильной геометрией, соответствующей материалу, достаточным зазором для стружки, малым биением и необходимой длиной резания и шейки. Точный инструмент зависит от материала канала и заготовки.
Для узкого канала следует использовать максимально тонкий резец?
Нет. Используйте фрезу наибольшего диаметра, способную обеспечить необходимую ширину канала и внутренний радиус. Больший диаметр обычно обеспечивает лучшую жесткость и стабильность размеров.
Почему ломаются небольшие концевые фрезы при фрезеровании каналов на холодной пластине?
К распространенным причинам относятся чрезмерное биение, большой вылет заготовки, глубокая резка по всей ширине, скопление стружки, неподходящий вход, внезапное зацепление, плохое соответствие материала и износ режущих кромок.
Как удалить стружку из глубоких узких каналов?
Используйте достаточное пространство между канавками, постепенно увеличивайте глубину обработки, используйте подходящее направление подачи охлаждающей жидкости или воздуха и регулярно удаляйте стружку между проходами. Последовательность обработки должна обеспечивать свободный путь отвода стружки.
Можно ли одной и той же концевой фрезерной головкой обрабатывать медные и алюминиевые профили?
В некоторых случаях это возможно, но в качестве универсального решения не рекомендуется. Алюминий и медь имеют разные требования к адгезии, потоку стружки, образованию заусенцев и остроте кромок.
В каких случаях необходима концевая фреза с уменьшенной шейкой?
Инструмент с укороченной шейкой полезен в тех случаях, когда режущая кромка должна достигать глубокого канала, а нережущая часть должна быть защищена от окружающих стенок. Шейка не должна быть длиннее, чем требуется.
В каких случаях следует задуматься об использовании концевой фрезы, изготовленной на заказ?
Для обработки нестандартных ширин, глубоких каналов, специальных радиусов, ступенчатых профилей, ограниченного зазора между держателем и инструментом, а также в случаях, когда стандартные инструменты требуют чрезмерного удлинения, может потребоваться фреза, изготовленная на заказ.
Заключение
Фрезерование узких каналов требует баланса между доступом инструмента, жесткостью, удалением стружки и контролем размеров. Выбор фрезы только по ширине канала может привести к ненужному вылету инструмента, недостаточному пространству канавки или плохому зазору вокруг обрабатываемого элемента.
Наиболее стабильный процесс предполагает использование наибольшего подходящего диаметра режущей кромки, минимальной практической длины резания и шейки, малого биения, постепенного увеличения глубины резания и метода удаления стружки, соответствующего каналу и материалу. Для меди и алюминия также требуются разные приоритеты в отношении остроты кромки, контроля адгезии, уменьшения заусенцев и защиты поверхности.
Компания Dohre предлагает твердосплавные микрофрезы , инструменты для обработки алюминия, а также индивидуальные решения для фрезерования узких каналов, элементов с большим вылетом, специальных радиусов и компонентов с прецизионным жидкостным охлаждением. Свяжитесь с нами, указав материал, ширину и глубину канала, радиус скругления углов, допуск и условия обработки, чтобы получить рекомендации по выбору инструмента.





