Микро глодалице са равним крајевима: Како одабрати прави резач за мале прорезе, шупљине и прецизне елементе
Увод
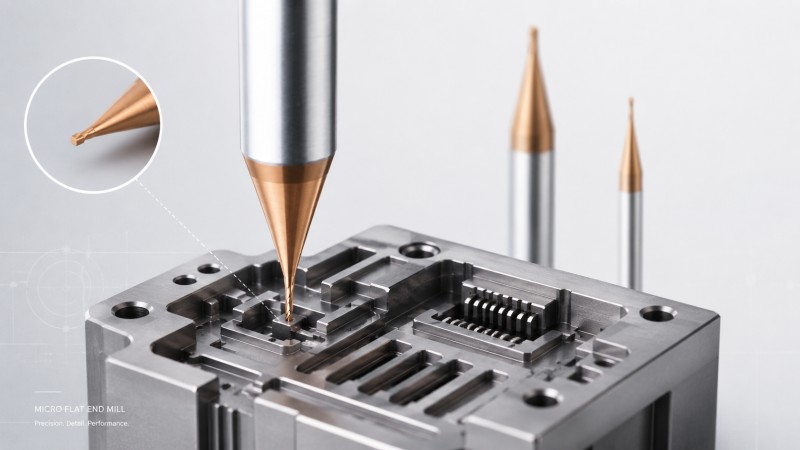
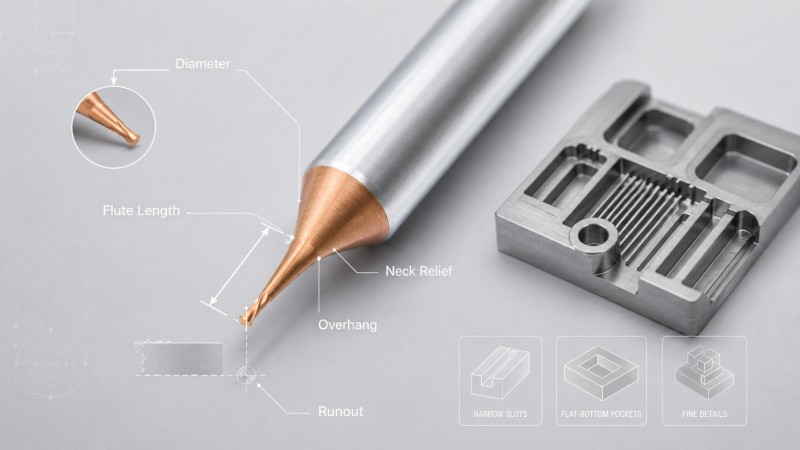
Микро глодалице са равним крајевима се користе за уске прорезе, мале шупљине, елементе са равним дном, прецизна рамена, детаље конектора и друге фине CNC структуре где глодачи стандардне величине не могу да досегну. Избор правог глодача захтева више од усклађивања пречника са цртежом: дужина жлеба, размак врата, препуст алата, избацивање, материјал обратка и стратегија завршне обраде утичу на тачност обраде и век трајања алата.
Машинска обрада челика у калупима представља сталну равнотежу између брзине уклањања метала и квалитета површине. Приликом рада са тешким материјалима попут каљеног челика за алате, избор погрешног глодалице доводи до високих трошкова алата, прекомерних вибрација и изненадног лома алата. Машинске радионице често губе профит због лоше завршне обраде површина које захтевају сате скупог ручног полирања на клупи.
Избор праве комбинације алата за резање за грубу и завршну обраду решава ове проблеме у производњи. Усклађивање подлоге алата, премаза и геометрије са специфичним материјалима калупа обезбеђује предвидљив век трајања алата и одржава потребне толеранције. Овај технички водич описује практичне стратегије за ефикасно усклађивање алата за глодање са вашим апликацијама за челичне калупе.
Како тврдоћа челика за калуп утиче на избор алата за глодање?
Меки претходно каљени челици (P20, NAK80, 718H)
Прекаљени челици обично имају тврдоћу од 28 до 38 HRC. Ови материјали нуде добру обрадивост, али лако изазивају наслаге на ивицама ако брзине резања нису одговарајуће. Стандардне врсте карбида са високом жилавошћу добро се показују овде. Геометрија алата треба да нагласи оштре ивице сечења и полиране жлебове како би се омогућило глатко уклањање струготине током продужених грубих пролаза.
Потпуно каљени алатни челици (H13, S136, SKD61, CPM челик у праху)
Каљени челици за калуповање тврдоће од 45 до 60 HRC стварају екстремну топлоту и јака механичка напрезања током резања. Обрада ових легура захтева глодала направљена од микрозрнастих карбидних подлога са високим садржајем кобалта. Употреба високо ефикасних глодала од чврстог карбидног метала обезбеђује неопходну чврстоћу како би се спречило крзање ивица под великим оптерећењима.
Матрица тврдоће и примене за уобичајене челике за калуп
Да бисте поједноставили процес избора алата, следеће поређење истиче препоручене типове алата на основу тврдоће материјала и циљаних примена.
| Материјал од калупа од челика | Типична тврдоћа | Примарна примена | Препоручена геометрија и премаз |
|---|
| П20 или 718Х | 28 до 38 ХРЦ | Калупи за бризгање пластике и опште основе | Квадратни или угаони радијус; AlTiN премаз |
| H13 или SKD61 | 45 до 55 ХРЦ | Калупи за врућу обраду и шупљине за ливење под притиском | Радијус угла или велики помак; TiAlSiN премаз |
| СКСНУМКС | 48 до 54 ХРЦ | Калупи за огледала од пластике и медицински алати | Глодалице са кугластим врхом; субмикронски карбид |
| CPM прашкасти челик | 55 до 60 ХРЦ | Алати за штанцање и штанцање са високим хабањем | Радијус угла; HIPIMS глодалице са нано премазом |
Након што се утврди како тврдоћа материјала одређује избор основног алата, следећи корак укључује усклађивање геометрије алата са специфичним операцијама обраде.
Како оптимизујете геометрију алата за грубу у односу на завршну обраду?
Глодила са великим помаком и индексне глодалице за брзо уклањање материјала
Грубе операције обраде фокусирају се на максимизирање брзине уклањања метала без жртвовања стабилности машине. Глодачи за велико померање имају плитке углове улаза који усмеравају силе резања аксијално у вретено машине. Коришћење наменског глодала за калупски челик омогућава велике брзине померања током грубе обраде дубоких шупљина, уз минимизирање бочног скретања.
Глодалице од чврстог карбида са кугластим врхом за прецизне површинске профиле
Завршна обрада закривљених контура калупа захтева прецизну тачност профила и ниску храпавост површине. Глодалице са кугличним врхом обрађују сложене површине кроз фино преклапање. Одржавање ниског радијалног одступања обезбеђује конзистентно захватање зубаца, спречавајући трагове жлебљења и драстично смањујући време полирања након обраде на финалним површинама калупа.
Глодалице са радијусом угла за полузавршну стабилност
Глодалице са радијусом угла нуде јачу ивицу резња од стандардних квадратних глодала. Она распоређују топлоту и механичко напрезање по радијусу, смањујући крзање угла током полузавршних операција. Ова конфигурација поуздано обрађује прелазе рамена, продужавајући век трајања алата код захтевних алата за глодање за примене у калупима и матрицама.
Док оптимизоване геометрије успостављају механичку стабилност, управљање високим температурама резања захтева напредне површинске премазе.
Напредне технологије премазивања пројектоване за глодање калупа на високим температурама
AlTiN и TiAlN премази за високу термичку стабилност
Обрада тврдих материјала за калупе генерише локализоване температуре у зони резања које прелазе 800 степени Целзијуса. Премази од титанијум алуминијум нитрида формирају заштитни слој алуминијум оксида када су изложени топлоти. Овај слој делује као термичка баријера, чувајући тврдоћу подлоге и одлажући хабање бочне стране током агресивних циклуса сувог глодања.
Нано композитни премази за завршну обраду ултра тврдог челика
Технологија наношења премаза магнетронским распршивањем велике снаге производи изузетно густе нано композитне структуре. Премази нанети овом методом показују супериорну адхезију филма, високу отпорност на оксидацију до 1200 степени Целзијуса и ниске коефицијенте трења. Ове карактеристике спречавају микропукотине приликом суве обраде каљених челика до 60 HRC.
Индикатори учинка површинског премаза
Избор одговарајућег премаза директно зависи од радне температуре и захтева за тврдоћом материјала.
Разумевање стварања топлоте води директно до процене окружења за сечење и стратегија за контролу вибрација.
Избегавање замки термичког шока код обраде калупа великом брзином
Правила стратегије ваздушног удара наспрам поплаве расхладне течности
Наношење течног расхладног средства током глодања каљеног челика великом брзином изазива брзо термичко ширење и скупљање. Ово термичко циклирање ствара микропукотине управно на резну ивицу, што доводи до изненадног квара алата. Коришћење ваздушног млазa високог притиска ефикасно уклања струготину, док истовремено одржава предвидљиве температуре зоне резања без термичког шока.
Контролисање односа прегиба алата ради елиминисања вибрација у шупљини
Дубоке шупљине калупа захтевају дугачке препусте алата, што повећава подложност вибрацијама. Одржавање односа дужине и пречника испод четири пута већег пречника спречава прекомерне вибрације. Када је већи домет неизбежан, специјализована глодала са променљивим угловима спирале и неједнаким размаком жлебова ометају хармонијску резонанцу, одржавајући чисту површинску обраду вашег радног предмета.
Пре него што донесете коначну одлуку о куповини алата, преглед уобичајених питања у производном погону помаже у спречавању скупих грешака у обради.
Најчешћа питања (FAQ)
Који фактори директно утичу на трошкове производње по мери специјализованих глодалица за глодање калупа?
Цена прилагођених алата зависи од величине зрна сировине, специјализованих врста PVD премаза, сложених прилагођених геометрија и укупне запремине серије. Времена подешавања прилагођеног брушења такође утичу на јединичне цене за нестандардне алате. За тачне цене на основу ваших специфичних захтева за обраду калупа, контактирајте директно инжењерски тим Dohre CNC Tools.
Како неправилан избор држача алата утиче на век трајања глодалице са кугличним врхом током завршне обраде?
Коришћење стезних главица са ниском прецизношћу и великим одступањем узрокује неравномерно оптерећење струготине преко жлебова алата. Ако један жлеб подноси теже резање од осталих, он се прерано троши и изазива вибрирање. Прецизно скупљање или хидраулични држачи који одржавају одступање испод 0.003 мм су неопходни за максимални век трајања алата.
Како оператери машина могу проценити преостали радни век глодалице током полуобраде?
Оператери треба да прате ширину хабања бочне ивице помоћу оптичке петље током пауза алата. Једнообразна трака хабања бочне ивице до 0.2 мм указује на нормално хабање. Ако се дуж резне ивице појави микро крзање или акустично праћење детектује неуобичајену буку вретена, алат треба заменити пре него што дође до катастрофалног квара.
Закључак
Усклађивање правог чеоног глодала са специфичним својствима челика за калуп директно побољшава продуктивност обраде и смањује оперативне трошкове. Избор одговарајућих геометрија за грубу, полузавршну и завршну обраду минимизира хабање алата, спречава термичко пуцање и елиминише скуп ручни рад на столу. Усвајање одговарајућих контрола препуста алата и стратегија струјања сувим ваздухом додатно обезбеђује стабилну CNC обраду.
Партнерство са искусним произвођачем алата осигурава приступ конзистентном квалитету алата и прилагођеној инжењерској подршци. Dohre CNC Tools испоручује високо ефикасне глодалице од чврстог карбида, пројектоване за ригорозну производњу алата и калупа. Обратите се нашем тиму за техничку подршку данас да бисте оптимизовали своје стратегије алата и затражили конкурентну понуду.





