Како обрадити уске канале за проток у хладним плочама сервера
Увод
Уски канали протока постављају високе захтеве на крутост глодалице, одвођење струготине, контролу одступања и стабилност сечења. Исправан алат треба одабрати у складу са ширином канала, дубином, радијусом угла, материјалом обратка, дебљином зида и потребним квалитетом површине.
Уски канали за проток су важне карактеристике многих дизајна хладних плоча за сервере. Они воде расхладну течност кроз плочу и повећавају контактну површину доступну за пренос топлоте, али такође стварају захтевне услове за ЦНЦ глодање.
Како канал постаје ужи или дубљи, глодалица постаје мање крута и струготине имају мање простора да напусте подручје резања. Прекомерно избацивање, дугачак препуст алата, неодговарајућа геометрија жлеба или лоше одвођење струготине могу довести до димензионалних грешака, огреботина на зидовима канала, неравнина, брзог хабања алата или изненадног лома резача.
Овај чланак се фокусира на канале хладне плоче који се производе или завршно обрађују CNC глодањем. Исправан метод обраде зависи од стварне геометрије канала, материјала радног предмета, дебљине зида, захтева за површину, стања машине и обима производње.
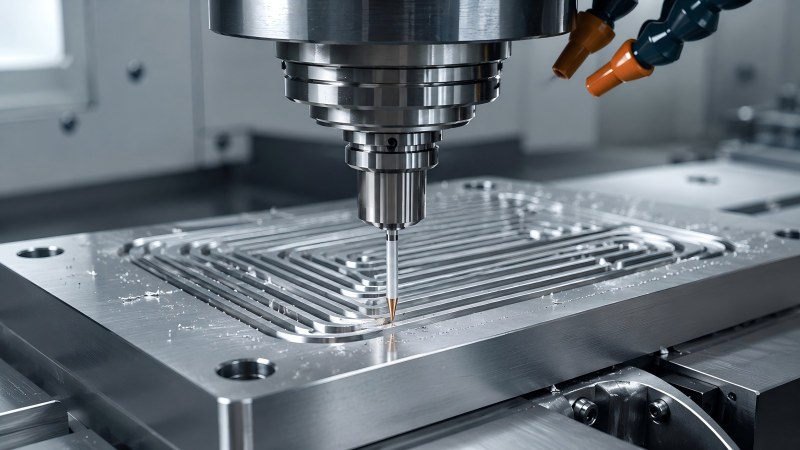
Зашто је тешко глодати уске канале хладних плоча
Уски канал ограничава и пречник глодала и простор за жлеб. Алат мора бити довољно мали да произведе потребну ширину и унутрашњи радијус, али такође мора остати довољно крут да се одупре савијању током обраде жлебова и бочног глодања.
Одвод струготине постаје теже јер околни зидови ограничавају кретање расхладне течности, ваздуха и струготине. Струготина која остане у каналу може се поново сећи, повећавајући топлоту и остављајући огреботине на дну или бочном зиду.
Канал такође може бити окружен танким зидовима. Прекомерна радијална сила може померити ове зидове током обраде, мењајући коначну ширину канала или смањујући равност плоче након што се радни предмет ослободи од стезача.
| Стање канала | Главни ризик машинске обраде | Приоритет процеса |
|---|
| Уска ширина канала | Мали пречник резача и смањена крутост | Користите највећи алат који одговара потребној ширини и радијусу |
| Дубоки канал | Дуг домет, скретање, вибрације и лоше уклањање струготине | Ограничите препуст и користите прогресивну дубину резања |
| Блиско распоређени канали | Померање танких зидова и дисторзија плоче | Контролишите силу резања и уравнотежите редослед обраде |
| Мали унутрашњи радијус | Захтева мањи резач него главни канал | Грубо обрадите већим алатом и завршите преостале углове одвојено |
| Дуга континуирана путања алата | Трошење алата, накупљање струготине и димензионално померање | Пратите стање ивица и одржавајте константно одвођење струготине |
Потврдите геометрију канала пре избора глодалице
Избор алата треба да почне са цртежом компоненте. Сама ширина канала није довољна. Дубина, унутрашњи радијус угла, дебљина зида, путања канала, положај улаза, облик дна и расположиви клиренс утичу на потребан резач.
Резач може одговарати номиналној ширини канала, али и даље бити неприкладан ако је жлеб прекратак, врат не може да се помери са околног зида или држач омета радни предмет. Насупрот томе, избор непотребно дугог резача смањује крутост и чини процес осетљивијим на вибрације и одступање.
| Информације о цртежу | Зашто је важно |
|---|
| Канал Ширина | Одређује максимални пречник резача |
| Дубина канала | Одређује потребну дужину и домет сечења |
| Унутрашњи радијус | Може захтевати мањи резач за завршну обраду од главног алата за грубу обраду |
| debljina зида | Утиче на дозвољену силу резања и редослед обраде |
| Приступ и околна геометрија | Одређује да ли је потребан смањени врат или прилагођени досег |
| Толеранција и захтеви за површину | Одређује да ли груба и завршна обрада треба да користе одвојене алате |
Користите највећи пречник сечива који одговара каналу
Мањи резач није аутоматски прецизнији. Смањење пречника такође смањује језгро алата и повећава осетљивост на савијање, одступање од норме и накупљање струготине.
Тамо где геометрија канала дозвољава, користите највећи пречник глодала који може произвести потребну ширину и унутрашњи радијус. Већи алат генерално пружа бољу крутост, већу отпорност на деформацију и стабилнију контролу бочног зида.
Када канал садржи мале радијусе углова, један практичан приступ је груба обрада већине материјала већим глодалом, а мањи резач само за преостале углове или детаљне површине. Ово смањује време које најслабији алат проводи под великим оптерећењем резања.
Ускладите дужину сечења и дужину врата са стварном дубином
Дужина сечења, дужина врата и укупни препуст не треба третирати као исту меру. Свака од њих утиче на алат другачије.
• Дужина реза треба да покрива материјал који жлеб заправо мора да обрађује.
• Дужина врата обезбеђује простор око дубљих зидова канала или околних структура.
• Препуст алата је неподржана дужина која се протеже од држача и треба да остане што је могуће краћа.
Непотребно дугачак жлеб слаби резач дуж целог дела сечења. За дубок канал, кратка сечива са правилно дизајнираним смањеним вратом може обезбедити бољу крутост од дугачког алата са пуним жлебом.
Генерално је пожељнији најкраћи алат из каталога који безбедно досеже до елемента. Када стандардни резач захтева прекомерно продужење, прилагођена дужина врата може пружити стабилније решење.
Изаберите број жлебова према материјалу и простору за чип
Број жлебова утиче и на одвођење струготине и на чврстоћу језгра алата. Мањи број жлебова обично пружа више отвореног простора за струготину, док додатни жлебови могу повећати број резних ивица и ојачати језгро код неких дизајна.
Код алуминијумских канала, велики простор за струготину и полиране жлебове су важни јер дуга струготина и наслаге на ивици могу блокирати уске пролазе. Код бакарних канала, глатке површине жлебова и оштра ивица сечења помажу у смањењу приањања и спречавају размазивање струготине дуж канала.
Исправан број жлебова треба одабрати у складу са материјалом обратка, пречником глодала, захватом целог жлеба, могућностима вретена и методом евакуације. Конфигурација жлеба која добро функционише код бочног глодења можда није идеална за дубоки жлеб пуне ширине.
Бакарни и алуминијумски канали захтевају различите приоритете
Бакарне и алуминијумске хладне плоче могу имати сличне структуре канала, али је њихово понашање при резању различито. Алат треба ускладити са стварном легуром, а не бирати само на основу димензија канала.
| Фактор обраде | Алуминијумски канал | Бакарни канал |
|---|
| Уобичајени проблем са чипом | Дуга струготина, паковање и наслаге на ивици | Адхезија, размазивање и поновно сечење струготине |
| Најсавременији приоритет | Оштра ивица са ниским отпором на сечење | Веома оштра ивица за чисто сечење |
| Приоритет флауте | Велики простор за струготину и полирани пут за евакуацију | Глатко кретање жлеба и контролисано кретање струготине |
| Површинска забринутост | Накупљене ивице, неравнине и померање танког зида | Огреботине, размазивање и фини заостали неравнини |
| Приоритет подешавања | Мала сила резања и ефикасно испирање струготине | Мало одступање и спречавање поновног сечења струготине |
Детаљније поређење је доступно у нашем водичу за хладну обраду бакарних и алуминијумских плоча и избор глодалице.
Избегавајте сечење пуне дубине када је простор за струготину ограничен
Дубоки жлеб пуне ширине ставља оптерећење резања на обе стране глодала, истовремено ограничавајући пут доступан за излазак струготине. Код глодала малог пречника, ово може брзо довести до прегревања, сабијања струготине, скретања или лома.
Прогресивна дубина или слојевита обрада је обично стабилнија када је канал дубок у односу на пречник резача. Сваки пролаз уклања контролисану количину материјала и омогућава уклањање струготине пре него што почне следећи слој.
Тачна дубина по пролазу треба да прати материјал, пречник алата, геометрију жлеба, крутост машине, држач и стање расхладне течности. Фиксна вредност не треба да се примењује на сваки канал или материјал.
Користите стабилну стратегију уласка
Нагли вертикални улазак или тренутно захватање пуне ширине може преоптеретити мали резач. Метод уласка треба да постепено поставља резну ивицу у материјал и одржава одвођење струготине од почетка операције.
У зависности од компоненте и могућности алата, рампа, спирални улаз, претходно обрађени улазни џеп или прогресивни бочни улаз могу обезбедити глаткији почетак од директног урезивања. Изабрана метода треба да буде компатибилна са геометријом глодалице.
Улазне и излазне позиције такође треба да избегавају танке зидове без подршке где год је то могуће. Пробијање кроз слабу ивицу може створити неравнине или померити зид канала.
Побољшајте одвод струготине пре повећања брзине резања
Када струготине остану унутар канала протока, само повећање брзине вретена неће решити проблем. Може се генерисати још струготина док пут евакуације остаје ограничен.
• Користите резач са довољно простора за жлебове за материјал радног предмета.
• Усмерите расхладну течност или ваздух ка подручју сечења, а не преко врха плоче.
• Уклоните струготину између прогресивних пролаза по дубини.
• Избегавајте да струготине из једног канала уђу у оближњи завршени канал.
• Држите жлеб и сечиво без нагомиланог материјала.
• Користите редослед обраде који држи пут евакуације отвореним.
Одвајање струготине треба проценити прегледом површине канала и саме струготине. Огреботине, заварени материјал, неочекивана топлота и неправилан облик струготине могу указивати на то да се материјал поново сече.
Зашто је одступање од норме критично за глодање канала малог пречника
Одступање од окружења узрокује да резне ивице уклањају неједнаке количине материјала. Једна жлеб може да носи највећи део оптерећења резања, док друга жлеб сече врло мало или трља о површину канала.
Код глодала малог пречника, чак и мала вредност одступања представља значајан проценат пречника алата. Резултат може бити превелики канал, неједнаке бочне зидове, брзо хабање ивица, раст неравних жлебова или изненадни квар алата.
Пре обраде, проверите држач, стезну чауру, спој вретена, дужину стезања алата и чистоћу свих контактних површина. Одступање треба проверити близу резне ивице, а не само на дршци.
Контрола прегиба алата и интерференције држача
Резач треба да се протеже само толико да досегне најдубљу тачку канала, одржавајући притом безбедно растојање од држача. Додатно продужење повећава савијање и чини алат осетљивијим на вибрације.
Резач са дугим вратом може бити неопходан када је канал окружен подигнутим зидовима или другим елементима, али врат не би требало да буде дужи него што је потребно. Облик држача и приступ вретену треба прегледати заједно са дизајном резача.
Када је држач главни извор сметњи, промена на тањи држач или прилагођена геометрија алата може обезбедити бољу крутост него једноставно продужавање стандардног резача даље од држача.
Заштитите танке зидове између суседних канала
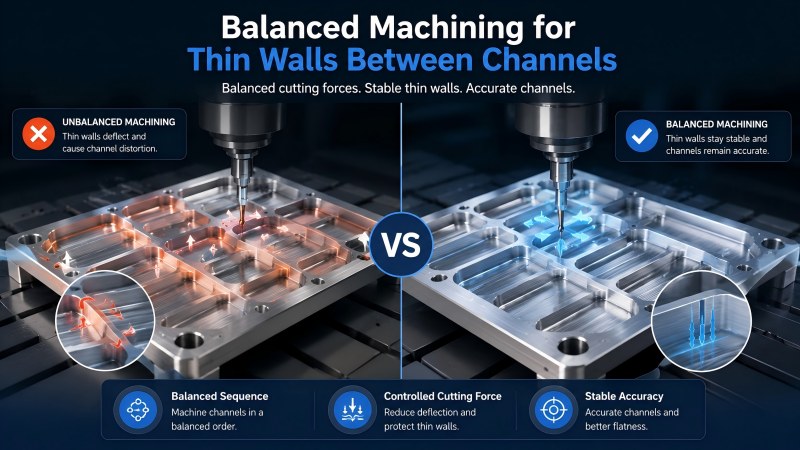
Блиско размакнути канали протока могу оставити уске зидове који се могу померати током обраде. Ако је једна страна потпуно обрађена док супротна страна још увек садржи чврсти материјал, притисак резања може одгурнути зид од алата.
Уравнотежен редослед може смањити овај ефекат. Суседне канале обрађујте постепено уместо да потпуно завршите један канал пре него што започнете следећи. Оставите контролисану количину материјала за полузавршну обраду и завршите обе стране под сличним условима резања.
Сила стезања такође мора бити контролисана. Прекомерни притисак може држати плочу равном током обраде, али може довести до њеног деформисања након отпуштања.
Одвојена груба и завршна обрада канала
Груба и завршна обрада имају различите приоритете. Груба обрада се фокусира на стабилно уклањање материјала и одвођење струготине, док се завршна обрада фокусира на коначну ширину канала, квалитет зида, контролу неравнине и конзистентност површине.
| Фаза обраде | Главни циљ | Приоритет процеса |
|---|
| Груба обрада канала | Уклоните материјал без преоптерећења резача | Евакуација струготине, прогресивна дубина и стабилан улаз |
| Полу-завршна обрада | Исправите облик зида и оставите уједначен материјал | Уравнотежено ангажовање и контролисано кретање зида |
| Завршна обрада канала | Достићи коначну ширину, квалитет ивица и стање површине | Оштра ивица, мало одступање, лагано захватање и чист канал |
| Финална инспекција | Потврдите димензије и уклоните преостале опиљке или неравнине | Ширина канала, дубина, стање зида, неравнине и чистоћа |
Јако истрошени резач за грубу обраду не треба користити за завршни пролаз када је важна толеранција канала или квалитет површине. Посебан алат за завршну обраду може обезбедити предвидљивије стање ивице и контролу димензија.
Пратите трошење алата пре него што канал постане превелик
Трошење алата може се прво појавити као промена у квалитету канала, а не као потпуни квар резача. Уобичајени знаци упозорења укључују повећање неравнина, шире жлебове, неравне бочне зидове, веће оптерећење вретена, површинске огреботине или промену облика струготине.
У поновљеној производњи, век трајања алата треба контролисати према првој карактеристици која постаје неприхватљива. То може бити ширина канала, завршна обрада дна, положај зида, висина жлеба или стање сечива.
Евиденција о веку трајања алата треба да садржи квалитет материјала, пречник резача, дубину канала, држач, препуст, податке о сечењу и резултате контроле. Ово помаже у разликовању нормалног хабања од проблема узрокованих одступањем, накупљањем струготине или држањем радног предмета.
Када је потребна прилагођена глодалица?
Стандардне глодалице малог пречника могу да обрађују многе канале за хлађење, али неке конструкције захтевају комбинацију пречника, дужине резања, зазора врата, облика угла и укупне дужине која није доступна у стандардном алату из каталога.
Прилагођена глодалица може бити корисна када компонента садржи:
• Нестандардна ширина канала.
• Дубок канал који захтева кратку флауту и дугачак, сужени врат.
• Посебан доњи радијус или прелаз бочног зида.
• Степенасти канал или комбиновани профил.
• Ограничен слободан приступ држачу.
• Материјал који захтева геометрију ивице или жлеба специфичну за примену.
Дохре нуди прилагођене и нестандардне крајње глодалице према цртежу канала, материјалу радног предмета, дубини резања, размаку врата, захтевима за углове, толеранцији и условима машине.
Практична контролна листа за глодање канала уског протока
• Пре избора резача проверите материјал и легуру радног предмета.
• Проверите ширину канала, дубину, радијус угла и околни размак.
• Користите највећи пречник резача који одговара потребној геометрији.
• Ускладите дужину резања са стварном дубином захватања материјала.
• Користите само дужину врата потребну за размак између елемената.
• Укупан препуст алата треба да буде што краћи.
• Изаберите број жлебова према материјалу, захвату жлеба и простору за струготину.
• Користите прогресивну дубину када сечење пуном дубином ограничава одвођење струготине.
• Усмерите расхладну течност или ваздух у подручје резања и очистите струготину између пролаза.
• Проверите одступање близу резне ивице пре употребе алата малог пречника.
• Користите уравнотежен редослед приликом обраде танких зидова између канала.
• Одвојите грубу и завршну обраду када је толеранција канала критична.
• Пратите неравнине, ширину канала, површинске огреботине и хабање алата током производње.
• Размотрите употребу прилагођеног алата када стандардни резач захтева превелики домет или не може да се поклопи са том функцијом.
ČPP
Која врста глодалице је погодна за уске канале хладне плоче?
Карбидно глодало малог пречника са исправном геометријом специфичном за материјал, довољним простором за струготину, малим одступањем и само потребном дужином резања и врата је генерално погодно. Тачан алат зависи од материјала канала и обратка.
Да ли треба користити најмањи могући резач за уски канал?
Не. Користите највећи резач који може да произведе потребну ширину канала и унутрашњи радијус. Већи пречник обично пружа бољу крутост и димензионалну стабилност.
Зашто се мале глодалице ломе током глодања канала хладне плоче?
Уобичајени узроци укључују прекомерно одступање, дугачак препуст, дубоко сечење пуном ширином, сабијање струготине, неодговарајући улаз, нагли захват, лоше подударање материјала и истрошене резне ивице.
Како се струготине могу уклонити из дубоких, уских канала?
Користите довољан простор за жлебове, прогресивну дубину, одговарајуће расхладно средство или усмерење ваздуха и редовно чишћење струготине између пролаза. Редослед обраде треба да одржава пут одвода отвореним.
Да ли иста глодалица може да обрађује бакарне и алуминијумске канале?
Можда је могуће у неким операцијама, али се не препоручује као опште решење. Алуминијум и бакар имају различите захтеве за адхезију, отицање струготине, отицање неравнине и оштрину ивица.
Када је потребна глодалица са смањеним вратом?
Алат са скраћеним вратом је користан када сечиво мора доћи до дубоког канала, док је нерезном делу потребно мало растојања од околних зидова. Врат не би требало да буде дужи него што је потребно.
Када треба размотрити прилагођену глодалицу?
Прилагођени резач може бити погодан за нестандардне ширине, дубоке канале, посебне радијусе, степенасте профиле, ограничен размак држача или примене где стандардни алати захтевају прекомерно продужење.
Закључак
Глодање уског канала захтева равнотежу између приступа алату, крутости, одвођења струготине и контроле димензија. Избор глодача само према ширини канала може довести до непотребног препуста, недовољног простора жлеба или лошег зазора око елемента.
Најстабилнији процес користи највећи одговарајући пречник резача, најкраћу практичну дужину резања и врата, мало одступање, прогресивну дубину резања и метод уклањања струготине који је усклађен са каналом и материјалом. Бакар и алуминијум такође захтевају различите приоритете за оштрину ивица, контролу адхезије, смањење неравнине и заштиту површине.
Дохре нуди чврсте карбидне глодалице микро пречника , алате специфичне за алуминијум и прилагођена решења за глодање уских канала, карактеристика са дугим дометом, посебних радијуса и прецизних компоненти за течно хлађење. Контактирајте нас са вашим материјалом, ширином канала, дубином, радијусом угла, толеранцијом и условима машине за препоруке алата.





