ดอกกัดปลายแบนขนาดเล็ก: วิธีเลือกดอกกัดที่เหมาะสมสำหรับร่องขนาดเล็ก โพรง และชิ้นส่วนที่มีความแม่นยำสูง
เวลาวางจำหน่าย :2026-08-11
บทนำ
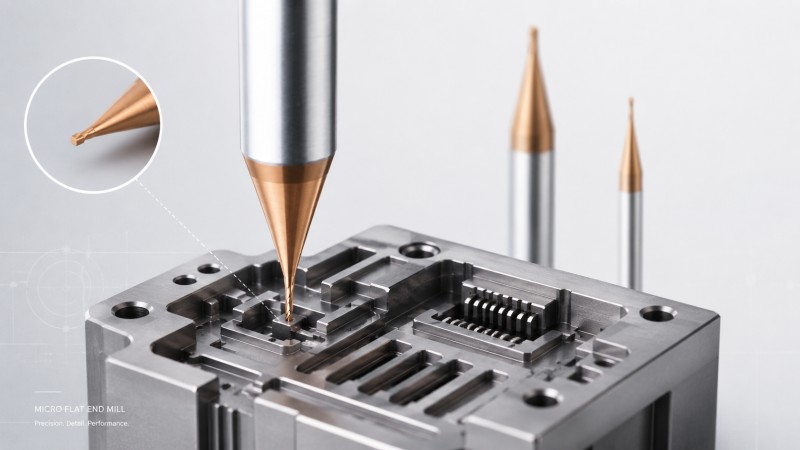
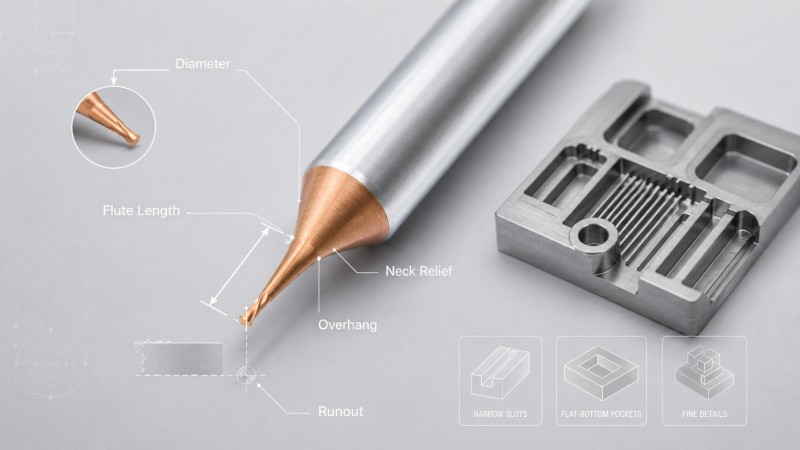
ดอกกัดปลายแบนขนาดเล็กใช้สำหรับร่องแคบ โพรงขนาดเล็ก คุณสมบัติก้นแบน ไหล่ที่แม่นยำ รายละเอียดของตัวเชื่อมต่อ และโครงสร้าง CNC ละเอียดอื่นๆ ที่ดอกกัดขนาดมาตรฐานเข้าไม่ถึง การเลือกดอกกัดที่เหมาะสมนั้นต้องพิจารณามากกว่าแค่การจับคู่เส้นผ่านศูนย์กลางกับแบบร่าง: ความยาวร่อง ระยะห่างของคอดอกกัด ระยะยื่นของดอกกัด การเบี่ยงเบน วัสดุของชิ้นงาน และกลยุทธ์การตกแต่ง ล้วนส่งผลต่อความแม่นยำในการตัดเฉือนและอายุการใช้งานของดอกกัด
การกลึงเหล็กแม่พิมพ์ต้องอาศัยความสมดุลระหว่างความเร็วในการกำจัดโลหะและคุณภาพของพื้นผิว เมื่อทำงานกับวัสดุที่ยากต่อการจัดการ เช่น เหล็กแม่พิมพ์ชุบแข็ง การเลือกดอกกัดที่ไม่เหมาะสมจะนำไปสู่ต้นทุนเครื่องมือที่สูงขึ้น การสั่นสะเทือนมากเกินไป และการแตกหักของเครื่องมืออย่างกะทันหัน โรงงานผลิตชิ้นส่วนเครื่องจักรหลายแห่งมักสูญเสียกำไรเนื่องจากพื้นผิวที่ไม่เรียบ ซึ่งต้องใช้เวลาหลายชั่วโมงในการขัดเงาด้วยมือซึ่งมีค่าใช้จ่ายสูง
การเลือกชุดเครื่องมือตัดที่เหมาะสมสำหรับการกัดหยาบและการกัดละเอียดจะช่วยแก้ปัญหาคอขวดในการผลิตเหล่านี้ได้ การจับคู่วัสดุพื้นผิว การเคลือบผิว และรูปทรงของเครื่องมือกับวัสดุแม่พิมพ์เฉพาะ จะช่วยให้มั่นใจได้ถึงอายุการใช้งานของเครื่องมือที่คาดการณ์ได้ และรักษาค่าความคลาดเคลื่อนที่ต้องการ คู่มือทางเทคนิคนี้จะสรุปกลยุทธ์ที่นำไปใช้ได้จริงในการจับคู่เครื่องมือกัดกับงานเหล็กแม่พิมพ์ของคุณอย่างมีประสิทธิภาพ
ความแข็งของเหล็กกล้าขึ้นรูปส่งผลต่อการเลือกเครื่องมือกัดอย่างไร?
เหล็กกล้าอ่อนชุบแข็ง (P20, NAK80, 718H)
เหล็กกล้าชุบแข็งเบื้องต้นโดยทั่วไปมีความแข็งอยู่ระหว่าง 28 ถึง 38 HRC วัสดุเหล่านี้มีคุณสมบัติในการขึ้นรูปที่ดี แต่จะเกิดการสะสมของเศษคมตัดได้ง่ายหากความเร็วในการตัดไม่เหมาะสม เหล็กกล้าคาร์ไบด์มาตรฐานที่มีความเหนียวสูงจึงเหมาะสมกว่า รูปทรงของเครื่องมือควรเน้นคมตัดที่คมกริบและร่องที่ขัดเงาเพื่อช่วยให้การกำจัดเศษวัสดุเป็นไปอย่างราบรื่นในระหว่างการตัดหยาบเป็นเวลานาน
เหล็กกล้าเครื่องมือชุบแข็งเต็มที่ (H13, S136, SKD61, เหล็กกล้าผง CPM)
เหล็กกล้าแม่พิมพ์ชุบแข็งที่มีความแข็งตั้งแต่ 45 ถึง 60 HRC จะสร้างความร้อนสูงและความเค้นทางกลอย่างรุนแรงในระหว่างการตัด การกลึงโลหะผสมเหล่านี้จำเป็นต้องใช้ดอกกัดที่ทำจากวัสดุคาร์ไบด์ขนาดเล็กที่มีปริมาณโคบอลต์สูง การใช้ดอกกัดคาร์ไบด์แข็ง ประสิทธิภาพสูง จะให้ความแข็งแกร่งที่จำเป็นเพื่อป้องกันการบิ่นของคมตัดภายใต้ภาระหนัก
ตารางแสดงความแข็งและลักษณะการใช้งานของเหล็กกล้าสำหรับแม่พิมพ์ทั่วไป
เพื่อลดความซับซ้อนในกระบวนการเลือกเครื่องมือของคุณ ตารางเปรียบเทียบต่อไปนี้จะแสดงประเภทเครื่องมือที่แนะนำโดยพิจารณาจากความแข็งของวัสดุและการใช้งานที่ต้องการ
| วัสดุเหล็กแม่พิมพ์ | ความแข็งทั่วไป | แอพพลิเคชันหลัก | รูปทรงเรขาคณิตและการเคลือบผิวที่แนะนำ |
|---|
| พี20 หรือ 718เอช | 28 ถึง 38 HRC | แม่พิมพ์ฉีดพลาสติกและฐานรองทั่วไป | สี่เหลี่ยมหรือรัศมีมุม; การเคลือบ AlTiN |
| H13 หรือ SKD61 | 45 ถึง 55 HRC | แม่พิมพ์สำหรับงานร้อนและโพรงหล่อขึ้นรูป | รัศมีมุมหรืออัตราป้อนสูง; การเคลือบ TiAlSiN |
| S136 | 48 ถึง 54 HRC | แม่พิมพ์พลาสติกกระจกและเครื่องมือทางการแพทย์ | ดอกกัดปลายกลม; คาร์ไบด์ระดับไมครอนย่อย |
| ผงเหล็ก CPM | 55 ถึง 60 HRC | แม่พิมพ์และเครื่องมือปั๊มขึ้นรูปที่ทนทานต่อการสึกหรอสูง | รัศมีมุม; ดอกกัดปลายเคลือบนาโน HIPIMS |
เมื่อได้กำหนดแล้วว่าความแข็งของวัสดุมีผลต่อการเลือกเครื่องมือพื้นฐานอย่างไร ขั้นตอนต่อไปคือการจับคู่รูปทรงของเครื่องมือกับการดำเนินการตัดเฉือนเฉพาะอย่าง
คุณจะปรับแต่งรูปทรงเรขาคณิตของเครื่องมืออย่างไรให้เหมาะสมที่สุดสำหรับการกัดหยาบและการกัดละเอียด?
หัวตัดความเร็วสูงและหัวกัดแบบปรับได้สำหรับการกำจัดวัสดุอย่างรวดเร็ว
การกัดหยาบมุ่งเน้นไปที่การเพิ่มอัตราการกำจัดโลหะให้สูงสุดโดยไม่ลดทอนเสถียรภาพของเครื่องจักร ดอกกัดความเร็วสูงมีมุมเข้าที่ตื้นซึ่งจะนำแรงตัดไปในแนวแกนเข้าสู่แกนหมุนของเครื่องจักร การใช้ดอกกัดปลายเฉพาะสำหรับเหล็กแม่พิมพ์ช่วยให้สามารถใช้ความเร็วป้อนสูงในระหว่างการกัดหยาบในโพรงลึกในขณะที่ลดการโก่งตัวด้านข้างให้น้อยที่สุด
ดอกกัดปลายทรงกลมทำจากคาร์ไบด์แข็ง สำหรับงานกัดผิวงานที่ต้องการความแม่นยำสูง
การตกแต่งพื้นผิวแม่พิมพ์โค้งต้องใช้ความแม่นยำของรูปทรงและผิวสัมผัสที่เรียบเนียน ดอกกัดปลายกลมสามารถประมวลผลพื้นผิวที่ซับซ้อนได้ด้วยการเคลื่อนที่ละเอียด การรักษาค่าความคลาดเคลื่อนในแนวรัศมีให้ต่ำช่วยให้การยึดเกาะของฟันสม่ำเสมอ ป้องกันรอยขีดข่วน และลดเวลาในการขัดเงาหลังการขึ้นรูปบนพื้นผิวแม่พิมพ์ขั้นสุดท้ายได้อย่างมาก
ดอกกัดปลายโค้งมนสำหรับงานกึ่งสำเร็จรูปเพื่อความเสถียร
ดอกกัดปลายโค้งมนให้คมตัดที่แข็งแรงกว่าดอกกัดปลายเหลี่ยมมาตรฐาน มันกระจายความร้อนและแรงเค้นทางกลไปทั่วส่วนโค้งมน ช่วยลดการบิ่นของมุมระหว่างการทำงานกึ่งสำเร็จรูป การออกแบบนี้ช่วยให้การเปลี่ยนผ่านของไหล่ดอกกัดเป็นไปอย่างน่าเชื่อถือ ยืดอายุการใช้งานของเครื่องมือสำหรับงานกัดขึ้นรูปและงานดาย ที่ต้องการความแม่นยำสูง
แม้ว่ารูปทรงที่ได้รับการปรับให้เหมาะสมจะช่วยสร้างเสถียรภาพทางกล แต่การจัดการกับอุณหภูมิการตัดที่สูงนั้นจำเป็นต้องใช้สารเคลือบพื้นผิวขั้นสูง
เทคโนโลยีการเคลือบขั้นสูงที่ออกแบบมาสำหรับการขึ้นรูปแม่พิมพ์ที่อุณหภูมิสูง
สารเคลือบ AlTiN และ TiAlN เพื่อความเสถียรทางความร้อนสูง
การกลึงวัสดุแม่พิมพ์แข็งทำให้เกิดอุณหภูมิเฉพาะจุดในบริเวณตัดสูงเกิน 800 องศาเซลเซียส สารเคลือบไทเทเนียมอะลูมิเนียมไนไตรด์จะสร้างชั้นอะลูมิเนียมออกไซด์ป้องกันเมื่อสัมผัสกับความร้อน ชั้นนี้ทำหน้าที่เป็นฉนวนกันความร้อน ช่วยรักษาความแข็งของวัสดุพื้นฐานและชะลอการสึกหรอของคมตัดระหว่างรอบการกัดแห้งที่รุนแรง
สารเคลือบนาโนคอมโพสิตสำหรับตกแต่งผิวเหล็กกล้าแข็งพิเศษ
เทคโนโลยีการเคลือบแบบสปัตเตอร์ด้วยแมกเนตรอนแบบแรงกระตุ้นสูง (High Power Impulse Magnetron Sputtering) ผลิตโครงสร้างนาโนคอมโพสิตที่มีความหนาแน่นสูงมาก การเคลือบที่ใช้ด้วยวิธีนี้แสดงให้เห็นถึงการยึดเกาะของฟิล์มที่เหนือกว่า ความต้านทานต่อการออกซิเดชันสูงถึง 1200 องศาเซลเซียส และค่าสัมประสิทธิ์แรงเสียดทานต่ำ คุณลักษณะเหล่านี้ช่วยป้องกันการแตกร้าวขนาดเล็กเมื่อทำการขัดผิวแห้งเหล็กกล้าชุบแข็งที่มีความแข็งสูงถึง 60 HRC
ตัวชี้วัดประสิทธิภาพการเคลือบผิว
การเลือกสารเคลือบที่เหมาะสมนั้นขึ้นอยู่กับอุณหภูมิในการใช้งานและความแข็งของวัสดุโดยตรง
การทำความเข้าใจเกี่ยวกับการเกิดความร้อนนำไปสู่การประเมินสภาพแวดล้อมในการตัดและกลยุทธ์การควบคุมการสั่นสะเทือนโดยตรง
การหลีกเลี่ยงข้อผิดพลาดจากภาวะอุณหภูมิเปลี่ยนแปลงอย่างฉับพลันในการขึ้นรูปแม่พิมพ์ความเร็วสูง
กฎกลยุทธ์การเป่าลมเทียบกับการใช้น้ำหล่อเย็นแบบท่วม
การใช้สารหล่อเย็นเหลวในปริมาณมากขณะกัดเหล็กกล้าชุบแข็งด้วยความเร็วสูงจะทำให้เกิดการขยายตัวและหดตัวจากความร้อนอย่างรวดเร็ว การเปลี่ยนแปลงอุณหภูมินี้ก่อให้เกิดรอยแตกขนาดเล็กในแนวตั้งฉากกับคมตัด ซึ่งนำไปสู่ความเสียหายของเครื่องมืออย่างฉับพลัน การใช้ลมเป่าแรงดันสูงช่วยกำจัดเศษวัสดุได้อย่างมีประสิทธิภาพ ในขณะที่รักษาอุณหภูมิในบริเวณการตัดให้คงที่โดยไม่เกิดการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน
การควบคุมอัตราส่วนการยื่นของเครื่องมือเพื่อขจัดปัญหาการสั่นสะเทือนภายในโพรง
โพรงแม่พิมพ์ที่ลึกต้องการส่วนยื่นของเครื่องมือที่ยาว ซึ่งเพิ่มความเสี่ยงต่อการสั่นสะเทือน การรักษาสัดส่วนความยาวต่อเส้นผ่านศูนย์กลางให้ต่ำกว่าสี่เท่าของเส้นผ่านศูนย์กลางจะช่วยป้องกันการสั่นสะเทือนมากเกินไป เมื่อหลีกเลี่ยงไม่ได้ที่จะใช้ส่วนยื่นที่ยาวขึ้น ดอกกัดปลายแบบพิเศษที่มีมุมเกลียวแปรผันและระยะห่างของร่องที่ไม่เท่ากันจะช่วยลดการสั่นสะเทือนแบบฮาร์มอนิก ทำให้ได้พื้นผิวที่เรียบเนียนบนชิ้นงานของคุณ
ก่อนที่จะตัดสินใจขั้นสุดท้ายเกี่ยวกับการจัดซื้อเครื่องมือ การทบทวนคำถามทั่วไปที่พบในสายการผลิตจะช่วยป้องกันข้อผิดพลาดในการประมวลผลที่มีค่าใช้จ่ายสูงได้
คำถามที่พบบ่อย (FAQs)
ปัจจัยใดบ้างที่ส่งผลโดยตรงต่อต้นทุนการผลิตดอกกัดปลายสำหรับงานขึ้นรูปแม่พิมพ์โดยเฉพาะตามสั่ง?
การกำหนดราคาเครื่องมือสั่งทำพิเศษขึ้นอยู่กับขนาดเม็ดวัตถุดิบ ประเภทของสารเคลือบ PVD พิเศษ รูปทรงเรขาคณิตที่ซับซ้อน และปริมาณการผลิตทั้งหมด นอกจากนี้ เวลาในการตั้งค่าการเจียรแบบกำหนดเองยังส่งผลต่อราคาต่อหน่วยสำหรับเครื่องมือที่ไม่เป็นไปตามมาตรฐาน เพื่อให้ได้ราคาที่ถูกต้องตามความต้องการเฉพาะของคุณ โปรดติดต่อ ทีมวิศวกรรม ของ Dohre CNC Toolsโดยตรง
การเลือกหัวจับเครื่องมือที่ไม่เหมาะสมส่งผลต่ออายุการใช้งานของดอกกัดปลายกลมอย่างไรในระหว่างการตกแต่งชิ้นงาน?
การใช้หัวจับดอกกัดแบบความแม่นยำต่ำที่มีการเบี่ยงเบนสูง จะทำให้การกระจายเศษวัสดุไม่สม่ำเสมอทั่วทั้งร่องดอกกัด หากร่องดอกกัดใดร่องหนึ่งรับแรงตัดมากกว่าร่องอื่น จะทำให้สึกหรอเร็วกว่ากำหนดและเกิดการสั่นสะเทือน การใช้หัวจับแบบอัดแน่นหรือแบบไฮดรอลิกที่มีความแม่นยำสูงและมีการเบี่ยงเบนต่ำกว่า 0.003 มม. เป็นสิ่งจำเป็นสำหรับอายุการใช้งานของเครื่องมือที่ยาวนานที่สุด
ผู้ควบคุมเครื่องจักรจะประเมินอายุการใช้งานที่เหลืออยู่ของดอกกัดปลายในระหว่างการตกแต่งขั้นต้นได้อย่างไร?
ผู้ปฏิบัติงานควรตรวจสอบความกว้างของรอยสึกที่ด้านข้างคมตัดโดยใช้กล้องส่องตรวจแบบออปติคอลในระหว่างการหยุดพักการทำงานของเครื่องมือ รอยสึกที่ด้านข้างคมตัดที่สม่ำเสมอมีความกว้างไม่เกิน 0.2 มม. แสดงถึงการสึกหรอตามปกติ หากพบการบิ่นขนาดเล็กตามคมตัด หรือการตรวจสอบด้วยเสียงตรวจพบเสียงผิดปกติจากแกนหมุน ควรเปลี่ยนเครื่องมือก่อนที่จะเกิดความเสียหายร้ายแรง
สรุป
การเลือกใช้ดอกกัดที่เหมาะสมกับคุณสมบัติของเหล็กแม่พิมพ์แต่ละชนิดโดยตรง จะช่วยเพิ่มประสิทธิภาพการผลิตและลดต้นทุนการดำเนินงาน การเลือกรูปทรงที่เหมาะสมสำหรับการกัดหยาบ การกัดกึ่งละเอียด และการกัดละเอียด จะช่วยลดการสึกหรอของเครื่องมือ ป้องกันการแตกร้าวจากความร้อน และลดการทำงานด้วยมือที่สิ้นเปลือง การควบคุมระยะยื่นของเครื่องมือและการใช้ลมเป่าแห้งอย่างเหมาะสมจะช่วยให้การประมวลผล CNC มีเสถียรภาพมากยิ่งขึ้น
การร่วมมือกับผู้ผลิตเครื่องมือที่มีประสบการณ์ช่วยให้มั่นใจได้ว่าคุณจะได้รับเครื่องมือที่มีคุณภาพสม่ำเสมอและการสนับสนุนด้านวิศวกรรมที่ปรับแต่งได้ตามความต้องการ Dohre CNC Tools นำเสนอหัวกัดคาร์ไบด์แข็งประสิทธิภาพสูงที่ออกแบบมาเพื่อการผลิตแม่พิมพ์และแบบหล่อที่ต้องการความทนทานสูงติดต่อทีมสนับสนุนด้านเทคนิคของเราได้แล้ววันนี้เพื่อเพิ่มประสิทธิภาพกลยุทธ์การจัดหาเครื่องมือของคุณและขอใบเสนอราคาที่แข่งขันได้





