


ช่องทางการไหลที่แคบทำให้ดอกกัดต้องมีความแข็งแรงสูง การระบายเศษวัสดุ การควบคุมการเบี่ยงเบน และความเสถียรในการตัด ควรเลือกเครื่องมือที่เหมาะสมตามความกว้าง ความลึก รัศมีมุม วัสดุชิ้นงาน ความหนาของผนัง และคุณภาพพื้นผิวที่ต้องการ


ปริมาณการอ่าน: 206

เวลาวางจำหน่าย :2026-07-17
เวลาอ่านประมาณ:
ช่องทางการไหลที่แคบทำให้ดอกกัดต้องมีความแข็งแรงสูง การระบายเศษวัสดุ การควบคุมการเบี่ยงเบน และความเสถียรในการตัด ควรเลือกเครื่องมือที่เหมาะสมตามความกว้าง ความลึก รัศมีมุม วัสดุชิ้นงาน ความหนาของผนัง และคุณภาพพื้นผิวที่ต้องการ
ช่องทางการไหลที่แคบเป็นคุณสมบัติสำคัญในการออกแบบแผ่นระบายความร้อนสำหรับเซิร์ฟเวอร์หลายแบบ ช่องทางเหล่านี้ช่วยนำสารหล่อเย็นผ่านแผ่นและเพิ่มพื้นที่สัมผัสสำหรับการถ่ายเทความร้อน แต่ก็สร้างเงื่อนไขที่ท้าทายสำหรับการกัดขึ้นรูปด้วยเครื่อง CNC ด้วยเช่นกัน
เมื่อร่องแคบลงหรือลึกขึ้น ดอกกัดจะมีความแข็งแรงน้อยลง และเศษวัสดุจะมีพื้นที่ในการระบายออกจากบริเวณการตัดน้อยลง การเบี่ยงเบนมากเกินไป การยื่นของดอกกัดที่ยาวเกินไป รูปทรงของร่องที่ไม่เหมาะสม หรือการระบายเศษวัสดุที่ไม่ดี อาจนำไปสู่ความผิดพลาดทางด้านขนาด ผนังร่องเป็นรอย ครีบคม การสึกหรอของดอกกัดอย่างรวดเร็ว หรือการแตกหักของดอกกัดอย่างกะทันหัน
บทความนี้มุ่งเน้นไปที่ร่องแผ่นระบายความร้อนที่ผลิตหรือตกแต่งด้วยการกัดปลายด้วยเครื่อง CNC วิธีการตัดเฉือนที่ถูกต้องนั้นขึ้นอยู่กับรูปทรงเรขาคณิตของร่อง วัสดุชิ้นงาน ความหนาของผนัง ข้อกำหนดของพื้นผิว สภาพของเครื่องจักร และปริมาณการผลิต
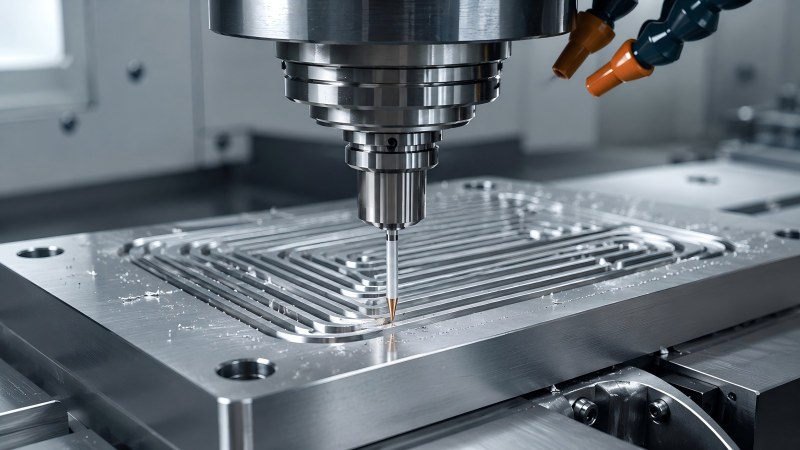
ช่องทางที่แคบจำกัดทั้งเส้นผ่านศูนย์กลางของใบมีดและพื้นที่ร่องของใบมีด เครื่องมือต้องมีขนาดเล็กพอที่จะสร้างความกว้างและรัศมีภายในที่ต้องการ แต่ก็ต้องมีความแข็งแรงเพียงพอที่จะต้านทานการโก่งงอในระหว่างการเซาะร่องและการกัดด้านข้างด้วย
การกำจัดเศษโลหะทำได้ยากขึ้นเนื่องจากผนังโดยรอบจำกัดการไหลของสารหล่อเย็น อากาศ และเศษโลหะ เศษโลหะที่ตกค้างอยู่ในช่องอาจถูกตัดซ้ำอีก ทำให้เกิดความร้อนสูงขึ้นและทิ้งรอยขีดข่วนไว้ที่ด้านล่างหรือด้านข้างของช่อง
นอกจากนี้ ช่องดังกล่าวยังอาจถูกล้อมรอบด้วยผนังบางๆ แรงรัศมีที่มากเกินไปอาจทำให้ผนังเหล่านี้เคลื่อนที่ระหว่างการตัดเฉือน ส่งผลให้ความกว้างของช่องสุดท้ายเปลี่ยนแปลงไป หรือลดความเรียบของแผ่นโลหะหลังจากปล่อยชิ้นงานออกจากแท่นยึด
| สภาพช่องทาง | ความเสี่ยงหลักในการผลิต | ลำดับความสำคัญของกระบวนการ |
|---|---|---|
| ความกว้างของช่องทางแคบ | ใบมีดมีเส้นผ่านศูนย์กลางเล็กและมีความแข็งแกร่งลดลง | ใช้เครื่องมือที่ใหญ่ที่สุดที่เหมาะสมกับความกว้างและรัศมีที่ต้องการ |
| ช่องทางลึก | ระยะการทำงานที่ยาว การเบี่ยงเบน การสั่นสะเทือน และการกำจัดเศษวัสดุที่ไม่ดี | จำกัดส่วนที่ยื่นออกมาและใช้ความลึกในการตัดแบบค่อยเป็นค่อยไป |
| ช่องที่อยู่ใกล้กันมาก | การเคลื่อนตัวของผนังบางและการบิดเบี้ยวของแผ่น | ควบคุมแรงตัดและปรับสมดุลลำดับการตัดเฉือน |
| รัศมีภายในเล็ก | ต้องใช้หัวตัดขนาดเล็กกว่าหัวตัดของช่องหลัก | ใช้เครื่องมือขนาดใหญ่ขูดหยาบๆ ก่อน แล้วค่อยเก็บรายละเอียดมุมที่เหลือแยกต่างหาก |
| เส้นทางการตัดต่อเนื่องยาว | การสึกหรอของเครื่องมือ การสะสมของเศษวัสดุ และการเบี่ยงเบนของขนาด | ตรวจสอบสภาพขอบและรักษาการกำจัดเศษวัสดุให้สม่ำเสมอ |
การเลือกเครื่องมือควรเริ่มต้นจากการเขียนแบบชิ้นส่วน ความกว้างของช่องเพียงอย่างเดียวไม่เพียงพอ ความลึก รัศมีมุมภายใน ความหนาของผนัง เส้นทางของช่อง ตำแหน่งการเข้า รูปทรงด้านล่าง และพื้นที่ว่างที่มีอยู่ ล้วนส่งผลต่อขนาดของใบมีดที่ต้องการ
ถึงแม้ดอกกัดจะมีขนาดพอดีกับความกว้างของร่องตามที่กำหนด แต่ก็ยังอาจไม่เหมาะสมหากร่องสั้นเกินไป คอดอกกัดไม่สามารถหลบผนังโดยรอบได้ หรือตัวจับยึดไปรบกวนชิ้นงาน ในทางกลับกัน การเลือกดอกกัดที่ยาวเกินความจำเป็นจะลดความแข็งแรงและทำให้กระบวนการมีความไวต่อการสั่นสะเทือนและการเบี่ยงเบนมากขึ้น
| ข้อมูลการวาดภาพ | ทำไมมันสำคัญ |
|---|---|
| ความกว้างของช่อง | กำหนดขนาดเส้นผ่านศูนย์กลางของใบมีดตัดสูงสุด |
| ความลึกของช่องทาง | กำหนดความยาวและระยะการตัดที่ต้องการ |
| รัศมีภายใน | อาจต้องใช้หัวตัดละเอียดที่มีขนาดเล็กกว่าหัวตัดหยาบหลัก |
| ความหนาของผนัง | ส่งผลต่อแรงตัดที่อนุญาตและลำดับการตัดเฉือน |
| การเข้าถึงและรูปทรงเรขาคณิตโดยรอบ | พิจารณาว่าจำเป็นต้องใช้คอที่สั้นลงหรือระยะเอื้อมที่ปรับแต่งเองหรือไม่ |
| ความคลาดเคลื่อนและข้อกำหนดของพื้นผิว | พิจารณาว่าควรใช้เครื่องมือแยกกันสำหรับการกลึงหยาบและการกลึงละเอียดหรือไม่ |
หัวตัดที่เล็กกว่าไม่ได้หมายความว่าจะแม่นยำกว่าเสมอไป การลดขนาดเส้นผ่านศูนย์กลางยังลดขนาดแกนของเครื่องมือและเพิ่มความไวต่อการงอ การเบี่ยงเบน และการอุดตันของเศษวัสดุด้วย
ในกรณีที่รูปทรงของช่องเอื้ออำนวย ให้ใช้หัวตัดที่มีเส้นผ่านศูนย์กลางใหญ่ที่สุดเท่าที่จะทำได้เพื่อให้ได้ความกว้างและรัศมีภายในตามที่ต้องการ โดยทั่วไปแล้ว เครื่องมือขนาดใหญ่กว่าจะมีความแข็งแรงกว่า ต้านทานการโก่งงอได้ดีกว่า และควบคุมผนังด้านข้างได้มั่นคงกว่า
เมื่อร่องมีมุมโค้งมนขนาดเล็ก วิธีการที่ใช้ได้ผลอย่างหนึ่งคือ การใช้ดอกกัดขนาดใหญ่กัดหยาบวัสดุส่วนใหญ่ก่อน แล้วค่อยใช้ดอกกัดขนาดเล็กกว่าสำหรับส่วนมุมหรือบริเวณที่มีรายละเอียดซับซ้อน วิธีนี้จะช่วยลดระยะเวลาที่ดอกกัดที่อ่อนแอที่สุดต้องรับภาระการตัดหนักลง
ความยาวในการตัด ความยาวคอ และส่วนที่ยื่นออกมาทั้งหมด ไม่ควรถูกมองว่าเป็นสิ่งเดียวกัน เพราะแต่ละอย่างส่งผลต่อเครื่องมือแตกต่างกัน
•ความยาวในการตัดควรครอบคลุมวัสดุที่ใบเลื่อยต้องทำการตัดจริง
•ความยาวของคอคอดช่วยให้มีระยะห่างเพียงพอรอบผนังร่องน้ำที่ลึกหรือโครงสร้างโดยรอบ
•ส่วนที่ยื่นออกมาจากตัวจับยึดโดยไม่มีส่วนรองรับ คือความยาวที่ควรจะสั้นที่สุดเท่าที่จะเป็นไปได้
ร่องตัดที่ยาวเกินความจำเป็นจะทำให้ความแข็งแรงของใบมีดลดลงตลอดทั้งส่วนที่ทำการตัด สำหรับร่องลึก ใบมีดสั้นที่มีคอแคบที่ออกแบบอย่างเหมาะสมอาจให้ความแข็งแรงที่ดีกว่าใบมีดยาวที่มีร่องเต็ม
โดยทั่วไปแล้ว ควรเลือกใช้เครื่องมือตัดที่มีความยาวสั้นที่สุดที่สามารถเข้าถึงส่วนที่ต้องการได้อย่างปลอดภัย ในกรณีที่เครื่องมือตัดมาตรฐานต้องยืดออกมากเกินไป ความยาวคอเครื่องมือแบบกำหนดเองอาจให้ผลลัพธ์ที่มั่นคงกว่า
จำนวนร่องของคมตัดมีผลต่อทั้งการระบายเศษวัสดุและความแข็งแรงของแกนคมตัด โดยทั่วไปแล้ว คมตัดที่มีจำนวนร่องน้อยกว่าจะให้พื้นที่ว่างสำหรับการระบายเศษวัสดุมากกว่า ในขณะที่คมตัดที่มีจำนวนร่องมากขึ้นสามารถเพิ่มจำนวนคมตัดและเสริมความแข็งแรงของแกนคมตัดได้ในบางแบบ
สำหรับรางอลูมิเนียม พื้นที่สำหรับเศษวัสดุที่กว้างขวางและร่องที่ขัดเงาเป็นสิ่งสำคัญ เนื่องจากเศษวัสดุที่ยาวและขอบที่สะสมอาจอุดตันทางเดินที่แคบได้ สำหรับรางทองแดง พื้นผิวร่องที่เรียบและคมตัดที่คมจะช่วยลดการเกาะติดและป้องกันไม่ให้เศษวัสดุเลอะไปตามราง
ควรเลือกจำนวนร่องที่เหมาะสมตามวัสดุชิ้นงาน เส้นผ่านศูนย์กลางของดอกกัด การเข้าจับร่องเต็มความกว้าง ความสามารถของแกนหมุน และวิธีการระบายเศษวัสดุ การจัดเรียงร่องที่ทำงานได้ดีในการกัดด้านข้างอาจไม่เหมาะสมสำหรับร่องลึกเต็มความกว้าง
แผ่นระบายความร้อนที่ทำจากทองแดงและอะลูมิเนียมอาจมีโครงสร้างร่องที่คล้ายกัน แต่พฤติกรรมการตัดนั้นแตกต่างกัน ควรเลือกเครื่องมือให้เหมาะสมกับโลหะผสมจริงมากกว่าเลือกจากขนาดของร่องเพียงอย่างเดียว
| ปัจจัยการแปรรูป | ช่องอลูมิเนียม | รางทองแดง |
|---|---|---|
| ปัญหาชิปทั่วไป | ชิปยาว การอัดแน่น และขอบที่ยกสูงขึ้น | การยึดเกาะ การปาด และการตัดเศษวัสดุซ้ำ |
| ลำดับความสำคัญล้ำสมัย | คมกริบ มีแรงต้านการตัดต่ำ | คมกริบมากสำหรับการตัดที่สะอาดหมดจด |
| ลำดับความสำคัญของฟลุต | พื้นที่สำหรับชิปขนาดใหญ่และทางระบายอากาศที่ขัดเงาอย่างดี | ร่องเรียบลื่นและการเคลื่อนที่ของเศษไม้ที่ควบคุมได้ |
| ความกังวลเรื่องพื้นผิว | ขอบที่สะสมตัว รอยขรุขระ และการเคลื่อนตัวของผนังบาง | รอยขีดข่วน รอยเปื้อน และเศษเสี้ยนละเอียดที่หลงเหลืออยู่ |
| ตั้งค่าลำดับความสำคัญ | แรงตัดต่ำและการชะล้างเศษวัสดุที่มีประสิทธิภาพ | ค่าความคลาดเคลื่อนต่ำและป้องกันการตัดซ้ำของเศษไม้ |
สามารถดูการเปรียบเทียบโดยละเอียดเพิ่มเติมได้ในคู่มือของเราเกี่ยวกับ การกลึงแผ่นระบายความร้อนเซิร์ฟเวอร์ทองแดงเทียบกับอลูมิเนียม และการเลือกดอกกัด
ร่องลึกเต็มความกว้างจะทำให้แรงตัดกระจายไปทั้งสองด้านของดอกกัด ในขณะเดียวกันก็จำกัดช่องทางให้เศษวัสดุไหลออก ในกรณีของดอกกัดขนาดเล็ก สิ่งนี้อาจนำไปสู่ความร้อนสูง การอุดตันของเศษวัสดุ การโก่งงอ หรือการแตกหักได้อย่างรวดเร็ว
การตัดเฉือนแบบค่อยเป็นค่อยไปหรือแบบหลายชั้นมักจะมีความเสถียรมากกว่าเมื่อร่องมีความลึกเมื่อเทียบกับเส้นผ่านศูนย์กลางของหัวตัด การตัดแต่ละครั้งจะกำจัดวัสดุในปริมาณที่ควบคุมได้ และช่วยให้สามารถกำจัดเศษวัสดุออกได้ก่อนที่จะเริ่มชั้นถัดไป
ความลึกที่เหมาะสมต่อการเจาะแต่ละครั้งควรขึ้นอยู่กับวัสดุ เส้นผ่านศูนย์กลางของเครื่องมือ รูปทรงของร่องเครื่องมือ ความแข็งแรงของเครื่องจักร ตัวจับยึด และสภาพของสารหล่อเย็น ไม่ควรใช้ค่าคงที่กับทุกช่องทางหรือทุกวัสดุ
การเข้าสู่ชิ้นงานในแนวตั้งอย่างกะทันหันหรือการเข้าตัดเต็มความกว้างในทันทีอาจทำให้ใบมีดขนาดเล็กทำงานหนักเกินไป วิธีการเข้าตัดควรค่อยๆ วางคมตัดลงในวัสดุและรักษาการระบายเศษวัสดุตั้งแต่เริ่มต้นการทำงาน
ขึ้นอยู่กับส่วนประกอบและความสามารถของเครื่องมือ การใช้ทางลาด การเข้าแบบเกลียว การเข้าแบบเจาะรูล่วงหน้า หรือการเข้าด้านข้างแบบค่อยเป็นค่อยไป อาจให้การเริ่มต้นที่ราบรื่นกว่าการจุ่มลงโดยตรง วิธีที่เลือกใช้ควรเข้ากันได้กับรูปทรงเรขาคณิตของดอกกัด
ตำแหน่งทางเข้าและทางออกควรหลีกเลี่ยงผนังบางที่ไม่มีการรองรับหากเป็นไปได้ การเจาะทะลุขอบที่อ่อนแออาจทำให้เกิดเสี้ยนหรือทำให้ผนังช่องเคลื่อนตัวได้
เมื่อเศษโลหะตกค้างอยู่ในช่องทางการไหล การเพิ่มความเร็วรอบของแกนหมุนเพียงอย่างเดียวจะไม่สามารถแก้ปัญหาได้ อาจเกิดเศษโลหะเพิ่มขึ้นอีกในขณะที่ทางระบายยังคงถูกจำกัด
•เลือกใช้ใบมีดที่มีร่องฟันเพียงพอสำหรับวัสดุชิ้นงาน
•ควรฉีดน้ำหล่อเย็นหรือลมไปยังบริเวณที่กำลังตัดโดยตรง แทนที่จะฉีดผ่านด้านบนของแผ่นโลหะ
•กำจัดเศษวัสดุออกระหว่างการกลึงแต่ละระดับความลึก
•หลีกเลี่ยงการปล่อยให้ชิปจากช่องหนึ่งเข้าไปในช่องที่ใช้งานเสร็จแล้วที่อยู่ใกล้เคียง
•รักษาให้ร่องและคมตัดปราศจากเศษวัสดุสะสม
•ใช้ลำดับการตัดเฉือนที่ช่วยให้ทางระบายออกเปิดอยู่เสมอ
ควรประเมินการระบายเศษวัสดุโดยการตรวจสอบพื้นผิวของร่องและเศษวัสดุเหล่านั้น รอยขีดข่วน วัสดุที่เชื่อมติดกัน ความร้อนที่ผิดปกติ และรูปทรงของเศษวัสดุที่ไม่สม่ำเสมอ อาจบ่งชี้ว่ามีการตัดวัสดุซ้ำอีกครั้ง
การเบี่ยงเบนของคมตัดทำให้คมตัดแต่ละด้านตัดวัสดุออกในปริมาณที่ไม่เท่ากัน คมตัดด้านหนึ่งอาจรับภาระการตัดส่วนใหญ่ ในขณะที่อีกด้านหนึ่งตัดได้น้อยมากหรือเสียดสีกับพื้นผิวของร่อง
สำหรับดอกกัดปลายขนาดเล็ก แม้ค่าความคลาดเคลื่อนเพียงเล็กน้อยก็อาจคิดเป็นเปอร์เซ็นต์ที่สำคัญของเส้นผ่านศูนย์กลางของเครื่องมือ ผลที่ตามมาอาจรวมถึงร่องที่ใหญ่เกินไป ผนังด้านข้างไม่เท่ากัน การสึกหรอของคมตัดอย่างรวดเร็ว การเกิดครีบ หรือความเสียหายของเครื่องมืออย่างกะทันหัน
ก่อนเริ่มงานกลึง ให้ตรวจสอบตัวจับยึด ปลอกจับชิ้นงาน ส่วนต่อประสานแกนหมุน ความยาวในการจับยึดเครื่องมือ และความสะอาดของพื้นผิวสัมผัสทั้งหมด ควรตรวจสอบการเบี่ยงเบนของแกนหมุนใกล้กับคมตัดมากกว่าตรวจสอบเฉพาะที่ก้านเครื่องมือเท่านั้น
ใบมีดควรยื่นออกมาเพียงพอที่จะเข้าถึงจุดที่ลึกที่สุดของร่องเท่านั้น โดยต้องรักษาระยะห่างที่ปลอดภัยจากตัวจับยึด การยื่นออกมามากเกินไปจะทำให้เกิดการงอมากขึ้นและทำให้เครื่องมือไวต่อการสั่นสะเทือนมากขึ้น
อาจจำเป็นต้องใช้หัวตัดคอยาวเมื่อร่องถูกล้อมรอบด้วยผนังยกสูงหรือสิ่งกีดขวางอื่นๆ แต่คอของหัวตัดไม่ควรยาวเกินความจำเป็น ควรตรวจสอบรูปทรงของตัวจับยึดและการเข้าถึงแกนหมุนควบคู่ไปกับการออกแบบหัวตัดด้วย
เมื่อตัวจับยึดเป็นแหล่งที่มาหลักของการรบกวน การเปลี่ยนไปใช้ตัวจับยึดที่เพรียวบางกว่าหรือรูปทรงเครื่องมือที่กำหนดเองอาจให้ความแข็งแรงที่ดีกว่าการยืดใบมีดมาตรฐานให้ห่างจากตัวจับยึดมากขึ้นเพียงอย่างเดียว
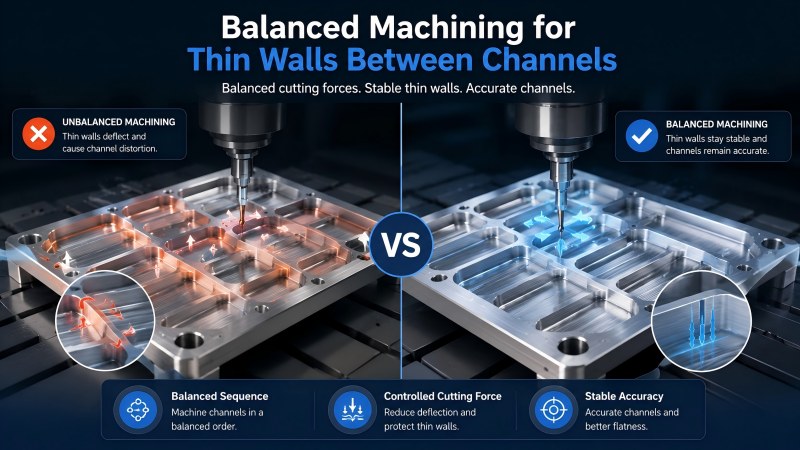
ช่องทางการไหลที่อยู่ใกล้กันมากอาจทำให้เกิดผนังแคบๆ ที่สามารถเคลื่อนตัวได้ในระหว่างการตัดเฉือน หากด้านหนึ่งถูกตัดเฉือนจนหมดแล้ว ในขณะที่ด้านตรงข้ามยังคงมีวัสดุแข็งอยู่ แรงกดในการตัดอาจดันผนังให้ห่างจากเครื่องมือได้
ลำดับการทำงานที่สมดุลสามารถลดผลกระทบนี้ได้ ควรค่อยๆ ขัดช่องที่อยู่ติดกันไปทีละน้อย แทนที่จะขัดช่องหนึ่งให้เสร็จก่อนแล้วค่อยเริ่มขัดช่องถัดไป ควรเหลือวัสดุไว้สำหรับการขัดกึ่งสำเร็จในปริมาณที่เหมาะสม และขัดทั้งสองด้านให้เสร็จภายใต้สภาวะการตัดที่คล้ายคลึงกัน
แรงยึดจับก็ต้องควบคุมด้วยเช่นกัน แรงกดที่มากเกินไปอาจทำให้แผ่นโลหะเรียบในระหว่างการกลึง แต่จะทำให้แผ่นโลหะเสียรูปทรงหลังจากคลายแรงยึดจับแล้ว
การกัดหยาบและการกัดละเอียดมีลำดับความสำคัญที่แตกต่างกัน การกัดหยาบเน้นการกำจัดวัสดุอย่างสม่ำเสมอและการระบายเศษวัสดุ ในขณะที่การกัดละเอียดเน้นที่ความกว้างของร่องสุดท้าย คุณภาพของผนัง การควบคุมครีบ และความสม่ำเสมอของพื้นผิว
| ขั้นตอนการตัดเฉือน | วัตถุประสงค์หลัก | ลำดับความสำคัญของกระบวนการ |
|---|---|---|
| การขึ้นรูปหยาบของช่องทาง | กำจัดวัสดุโดยไม่ทำให้ใบมีดตัดรับน้ำหนักมากเกินไป | การระบายเศษวัสดุ ความลึกที่เพิ่มขึ้น และการเข้าสู่ที่เสถียร |
| งานกึ่งสำเร็จรูป | รูปทรงผนังที่ถูกต้องและเว้นระยะห่างอย่างสม่ำเสมอ | การมีส่วนร่วมที่สมดุลและการเคลื่อนไหวของผนังที่ควบคุมได้ |
| การตกแต่งช่อง | เพื่อให้ได้ความกว้าง คุณภาพขอบ และสภาพพื้นผิวตามที่กำหนด | ขอบคมกริบ การเบี่ยงเบนต่ำ การทำงานเบา และช่องทางสะอาด |
| การตรวจสอบขั้นสุดท้าย | ตรวจสอบขนาดและกำจัดเศษหรือเสี้ยนที่เหลืออยู่ | ความกว้างของร่อง ความลึก สภาพผนัง รอยขรุขระ และความสะอาด |
ไม่ควรใช้หัวกัดหยาบที่สึกหรอมากในการกัดผิวขั้นสุดท้ายเมื่อความคลาดเคลื่อนของร่องหรือคุณภาพพื้นผิวมีความสำคัญ การใช้เครื่องมือกัดผิวสำเร็จรูปแยกต่างหากจะช่วยให้ได้สภาพขอบที่คาดการณ์ได้และควบคุมขนาดได้แม่นยำยิ่งขึ้น
การสึกหรอของเครื่องมืออาจปรากฏให้เห็นครั้งแรกในรูปแบบของการเปลี่ยนแปลงคุณภาพของร่องตัด มากกว่าการชำรุดเสียหายโดยสิ้นเชิง สัญญาณเตือนทั่วไป ได้แก่ การเกิดเสี้ยนเพิ่มขึ้น ร่องตัดกว้างขึ้น ผนังด้านข้างไม่เรียบ ภาระของแกนหมุนเพิ่มขึ้น รอยขีดข่วนบนพื้นผิว หรือการเปลี่ยนแปลงรูปร่างของเศษโลหะ
ในการผลิตซ้ำ อายุการใช้งานของเครื่องมือควรได้รับการควบคุมตามคุณลักษณะแรกที่เริ่มไม่เป็นที่ยอมรับ ซึ่งอาจเป็นความกว้างของร่อง ความเรียบของพื้นผิวด้านล่าง ตำแหน่งของผนัง ความสูงของครีบ หรือสภาพของคมตัด
บันทึกอายุการใช้งานของเครื่องมือควรประกอบด้วยเกรดวัสดุ เส้นผ่านศูนย์กลางของใบมีด ความลึกของร่อง ตัวจับยึด ส่วนที่ยื่นออกมา ข้อมูลการตัด และผลการตรวจสอบ สิ่งนี้ช่วยแยกแยะการสึกหรอตามปกติออกจากปัญหาที่เกิดจากการเบี่ยงเบน การอุดตันของเศษวัสดุ หรือการจับยึดชิ้นงาน
ดอกกัดปลายขนาดเล็กมาตรฐานสามารถใช้กัดช่องระบายความร้อนได้หลายแบบ แต่บางแบบอาจต้องการคุณสมบัติที่แตกต่างกัน เช่น เส้นผ่านศูนย์กลาง ความยาวในการตัด ระยะห่างระหว่างคอดอกกัด รูปทรงมุม และความยาวโดยรวม ซึ่งไม่มีในเครื่องมือมาตรฐานทั่วไป
ดอกกัดปลายแบบกำหนดเองอาจมีประโยชน์เมื่อชิ้นส่วนนั้นประกอบด้วย:
•ความกว้างของช่องที่ไม่เป็นไปตามมาตรฐาน
•ร่องลึกที่ต้องใช้ฟลุตสั้นและคอที่ยาวและลดขนาดลง
•รัศมีด้านล่างหรือการเปลี่ยนผ่านด้านข้างแบบพิเศษ
•ช่องทางแบบขั้นบันไดหรือแบบผสมผสาน
•การอนุมัติสำหรับผู้ถือครองที่มีข้อจำกัด
•วัสดุที่ต้องการรูปทรงขอบหรือร่องที่เฉพาะเจาะจงสำหรับการใช้งานนั้นๆ
Dohre ผลิตดอกกัดปลายแบบกำหนดเองและแบบไม่มาตรฐานตามความต้องการของแบบร่างร่อง วัสดุชิ้นงาน ความลึกของการตัด ระยะห่างระหว่างคอชิ้นงาน ข้อกำหนดของมุม ความคลาดเคลื่อน และสภาวะของเครื่องจักร
•ตรวจสอบวัสดุและโลหะผสมของชิ้นงานก่อนเลือกหัวตัด
•ตรวจสอบความกว้าง ความลึก รัศมีมุม และระยะห่างโดยรอบของช่อง
•เลือกใช้หัวตัดที่มีเส้นผ่านศูนย์กลางใหญ่ที่สุดที่เหมาะสมกับรูปทรงที่ต้องการ
•ปรับความยาวในการตัดให้เหมาะสมกับความลึกจริงของการตัดวัสดุ
•ใช้ความยาวคอคอดเฉพาะส่วนที่จำเป็นเพื่อให้มีพื้นที่ว่างเพียงพอเท่านั้น
•พยายามรักษาระยะยื่นรวมของเครื่องมือให้สั้นที่สุดเท่าที่จะเป็นไปได้
•เลือกจำนวนร่องตามวัสดุ การเข้าล็อกของร่อง และพื้นที่สำหรับเศษวัสดุ
•ใช้ระดับความลึกแบบค่อยเป็นค่อยไปเมื่อการตัดแบบเต็มความลึกจำกัดการระบายเศษวัสดุ
•ฉีดน้ำหล่อเย็นหรือเป่าลมเข้าไปในบริเวณที่กำลังตัด และกำจัดเศษวัสดุออกระหว่างการตัดแต่ละครั้ง
•ตรวจสอบการเบี่ยงเบนใกล้คมตัดก่อนใช้เครื่องมือที่มีเส้นผ่านศูนย์กลางเล็ก
•ควรใช้ลำดับการทำงานที่สมดุลเมื่อทำการกลึงผนังบางระหว่างร่อง
•แยกขั้นตอนการขึ้นรูปหยาบและการขึ้นรูปละเอียดเมื่อความคลาดเคลื่อนของร่องมีความสำคัญ
•ตรวจสอบเสี้ยน ความกว้างของร่อง รอยขีดข่วนบนพื้นผิว และการสึกหรอของเครื่องมือระหว่างการผลิต
•พิจารณาใช้เครื่องมือที่ออกแบบเองเมื่อเครื่องตัดมาตรฐานต้องเอื้อมถึงมากเกินไปหรือใช้งานไม่ได้กับชิ้นงานที่ต้องการ
ดอกกัดชนิดใดเหมาะสำหรับช่องแผ่นเย็นแคบๆ?
โดยทั่วไปแล้ว ดอกกัดปลายคาร์ไบด์ขนาดเล็กที่มีรูปทรงเรขาคณิตที่เหมาะสมกับวัสดุ มีพื้นที่สำหรับเศษวัสดุเพียงพอ มีความคลาดเคลื่อนต่ำ และมีความยาวในการตัดและคอที่เหมาะสมตามต้องการนั้นก็เพียงพอแล้ว เครื่องมือที่เหมาะสมจะขึ้นอยู่กับร่องและวัสดุของชิ้นงาน
ควรใช้หัวตัดขนาดเล็กที่สุดเท่าที่จะเป็นไปได้สำหรับช่องทางแคบหรือไม่?
ไม่ ให้ใช้หัวตัดขนาดใหญ่ที่สุดที่สามารถผลิตความกว้างและรัศมีภายในของร่องตามที่ต้องการได้ โดยทั่วไปแล้วเส้นผ่านศูนย์กลางที่ใหญ่กว่าจะให้ความแข็งแรงและความคงตัวของขนาดที่ดีกว่า
เหตุใดดอกกัดปลายเล็กจึงหักระหว่างการกัดร่องแผ่นเย็น?
สาเหตุทั่วไป ได้แก่ การเบี่ยงเบนมากเกินไป การยื่นออกมามากเกินไป การตัดเต็มความกว้างที่ลึกเกินไป การอุดตันของเศษวัสดุ การเข้าที่ไม่เหมาะสม การทำงานที่กระทันหัน การจับคู่วัสดุที่ไม่ดี และคมตัดที่สึกหรอ
จะนำเศษวัสดุออกจากร่องลึกและแคบได้อย่างไร?
ควรใช้ระยะห่างระหว่างร่องตัดที่เหมาะสม ความลึกในการตัดที่ค่อยเป็นค่อยไป สารหล่อเย็นหรือทิศทางลมที่เหมาะสม และการกำจัดเศษวัสดุอย่างสม่ำเสมอระหว่างการตัดแต่ละครั้ง ลำดับการตัดเฉือนควรทำให้ทางระบายเศษวัสดุเปิดอยู่เสมอ
สามารถใช้ดอกกัดปลายเดียวกันในการกลึงรางทองแดงและอลูมิเนียมได้หรือไม่?
อาจทำได้ในบางกรณี แต่ไม่แนะนำให้ใช้เป็นวิธีแก้ปัญหาทั่วไป อลูมิเนียมและทองแดงมีคุณสมบัติการยึดเกาะ การไหลของเศษโลหะ ครีบ และความคมของขอบที่แตกต่างกัน
เมื่อใดจึงจำเป็นต้องใช้ดอกกัดปลายคอแคบ?
เครื่องมือที่มีคอแคบนั้นมีประโยชน์เมื่อคมตัดต้องเข้าถึงร่องลึก ในขณะที่ส่วนที่ไม่ใช่คมตัดต้องมีระยะห่างจากผนังโดยรอบ คอของเครื่องมือไม่ควรยาวเกินความจำเป็น
ควรพิจารณาใช้ดอกกัดปลายแบบสั่งทำพิเศษเมื่อใด?
อาจเหมาะสมสำหรับหัวตัดแบบกำหนดเองสำหรับความกว้างที่ไม่เป็นมาตรฐาน ร่องลึก รัศมีพิเศษ รูปทรงขั้นบันได ระยะห่างของตัวจับยึดที่จำกัด หรือการใช้งานที่เครื่องมือมาตรฐานต้องใช้การยืดออกมากเกินไป
การกัดขึ้นรูปในช่องการไหลแคบๆ จำเป็นต้องสร้างสมดุลระหว่างการเข้าถึงของเครื่องมือ ความแข็งแรง การระบายเศษวัสดุ และการควบคุมขนาด การเลือกหัวกัดโดยพิจารณาจากความกว้างของช่องเพียงอย่างเดียว อาจนำไปสู่การยื่นออกมาโดยไม่จำเป็น พื้นที่ร่องกัดไม่เพียงพอ หรือระยะห่างรอบชิ้นงานไม่ดี
กระบวนการที่มีเสถียรภาพมากที่สุดคือการใช้ใบมีดตัดที่มีเส้นผ่านศูนย์กลางใหญ่ที่สุดเท่าที่จะเป็นไปได้ ความยาวในการตัดและคอใบมีดที่สั้นที่สุดเท่าที่จะทำได้ การเบี่ยงเบนต่ำ ความลึกในการตัดแบบค่อยเป็นค่อยไป และวิธีการกำจัดเศษวัสดุที่เหมาะสมกับร่องและวัสดุ นอกจากนี้ ทองแดงและอลูมิเนียมยังต้องการลำดับความสำคัญที่แตกต่างกันสำหรับความคมของคมมีด การควบคุมการยึดเกาะ การลดครีบ และการปกป้องพื้นผิว
Dohre นำเสนอดอกกัดปลายขนาดเล็กพิเศษที่ทำจากคาร์ไบด์แข็งเครื่องมือเฉพาะสำหรับอลูมิเนียม และโซลูชันการกัดแบบกำหนดเองสำหรับช่องแคบ คุณสมบัติที่มีความยาวมาก รัศมีพิเศษ และชิ้นส่วนระบายความร้อนด้วยของเหลวที่มีความแม่นยำสูงติดต่อเราพร้อมแจ้งวัสดุ ความกว้างของช่อง ความลึก รัศมีมุม ความคลาดเคลื่อน และสภาพของเครื่องจักร เพื่อขอคำแนะนำเกี่ยวกับเครื่องมือที่เหมาะสม

• รูปทรงปลายแบน เหมาะสำหรับร่องขนาดเล็ก ร่องแคบ โพรงขนาดเล็ก และชิ้นงานที่มีฐานแบน • การออกแบบร่องสั้นช่วยเพิ่มความแข็งแรงและลดการโก่งงอของเครื่องมือ • ความยาวโดยรวม 50 มม. พร้อมตัวเลือกขนาดก้าน 3 มม. และ 4 มม. • สามารถสั่งทำขนาดพิเศษ เคลือบผิว และผลิตตามสั่งสำหรับ OEM ได้
เรียนรู้เพิ่มเติม>
• ดอกกัดปลายทรงกลมขนาดเล็ก ทำจากคาร์ไบด์แข็ง เหมาะสำหรับพื้นผิวโค้งและรูปทรงที่ต้องการความแม่นยำสูง • เหมาะสำหรับโพรงขนาดเล็ก โปรไฟล์ 3 มิติ รายละเอียดแม่พิมพ์ และพื้นที่เปลี่ยนผ่านที่ราบเรียบ • รูปทรงปลายทรงกลมช่วยให้สามารถตัดได้อย่างต่อเนื่องบนพื้นผิวโค้งและรูปทรงอิสระ • ตัวเลือกความยาวร่องสั้นช่วยเพิ่มความแข็งแกร่งระหว่างการตัดเฉือนชิ้นงานขนาดเล็ก • มีข้อกำหนดมาตรฐานที่เลือกไว้และขนาดที่กำหนดเองได้ • รองรับการปรับแต่งรัศมี ความยาวร่อง ความยาวคอ ขนาดก้าน การเคลือบผิว และรูปทรง • มีบริการผลิต OEM และการจัดส่งเป็นล็อตอย่างสม่ำเสมอ
เรียนรู้เพิ่มเติม>
• ดอกกัดปลายโค้งมนขนาดเล็ก ทำจากคาร์ไบด์แข็ง สำหรับงานกลึง CNC ที่ต้องการความแม่นยำสูง • รัศมีมุมเสริมความแข็งแรง ช่วยให้คมตัดมีความเสถียรมากขึ้น • เหมาะสำหรับงานกัดไหล่ชิ้นงานขนาดเล็ก ผนังด้านข้าง ช่อง ร่อง และรูปทรงต่างๆ • ส่วนตัดสั้น ช่วยลดการโก่งตัวในงานกลึงขนาดเล็ก • สามารถสั่งทำขนาดเส้นผ่านศูนย์กลาง รัศมี ความยาวร่อง ขนาดคอ การเคลือบ และรูปทรงต่างๆ ได้ตามต้องการ
เรียนรู้เพิ่มเติม>การใช้งานเว็บไซต์ต่อไปนี้ถือว่าคุณยอมรับนโยบายความเป็นส่วนตัวและข้อกำหนดและเงื่อนไข ของ เรา