Mikro Düz Uçlu Frezeler: Küçük Yuvalar, Oyuklar ve Hassas Özellikler İçin Doğru Kesiciyi Nasıl Seçersiniz?
Yayınlanma zamanı: 2026-08-11
Giriş
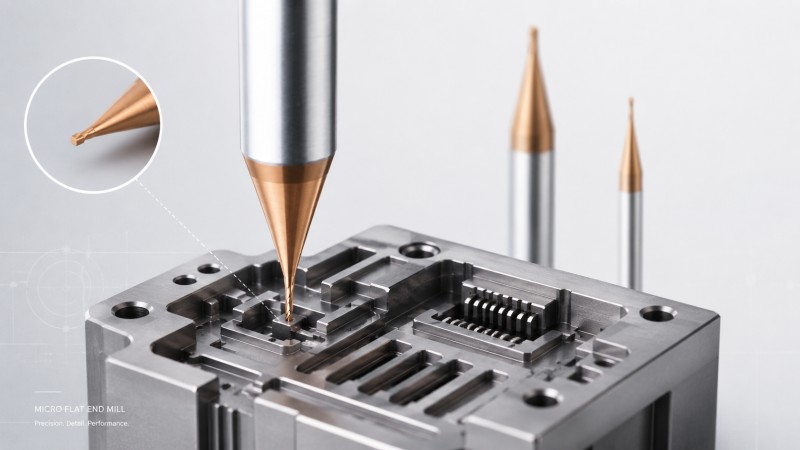
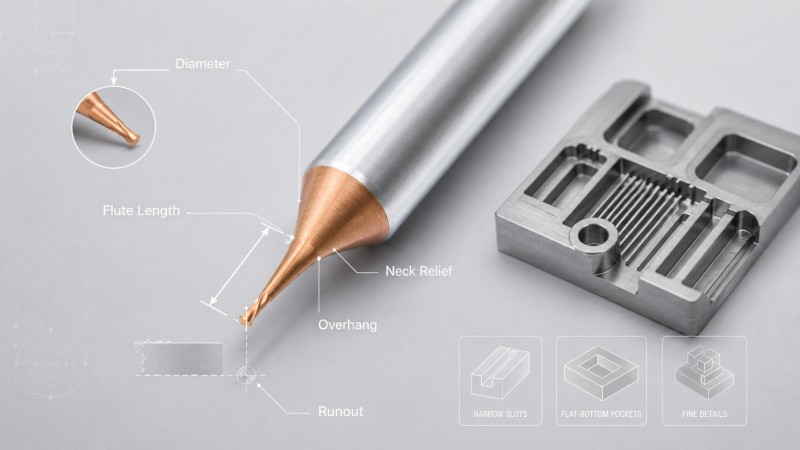
Mikro düz uçlu frezeler, standart boyutlu kesicilerin ulaşamadığı dar kanallar, küçük boşluklar, düz tabanlı özellikler, hassas omuzlar, bağlantı detayları ve diğer ince CNC yapıları için kullanılır. Doğru kesiciyi seçmek, çapı çizime uydurmaktan daha fazlasını gerektirir: kanal uzunluğu, boyun boşluğu, takım çıkıntısı, salınım, iş parçası malzemesi ve son işlem stratejisi, işleme doğruluğunu ve takım ömrünü etkiler.
Kalıp çeliği işleme, metal kaldırma hızı ve yüzey kalitesi arasında sürekli bir denge gerektirir. Sertleştirilmiş kalıp çeliği gibi zorlu malzemelerle çalışırken, yanlış freze ucu seçimi yüksek takım maliyetlerine, aşırı titreşime ve ani takım kırılmasına yol açar. Makine atölyeleri, saatlerce süren pahalı manuel tezgah parlatma gerektiren kötü yüzey kalitesi nedeniyle sıklıkla kar kaybına uğrar.
Kaba ve ince işleme için doğru kesici takım kombinasyonunu seçmek, bu üretim darboğazlarını çözer. Takım alt tabakasını, kaplamasını ve geometrisini belirli kalıp malzemelerine uyarlamak, öngörülebilir takım ömrü sağlar ve gerekli toleransları korur. Bu teknik kılavuz, frezeleme takımlarını kalıp çeliği uygulamalarınıza verimli bir şekilde uyarlamak için uygulanabilir stratejiler sunmaktadır.
Kalıp çeliğinin sertliği frezeleme aleti seçimini nasıl etkiler?
Yumuşak Ön Sertleştirilmiş Çelikler (P20, NAK80, 718H)
Önceden sertleştirilmiş çelikler genellikle 28 ila 38 HRC arasında sertliğe sahiptir. Bu malzemeler iyi işlenebilirlik sunar, ancak kesme hızları uygun değilse kolayca talaş birikmesine neden olurlar. Yüksek tokluğa sahip standart karbür kaliteleri burada iyi performans gösterir. Takım geometrisi, uzun süreli kaba işleme geçişlerinde düzgün talaş temizliğini sağlamak için keskin kesme kenarlarına ve cilalı oluklara odaklanmalıdır.
Tamamen Sertleştirilmiş Takım Çelikleri (H13, S136, SKD61, CPM Toz Çeliği)
45 ila 60 HRC arasında değişen sertleştirilmiş kalıp çelikleri, kesim sırasında aşırı ısı ve şiddetli mekanik gerilim üretir. Bu alaşımların işlenmesi, yüksek kobalt içeriğine sahip mikro taneli karbür alt tabakalardan yapılmış freze uçları gerektirir. Yüksek performanslı katı karbür freze uçları kullanmak , ağır yükler altında kenar kırılmasını önlemek için gerekli rijitliği sağlar.
Yaygın Kalıp Çelikleri için Sertlik ve Uygulama Matrisi
Alet seçimi sürecinizi basitleştirmek için, aşağıdaki karşılaştırma, malzeme sertliğine ve hedef uygulamalara göre önerilen alet tiplerini vurgulamaktadır.
| Kalıp Çelik Malzemesi | Tipik Sertlik | Birincil Başvuru | Önerilen Geometri ve Kaplama |
|---|
| P20 veya 718H | 28 ila 38 HRC | Plastik enjeksiyon kalıpları ve genel tabanlar | Kare veya Köşe Yarıçapı; AlTiN Kaplama |
| H13 veya SKD61 | 45 ila 55 HRC | Sıcak işleme kalıpları ve döküm boşlukları | Köşe Yarıçapı veya Yüksek Besleme; TiAlSiN Kaplama |
| S136 | 48 ila 54 HRC | Ayna plastik kalıpları ve tıbbi aletler | Küresel Uçlu Frezeler; Mikron Altı Karbür |
| CPM Toz Çelik | 55 ila 60 HRC | Yüksek aşınmaya dayanıklı zımba kalıpları ve damgalama aletleri | Köşe Yarıçapı; HIPIMS Nano Kaplamalı Uç Frezeler |
Malzeme sertliğinin temel takım seçimini nasıl belirlediğini tespit ettikten sonra, bir sonraki adım takım geometrisini belirli işleme operasyonlarına uyarlamak olacaktır.
Kaba işleme ve ince işleme operasyonları için takım geometrisini nasıl optimize edersiniz?
Hızlı Malzeme Kaldırma için Yüksek Beslemeli Kesiciler ve Değiştirilebilir Frezeler
Kaba işleme operasyonları, makine stabilitesinden ödün vermeden metal kaldırma oranlarını en üst düzeye çıkarmaya odaklanır. Yüksek ilerleme hızına sahip kesiciler, kesme kuvvetlerini eksenel olarak makine miline yönlendiren sığ giriş açılarına sahiptir. Kalıp çeliği için özel bir freze ucu kullanmak , derin boşluklu kaba işleme sırasında yüksek ilerleme hızlarına olanak sağlarken yanal sapmayı en aza indirir.
Hassas Yüzey Profilleri için Katı Karbür Küresel Uçlu Freze Uçları
Kavisli kalıp konturlarının son işleminde hassas profil doğruluğu ve düşük yüzey pürüzlülüğü gereklidir. Küresel uçlu freze uçları, ince adımlamalarla karmaşık yüzeyleri işler. Düşük radyal salınımın korunması, tutarlı diş teması sağlayarak oyulma izlerini önler ve son kalıp yüzeylerinde işleme sonrası parlatma süresini önemli ölçüde azaltır.
Yarı İşleme Stabilitesi için Köşe Yarıçaplı Freze Uçları
Köşe yarıçaplı freze uçları, standart kare freze uçlarına göre daha güçlü bir kesme kenarı sunar. Isıyı ve mekanik gerilimi yarıçap boyunca dağıtarak, yarı işleme operasyonları sırasında köşe kırılmasını azaltırlar. Bu konfigürasyon, omuz geçişlerini güvenilir bir şekilde ele alarak, kalıp ve kalıp uygulamaları için zorlu frezeleme takımlarında takım ömrünü uzatır.
Optimize edilmiş geometriler mekanik stabilite sağlarken, yüksek kesme sıcaklıklarını yönetmek gelişmiş yüzey kaplamaları gerektirir.
Yüksek Isıda Kalıp İşleme İçin Geliştirilmiş Kaplama Teknolojileri
Yüksek Isıl Kararlılık için AlTiN ve TiAlN Kaplamalar
Sert kalıp malzemelerinin işlenmesi, kesme bölgesinde 800 santigrat derecenin üzerinde yerel sıcaklıklar oluşturur. Titanyum alüminyum nitrür kaplamalar, ısıya maruz kaldığında koruyucu bir alüminyum oksit tabakası oluşturur. Bu tabaka, termal bir bariyer görevi görerek alt tabakanın sertliğini korur ve agresif kuru frezeleme döngüleri sırasında yan aşınmayı geciktirir.
Ultra Sert Çelik Yüzey İşlemesi için Nano Kompozit Kaplamalar
Yüksek Güçlü Darbeli Manyetik Püskürtme kaplama teknolojisi, son derece yoğun nano kompozit yapılar üretir. Bu yöntemle uygulanan kaplamalar, üstün film yapışması, 1200 santigrat dereceye kadar yüksek oksidasyon direnci ve düşük sürtünme katsayıları sergiler. Bu özellikler, 60 HRC'ye kadar sertleştirilmiş çeliklerin kuru son işleminde mikro çatlamayı önler.
Yüzey Kaplama Performans Göstergeleri
Uygun kaplama seçimi doğrudan çalışma sıcaklığına ve malzeme sertliği gereksinimlerine bağlıdır.
Isı oluşumunu anlamak, kesme ortamlarının ve titreşim kontrol stratejilerinin değerlendirilmesine doğrudan yol açar.
Yüksek Hızlı Kalıp İşlemede Termal Şok Tuzaklarından Kaçınma
Hava Püskürtmeli ve Sıvı Doldurmalı Soğutma Stratejisi Kuralları
Sertleştirilmiş çeliğin yüksek hızlı frezeleme işleminde sıvı soğutma sıvısı uygulanması, hızlı termal genleşme ve büzülmeye neden olur. Bu termal döngü, kesici kenara dik mikro çatlaklar oluşturarak ani takım arızasına yol açar. Yüksek basınçlı hava püskürtme yöntemi, kesme bölgesi sıcaklıklarını termal şok olmadan tahmin edilebilir tutarken talaşları etkili bir şekilde uzaklaştırır.
Kalıp içi titreşimini ortadan kaldırmak için takım çıkıntısı oranını kontrol etme
Derin kalıp boşlukları, titreşime karşı hassasiyeti artıran uzun takım çıkıntıları gerektirir. Çapın dört katından daha düşük bir uzunluk/çap oranı tutmak, aşırı titreşimi önler. Daha uzun erişim kaçınılmaz olduğunda, değişken helis açılarına ve eşit olmayan oluk aralıklarına sahip özel freze uçları, harmonik rezonansı bozarak iş parçasında temiz yüzey kalitesi sağlar.
Alet satın alma yolunuzla ilgili nihai kararı vermeden önce, atölyede sıkça sorulan soruları gözden geçirmek, maliyetli işlem hatalarını önlemeye yardımcı olur.
Sıkça Sorulan Sorular
Özel kalıp frezeleme uçlarının özel üretim maliyetini doğrudan etkileyen faktörler nelerdir?
Özel takım fiyatlandırması, ham madde tane boyutuna, özel PVD kaplama türlerine, karmaşık özel geometrilere ve toplam parti hacmine bağlıdır. Özel taşlama kurulum süreleri de standart olmayan takımlar için birim fiyatlarını etkiler. Belirli kalıp işleme gereksinimlerinize göre doğru fiyatlandırma için doğrudan Dohre CNC Tools mühendislik ekibiyle iletişime geçin.
Yanlış takım tutucu seçimi, son işlem sırasında küresel uçlu freze uçlarının ömrünü nasıl etkiler?
Yüksek salınımlı düşük hassasiyetli pens tutucuların kullanılması, takım olukları boyunca düzensiz talaş yüklenmesine neden olur. Bir oluk diğerlerinden daha ağır kesim yaparsa, erken aşınır ve titreşime yol açar. Salınımı 0.003 mm'nin altında tutan hassas sıkıştırmalı veya hidrolik tutucular, maksimum takım ömrü için şarttır.
Makine operatörleri, yarı işlenmiş haldeyken bir freze ucunun kalan çalışma ömrünü nasıl tahmin edebilirler?
Operatörler, takım duraklamaları sırasında optik bir büyüteç kullanarak yan aşınma genişliğini izlemelidir. 0.2 mm'ye kadar düzgün bir yan aşınma bandı normal aşınmayı gösterir. Kesici kenar boyunca mikro talaşlanma görülürse veya akustik izleme olağandışı mil gürültüsü tespit ederse, felaketle sonuçlanabilecek bir arıza meydana gelmeden önce takım değiştirilmelidir.
Sonuç
Doğru freze ucunun, kalıp çeliğinin özelliklerine uygun olması, işleme verimliliğini doğrudan artırır ve işletme maliyetlerini düşürür. Kaba işleme, yarı işleme ve son işleme işlemleri için uygun geometrilerin seçilmesi, takım aşınmasını en aza indirir, termal çatlamayı önler ve maliyetli manuel tezgah işçiliğini ortadan kaldırır. Doğru takım çıkıntısı kontrolü ve kuru hava püskürtme stratejilerinin benimsenmesi, istikrarlı CNC işlemeyi daha da güvence altına alır.
Deneyimli bir takım üreticisiyle ortaklık kurmak, tutarlı takım kalitesine ve özel mühendislik desteğine erişim sağlar. Dohre CNC Tools, zorlu kalıp ve döküm imalatı için tasarlanmış yüksek performanslı katı karbür freze uçları sunmaktadır. Takım stratejilerinizi optimize etmek ve rekabetçi bir fiyat teklifi almak için bugün teknik destek ekibimizle iletişime geçin.





