Мікроплоскі кінцеві фрези: як вибрати правильний різець для обробки малих пазів, порожнин та прецизійних елементів
Вступ
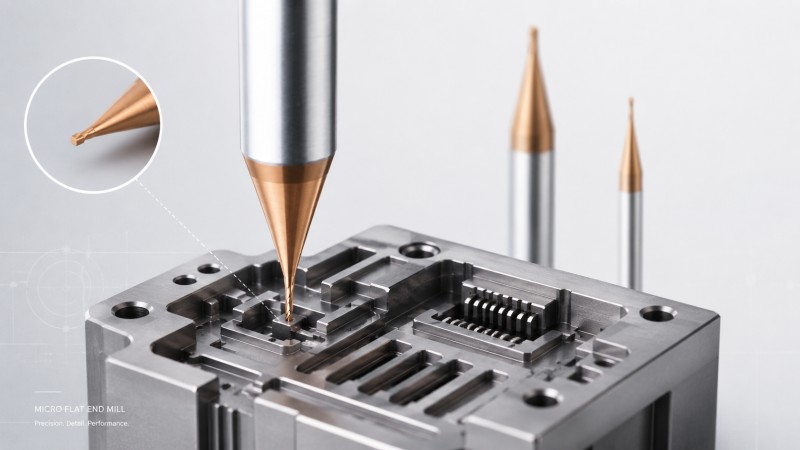
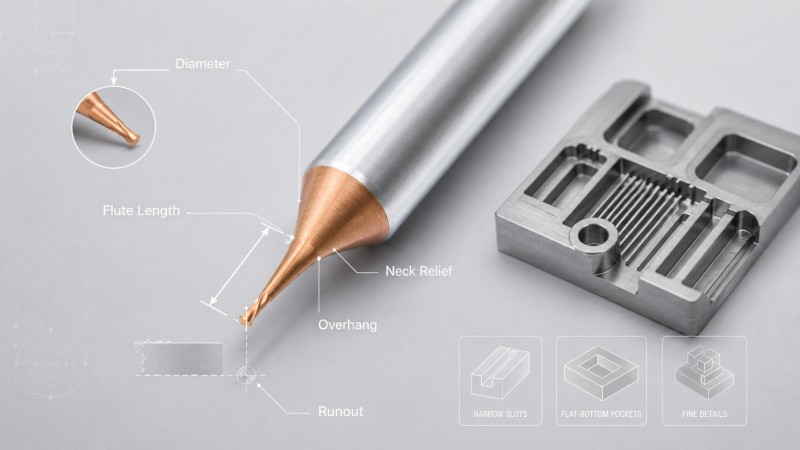
Мікроплоскі кінцеві фрези використовуються для вузьких пазів, невеликих порожнин, елементів з плоским дном, прецизійних уступів, деталей з'єднувачів та інших точних структур з ЧПК, куди не можуть дістатися фрези стандартного розміру. Вибір правильної фрези вимагає більше, ніж просто узгодження діаметра з кресленням: довжина канавки, зазор шийки, виліт інструменту, биття, матеріал заготовки та стратегія обробки впливають на точність обробки та термін служби інструменту.
Обробка сталі для лиття під тиском забезпечує постійний баланс між швидкістю видалення металу та якістю поверхні. Під час роботи зі складними матеріалами, такими як загартована сталь для лиття під тиском, вибір неправильної кінцевої фрези призводить до високих витрат на інструменти, надмірної вібрації та раптового поломки інструменту. Механічні майстерні часто втрачають прибуток через погану якість обробки поверхні, яка вимагає багатогодинного дорогого ручного полірування на верстаті.
Вибір правильної комбінації ріжучих інструментів для чорнової та чистової обробки вирішує ці виробничі труднощі. Підбір основи, покриття та геометрії інструменту до конкретних матеріалів прес-форм забезпечує передбачуваний термін служби інструменту та дотримання необхідних допусків. У цьому технічному посібнику описано практичні стратегії для ефективного підбору фрезерних інструментів для ваших застосувань у прес-формах.
Як твердість сталі для лиття під тиском впливає на вибір фрезерного інструменту?
М'які попередньо загартовані сталі (P20, NAK80, 718H)
Попередньо загартовані сталі зазвичай мають твердість від 28 до 38 HRC. Ці матеріали добре оброблюються, але легко утворюють нарости на кромці, якщо швидкість різання невідповідна. Стандартні марки твердих сплавів з високою в'язкістю добре підходять для цього. Геометрія інструменту повинна підкреслювати гострі ріжучі кромки та поліровані канавки для забезпечення плавного видалення стружки під час тривалих проходів чорнової обробки.
Повністю загартовані інструментальні сталі (H13, S136, SKD61, порошкова сталь CPM)
Загартовані штамповані сталі твердістю від 45 до 60 HRC створюють екстремальне нагрівання та значні механічні навантаження під час різання. Обробка цих сплавів вимагає торцевих фрез, виготовлених з мікрозернистих твердосплавних підкладок з високим вмістом кобальту. Використання високопродуктивних твердосплавних торцевих фрез забезпечує необхідну жорсткість для запобігання сколу крайок під великими навантаженнями.
Матриця твердості та застосування для звичайних ливарних сталей
Щоб спростити процес вибору інструменту, у наступному порівнянні висвітлено рекомендовані типи інструментів залежно від твердості матеріалу та цільових застосувань.
| Матеріал сталі для прес-форми | Типова твердість | Первинне застосування | Рекомендована геометрія та покриття |
|---|
| P20 або 718H | 28 до 38 HRC | Форми для лиття пластику та загальні основи | Квадратний або кутовий радіус; покриття AlTiN |
| H13 або SKD61 | 45 до 55 HRC | Гарячі форми для обробки та порожнини для лиття під тиском | Радіус різання або висока подача; покриття TiAlSiN |
| S136 | 48 до 54 HRC | Дзеркальні пластикові форми та медичні інструменти | Кульові кінцеві фрези; субмікронний твердий сплав |
| Порошкова сталь CPM | 55 до 60 HRC | Високозносостійкі штампи та штампувальні інструменти | Радіус кута; кінцеві фрези з нанопокриттям HIPIMS |
Після встановлення того, як твердість матеріалу визначає вибір базового інструменту, наступним кроком є підбір геометрії інструменту для конкретних операцій обробки.
Як оптимізувати геометрію інструменту для чорнової та чистової обробки?
Різці з високою подачею та індексовані фрези для швидкого видалення матеріалу
Чорнові операції зосереджені на максимізації швидкості видалення металу без шкоди для стабільності верстата. Фрези з високою подачею мають малі кути входження, які спрямовують сили різання аксіально в шпиндель верстата. Використання спеціальної кінцевої фрези для ливарної сталі дозволяє використовувати високі швидкості подачі під час чорнової обробки глибоких порожнин, мінімізуючи при цьому бічний відхил.
Цільні твердосплавні кульові кінцеві фрези для точного профілювання поверхонь
Чистова обробка криволінійних контурів прес-форм вимагає високої точності профілю та низької шорсткості поверхні. Кульові кінцеві фрези обробляють складні поверхні за допомогою дрібних сходів. Підтримка низького радіального биття забезпечує стабільне зачеплення зубів, запобігаючи появі строжки та значно скорочуючи час полірування готових поверхонь прес-форм після обробки.
Кінцеві фрези з радіусним заокругленням кутів для стабільної напівчистової обробки
Кінцеві фрези з радіусним різанням по кутах мають міцнішу ріжучу кромку, ніж стандартні квадратні кінцеві фрези. Вони розподіляють тепло та механічне навантаження по радіусу, зменшуючи викришування кутів під час напівчистових операцій. Така конфігурація надійно обробляє переходи уступів, подовжуючи термін служби інструменту для вимогливих фрезерних інструментів для прес-форм та штампів.
Хоча оптимізована геометрія забезпечує механічну стабільність, для керування високими температурами різання потрібні вдосконалені покриття поверхні.
Передові технології покриття, розроблені для фрезерування форм за високих температур
Покриття AlTiN та TiAlN для високої термостабільності
Обробка твердих форм-матеріалів створює локальні температури в зоні різання, що перевищують 800 градусів Цельсія. Покриття з нітриду титану та алюмінію утворюють захисний шар оксиду алюмінію під впливом тепла. Цей шар діє як тепловий бар'єр, зберігаючи твердість основи та уповільнюючи знос задньої поверхні під час агресивних циклів сухого фрезерування.
Нанокомпозитні покриття для обробки надтвердої сталі
Технологія магнетронного напилення високої потужності імпульсного типу створює надзвичайно щільні нанокомпозитні структури. Покриття, нанесені цим методом, демонструють чудову адгезію плівки, високу стійкість до окислення до 1200 градусів Цельсія та низькі коефіцієнти тертя. Ці характеристики запобігають мікротріщинам під час сухої обробки загартованих сталей твердістю до 60 HRC.
Показники ефективності поверхневого покриття
Вибір відповідного покриття безпосередньо залежить від робочої температури та вимог до твердості матеріалу.
Розуміння тепловиділення безпосередньо призводить до оцінки умов різання та стратегій контролю вібрації.
Уникнення пасток теплового удару під час високошвидкісної обробки прес-форм
Правила стратегії повітряного вибуху проти потоку охолоджувальної рідини
Застосування рідкої охолоджувальної рідини під час високошвидкісного фрезерування загартованої сталі призводить до швидкого теплового розширення та стиснення. Цей термічний цикл створює мікротріщини, перпендикулярні до ріжучої кромки, що призводить до раптового виходу з ладу інструменту. Використання повітряного струменя високого тиску ефективно видаляє стружку, зберігаючи при цьому передбачувану температуру зони різання без теплового удару.
Контроль коефіцієнта вильоту інструменту для усунення вібрації в порожнині
Глибокі порожнини прес-форм вимагають довгого вильоту інструменту, що збільшує схильність до вібрації. Підтримка співвідношення довжини до діаметра меншого за чотирикратний діаметр запобігає надмірній вібрації. Коли більшого вильоту не уникнути, спеціалізовані кінцеві фрези зі змінними кутами нахилу спіралі та нерівномірною відстанню між канавками порушують гармонійний резонанс, підтримуючи чистоту поверхні заготовки.
Перш ніж прийняти остаточне рішення щодо придбання інструменту, огляд поширених питань у цеху допоможе запобігти дороговартісним помилкам у процесі обробки.
Поширені запитання
Які фактори безпосередньо впливають на вартість виготовлення спеціалізованих фрез для фрезерування форм на замовлення?
Ціна на індивідуальні інструменти залежить від розміру зерна сировини, спеціалізованих типів PVD-покриття, складних нестандартних геометрій та загального обсягу партії. Час налаштування індивідуального шліфування також впливає на ціни за одиницю нестандартних інструментів. Щоб отримати точне ціноутворення на основі ваших конкретних вимог до обробки прес-форм, зверніться безпосередньо до інженерної команди Dohre CNC Tools .
Як неправильний вибір державки інструменту впливає на термін служби кульової кінцевої фрези під час чистової обробки?
Використання низькоточних цангових патронів з великим биттям призводить до нерівномірного навантаження стружки на канавки інструменту. Якщо одна канавка сприймає важче різання, ніж інші, вона передчасно зношується та спричиняє вібрацію. Точна термоусадка або гідравлічні державки, що утримують биття нижче 0.003 мм, є важливими для максимального терміну служби інструменту.
Як оператори верстатів можуть оцінити залишковий термін служби кінцевої фрези під час напівчистової обробки?
Оператори повинні контролювати ширину зносу по задній поверхні за допомогою оптичної петлі під час пауз інструменту. Рівномірна смуга зносу по задній поверхні до 0.2 мм свідчить про нормальний знос. Якщо вздовж ріжучої кромки з'являються мікросколи або акустичний моніторинг виявляє незвичайний шум шпинделя, інструмент слід замінити, перш ніж станеться катастрофічний вихід з ладу.
Висновок
Підбір правильної кінцевої фрези відповідно до властивостей сталі для лиття під форму безпосередньо підвищує продуктивність обробки та знижує операційні витрати. Вибір відповідних геометрій для чорнової, напівчистової та чистової обробки мінімізує знос інструменту, запобігає термічному розтріскуванню та усуває дорогу ручну роботу на верстаті. Застосування належного контролю вильоту інструменту та стратегій обдування сухим повітрям додатково забезпечує стабільну обробку на верстатах з ЧПК.
Партнерство з досвідченим виробником інструментів забезпечує доступ до стабільної якості інструментів та індивідуальної інженерної підтримки. Dohre CNC Tools постачає високопродуктивні твердосплавні кінцеві фрези, розроблені для ретельного виробництва штампів та прес-форм. Зверніться до нашої команди технічної підтримки сьогодні, щоб оптимізувати ваші стратегії оснащення та запросити конкурентну цінову пропозицію.





