Як обробити вузькі канали потоку в холодних пластинах серверів
Вступ
Вузькі канали потоку висувають високі вимоги до жорсткості торцевої фрези, відведення стружки, контролю биття та стабільності різання. Правильний інструмент слід вибирати відповідно до ширини каналу, глибини, радіуса кута, матеріалу заготовки, товщини стінки та необхідної якості поверхні.
Вузькі проточні канали є важливими елементами багатьох конструкцій холодних пластин серверів. Вони направляють охолоджуючу рідину через пластину та збільшують площу контакту, доступну для теплопередачі, але також створюють складні умови для фрезерування з ЧПК.
Зі звуженням або заглибленням каналу кінцева фреза стає менш жорсткою, і стружка має менше місця для виходу із зони різання. Надмірне биття, довгий виліт інструменту, невідповідна геометрія канавки або погане відведення стружки можуть призвести до похибки розмірів, подряпин на стінках каналу, задирок, швидкого зносу інструменту або раптової поломки різця.
Ця стаття зосереджена на каналах холодної обробки, які виготовляються або обробляються за допомогою торцевого фрезерування з ЧПК. Правильний метод обробки залежить від фактичної геометрії каналу, матеріалу заготовки, товщини стінки, вимог до поверхні, стану верстата та обсягу виробництва.
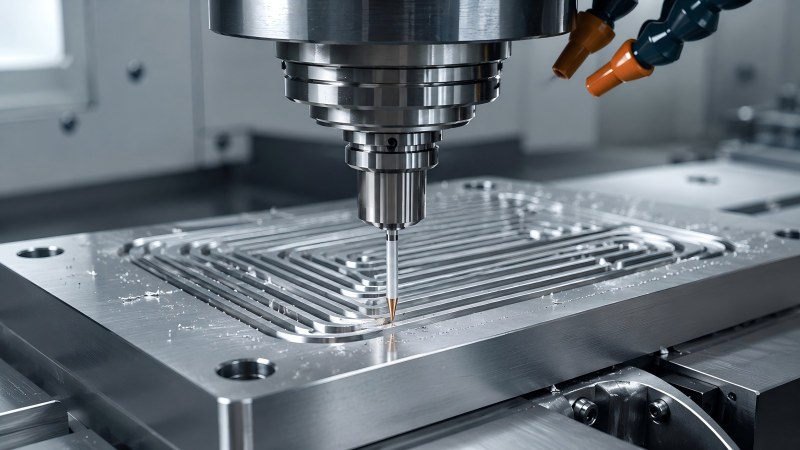
Чому вузькі канали холодної плити важко фрезерувати
Вузький канал обмежує як діаметр різця, так і простір для канавки. Інструмент повинен бути достатньо малим, щоб забезпечити необхідну ширину та внутрішній радіус, але він також повинен залишатися достатньо жорстким, щоб протистояти прогину під час обробки пазів та бокового фрезерування.
Відведення стружки ускладнюється, оскільки навколишні стінки обмежують рух охолоджувальної рідини, повітря та стружки. Стружка, яка залишається в каналі, може знову різатися, збільшуючи температуру та залишаючи подряпини на дні або бічній стінці.
Канал також може бути оточений тонкими стінками. Надмірна радіальна сила може змістити ці стінки під час обробки, змінюючи кінцеву ширину каналу або зменшуючи площинність пластини після того, як заготовка звільнена від пристосування.
| Стан каналу | Основний ризик обробки | Пріоритет процесу |
|---|
| Вузька ширина каналу | Малий діаметр різця та знижена жорсткість | Використовуйте найбільший інструмент, який відповідає потрібній ширині та радіусу |
| Глибокий канал | Великий виліт, прогин, вібрація та погане видалення стружки | Обмежте звис та використовуйте поступову глибину різання |
| Близько розташовані канали | Рух тонких стінок та деформація пластини | Контролюйте силу різання та збалансуйте послідовність обробки |
| Малий внутрішній радіус | Потрібен менший різець, ніж основний канал | Обробіть чорнову обробку більшим інструментом та окремо завершіть решту кутів |
| Довга безперервна траєкторія інструменту | Знос інструменту, накопичення стружки та розмірний дрейф | Контролюйте стан крайки та забезпечуйте стабільне відведення стружки |
Перевірте геометрію каналу перед вибором кінцевої фрези
Вибір інструменту слід починати з креслення компонента. Тільки ширини каналу недостатньо. Глибина, радіус внутрішнього кута, товщина стінки, траєкторія каналу, положення входу, форма дна та наявний зазор впливають на необхідний різець.
Різак може відповідати номінальній ширині каналу, але все одно бути непридатним, якщо канавка занадто коротка, шийка не може вільно виходити за межі навколишньої стінки або тримач заважає заготовці. І навпаки, вибір надмірно довгого різця знижує жорсткість і робить процес більш чутливим до вібрації та биття.
| Інформація про малюнок | Чому це має значення |
|---|
| Ширина каналу | Визначає максимальний діаметр різця |
| Глибина каналу | Визначає необхідну довжину різання та виліт |
| Внутрішній радіус | Може знадобитися менший чистовий різець, ніж основний чорновий інструмент |
| товщина стінки | Впливає на допустиму силу різання та послідовність обробки |
| Доступ та навколишня геометрія | Визначає, чи потрібна зменшена шийка або індивідуальний виліт |
| Допуск та вимоги до поверхні | Визначає, чи слід використовувати окремі інструменти для чорнової та чистової обробки |
Використовуйте найбільший діаметр різця, який підходить до каналу
Менший різець не є автоматично точнішим. Зменшення діаметра також зменшує серцевину інструменту та збільшує чутливість до вигину, биття та скупчення стружки.
Там, де дозволяє геометрія каналу, використовуйте фрезу найбільшого діаметра, яка може забезпечити необхідну ширину та внутрішній радіус. Більший інструмент, як правило, забезпечує кращу жорсткість, більший опір прогину та стабільніший контроль бічної стінки.
Коли канал містить малі радіуси кутів, одним із практичних підходів є чорнова обробка більшої частини матеріалу більшою кінцевою фрезою та використання меншого різця лише для решти кутів або детальних ділянок. Це зменшує час, який найслабший інструмент проводить під великим навантаженням різання.
Зіставте довжину різання та довжину шийки з фактичною глибиною
Довжину різання, довжину шийки та загальний виліт не слід розглядати як один і той самий вимір. Кожен з них по-різному впливає на інструмент.
• Довжина різання повинна покривати матеріал, який фактично має обробляти канавка.
• Довжина шийки забезпечує зазор навколо глибших стінок каналу або навколишніх структур.
• Виліт інструменту – це неопорна довжина, що виступає з тримача, і має залишатися якомога коротшим.
Незайве довга канавка послаблює різець вздовж усієї різальної ділянки. Для глибокого каналу коротка ріжуча кромка з правильно розробленою зменшеною шийкою може забезпечити кращу жорсткість, ніж довгий інструмент з повною канавкою.
Зазвичай перевагу надається найкоротшому інструменту з каталогу, який безпечно досягає потрібного елемента. Коли стандартний різець вимагає надмірного подовження, нестандартна довжина шийки може забезпечити більш стабільне рішення.
Виберіть кількість рифлів відповідно до матеріалу та простору між стружками
Кількість канавок впливає як на відведення стружки, так і на міцність серцевини інструменту. Менша кількість канавок зазвичай забезпечує більше відкритого простору для стружки, тоді як додаткові канавки можуть збільшити кількість ріжучих крайок і зміцнити серцевину інструменту в деяких конструкціях.
Для алюмінієвих каналів важливим є великий простір для стружки та поліровані канавки, оскільки довга стружка та нарости на кромці можуть блокувати вузькі проходи. Для мідних каналів гладкі поверхні канавок та гостра ріжуча кромка допомагають зменшити адгезію та запобігти розмазуванню стружки вздовж каналу.
Правильну кількість канавок слід вибирати залежно від матеріалу заготовки, діаметра різця, повного зачеплення паза, можливостей шпинделя та методу відкачування. Конфігурація канавок, яка добре працює при боковому фрезеруванні, може бути не ідеальною для глибокого паза повної ширини.
Мідні та алюмінієві канали вимагають різних пріоритетів
Мідні та алюмінієві холоднорізальні пластини можуть мати подібні структури каналів, але їхня різальна поведінка відрізняється. Інструмент слід підбирати відповідно до фактичного сплаву, а не вибирати лише на основі розмірів каналу.
| Коефіцієнт обробки | Алюмінієвий канал | Мідний канал |
|---|
| Поширена проблема з чіпом | Довга стружка, ущільнення та наростання на кромці | Адгезія, розмазування та повторне різання стружки |
| Передовий пріоритет | Гострий край з низьким опором різанню | Дуже гострий край для чистого стрижки |
| Пріоритет флейти | Великий простір для стружки та полірований шлях для евакуації стружки | Плавний рух рифлю та контрольований рух стружки |
| Поверхнева проблема | Наростання на кромці, задирки та рух тонкої стінки | Подряпини, розмазування та дрібні залишкові задирки |
| Пріоритет налаштування | Низьке зусилля різання та ефективне змивання стружки | Низьке биття та запобігання повторному різанню стружки |
Більш детальне порівняння доступне в нашому посібнику з холодної обробки мідних та алюмінієвих серверних пластин та вибору торцевих фрез.
Уникайте різання на повну глибину, коли простір для стружки обмежений
Глибокий паз повної ширини створює навантаження на різання з обох боків кінцевої фрези, обмежуючи шлях для виходу стружки. На фрезі малого діаметра це може швидко призвести до нагрівання, ущільнення стружки, прогину або поломки.
Поступова глибина або пошарова обробка зазвичай стабільніша, коли канал має глибину відносно діаметра різця. Кожен прохід видаляє контрольовану кількість матеріалу та дозволяє видалити стружку перед початком наступного шару.
Точна глибина за прохід повинна відповідати матеріалу, діаметру інструменту, геометрії канавки, жорсткості верстата, державці та стану охолоджувальної рідини. Не слід застосовувати фіксоване значення до кожного каналу або матеріалу.
Використовуйте стратегію стабільного входу
Раптове вертикальне входження або негайне повне зачеплення може перевантажити невеликий різець. Метод входження повинен поступово розміщувати ріжучу кромку в матеріалі та забезпечувати відведення стружки з самого початку операції.
Залежно від деталі та можливостей інструменту, врізання по рампі, гвинтове врізання, попередньо оброблена кишеня для врізання або поступове бічне врізання можуть забезпечити плавніший початок, ніж пряме врізання. Вибраний метод має бути сумісний з геометрією кінцевої фрези.
Вхід та вихід також повинні бути розташовані так, щоб по можливості уникати тонких стінок без опори. Пробивання через слабкий край може призвести до появи задирок або зміщення стінки каналу.
Покращення відведення стружки перед збільшенням швидкості різання
Коли стружка залишається всередині каналу потоку, збільшення лише швидкості шпинделя не вирішить проблему. Може утворюватися більше стружки, тоді як шлях її евакуації залишається обмеженим.
• Використовуйте різець з достатнім простором для канавок для матеріалу заготовки.
• Направляйте охолоджувальну рідину або повітря на зону різання, а не по верху пластини.
• Видалення стружки між послідовними проходами по глибині.
• Уникайте потрапляння стружки з одного каналу в сусідній готовий канал.
• Тримайте канавку та ріжучу кромку вільними від нальоту матеріалу.
• Використовуйте послідовність обробки, яка залишає шлях евакуації відкритим.
Відведення стружки слід оцінювати, оглядаючи поверхню каналу та саму стружку. Подряпини, зварний матеріал, неочікуване нагрівання та неправильна форма стружки можуть свідчити про те, що матеріал повторно ріжеться.
Чому биття є критично важливим для фрезерування каналів малого діаметра
Через биття ріжучі кромки видаляють нерівномірну кількість матеріалу. Одна канавка може нести більшу частину навантаження різання, тоді як інша канавка ріже дуже мало або треться об поверхню каналу.
На кінцевій фрезі малого діаметра навіть невелике значення биття становить значний відсоток діаметра інструменту. Результатом може бути надмірно великий канал, нерівні бічні стінки, швидкий знос кромки, утворення задирок або раптовий вихід інструменту з ладу.
Перед обробкою перевірте державку, цангу, з'єднання шпинделя, довжину затискання інструменту та чистоту всіх контактних поверхонь. Биття слід перевіряти поблизу ріжучої кромки, а не лише на хвостовику.
Контроль вильоту інструменту та перешкод державки
Різак повинен виступати лише настільки далеко, щоб досягти найглибшої точки каналу, зберігаючи при цьому безпечну відстань від тримача. Додаткове висування збільшує вигин і робить інструмент чутливішим до вібрації.
Різак з довгою шийкою може знадобитися, коли канал оточений виступаючими стінками або іншими елементами, але шийка не повинна бути довшою, ніж потрібно. Форму тримача та доступ до шпинделя слід переглянути разом з конструкцією різця.
Коли основним джерелом перешкод є державка, перехід на вужчу державку або спеціальну геометрію інструменту може забезпечити кращу жорсткість, ніж просте висування стандартного різця далі від державки.
Захист тонких стін між сусідніми каналами
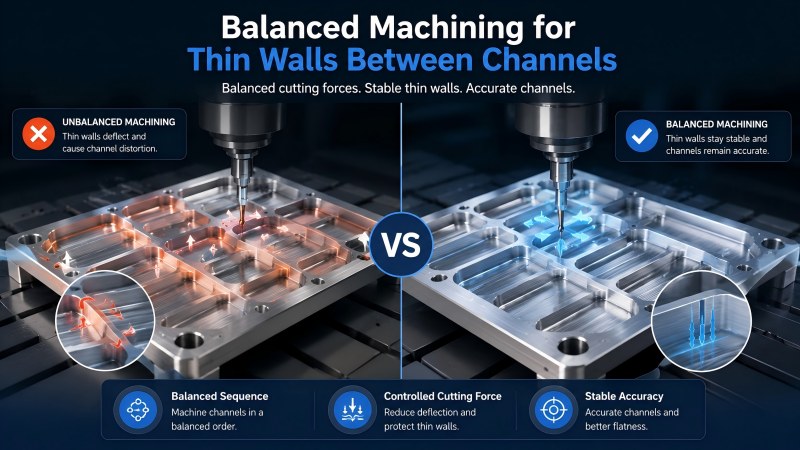
Близько розташовані канали потоку можуть залишати вузькі стінки, які можуть рухатися під час обробки. Якщо одна сторона повністю оброблена, а протилежна все ще містить твердий матеріал, тиск різання може відштовхнути стінку від інструменту.
Збалансована послідовність може зменшити цей ефект. Виконуйте поступову обробку сусідніх каналів, замість того, щоб повністю завершувати один канал, перш ніж починати наступний. Залишайте контрольовану кількість матеріалу для напівчистової обробки та обробляйте обидві сторони за однакових умов різання.
Також необхідно контролювати силу затиску. Надмірний тиск може утримувати пластину рівною під час обробки, але призводити до її деформації після розтиску.
Окрема чорнова та чистова обробка каналу
Чорнова та чистова обробка мають різні пріоритети. Чорнова обробка зосереджена на стабільному видаленні матеріалу та відведенні стружки, тоді як чистова обробка зосереджена на кінцевій ширині каналу, якості стінки, контролі задирок та однорідності поверхні.
| Етап механічної обробки | Основна мета | Пріоритет процесу |
|---|
| Чорнова обробка каналу | Видалення матеріалу без перевантаження різака | Евакуація стружки, поступове збільшення глибини та стабільний вхід |
| Напівфабрикат | Виправте форму стіни та залиште однорідний матеріал | Збалансоване залучення та контрольований рух стіни |
| Оздоблення каналу | Досягнення кінцевої ширини, якості кромки та стану поверхні | Гострий край, низьке биття, легке зачеплення та чистий канал |
| Остаточна перевірка | Перевірте розміри та видаліть залишки стружки або задирок | Ширина, глибина, стан стінки, задирки та чистота каналу |
Сильно зношений чорновий фрезер не слід використовувати для остаточного проходу, коли важливий допуск каналу або якість поверхні. Окремий чистовий інструмент може забезпечити більш передбачуваний стан кромки та контроль розмірів.
Контролюйте знос інструменту, перш ніж канал стане занадто великим
Знос інструменту може спочатку проявлятися як зміна якості каналу, а не повний вихід з ладу різця. Звичайні попереджувальні ознаки включають збільшення задирок, ширші пази, нерівні бічні стінки, більше навантаження на шпиндель, подряпини на поверхні або зміну форми стружки.
При багаторазовому виробництві термін служби інструменту слід контролювати відповідно до першої ж ознаки, яка стає неприйнятною. Це може бути ширина каналу, обробка дна, положення стінки, висота задирок або стан ріжучої кромки.
Записи про термін служби інструменту повинні включати марку матеріалу, діаметр різця, глибину каналу, державку, виліт, режими різання та результати контролю. Це допомагає відрізнити нормальний знос від проблем, спричинених биттям, скупченням стружки або затисканням заготовки.
Коли потрібна кінцева фреза на замовлення?
Стандартні кінцеві фрези малого діаметра можуть обробляти багато каналів охолодження, але деякі конструкції вимагають комбінації діаметра, довжини різання, зазору шийки, форми кута та загальної довжини, яка недоступна у стандартному інструменті з каталогу.
Спеціальна кінцева фреза може бути корисною, коли компонент містить:
• Нестандартна ширина каналу.
• Глибокий канал, що вимагає короткої флейти та довгого звуженого грифа.
• Спеціальний радіус дна або перехід бічної стінки.
• Ступінчастий швелер або комбінований профіль.
• Обмежений допуск власника.
• Матеріал, що вимагає специфічної для застосування геометрії кромки або канавки.
Dohre пропонує нестандартні кінцеві фрези відповідно до креслення каналу, матеріалу заготовки, глибини різання, зазору шийки, вимог до кута, допуску та умов верстата.
Практичний контрольний список для фрезерування вузьких каналів
• Перед вибором різця перевірте матеріал заготовки та сплав.
• Перевірте ширину, глибину каналу, радіус кута та навколишній зазор.
• Використовуйте найбільший діаметр різця, який відповідає необхідній геометрії.
• Підберіть довжину різання відповідно до фактичної глибини зачеплення з матеріалом.
• Використовуйте лише довжину горловини, необхідну для забезпечення зазору елемента.
• Тримайте загальний виліт інструменту якомога коротшим.
• Виберіть кількість канавок відповідно до матеріалу, зачеплення з пазом та відстані для стружки.
• Використовуйте прогресивну глибину різання, коли різання на повну глибину обмежує відведення стружки.
• Направляйте охолоджувальну рідину або повітря в зону різання та видаляйте стружку між проходами.
• Перевірте биття поблизу ріжучої кромки, перш ніж використовувати інструмент малого діаметра.
• Використовуйте збалансовану послідовність під час обробки тонких стінок між каналами.
• Розділіть чорнову та чистову обробку, коли допуск каналу є критичним.
• Контролюйте задирки, ширину каналу, подряпини на поверхні та знос інструменту під час виробництва.
• Розгляньте можливість використання спеціального інструменту, коли стандартний різець вимагає надмірного радіуса дії або не може відповідати цій функції.
FAQ
Який тип торцевої фрези підходить для вузьких каналів холодного різання?
Зазвичай підходить твердосплавна кінцева фреза малого діаметра з правильною геометрією для конкретного матеріалу, достатнім простором для стружки, малим биттям та лише необхідною довжиною різання та шийки. Конкретний інструмент залежить від матеріалу каналу та заготовки.
Чи слід використовувати найменший можливий різець для вузького каналу?
Ні. Використовуйте найбільший різець, який може створити необхідну ширину каналу та внутрішній радіус. Більший діаметр зазвичай забезпечує кращу жорсткість та стабільність розмірів.
Чому маленькі кінцеві фрези ламаються під час фрезерування каналів холодної обробки пластин?
Звичайні причини включають надмірне биття, великий виліт, глибоке різання по всій ширині, ущільнення стружки, невідповідний вхід, раптове зачеплення, погане підібрання матеріалу та зношені ріжучі кромки.
Як можна видалити стружку з глибоких вузьких каналів?
Використовуйте достатній простір для канавок, поступову глибину, відповідний напрямок подачі охолоджувальної рідини або повітря та регулярне видалення стружки між проходами. Послідовність обробки повинна підтримувати шлях відведення стружки відкритим.
Чи може одна й та сама кінцева фреза обробляти мідні та алюмінієві швелери?
Це може бути можливо в деяких операціях, але не рекомендується як загальне рішення. Алюміній та мідь мають різні вимоги до адгезії, стружкоутворення, задирок та гостроти кромок.
Коли потрібна кінцева фреза зі зменшеною шийкою?
Інструмент зі зменшеною шийкою корисний, коли ріжуча кромка має досягти глибокого каналу, а неріжуча частина потребує зазору від навколишніх стінок. Шийка не повинна бути довшою, ніж потрібно.
Коли слід розглядати використання кінцевої фрези на замовлення?
Спеціальний різець може підійти для нестандартної ширини, глибоких каналів, спеціальних радіусів, ступінчастих профілів, обмеженого зазору державки або застосувань, де стандартні інструменти потребують надмірного висування.
Висновок
Фрезерування вузьких каналів вимагає балансу між доступом до інструменту, жорсткістю, відведенням стружки та контролем розмірів. Вибір фрези лише за шириною каналу може призвести до зайвого вильоту, недостатнього простору для канавок або поганого зазору навколо оброблюваного елемента.
Найстабільніший процес використовує найбільший придатний діаметр різця, найкоротшу практичну довжину різання та шийки, мале биття, поступове збільшення глибини різання та метод видалення стружки, що відповідає каналу та матеріалу. Мідь та алюміній також вимагають різних пріоритетів щодо гостроти крайок, контролю адгезії, зменшення задирок та захисту поверхні.
Dohre пропонує твердосплавні кінцеві фрези мікродіаметра , інструменти для обробки алюмінію та індивідуальні рішення для фрезерування вузьких каналів, елементів з великим вильотом, спеціальних радіусів та компонентів з прецизійним рідинним охолодженням. Зверніться до нас , вказавши матеріал, ширину каналу, глибину, радіус кута, допуск та стан верстата, щоб отримати рекомендації щодо інструменту.





