


Напишіть нам
У вас є питання або проблеми, з якими ми можемо вам допомогти?
Давайте поговоримо про ваш проект і про те, як Dohre може допомогти вам розробити, виготовити та підготувати ваші інструменти до продажу.


Обсяг читання: 142

Час виходу: 2026
Приблизний час читання:
Master 304 & 316 stainless steel machining with the TEX Series solid carbide end mills. Engineered with AlCrN heat-resistant coatings, sub-micron carbide substrates, and anti-vibration geometries to eliminate work hardening, suppress chatter, and dramatically extend tool life in tough alloys. Contact DOHRE for a custom quote today!
Обробка аустенітних нержавіючих сталей марок 304 та 316 створює серйозні труднощі для високоточних операцій з ЧПК. Відомі своєю винятковою стійкістю до корозії, ці сплави мають низьку теплопровідність, надзвичайно високий ступінь зміцнення та високу схильність до зварювання до ріжучих кромок.
Таке значне теплове накопичення прискорює знос задньої поверхні, викликає викришування кромок та збільшує витрати на заміну інструменту в умовах великосерійного виробництва.
Вибір ріжучого інструменту, спеціально розробленого для високої термостійкості та високої деформаційної стійкості, вирішує ці експлуатаційні перешкоди. Поєднуючи спеціалізовану геометрію інструменту з удосконаленим покриттям, серія TEX пропонує механічним майстерням надійний спосіб підвищити швидкість видалення металу, зберігаючи при цьому стабільні розміри деталей.
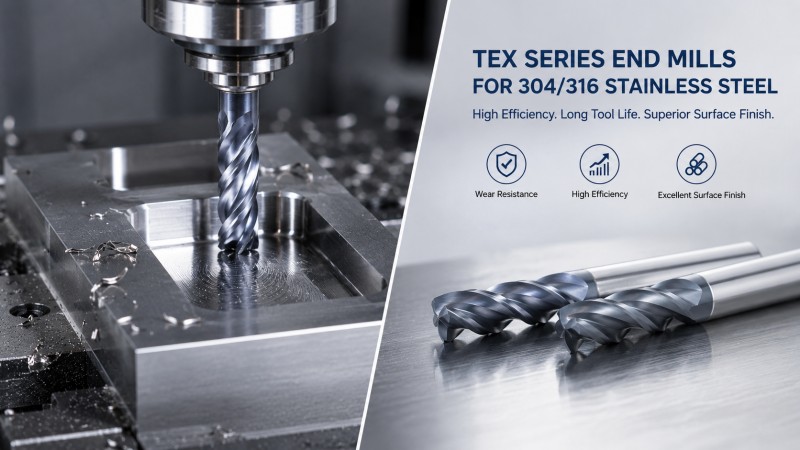
Розуміння того, чому стандартні різці не працюють на нержавіючій сталі, вимагає вивчення механіки утворення стружки. Як марки сталі 304, так і 316 генерують інтенсивне тепло під час зсуву, швидко загартовуючи необроблений матеріал перед ріжучою кромкою.
Оскільки аустенітні нержавіючі сталі мають погану теплопровідність, майже 80 відсотків утвореного тепла залишається в зоні різання. Якщо різець треться замість того, щоб різати, матеріал миттєво твердне, змушуючи наступні канавки різати через набагато міцніший поверхневий шар. Це накопичення тепла руйнує стандартні твердосплавні основи та прискорює знос надрізів на глибині лінії різання.
Хоча 304 є базовим сортом нержавіючої сталі, 316 містить молібден для підвищення стійкості до точкової корозія. Це додавання збільшує гарячу твердість і в'язкість, що робить 316 значно складнішим для обробки.
| Власність матеріалу | 304 нержавіючої сталі | 316 нержавіючої сталі |
|---|---|---|
| Рейтинг оброблюваності | Приблизно 45 відсотків | Приблизно 36 відсотків |
| Вміст легуючих речовин | 18 відсотків хрому / 8 відсотків нікелю | 16 відсотків хрому / 10 відсотків нікелю / 2 відсотки молібдену |
| Основний режим носіння | Наростаючий знос кромок та бічної поверхні | Сильний знос від надрізів та термічне розтріскування |
| Рекомендована програма | Загальнопромислові деталі | Морські та медичні компоненти |
Визначивши проблеми з матеріалами, які погіршують якість ріжучих кромок, давайте розглянемо, як спеціалізована інженерія вирішує ці постійні режими відмов.
Вирішення проблеми передчасного виходу з ладу інструменту вимагає конструкції інструменту, оптимізованої для контролю вібрації, міцності кромки та високої термостійкості при постійних навантаженнях.
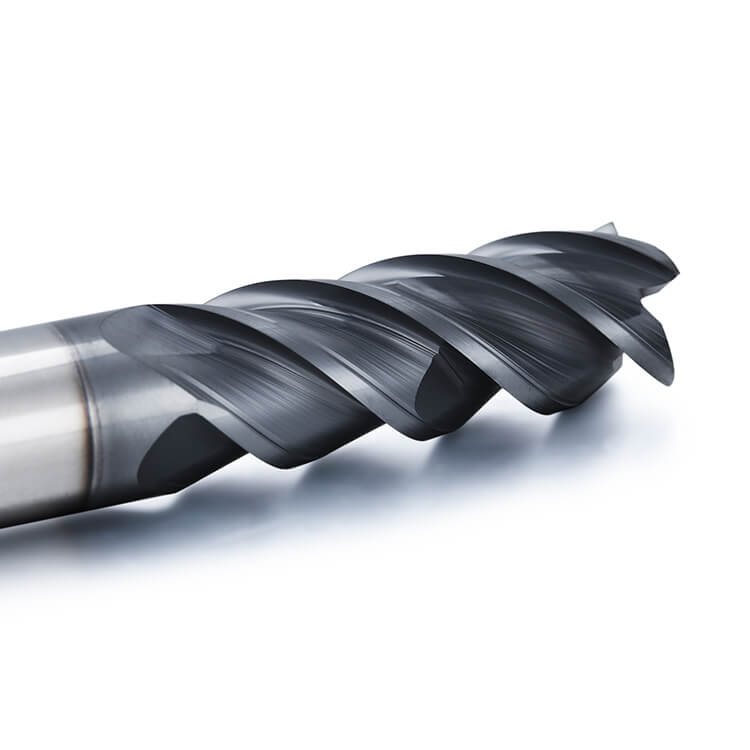
Гармонійне коливання викликає мікросколювання ріжучих кромок. Серія TEX має нерівномірне індексування канавок у поєднанні зі змінним кутом нахилу спіралі. Постійно змінюючи кут нахилу під час обертання, різець порушує накопичення резонансу, стабілізує інструмент під час важкого бокового фрезерування та забезпечує більш гладку обробку поверхні.
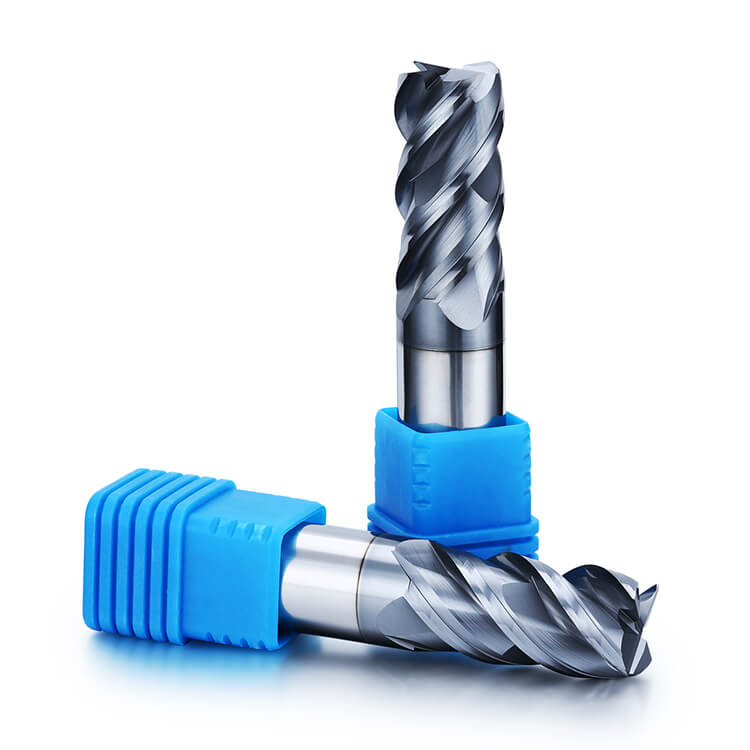
Цілість інструменту повністю залежить від якості твердого сплаву. Виготовлені досвідченим виробником твердосплавних кінцевих фрез , різці TEX використовують наддрібний мікрозернистий твердий сплав у поєднанні з 12-відсотковим кобальтовим зв'язуючим елементом, що забезпечує чіткі переваги:
Чиста структура з карбіду вольфраму без перероблених домішок
Субмікронний розмір зерна для максимальної зносостійкості по бічній поверхні
Високий вміст кобальту для поглинання сильних механічних ударів під час чорнової обробки
Для захисту поверхні інструменту від локального нагрівання, інструменти TEX використовують покриття AP на основі AlCrN. Цей шар витримує температури до 1200 градусів Цельсія, зберігаючи при цьому низький коефіцієнт тертя:
Запобігає приварюванню липкої стружки з нержавіючої сталі до рифлів
Стійкий до окислення під час сухого різання або високошвидкісних операцій
Зберігає гостроту країв протягом тривалих виробничих циклів
Після встановлення конструктивних переваг інструменту необхідно застосовувати належні стратегії різання для максимізації загальної ефективності на заводському цеху.
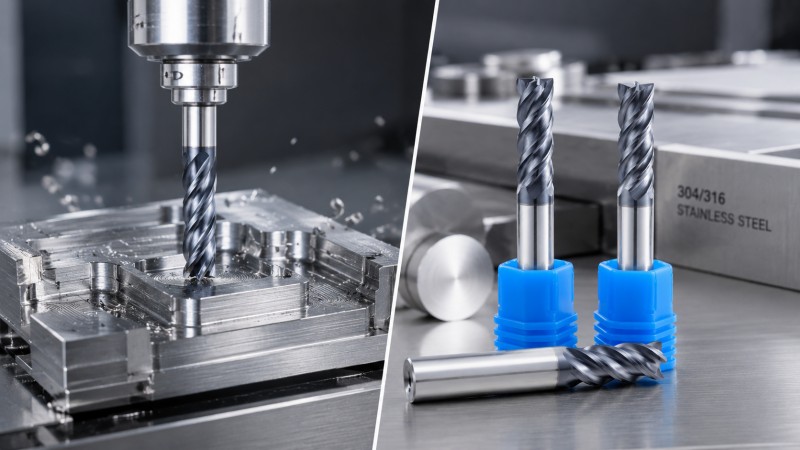
Застосування оптимальних подач, швидкостей та траєкторій руху інструменту забезпечує стабільність сил різання, а тепло відводиться переважно через стружку.
Достатньо висока подача на зуб запобігає ковзанню канавок по загартованих поверхнях. Підтримка осьової глибини різання від 1.0 до 1.5 діаметра інструменту рівномірно розподіляє знос по всій довжині канавки, а не концентрує навантаження виключно на кутовій вершині.
Трохоїдальні траєкторії фрезерування підтримують низький радіальний кут зачеплення, зазвичай від 8 до 15 відсотків діаметра різця. Ця стратегія зменшує час контакту на оберт, знижує теплопередачу в корпус інструменту та дозволяє операторам збільшувати подачі столу без ризику катастрофічного поломки.
Окрім оптимізації траєкторії, контроль термічної втоми, спричиненої неправильним нанесенням рідини, є не менш важливим для збереження краю.
Термічний шок є основною причиною раптового виходу з ладу інструменту, який часто плутають зі стандартним механічним зносом під час важкої обробки нержавіючої сталі.
Подача охолоджувальної рідини під низьким тиском на інструмент, що працює на високих швидкостях, створює швидкі термоцикли. Канавки нагріваються до 900 градусів Цельсія всередині різу, а потім швидко охолоджуються на виході. Це постійне розширення та стиснення утворює мікротріщини, перпендикулярні до ріжучої кромки, що зрештою призводить до відколу великих шматків карбіду.
Вибір правильного методу охолодження залежить від застосування фрезерування:
Повітряний обдув високого тиску найкраще працює для трохоїдального фрезерування, видуючи гарячу стружку без теплового удару.
Рідке охолоджуюче середовище, що подається через шпиндель під тиском 50 бар або вище, ефективно змиває стружку під час глибокого оброблення пазів за допомогою спеціалізованих кінцевих фрез для нержавіючої сталі
Щоб допомогти вам прийняти найкраще рішення для вашої конкретної установки, ось відповіді на поширені практичні запитання, які часто виникають під час вибору інструментів та управління майстернею.
Ціна залежить від якості необробленого твердого сплаву, обсягу партії, складних нестандартних геометрій та спеціалізованих покриттів. Щоб отримати точну ціну на основі ваших конкретних вимог до обробки, зверніться до інженерної команди за адресою ДОХРЕ безпосередньо.
Вибір покриттів TiAlN або загальних покриттів на основі нітриду титану замість покриттів на основі AlCrN є частою помилкою. Стандартні покриття не мають достатньої стійкості до окислення за екстремальних температур, що дозволяє липкій стружці з нержавіючої сталі приварюватися до канавок інструменту.
Термін служби інструменту слід відстежувати, підраховуючи готові деталі або вимірюючи знос задньої поверхні під збільшенням, а не покладаючись на звукові сигнали оператора. На нержавіючій сталі 316 знос задньої поверхні, що перевищує 0.2 мм, свідчить про необхідність заміни різця, щоб запобігти пошкодженню заготовки.
Стандартні модифікації зазвичай доставляються протягом 7-10 робочих днів. Повністю індивідуальні профілі інструментів, що потребують унікальних програм шліфування та спеціалізованих покриттів, зазвичай потребують доставки від 2 до 3 тижнів.
Для ефективної обробки нержавіючої сталі 304 та 316 потрібні ріжучі інструменти, стійкі до деформаційного зміцнення, високих термічних напружень та вібрації. Завдяки поєднанню субмікронного чистого карбіду, вібраційно-гасних змінних геометрій та жаростійких покриттів AlCrN, спеціалізовані інструменти допомагають механічним цехам досягати стабільного терміну служби інструменту та чудової якості поверхні на складних операціях.
As an experienced manufacturer of high performance milling cutters, DOHRE provides complete technical support, application analysis, and custom tool designs tailored to your production equipment. Зверніться до нашої команди інженерів сьогодні, щоб переглянути ваші вимоги до механічної обробки та дізнатися, як наші рішення для різання можуть оптимізувати продуктивність вашого цеху.
У вас є питання або проблеми, з якими ми можемо вам допомогти?
Давайте поговоримо про ваш проект і про те, як Dohre може допомогти вам розробити, виготовити та підготувати ваші інструменти до продажу.
Продовжуючи користуватися сайтом, ви погоджуєтеся з нашою політикою конфіденційності та Умовами використання.