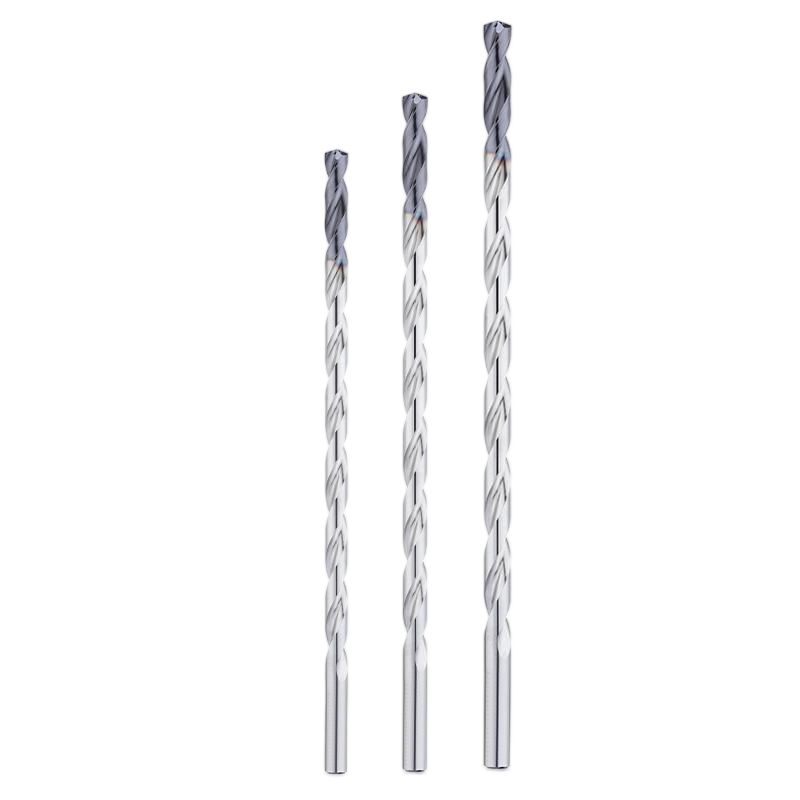
Свердла з карбіду вольфраму: виробничий процес та переваги в продуктивності
Вступ
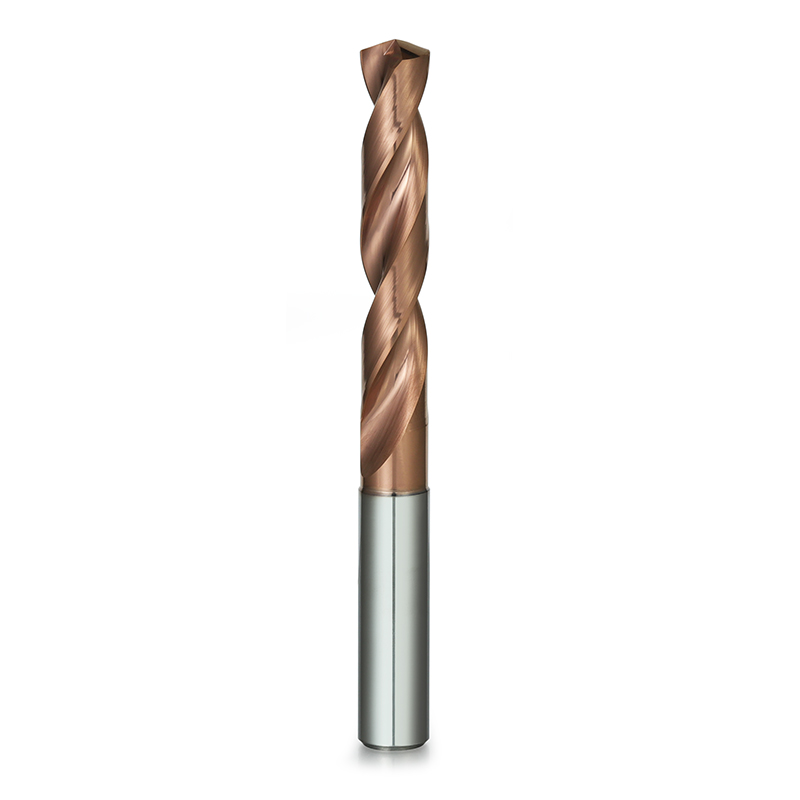
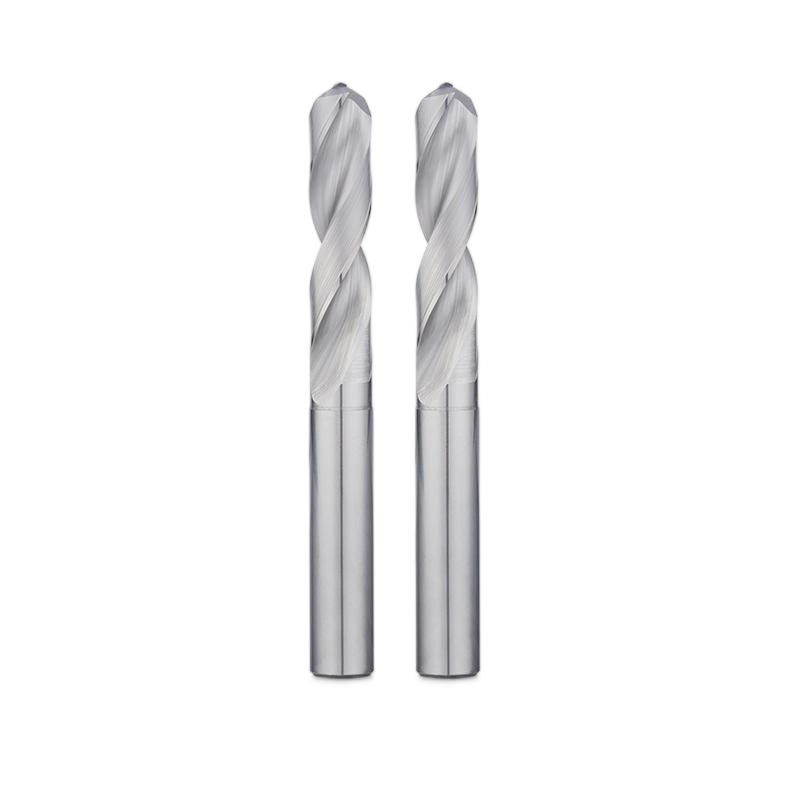
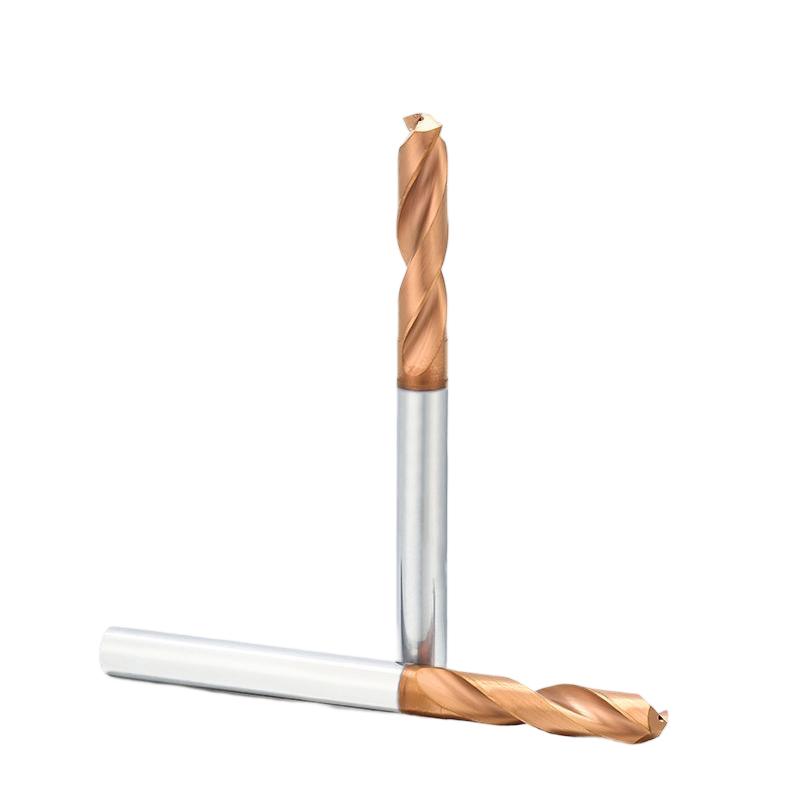
Карбідні свердла широко використовуються для прецизійного свердління, оскільки вони забезпечують високу твердість, зносостійкість, стабільну геометрію та тривалий термін служби інструменту. У цій статті пояснюється, як карбідний матеріал, шліфування на верстатах з ЧПК, покриття та контроль якості покращують продуктивність свердління у вимогливих процесах обробки.
Карбідні свердла широко використовуються в сучасній обробці металу завдяки своїй високій твердості, чудовій зносостійкості та здатності підтримувати ріжучу здатність за умов високої швидкості. Порівняно з традиційними швидкорізальними сталевими свердлами, твердосплавні свердла забезпечують довший термін служби інструменту, вищу ефективність та стабільнішу точність свердління.
У таких галузях, як автомобілебудування, виготовлення прес-форм, аерокосмічна промисловість та загальна механічна обробка, твердосплавні свердла стали кращим рішенням для свердління матеріалів, таких як легована сталь, нержавіюча сталь, чавун та підшипникова сталь.
У цій статті пояснюється процес виробництва свердел із твердосплавного сверла та ключові переваги , які роблять їх важливим інструментом у високоточній обробці.
Вибір сировини: високоякісний карбід вольфраму
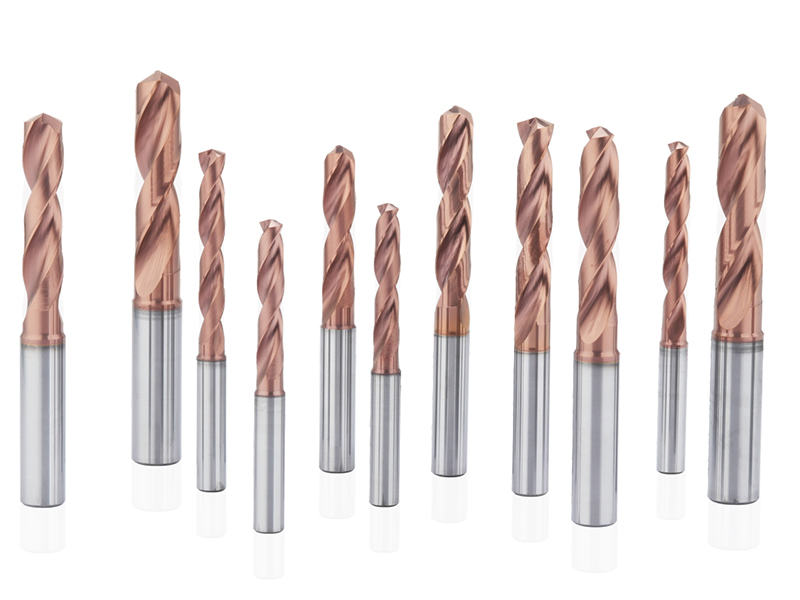
Продуктивність твердосплавного свердла починається з якості сировини. Високопродуктивні свердла зазвичай виготовляються з наддрібнозернистого карбіду вольфраму.
Наприклад, високоякісні твердосплавні свердла часто виготовляються з надтонкого карбіду вольфраму розміром 0.8 мкм із вмістом кобальту близько 10%. Таке поєднання забезпечує ідеальний баланс між твердістю та в'язкістю. Ультратонка зерниста структура покращує зносостійкість, а кобальтовий зв'язуючий елемент підвищує в'язкість і запобігає передчасному поломці під час свердління.
Високоякісні твердосплавні матеріали особливо важливі для високошвидкісної обробки, такої як твердосплавні свердла, призначені для обробки алюмінію, де швидкості різання значно вищі, ніж ті, що використовуються для сталі.
Точне шліфування на передових верстатах з ЧПК
Після вибору необробленого твердосплавного стрижня геометрія свердла виготовляється за допомогою високоточних шліфувань. Сучасні твердосплавні свердла зазвичай виготовляються на п'ятиосьових шліфувальних верстатах з ЧПК , які дозволяють надзвичайно точно контролювати ріжучі кромки та геометрію.
Високоточне шліфування забезпечує:
Гострі та рівномірні ріжучі кромки
Точні кути вершини та кути спіралі
Стабільна геометрія відведення стружки
Висока точність розмірів
Наприклад, багато високопродуктивних твердосплавних свердел використовують кут нахилу спіралі 30° та кут вершини 138.9° , що значно покращує відведення стружки та стабільність різання. Оптимізована геометрія дозволяє свердлу швидко входити в матеріал, одночасно зменшуючи опір різанню.
Крім того, сучасне шліфувальне обладнання забезпечує надзвичайно високу точність кромки, що призводить до більш плавного різання та покращеної якості отвору.
Оптимізована конструкція геометрії свердла
Геометрія відіграє вирішальну роль у продуктивності свердління. Добре розроблене твердосплавне свердло повинно збалансувати ефективність різання, відведення стружки та міцність інструменту.
У високопродуктивних твердосплавних свердлах зазвичай використовується кілька ключових структурних особливостей:
1. Конструкція з подвійним ріжучим краєм
Твердосплавний метал зберігає цілісність ріжучої кромки навіть за високих обертів та підвищених температур різання. Це забезпечує стабільну обробку як м'яких, так і твердих матеріалів без швидкої деградації кромки.
Верхівка свердла часто має подвійну загострену або подвійну ріжучу кромку . Додаткова ріжуча кромка підвищує зносостійкість і покращує стружкодроблення. Це допомагає запобігти намотуванню довгої стружки на інструмент під час свердління.
2. Структура точки поділу
Конструкція з роздвоєним кінчиком створює структуру, що ламає стружку, в центрі свердла. Така структура дозволяє свердлу швидко проникати в матеріал і зменшує ризик блукання інструменту на початку свердління.
В результаті, свердло може підтримувати кращу точність позиціонування отвору.
3. Конструкція зі змінним сердечником та діаметром
Удосконалені твердосплавні свердла можуть включати:.
l Змінна товщина серцевини 30–40%
Зовнішній діаметр змінний 0.8 °
Така змінна геометрія підвищує жорсткість інструменту, зберігаючи при цьому ефективне відведення стружки.
Конструкція канавки для ефективного видалення стружки
Відведення стружки є одним з найважливіших факторів, що впливають на продуктивність свердління.
Добре розроблений твердосплавний свердло часто має:
Негативна фаска на краях приблизно –6°
Оптимізовані форми рифлів
Оптимізовані форми рифлів
Ці особливості допомагають плавно виводити стружку з отвору, зберігаючи при цьому міцні ріжучі кромки.
Ефективне відведення стружки зменшує накопичення тепла та запобігає її засміченню. У вимогливих умовах застосування, таких як внутрішнє охолодження твердосплавних свердлів для сталі , охолоджуюча рідина подається безпосередньо через інструмент для покращення відведення стружки та охолодження.
Удосконалена технологія підготовки країв
Підготовка кромки є ще одним важливим кроком у виробництві твердосплавних свердел.
Замість того, щоб залишати ріжучу кромку надзвичайно гострою та крихкою, край свердла ретельно мікроскошений та пасивований. Цей процес зміцнює ріжучу кромку та запобігає мікросколам під час обробки.
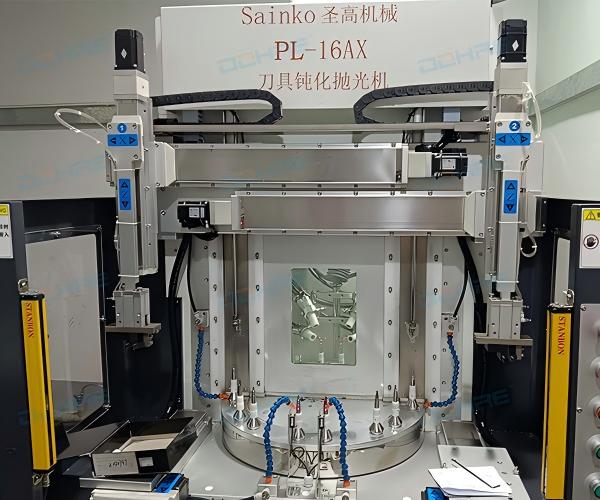
Сучасні твердосплавні свердла використовують автоматичні полірувальні машини для підготовки кромок з алмазним абразивним середовищем для забезпечення рівномірної обробки кромок.
Завдяки цьому процесу радіус кромки можна контролювати в межах ±0.003 мм , що забезпечує рівномірну продуктивність усіх інструментів.
Крім того, ручне мікрозняття фаски на кінчику свердла ще більше підвищує довговічність та продовжує термін служби інструменту.
Високопродуктивна технологія покриття
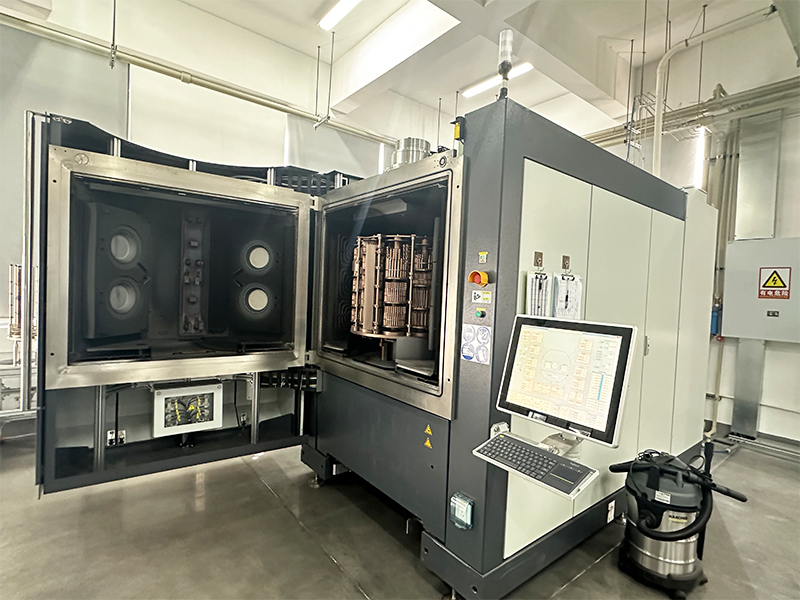
Технологія покриття відіграє важливу роль у покращенні продуктивності твердосплавних свердел. Наприклад, твердосплавні свердла з DLC-покриттям широко використовуються для обробки алюмінію та кольорових металів завдяки їх надзвичайно низькому коефіцієнту тертя та чудовим антиадгезійним властивостям.
Сучасні PVD-покриття забезпечують:
Вища твердість поверхні
Зменшення тертя
Покращена термостійкість
l Довший термін служби інструменту
Високоякісні покриття можуть досягати твердості 2000–4000 HV з надзвичайно низькими коефіцієнтами тертя 0.05–0.15 . Це значно зменшує знос і запобігає подряпинам на ріжучих кромках.
Після нанесення покриття інструменти часто піддаються процесу пасивації , який згладжує шар покриття та покращує адгезію. Це ще більше підвищує довговічність інструменту та продуктивність різання.
Суворий контроль якості та вимірювання
Точний контроль є важливим для забезпечення стабільної якості інструменту.
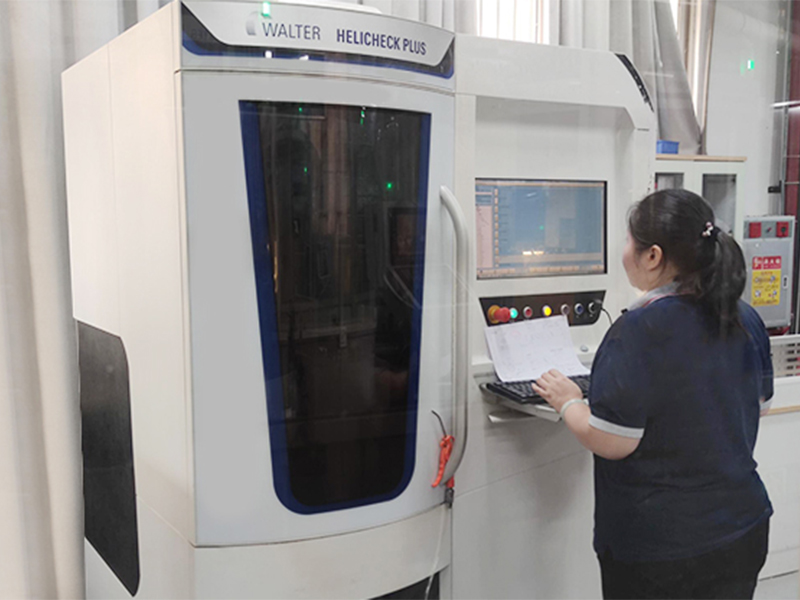
Високопродуктивні твердосплавні свердла перевіряються за допомогою передових оптичних вимірювальних систем, таких як вимірювальне обладнання HeliCheck , яке може вимірювати профілі інструменту та радіус з точністю до 3 мікронів.
Крім того, кожен інструмент візуально перевіряється під 300-кратним збільшенням, щоб переконатися у відсутності дефектів крайок, таких як відколи або зазубрини.
Цей суворий процес перевірки гарантує, що кожен свердло відповідає високим стандартам точності та якості.
Тривалий термін служби інструменту та висока ефективність
Завдяки оптимізованій геометрії, вдосконаленим покриттям та точному виготовленню, свердла з твердого сплаву вольфраму забезпечують значно довший термін служби інструменту порівняно з традиційними свердлами.
У багатьох випадках твердосплавні свердла можуть досягати терміну служби від 80 до 100 метрів , залежно від матеріалу та умов різання.
Ці інструменти також доступні з різними співвідношеннями довжини до діаметра , зокрема:
3 ×D
5 ×D
8 ×D
12 ×D
свердління глибоких отворів до 30×D
Така гнучкість дозволяє твердосплавним свердлам виконувати як стандартні, так і глибокі отвори.
Ще однією важливою перевагою є те, що твердосплавні свердла часто можна налаштовувати, що забезпечує економічно ефективне рішення для тривалої обробки.
Широкий діапазон застосування для обробки
Сучасні твердосплавні свердла призначені для універсальної обробки та стабільної продуктивності свердління широкого спектру матеріалів.
Вони широко використовуються для свердління таких матеріалів, як:
л М'яка сталь
л Легована сталь
l Загартована та відпущена сталь
л Нержавіюча сталь
л Чавун
l Підшипникова сталь
Для багатьох загальних операцій обробки зазвичай використовуються твердосплавні свердла із зовнішнім подаванням охолоджувальної рідини , оскільки вони забезпечують стабільну продуктивність різання, водночас дозволяючи гнучке подання охолоджувальної рідини під час свердління.
Їхня висока універсальність робить їх придатними як для загальної обробки, так і для високоточного промислового виробництва.
Висновок
Карбідні свердла поєднують у собі передові матеріали, точне виготовлення, оптимізовану геометрію та високопродуктивні покриття, що забезпечує виняткову продуктивність свердління.
Від надтонкої сировини з карбіду вольфраму до п'ятиосьового шліфування на верстатах з ЧПК, підготовки крайок, технології покриття та суворого контролю якості, кожен етап виробничого процесу відіграє важливу роль у забезпеченні довговічності та ефективності інструменту.
Завдяки таким перевагам, як тривалий термін служби інструменту, висока ефективність різання, чудове відведення стружки та широкий діапазон застосування , твердосплавні свердла стали незамінним інструментом у сучасній обробці.
Оскільки вимоги до механічної обробки продовжують розвиватися, високоякісні твердосплавні свердла залишатимуться важливими для досягнення вищої продуктивності, кращої якості отворів та зниження виробничих витрат.