Dao phay ngón CBN cho thép tôi: Cách chọn dụng cụ phù hợp
Thời gian phát hành :2026-04-27
Giới thiệu
Gia công thép tôi cứng đòi hỏi nhiều hơn là chỉ chọn một dụng cụ cắt cứng. Dao phay ngón CBN phù hợp cần đáp ứng độ cứng của phôi, giai đoạn gia công, hình dạng chi tiết và độ ổn định khi thiết lập để dụng cụ có thể duy trì khả năng chống mài mòn, độ bền cạnh và hiệu suất hoàn thiện nhất quán.
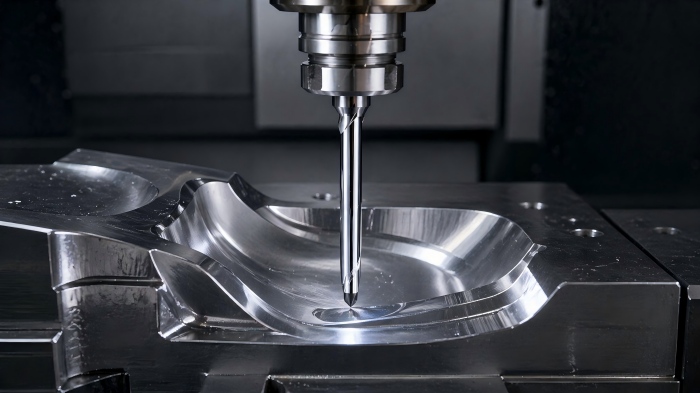
Thép tôi cứng đòi hỏi khả năng chống mài mòn, độ ổn định khi cắt và độ bền cạnh cao hơn nhiều so với các vật liệu gia công thông thường. Hướng dẫn này giải thích cách chọn dao phay ngón CBN phù hợp cho thép tôi cứng dựa trên phạm vi độ cứng, mục đích gia công và hình dạng hình học của dao, cũng như cách tránh những sai lầm thường gặp khi lựa chọn trong các ứng dụng gia công thép đã tôi cứng.
Trong gia công thép tôi cứng, thách thức thực sự không chỉ là liệu dụng cụ có thể cắt được vật liệu hay không, mà còn là liệu nó có thể làm được điều đó với độ mài mòn ổn định, độ chính xác có thể dự đoán được và chất lượng hoàn thiện chấp nhận được hay không. Đó là lý do tại sao việc lựa chọn dụng cụ trong gia công vật liệu này thường trở nên cụ thể hơn nhiều so với phay đa năng.
Vì sao thép tôi cần một chiến lược dụng cụ khác?
Thép tôi thường khó gia công hơn nhiều so với các loại thép mềm hơn hoặc các vật liệu gia công thông thường. Khi độ cứng tăng lên, áp lực cắt trở nên tập trung hơn, độ mài mòn có xu hướng tăng nhanh và độ ổn định của lưỡi cắt trở nên quan trọng hơn. Một dụng cụ vẫn hoạt động tốt trong các ứng dụng có độ cứng thấp hơn có thể không còn là lựa chọn thiết thực nhất khi vật liệu đạt đến trạng thái cứng rõ rệt.
Đây là lý do tại sao người dùng thường ngừng yêu cầu một loại dao phay đa năng và bắt đầu tìm kiếm một giải pháp chuyên biệt hơn khi ứng dụng chuyển sang gia công thép đã tôi.
Khi CBN bắt đầu có vẻ hợp lý hơn so với Carbide
CBN thường trở nên hấp dẫn hơn khi carbide bắt đầu mất đi lợi thế thực tiễn về độ ổn định mài mòn, khả năng kiểm soát độ hoàn thiện hoặc tuổi thọ dụng cụ có thể dự đoán được. Đối với thép tôi, sự thay đổi đó thường dễ nhận thấy hơn vì phôi đã ở trong điều kiện cắt gọt khắt khe hơn nhiều. Quyết định trở nên rõ ràng hơn khi xem xét công việc thông qua câu hỏi khi nào nên sử dụng dao phay CBN thay vì carbide , thay vì coi CBN như một sự nâng cấp tự động cho mọi chi tiết khó gia công.
Trong một số trường hợp, cacbua vẫn có thể chấp nhận được. Nhưng khi các yêu cầu về độ cứng, độ mài mòn và độ hoàn thiện đều hướng đến cùng một mục tiêu, thì việc sử dụng CBN thường trở nên dễ dàng hơn nhiều.
Phạm vi độ cứng là điểm kiểm tra đầu tiên.
Trước khi lựa chọn hình dạng dao cắt, cần xác nhận xem độ cứng của phôi đã nằm trong phạm vi mà việc gia công bằng CBN có hiệu quả hay chưa. Thép tôi thường cho thấy hướng đi đó, nhưng độ cứng vẫn cần được đánh giá trong quá trình gia công thực tế chứ không chỉ dựa vào tên vật liệu.
Đó là lý do tại sao độ cứng thường được ưu tiên hàng đầu trong logic lựa chọn dụng cụ. Mối quan hệ giữa điều kiện phôi và sự phù hợp của CBN được giải thích rõ hơn trong hướng dẫn của chúng tôi về phạm vi độ cứng phù hợp cho dao phay ngón CBN.
So sánh thực tế các loại dụng cụ CBN dùng cho thép tôi luyện
| Loại công cụ | tốt nhất cho | Sức mạnh chính | Hạn chế chính |
|---|
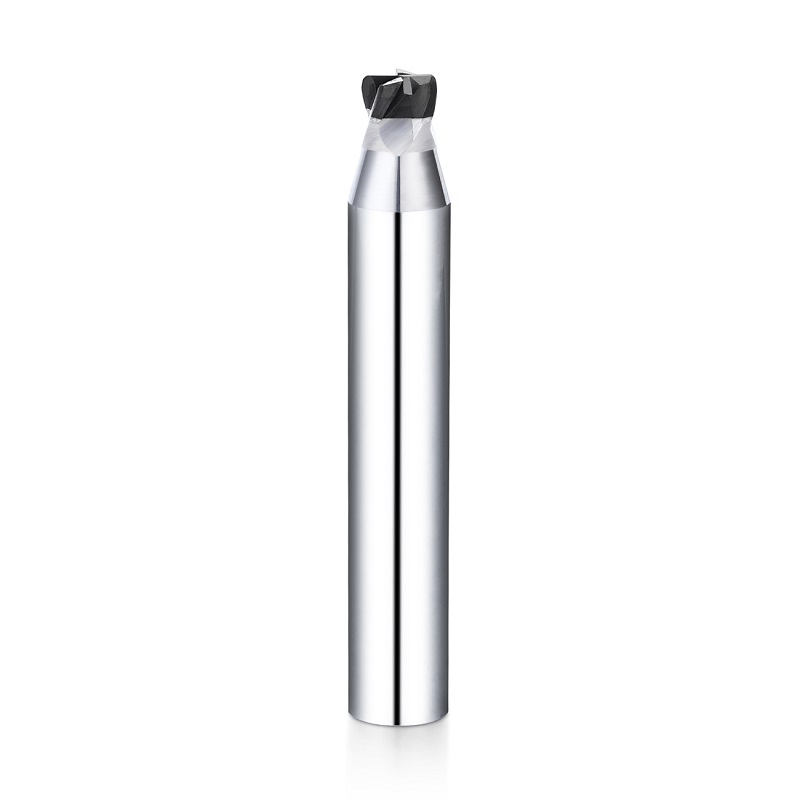
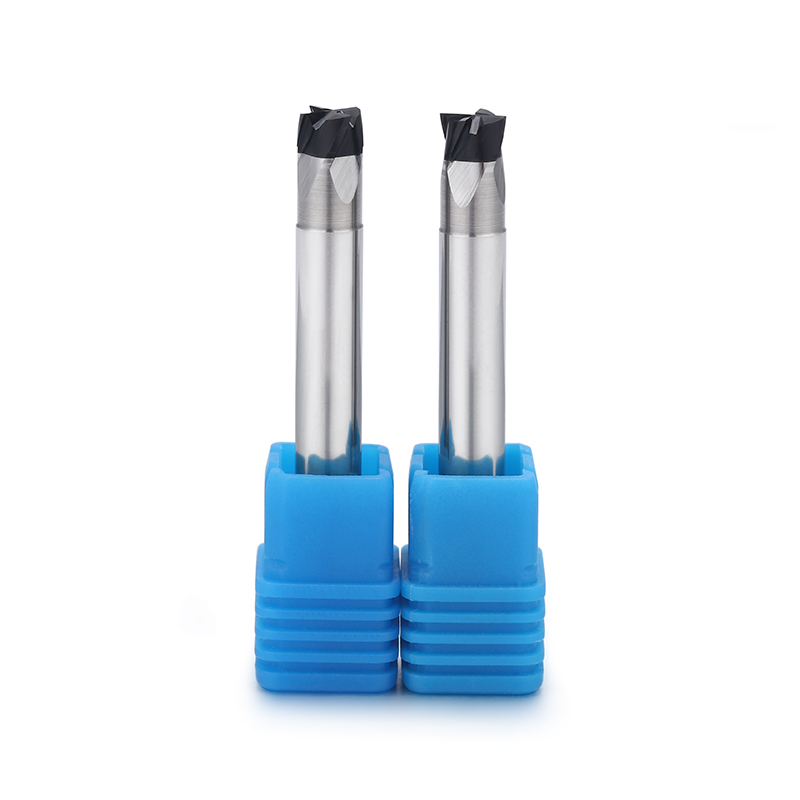
| Dao phay đầu vuông CBN | Bề mặt phẳng, phay cạnh, tường thẳng, cạnh được xác định rõ | Cắt trực tiếp cho các chi tiết phẳng và có hình dạng đặc biệt. | Ít phù hợp hơn cho các khoang có hình dạng cong và các vùng chuyển tiếp đường viền. |
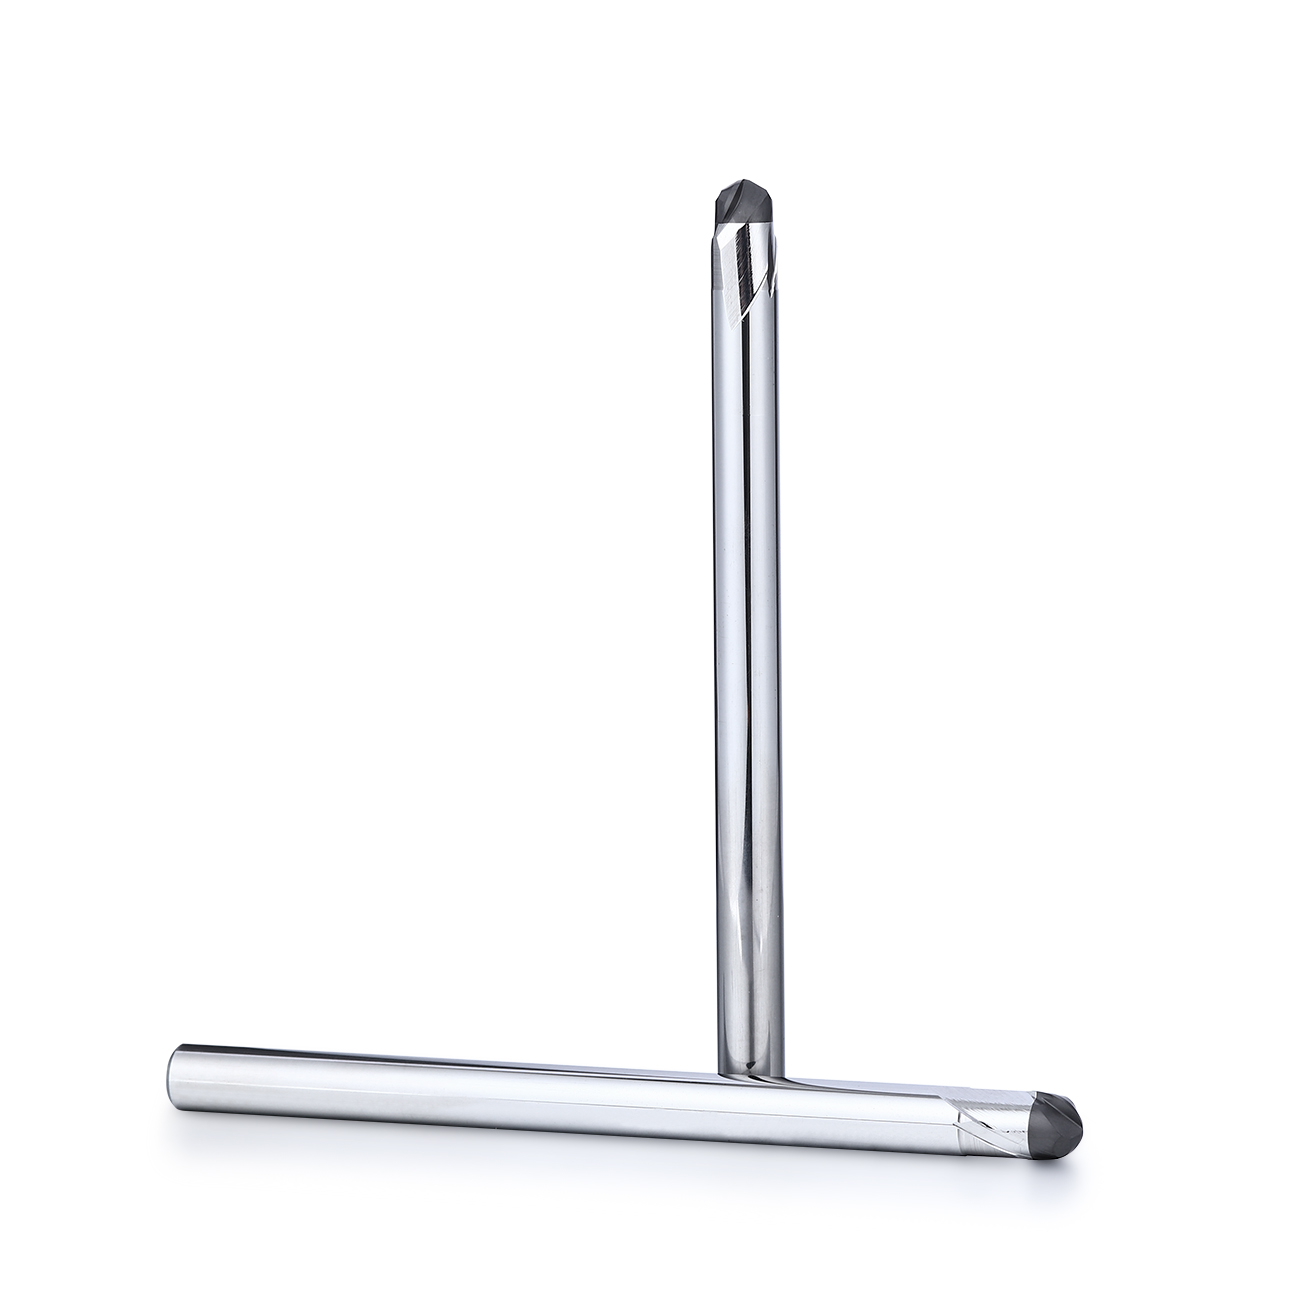
| Dao phay đầu tròn CBN | Đường viền, hốc, bề mặt 3D, hoàn thiện khuôn | Tốt hơn cho việc chuyển đổi hình học mượt mà. | Không lý tưởng cho các vật có đáy phẳng hoặc các góc trong sắc nhọn. |
| Dao phay đầu CBN bán kính góc | Gia công bán thành phẩm, gia công thành phẩm, thi công vách bên ổn định | Khả năng gia cố cạnh chắc chắn hơn với hiệu suất hoàn thiện ổn định hơn. | Không phù hợp bằng đầu mũi tròn cho các đường cong 3D phức tạp. |
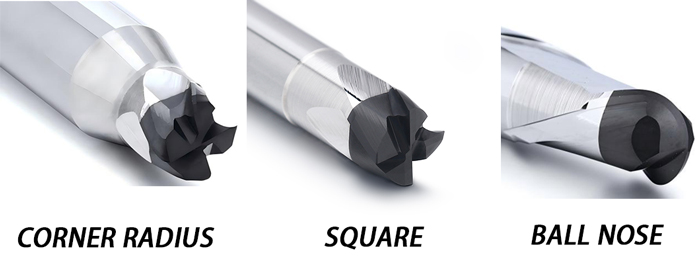
Chọn hình dạng hình học theo hình dạng chi tiết và giai đoạn gia công.
Đối với thép tôi cứng, hình dạng hình học của dao cắt thường quan trọng không kém gì vật liệu chế tạo dụng cụ. Dao phay ngón CBN vuông thường phù hợp hơn cho các bề mặt phẳng và các cạnh được định hình rõ nét. Dao phay mũi cầu phù hợp hơn với các đường viền, hốc và đường gia công cong. Dao phay có bán kính góc thường được ưu tiên khi cần cân bằng giữa độ bền cạnh và độ ổn định của quá trình gia công.
Việc lựa chọn trở nên dễ dàng hơn khi so sánh trực tiếp hình dạng của các loại dao phay CBN đầu vuông, đầu cầu và đầu bo tròn dành cho thép tôi cứng , đặc biệt là trong công việc hoàn thiện, nơi hình dạng không phù hợp có thể làm giảm tuổi thọ dao ngay cả trước khi thay đổi các thông số.
Công cụ tốt nhất không phải lúc nào cũng giống nhau trong toàn bộ quy trình.
Loại dao phay ngón CBN tốt nhất cho thép tôi có thể thay đổi tùy thuộc vào từng giai đoạn gia công. Gia công thô, bán tinh và tinh không đặt ra yêu cầu giống nhau đối với lưỡi dao. Trong nhiều ứng dụng đòi hỏi độ cứng cao, CBN thể hiện giá trị mạnh mẽ nhất ở các giai đoạn sau của quá trình gia công, nơi độ ổn định khi mài mòn, kiểm soát biên dạng và độ đồng nhất bề mặt trở nên quan trọng hơn.
Đó là lý do tại sao một loại dao cắt đa năng không phải lúc nào cũng có thể đáp ứng tốt mọi yêu cầu. Một công cụ được chọn cho giai đoạn này có thể không phải là lựa chọn ổn định nhất cho giai đoạn tiếp theo.
Tính ổn định của thiết lập vẫn quyết định kết quả.
Ngay cả với thép tôi cứng, dao cắt cũng chỉ là một phần của hệ thống. Độ lệch tâm quá mức, độ nhô ra quá lớn, kẹp yếu hoặc sự ăn khớp không ổn định đều có thể làm giảm tuổi thọ dụng cụ nhanh chóng. Trong gia công vật liệu có độ cứng cao, những vấn đề thiết lập này thường xuất hiện nhanh hơn vì lưỡi cắt có khả năng chịu tải không đều kém hơn.
Trên thực tế, độ cứng vững của hệ thống thường cải thiện tính đồng đều về độ mài mòn cũng hiệu quả như việc sử dụng một lưỡi cắt tốt hơn.
Những sai lầm thường gặp khi lựa chọn vật liệu trong gia công thép tôi
• Chỉ chọn CBN vì vật liệu nghe có vẻ khó gia công, mà không kiểm tra xem độ cứng thực sự có đủ đáp ứng yêu cầu hay không.
• Sử dụng cùng một hình dạng dao cắt cho các bề mặt phẳng, đường cong và đường gia công hoàn thiện đòi hỏi các đặc tính cạnh khác nhau.
• Bỏ qua độ cứng vững của thiết lập và chỉ tập trung vào vật liệu dụng cụ.
• Cố gắng giải quyết mọi công đoạn cắt gọt chỉ với một loại dụng cụ duy nhất.
Một thuật toán lựa chọn đơn giản cho thép tôi
Quy trình tuyển chọn thực tế thường bắt đầu với bốn câu hỏi:
• Liệu phôi gia công đã đạt đến mức độ tôi cứng hoặc làm nguội rõ rệt, cho phép sử dụng CBN hay chưa?
• Công đoạn gia công là gia công thô, bán tinh hay tinh?
• Chi tiết đó có yêu cầu các bề mặt phẳng, đường cong hoặc hỗ trợ cạnh chắc chắn hơn không?
• Hệ thống có đủ ổn định để sử dụng CBN một cách hiệu quả không?
Khi đã có những câu trả lời rõ ràng, việc lựa chọn công cụ thường trở nên đáng tin cậy hơn nhiều. Trong nhiều trường hợp, kết quả tốt nhất đến từ việc thu hẹp phạm vi lựa chọn từng bước một thay vì tìm kiếm một công cụ duy nhất phù hợp với mọi trường hợp.
Kết luận
Việc lựa chọn dao phay ngón CBN phù hợp cho thép tôi cứng bắt đầu từ độ cứng, nhưng không dừng lại ở đó. Kết quả thực tế nhất đến từ việc kết hợp điều kiện phôi, giai đoạn gia công, hình dạng dao và độ ổn định thiết lập thành một hệ thống thống nhất. Dao phay ngón CBN đầu vuông, đầu cầu hoặc đầu bo tròn đều có thể là lựa chọn đúng, nhưng không phải cho cùng một đường gia công và không phải cho cùng một yêu cầu hoàn thiện.
Một bộ dao phay ngón hoàn chỉnh dành cho thép tôi giúp việc so sánh dễ dàng hơn, đặc biệt khi các giai đoạn khác nhau của quy trình yêu cầu các loại dao cắt khác nhau.
FAQ
Loại dao phay ngón CBN nào tốt nhất cho thép tôi?
Sự lựa chọn tốt nhất phụ thuộc vào phạm vi độ cứng, giai đoạn gia công, hình dạng chi tiết và độ ổn định của thiết lập. Không có một loại dao cắt nào phù hợp với mọi ứng dụng gia công thép đã tôi.
Tôi nên dùng mũi khoan CBN đầu vuông, đầu tròn hay đầu bo tròn để khoan thép tôi?
Các dụng cụ đầu vuông thường tốt hơn cho các bề mặt phẳng và các cạnh được xác định rõ ràng, dụng cụ đầu tròn phù hợp hơn cho các đường cong và hốc, và dụng cụ có bán kính góc thường mang lại sự cân bằng tốt hơn giữa độ bền của cạnh và độ ổn định khi hoàn thiện.
CBN có luôn tốt hơn carbide đối với thép tôi luyện không?
Không phải lúc nào cũng vậy. CBN thường trở nên hấp dẫn hơn khi yêu cầu về độ cứng và độ hoàn thiện đủ cao để bộc lộ những hạn chế thực tế của cacbua.
Tại sao độ ổn định của thiết lập lại quan trọng đến vậy trong gia công thép đã tôi?
Việc kẹp phôi yếu, độ lệch tâm quá mức hoặc phần nhô ra quá nhiều có thể tạo ra tải trọng không đều trên cạnh phôi, làm giảm tuổi thọ dụng cụ và độ ổn định khi gia công.
Tôi nên bắt đầu xem xét sử dụng CBN cho thép tôi ở giai đoạn nào?
CBN thường trở nên phù hợp hơn khi phôi đã được tôi cứng rõ rệt và mục tiêu gia công đặt trọng tâm hơn vào độ ổn định chống mài mòn, kiểm soát kích thước và chất lượng hoàn thiện.
Bạn đang tìm kiếm loại dao phay CBN phù hợp?
Khám phá dòng sản phẩm dao phay đầu vuông dành cho thép tôi của chúng tôi để so sánh các giải pháp CBN đầu vuông, đầu tròn và bán kính góc cho vật liệu đã tôi cứng và xử lý nhiệt.
Hãy liên hệ với chúng tôi để được tư vấn sản phẩm và giải pháp công cụ tùy chỉnh.