Dao phay đầu phẳng siêu nhỏ: Cách chọn dao cắt phù hợp cho các rãnh nhỏ, hốc và các chi tiết cần độ chính xác cao.
Thời gian phát hành :2026-08-11
Giới thiệu
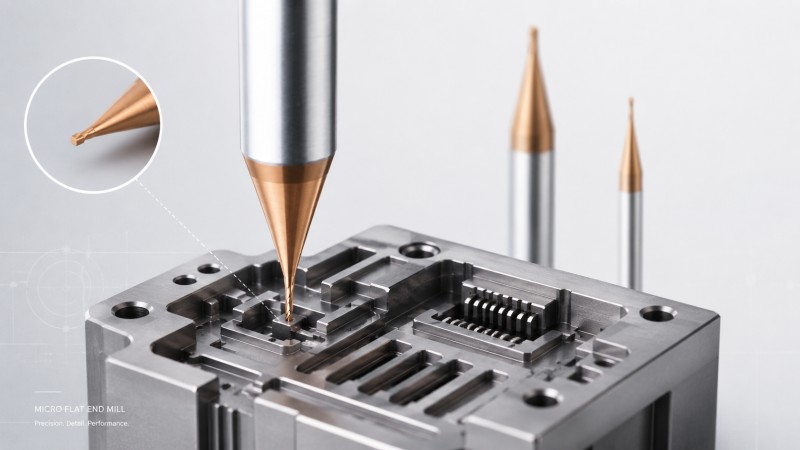
Dao phay đầu phẳng siêu nhỏ được sử dụng cho các rãnh hẹp, hốc nhỏ, các chi tiết đáy phẳng, vai chính xác, các chi tiết nối và các cấu trúc CNC tinh xảo khác mà dao cắt kích thước tiêu chuẩn không thể tiếp cận. Việc lựa chọn dao cắt phù hợp không chỉ đơn thuần là khớp đường kính với bản vẽ: chiều dài rãnh, khe hở cổ dao, độ nhô ra của dao, độ lệch tâm, vật liệu phôi và chiến lược hoàn thiện đều ảnh hưởng đến độ chính xác gia công và tuổi thọ của dao.
Gia công thép khuôn mẫu đòi hỏi sự cân bằng liên tục giữa tốc độ loại bỏ kim loại và chất lượng bề mặt. Khi làm việc với các vật liệu khó như thép khuôn tôi cứng, việc lựa chọn dao phay không phù hợp sẽ dẫn đến chi phí dụng cụ cao, rung động quá mức và gãy dụng cụ đột ngột. Các xưởng gia công thường bị thiệt hại về lợi nhuận do chất lượng bề mặt kém, đòi hỏi hàng giờ đánh bóng thủ công tốn kém.
Việc lựa chọn sự kết hợp dụng cụ cắt phù hợp cho gia công thô và gia công tinh sẽ giải quyết được những nút thắt cổ chai trong sản xuất. Việc kết hợp chất nền, lớp phủ và hình dạng dụng cụ với vật liệu khuôn cụ thể đảm bảo tuổi thọ dụng cụ có thể dự đoán được và duy trì dung sai yêu cầu. Hướng dẫn kỹ thuật này nêu ra các chiến lược khả thi để kết hợp dụng cụ phay với các ứng dụng thép khuôn của bạn một cách hiệu quả.
Độ cứng của thép làm khuôn ảnh hưởng như thế nào đến việc lựa chọn dụng cụ phay?
Thép mềm đã tôi cứng trước (P20, NAK80, 718H)
Thép đã tôi cứng thường có độ cứng từ 28 đến 38 HRC. Các vật liệu này có khả năng gia công tốt, nhưng dễ gây tích tụ phoi trên cạnh nếu tốc độ cắt không phù hợp. Các loại cacbua tiêu chuẩn có độ dẻo dai cao hoạt động tốt trong trường hợp này. Hình dạng dao cần chú trọng đến các cạnh cắt sắc bén và rãnh được đánh bóng để thúc đẩy việc thoát phoi trơn tru trong các lần gia công thô kéo dài.
Thép dụng cụ tôi cứng hoàn toàn (H13, S136, SKD61, thép bột CPM)
Thép khuôn tôi cứng có độ cứng từ 45 đến 60 HRC tạo ra nhiệt lượng cực lớn và ứng suất cơ học nghiêm trọng trong quá trình cắt gọt. Gia công các hợp kim này đòi hỏi phải sử dụng dao phay ngón được chế tạo từ chất nền cacbua vi hạt với hàm lượng coban cao. Sử dụng dao phay ngón cacbua nguyên khối hiệu suất cao cung cấp độ cứng cần thiết để ngăn ngừa sứt mẻ cạnh dưới tải trọng nặng.
Bảng độ cứng và ứng dụng của các loại thép làm khuôn thông dụng
Để đơn giản hóa quá trình lựa chọn dụng cụ của bạn, bảng so sánh sau đây nêu bật các loại dụng cụ được khuyến nghị dựa trên độ cứng vật liệu và ứng dụng mục tiêu.
| Vật liệu thép khuôn | Độ cứng điển hình | Ứng dụng chính | Hình dạng và lớp phủ được khuyến nghị |
|---|
| P20 hoặc 718H | 28 đến 38 HRC | Khuôn ép nhựa và các loại đế chung. | Hình vuông hoặc bán kính góc; Lớp phủ AlTiN |
| H13 hoặc SKD61 | 45 đến 55 HRC | Khuôn dập nóng và khoang đúc khuôn | Bán kính góc hoặc cấp liệu cao; Lớp phủ TiAlSiN |
| S136 | 48 đến 54 HRC | Khuôn nhựa tráng gương và dụng cụ y tế | Dao phay cầu đầu tròn; Hợp kim cacbua siêu nhỏ |
| Thép bột CPM | 55 đến 60 HRC | Khuôn dập và dụng cụ dập có độ mài mòn cao | Bán kính góc; Dao phay đầu phủ nano HIPIMS |
Sau khi đã xác định được độ cứng vật liệu ảnh hưởng như thế nào đến việc lựa chọn dụng cụ cơ bản, bước tiếp theo là lựa chọn hình dạng dụng cụ phù hợp với các thao tác gia công cụ thể.
Làm thế nào để tối ưu hóa hình dạng hình học của dụng cụ cắt cho các thao tác gia công thô so với gia công tinh?
Dao cắt tốc độ cao và máy phay có thể thay lưỡi để loại bỏ vật liệu nhanh chóng
Các thao tác gia công thô tập trung vào việc tối đa hóa tốc độ loại bỏ kim loại mà không làm giảm độ ổn định của máy. Dao cắt tốc độ cao có góc vào nông giúp hướng lực cắt theo trục vào trục chính của máy. Việc sử dụng dao phay ngón chuyên dụng cho thép làm khuôn cho phép tốc độ tiến dao cao trong quá trình gia công thô các hốc sâu đồng thời giảm thiểu độ lệch ngang.
Dao phay cầu bằng hợp kim cứng nguyên khối dùng để gia công bề mặt chính xác.
Gia công hoàn thiện các đường cong trên khuôn đòi hỏi độ chính xác cao về hình dạng và độ nhám bề mặt thấp. Dao phay cầu có khả năng xử lý các bề mặt phức tạp thông qua các bước dịch chuyển nhỏ. Duy trì độ lệch tâm hướng tâm thấp đảm bảo sự ăn khớp răng nhất quán, ngăn ngừa các vết xước và giảm đáng kể thời gian đánh bóng sau gia công trên bề mặt khuôn cuối cùng.
Dao phay đầu bo tròn góc để tăng độ ổn định khi gia công bán tinh.
Dao phay đầu có bán kính góc cung cấp lưỡi cắt chắc chắn hơn so với dao phay đầu vuông tiêu chuẩn. Chúng phân bổ nhiệt và ứng suất cơ học đều khắp bán kính, giảm hiện tượng sứt mẻ góc trong quá trình gia công bán tinh. Cấu hình này xử lý các chuyển tiếp vai dao một cách đáng tin cậy, kéo dài tuổi thọ dụng cụ trong các ứng dụng phay khuôn mẫu đòi hỏi cao.
Mặc dù hình dạng tối ưu giúp thiết lập độ ổn định cơ học, việc kiểm soát nhiệt độ cắt cao đòi hỏi các lớp phủ bề mặt tiên tiến.
Công nghệ phủ tiên tiến được thiết kế cho quá trình gia công khuôn ở nhiệt độ cao.
Lớp phủ AlTiN và TiAlN cho độ ổn định nhiệt cao
Gia công các vật liệu khuôn cứng tạo ra nhiệt độ cục bộ tại vùng cắt vượt quá 800 độ C. Lớp phủ titan nhôm nitrua tạo thành một lớp oxit nhôm bảo vệ khi tiếp xúc với nhiệt. Lớp này hoạt động như một rào cản nhiệt, duy trì độ cứng của chất nền và làm chậm quá trình mài mòn cạnh trong các chu kỳ phay khô mạnh.
Lớp phủ nano composite dùng để hoàn thiện bề mặt thép siêu cứng.
Công nghệ phủ màng bằng phương pháp phún xạ magnetron xung công suất cao tạo ra các cấu trúc nano composite cực kỳ dày đặc. Lớp phủ được tạo ra bằng phương pháp này thể hiện độ bám dính màng vượt trội, khả năng chống oxy hóa cao lên đến 1200 độ C và hệ số ma sát thấp. Những đặc tính này ngăn ngừa hiện tượng nứt vi mô khi hoàn thiện khô thép tôi cứng lên đến 60 HRC.
Các chỉ số đánh giá hiệu suất lớp phủ bề mặt
Việc lựa chọn lớp phủ phù hợp phụ thuộc trực tiếp vào nhiệt độ hoạt động và yêu cầu về độ cứng của vật liệu.
Hiểu rõ quá trình sinh nhiệt sẽ trực tiếp dẫn đến việc đánh giá môi trường cắt và các chiến lược kiểm soát rung động.
Tránh những rủi ro do sốc nhiệt trong gia công khuôn tốc độ cao
Quy tắc chiến lược làm mát bằng thổi khí so với làm mát bằng ngập nước
Việc sử dụng chất làm mát dạng lỏng trong quá trình phay tốc độ cao thép tôi cứng gây ra sự giãn nở và co lại nhiệt nhanh chóng. Chu kỳ nhiệt này tạo ra các vết nứt nhỏ vuông góc với lưỡi cắt, dẫn đến hỏng dụng cụ đột ngột. Sử dụng luồng khí nén áp suất cao giúp loại bỏ phoi hiệu quả đồng thời giữ cho nhiệt độ vùng cắt ổn định mà không gây sốc nhiệt.
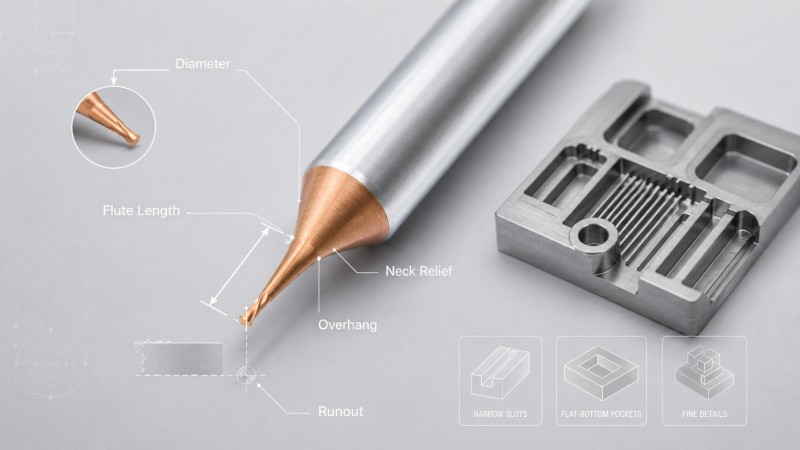
Kiểm soát tỷ lệ nhô ra của dụng cụ để loại bỏ hiện tượng rung lắc trong khoang gia công.
Các hốc khuôn sâu đòi hỏi phần nhô ra của dụng cụ phải dài, điều này làm tăng nguy cơ rung lắc. Giữ tỷ lệ chiều dài trên đường kính dưới bốn lần đường kính sẽ ngăn ngừa rung động quá mức. Khi không thể tránh khỏi việc cần phần nhô ra dài hơn, các dao phay ngón chuyên dụng với góc xoắn thay đổi và khoảng cách rãnh không đều sẽ phá vỡ cộng hưởng hài hòa, duy trì bề mặt hoàn thiện sạch sẽ trên phôi.
Trước khi đưa ra quyết định cuối cùng về việc mua sắm công cụ, việc xem xét lại các câu hỏi thường gặp tại xưởng sản xuất sẽ giúp ngăn ngừa những sai sót tốn kém trong quá trình xử lý.
Câu Hỏi Thường Gặp
Những yếu tố nào ảnh hưởng trực tiếp đến chi phí sản xuất theo yêu cầu các loại dao phay khuôn chuyên dụng?
Giá thành dụng cụ tùy chỉnh phụ thuộc vào kích thước hạt nguyên liệu thô, loại lớp phủ PVD chuyên dụng, hình dạng tùy chỉnh phức tạp và tổng khối lượng sản xuất theo lô. Thời gian thiết lập mài tùy chỉnh cũng ảnh hưởng đến giá đơn vị đối với các dụng cụ không tiêu chuẩn. Để có báo giá chính xác dựa trên các yêu cầu gia công khuôn cụ thể của bạn, vui lòng liên hệ trực tiếp với đội ngũ kỹ sư của Dohre CNC Tools.
Việc lựa chọn giá đỡ dụng cụ không phù hợp ảnh hưởng như thế nào đến tuổi thọ của dao phay cầu trong quá trình gia công tinh?
Việc sử dụng mâm cặp kẹp có độ chính xác thấp và độ lệch tâm lớn sẽ gây ra hiện tượng phân bố phoi không đều trên các rãnh của dụng cụ. Nếu một rãnh phải chịu tải cắt nặng hơn các rãnh khác, nó sẽ bị mòn sớm và gây ra hiện tượng rung giật. Các loại giá đỡ có độ chính xác cao như loại lắp ghép bằng phương pháp ép nhiệt hoặc sử dụng hệ thống thủy lực để giữ độ lệch tâm dưới 0.003 mm là rất cần thiết để tối đa hóa tuổi thọ của dụng cụ.
Làm thế nào người vận hành máy có thể ước tính tuổi thọ hoạt động còn lại của dao phay ngón trong quá trình gia công bán thành phẩm?
Người vận hành nên theo dõi độ rộng mài mòn mặt bên bằng kính ngắm quang học trong thời gian tạm dừng gia công. Vết mài mòn mặt bên đồng đều lên đến 0.2 mm cho thấy sự mài mòn bình thường. Nếu xuất hiện hiện tượng sứt mẻ nhỏ dọc theo cạnh cắt hoặc hệ thống giám sát âm thanh phát hiện tiếng ồn bất thường ở trục chính, cần thay thế dụng cụ trước khi xảy ra hư hỏng nghiêm trọng.
Kết luận
Việc lựa chọn dao phay phù hợp với đặc tính thép làm khuôn cụ thể sẽ trực tiếp cải thiện năng suất gia công và giảm chi phí vận hành. Chọn hình dạng dao phù hợp cho các công đoạn gia công thô, bán tinh và tinh giúp giảm thiểu mài mòn dao, ngăn ngừa nứt do nhiệt và loại bỏ các công đoạn gia công thủ công tốn kém. Áp dụng các biện pháp kiểm soát độ nhô của dao và chiến lược thổi khí khô phù hợp sẽ đảm bảo quá trình gia công CNC ổn định hơn.
Hợp tác với nhà sản xuất dụng cụ giàu kinh nghiệm đảm bảo chất lượng dụng cụ ổn định và hỗ trợ kỹ thuật tùy chỉnh. Dohre CNC Tools cung cấp các mũi phay ngón bằng hợp kim cứng chất lượng cao được thiết kế cho việc sản xuất khuôn mẫu đòi hỏi khắt khe. Hãy liên hệ với đội ngũ hỗ trợ kỹ thuật của chúng tôi ngay hôm nay để tối ưu hóa chiến lược dụng cụ của bạn và yêu cầu báo giá cạnh tranh.





