Cách gia công các kênh dẫn dòng chảy hẹp trong tấm tản nhiệt máy chủ
Thời gian phát hành :2026-07-17
Giới thiệu
Các kênh dẫn dòng hẹp đặt ra yêu cầu cao về độ cứng vững của dao phay, khả năng thoát phoi, kiểm soát độ lệch tâm và độ ổn định khi cắt. Cần lựa chọn dụng cụ phù hợp dựa trên chiều rộng, chiều sâu, bán kính góc của kênh dẫn dòng, vật liệu phôi, độ dày thành và chất lượng bề mặt yêu cầu.
Các kênh dẫn dòng hẹp là những đặc điểm quan trọng trong nhiều thiết kế tấm tản nhiệt máy chủ. Chúng dẫn chất làm mát đi qua tấm và tăng diện tích tiếp xúc để truyền nhiệt, nhưng đồng thời cũng tạo ra những điều kiện khắt khe cho việc gia công CNC.
Khi rãnh cắt trở nên hẹp hơn hoặc sâu hơn, độ cứng vững của dao phay sẽ giảm đi và phoi có ít không gian hơn để thoát ra khỏi khu vực cắt. Độ lệch tâm quá mức, phần nhô ra của dao quá dài, hình dạng rãnh không phù hợp hoặc khả năng thoát phoi kém có thể dẫn đến sai số kích thước, xước thành rãnh, bavia, mòn dao nhanh hoặc gãy dao đột ngột.
Bài viết này tập trung vào các rãnh tấm làm mát được sản xuất hoặc hoàn thiện bằng phương pháp phay đầu CNC. Phương pháp gia công phù hợp phụ thuộc vào hình dạng rãnh thực tế, vật liệu phôi, độ dày thành, yêu cầu bề mặt, tình trạng máy móc và khối lượng sản xuất.
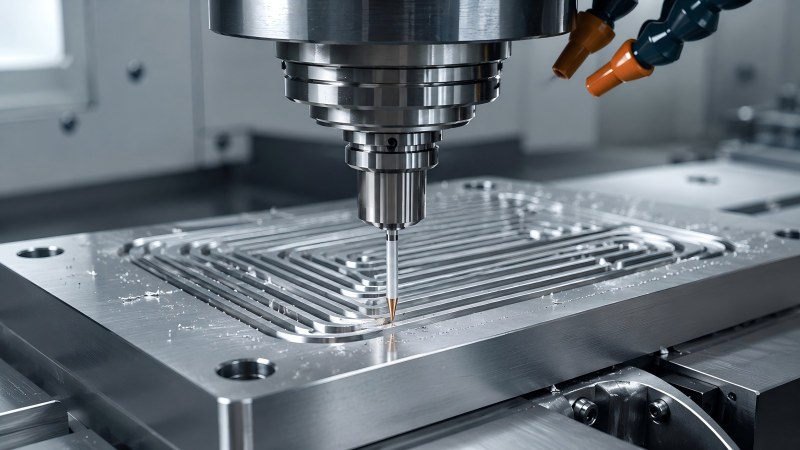
Vì sao các rãnh tấm làm mát hẹp lại khó gia công?
Kênh hẹp giới hạn cả đường kính dao cắt và khoảng cách rãnh. Dao phải đủ nhỏ để tạo ra chiều rộng và bán kính bên trong cần thiết, nhưng cũng phải đủ cứng để chống lại sự biến dạng trong quá trình xẻ rãnh và phay cạnh.
Việc loại bỏ phôi vụn trở nên khó khăn hơn do các bức tường xung quanh hạn chế sự di chuyển của chất làm mát, không khí và phôi vụn. Các phôi vụn còn sót lại trong rãnh có thể bị cắt lại, làm tăng nhiệt độ và để lại các vết xước trên đáy hoặc thành bên.
Kênh dẫn cũng có thể được bao quanh bởi các vách mỏng. Lực hướng tâm quá mức có thể làm dịch chuyển các vách này trong quá trình gia công, làm thay đổi chiều rộng kênh dẫn cuối cùng hoặc làm giảm độ phẳng của tấm sau khi phôi được lấy ra khỏi đồ gá.
| Tình trạng kênh | Rủi ro gia công chính | Quá trình ưu tiên |
|---|
| Chiều rộng kênh hẹp | Đường kính dao cắt nhỏ và độ cứng giảm. | Hãy sử dụng dụng cụ lớn nhất phù hợp với chiều rộng và bán kính yêu cầu. |
| Kênh sâu | Tầm với dài, độ lệch hướng, độ rung và khả năng loại bỏ phoi kém. | Hạn chế phần nhô ra và sử dụng độ sâu cắt tăng dần. |
| Các kênh nằm sát nhau | Sự chuyển động của thành mỏng và sự biến dạng của tấm | Kiểm soát lực cắt và cân bằng trình tự gia công. |
| Bán kính bên trong nhỏ | Cần sử dụng dao cắt nhỏ hơn so với kênh chính. | Dùng dụng cụ lớn hơn để tạo bề mặt thô, sau đó hoàn thiện các góc còn lại riêng biệt. |
| Đường chạy dao dài liên tục | Mòn dụng cụ, tích tụ phoi và sai lệch kích thước | Theo dõi tình trạng cạnh và duy trì việc loại bỏ vụn phôi một cách nhất quán. |
Xác định rõ hình dạng rãnh trước khi chọn dao phay.
Việc lựa chọn dụng cụ nên bắt đầu từ bản vẽ chi tiết. Chỉ riêng chiều rộng rãnh là chưa đủ. Chiều sâu, bán kính góc trong, độ dày thành, đường đi của rãnh, vị trí vào, hình dạng đáy và khoảng hở cho phép đều ảnh hưởng đến loại dao cắt cần thiết.
Dao phay có thể phù hợp với chiều rộng rãnh danh nghĩa nhưng vẫn không thích hợp nếu rãnh quá ngắn, cổ dao không thể vượt qua thành xung quanh hoặc giá đỡ cản trở phôi. Ngược lại, việc chọn dao phay quá dài sẽ làm giảm độ cứng vững và khiến quá trình gia công nhạy cảm hơn với rung động và độ lệch tâm.
| Thông tin bản vẽ | Tại sao nó quan trọng |
|---|
| Kênh Width | Xác định đường kính dao cắt tối đa |
| Độ sâu kênh | Xác định chiều dài và tầm với cắt cần thiết |
| Bán kính trong | Có thể cần dao phay hoàn thiện nhỏ hơn so với dao phay thô chính. |
| độ dày tường | Ảnh hưởng đến lực cắt cho phép và trình tự gia công. |
| Lối vào và hình học xung quanh | Xác định xem có cần thiết phải thu nhỏ cổ áo hay thiết kế tùy chỉnh tầm với hay không. |
| Dung sai và yêu cầu bề mặt | Xác định xem quá trình gia công thô và gia công tinh có nên sử dụng các công cụ riêng biệt hay không. |
Sử dụng đường kính dao cắt lớn nhất phù hợp với rãnh.
Dao cắt nhỏ hơn không tự động cho độ chính xác cao hơn. Giảm đường kính cũng làm giảm thể tích lõi dụng cụ và tăng độ nhạy cảm với hiện tượng cong vênh, lệch tâm và tắc nghẽn phoi.
Trong trường hợp hình dạng rãnh cho phép, hãy sử dụng đường kính dao cắt lớn nhất có thể tạo ra chiều rộng và bán kính bên trong cần thiết. Dao cắt lớn hơn thường mang lại độ cứng vững tốt hơn, khả năng chống biến dạng cao hơn và kiểm soát thành rãnh ổn định hơn.
Khi rãnh có các góc bo tròn nhỏ, một phương pháp thực tế là gia công thô phần lớn vật liệu bằng dao phay lớn hơn và chỉ sử dụng dao cắt nhỏ hơn cho các góc còn lại hoặc các khu vực chi tiết. Điều này giúp giảm thời gian mà dụng cụ yếu nhất phải chịu tải cắt nặng.
Điều chỉnh chiều dài cắt và chiều dài cổ áo sao cho phù hợp với độ sâu thực tế.
Chiều dài cắt, chiều dài cổ và tổng độ nhô ra không nên được coi là cùng một số đo. Mỗi số đo ảnh hưởng đến dụng cụ theo cách khác nhau.
• Chiều dài cắt phải bao phủ phần vật liệu mà lưỡi cưa cần gia công.
• Chiều dài cổ ống giúp tạo khoảng trống xung quanh các thành kênh sâu hơn hoặc các cấu trúc xung quanh.
• Phần dụng cụ nhô ra là chiều dài không được đỡ, kéo dài từ giá đỡ và nên được giữ càng ngắn càng tốt.
Rãnh cắt quá dài sẽ làm suy yếu lưỡi cắt dọc theo toàn bộ phần cắt. Đối với rãnh sâu, lưỡi cắt ngắn với phần cổ được thiết kế thu nhỏ phù hợp có thể mang lại độ cứng vững tốt hơn so với dụng cụ có rãnh cắt dài toàn bộ.
Thông thường, dụng cụ có chiều dài ngắn nhất trong danh mục mà vẫn đảm bảo an toàn khi thao tác sẽ được ưu tiên. Khi dao cắt tiêu chuẩn cần độ vươn quá mức, chiều dài cổ dao tùy chỉnh có thể mang lại giải pháp ổn định hơn.
Chọn số lượng rãnh theo vật liệu và không gian chứa phôi
Số lượng rãnh xoắn ảnh hưởng đến cả việc thoát phoi và độ bền của lõi dụng cụ. Ít rãnh xoắn hơn thường tạo ra nhiều không gian trống hơn cho phoi, trong khi nhiều rãnh xoắn hơn có thể làm tăng số lượng lưỡi cắt và tăng cường độ bền của lõi trong một số thiết kế.
Đối với các rãnh nhôm, khoảng trống để phoi rộng rãi và các rãnh được đánh bóng rất quan trọng vì phoi dài và các mảnh vụn tích tụ có thể làm tắc nghẽn các đường dẫn hẹp. Đối với các rãnh đồng, bề mặt rãnh nhẵn và lưỡi cắt sắc bén giúp giảm sự bám dính và ngăn phoi bám dính dọc theo rãnh.
Cần lựa chọn số lượng rãnh cắt phù hợp dựa trên vật liệu phôi, đường kính dao cắt, độ ăn khớp rãnh toàn phần, khả năng của trục chính và phương pháp thoát phôi. Cấu hình rãnh cắt hoạt động tốt trong phay cạnh có thể không lý tưởng cho việc phay rãnh sâu toàn chiều rộng.
Các kênh dẫn bằng đồng và nhôm đòi hỏi những ưu tiên khác nhau.
Các tấm làm mát bằng đồng và nhôm có thể có cấu trúc rãnh tương tự nhau, nhưng đặc tính cắt của chúng lại khác nhau. Dụng cụ cắt nên được lựa chọn phù hợp với hợp kim thực tế chứ không chỉ dựa vào kích thước rãnh.
| Yếu tố gia công | Kênh nhôm | Kênh đồng |
|---|
| Vấn đề chip thường gặp | Các mảnh vụn dài, đóng gói và cạnh bị dày lên | Độ bám dính, hiện tượng lem mực và hiện tượng cắt lại chip |
| Ưu tiên hàng đầu | Lưỡi sắc bén với lực cản cắt thấp | Lưỡi rất sắc bén giúp cắt tỉa gọn gàng. |
| Ưu tiên sáo | Không gian chứa chip lớn và đường thoát chip được đánh bóng. | Đường rãnh mượt mà và chuyển động phoi được kiểm soát. |
| Mối quan tâm bề mặt | Hiện tượng tích tụ vật liệu ở cạnh, gờ và chuyển động thành mỏng. | Vết xước, vết lem và các mảnh vụn nhỏ còn sót lại. |
| Thiết lập ưu tiên | Lực cắt thấp và khả năng thoát phoi hiệu quả. | Độ lệch tâm thấp và ngăn ngừa việc cắt lại phôi. |
Bạn có thể tìm thấy bảng so sánh chi tiết hơn trong hướng dẫn của chúng tôi về gia công tấm tản nhiệt máy chủ bằng đồng so với nhôm và lựa chọn dao phay.
Tránh cắt toàn bộ chiều sâu khi không gian chứa phoi bị hạn chế.
Rãnh cắt sâu hết chiều rộng khiến tải trọng cắt dồn lên cả hai phía của dao phay, đồng thời hạn chế đường thoát phoi. Đối với dao cắt đường kính nhỏ, điều này có thể nhanh chóng dẫn đến hiện tượng quá nhiệt, tắc nghẽn phoi, biến dạng hoặc gãy vỡ.
Gia công theo lớp hoặc theo từng giai đoạn thường ổn định hơn khi rãnh gia công sâu hơn so với đường kính dao cắt. Mỗi lần cắt sẽ loại bỏ một lượng vật liệu được kiểm soát và cho phép phoi được thải ra trước khi bắt đầu lớp gia công tiếp theo.
Độ sâu chính xác cho mỗi lần cắt phải phụ thuộc vào vật liệu, đường kính dụng cụ, hình dạng rãnh cắt, độ cứng vững của máy, giá đỡ và điều kiện chất làm mát. Không nên áp dụng một giá trị cố định cho mọi rãnh hoặc vật liệu.
Sử dụng chiến lược vào lệnh ổn định
Việc đột ngột đưa lưỡi cắt vào theo phương thẳng đứng hoặc cắt toàn bộ chiều rộng vật liệu ngay lập tức có thể làm quá tải máy cắt nhỏ. Phương pháp đưa lưỡi cắt vào vật liệu nên được thực hiện từ từ và đảm bảo việc thoát phoi diễn ra thuận lợi ngay từ đầu quá trình gia công.
Tùy thuộc vào chi tiết và khả năng của dụng cụ, một đường dẫn phôi dạng dốc, dạng xoắn ốc, hốc dẫn phôi được gia công sẵn hoặc đường dẫn phôi bên hông có thể mang lại khởi động mượt mà hơn so với phương pháp nhúng trực tiếp. Phương pháp được chọn phải tương thích với hình dạng hình học của dao phay.
Vị trí điểm vào và điểm ra cũng nên tránh các bức tường mỏng không được hỗ trợ nếu có thể. Việc xuyên thủng qua cạnh yếu có thể tạo ra các gờ hoặc làm dịch chuyển thành rãnh.
Cải thiện khả năng thoát phoi trước khi tăng tốc độ cắt.
Khi phôi vụn vẫn còn nằm bên trong kênh dẫn dòng, việc chỉ tăng tốc độ trục chính sẽ không giải quyết được vấn đề. Thậm chí có thể tạo ra thêm phôi vụn trong khi đường thoát vẫn bị tắc nghẽn.
• Sử dụng dao cắt có khoảng cách giữa các rãnh đủ lớn cho vật liệu phôi.
• Hướng dòng chất làm mát hoặc khí vào khu vực cắt thay vì thổi ngang qua mặt trên của tấm kim loại.
• Loại bỏ vụn chip giữa các đường chuyền sâu dần.
• Tránh để chip từ một kênh đi vào kênh đã hoàn tất gần đó.
• Giữ cho lưỡi bào và cạnh cắt luôn sạch sẽ, không bị bám cặn.
• Sử dụng trình tự gia công sao cho đường thoát khí luôn thông thoáng.
Việc thoát phoi cần được đánh giá bằng cách kiểm tra bề mặt rãnh và chính các mảnh phoi. Các vết xước, vật liệu bị hàn dính, nhiệt độ bất thường và hình dạng phoi không đều có thể cho thấy vật liệu đang bị cắt lại.
Tại sao độ lệch tâm lại quan trọng đối với việc phay rãnh đường kính nhỏ?
Hiện tượng lệch tâm khiến các lưỡi cắt loại bỏ lượng vật liệu không đều. Một rãnh có thể chịu phần lớn tải trọng cắt trong khi rãnh khác chỉ cắt rất ít hoặc cọ xát vào bề mặt rãnh.
Đối với dao phay ngón đường kính nhỏ, ngay cả một giá trị độ lệch tâm nhỏ cũng chiếm một tỷ lệ đáng kể so với đường kính dao. Kết quả có thể bao gồm rãnh quá khổ, thành bên không đều, mài mòn cạnh nhanh, hình thành bavia hoặc hỏng dao đột ngột.
Trước khi gia công, hãy kiểm tra giá đỡ dao, kẹp dao, khớp nối trục chính, chiều dài kẹp dao và độ sạch của tất cả các bề mặt tiếp xúc. Độ lệch tâm nên được kiểm tra gần lưỡi cắt hơn là chỉ ở phần thân dao.
Kiểm soát sự nhô ra của dụng cụ và sự cản trở của giá đỡ
Lưỡi cắt chỉ nên vươn ra đủ xa để chạm đến điểm sâu nhất của rãnh trong khi vẫn đảm bảo khoảng cách an toàn với giá đỡ. Việc vươn ra thêm sẽ làm tăng độ uốn cong và khiến dụng cụ nhạy cảm hơn với rung động.
Có thể cần đến dao cắt cổ dài khi rãnh được bao quanh bởi các bức tường nhô cao hoặc các đặc điểm khác, nhưng cổ dao không được dài hơn mức cần thiết. Hình dạng của giá đỡ và khả năng tiếp cận trục chính cần được xem xét cùng với thiết kế dao cắt.
Khi bộ phận giữ phôi là nguồn gây cản trở chính, việc thay đổi sang bộ phận giữ phôi mỏng hơn hoặc thiết kế hình dạng dụng cụ tùy chỉnh có thể mang lại độ cứng vững tốt hơn so với việc chỉ đơn giản là kéo dài dao cắt tiêu chuẩn ra xa bộ phận giữ phôi.
Bảo vệ các vách mỏng giữa các kênh liền kề
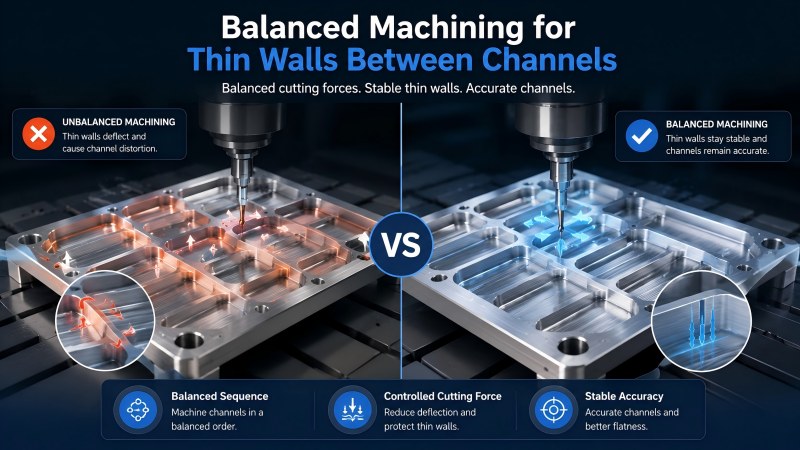
Các kênh dẫn dòng chảy bố trí sát nhau có thể tạo ra các vách hẹp có thể dịch chuyển trong quá trình gia công. Nếu một mặt đã được gia công hoàn toàn trong khi mặt đối diện vẫn còn vật liệu rắn, áp lực cắt có thể đẩy vách ra xa khỏi dụng cụ cắt.
Một trình tự gia công cân bằng có thể giảm thiểu hiệu ứng này. Gia công thô các rãnh liền kề một cách tuần tự thay vì hoàn thành hoàn toàn một rãnh trước khi bắt đầu rãnh tiếp theo. Để lại một lượng vật liệu nhất định cho công đoạn bán hoàn thiện và hoàn thiện cả hai mặt trong điều kiện cắt tương tự.
Lực kẹp cũng cần được kiểm soát. Áp lực quá lớn có thể giữ cho tấm phẳng trong quá trình gia công nhưng lại khiến nó bị biến dạng sau khi tháo kẹp.
Gia công thô và gia công tinh kênh riêng biệt
Gia công thô và gia công tinh có những ưu tiên khác nhau. Gia công thô tập trung vào việc loại bỏ vật liệu ổn định và thoát phoi, trong khi gia công tinh tập trung vào chiều rộng rãnh cuối cùng, chất lượng thành rãnh, kiểm soát bavia và độ đồng nhất bề mặt.
| Giai đoạn gia công | Mục tiêu chính | Quá trình ưu tiên |
|---|
| Làm thô kênh | Loại bỏ vật liệu mà không làm quá tải máy cắt | Loại bỏ mảnh vụn, độ sâu tăng dần và lối vào ổn định |
| Bán hoàn thiện | Đúng hình dạng tường và để lại lượng vật liệu đồng đều. | Sự tương tác cân bằng và chuyển động tường được kiểm soát |
| Hoàn thiện kênh | Đạt được độ rộng cuối cùng, chất lượng cạnh và điều kiện bề mặt | Lưỡi sắc bén, độ lệch tâm thấp, lực tác động nhẹ và rãnh sạch. |
| Kiểm tra cuối cùng | Xác nhận kích thước và loại bỏ các mảnh vụn hoặc gờ thừa. | Chiều rộng rãnh, độ sâu, tình trạng thành rãnh, gờ và độ sạch |
Không nên sử dụng dao phay thô đã mòn nhiều cho công đoạn gia công cuối cùng khi dung sai rãnh hoặc chất lượng bề mặt là yếu tố quan trọng. Một dụng cụ gia công tinh riêng biệt có thể mang lại điều kiện cạnh và khả năng kiểm soát kích thước chính xác hơn.
Theo dõi độ hao mòn của dụng cụ trước khi kênh phân phối trở nên quá tải.
Hiện tượng mòn dụng cụ ban đầu có thể biểu hiện qua sự thay đổi về chất lượng rãnh cắt chứ không phải là sự hỏng hoàn toàn của dao cắt. Các dấu hiệu cảnh báo phổ biến bao gồm gờ sắc tăng lên, rãnh rộng hơn, thành rãnh không đều, tải trọng trục chính lớn hơn, vết xước trên bề mặt hoặc sự thay đổi hình dạng phôi.
Trong sản xuất lặp lại, tuổi thọ dụng cụ nên được kiểm soát dựa trên đặc điểm đầu tiên trở nên không thể chấp nhận được. Đó có thể là chiều rộng rãnh, độ hoàn thiện đáy, vị trí thành, chiều cao gờ hoặc tình trạng lưỡi cắt.
Hồ sơ tuổi thọ dụng cụ cần bao gồm mác vật liệu, đường kính dao cắt, độ sâu rãnh, loại kẹp phôi, độ nhô ra, dữ liệu cắt và kết quả kiểm tra. Điều này giúp phân biệt sự hao mòn thông thường với các vấn đề do độ lệch tâm, tắc nghẽn phôi hoặc kẹp phôi không đúng cách gây ra.
Khi nào cần sử dụng dao phay đầu tùy chỉnh?
Các mũi phay ngón đường kính nhỏ tiêu chuẩn có thể gia công nhiều rãnh làm mát, nhưng một số thiết kế yêu cầu sự kết hợp giữa đường kính, chiều dài cắt, khe hở cổ, hình dạng góc và chiều dài tổng thể mà không có sẵn trong các dụng cụ tiêu chuẩn trong danh mục.
Dao phay đầu tùy chỉnh có thể hữu ích khi chi tiết cần gia công bao gồm:
• Độ rộng kênh không tiêu chuẩn.
• Kênh sâu đòi hỏi ống sáo ngắn và cổ sáo dài, thu hẹp.
• Bán kính đáy đặc biệt hoặc sự chuyển tiếp thành bên.
• Kênh bậc thang hoặc cấu hình kết hợp.
• Quyền truy cập hạn chế đối với người nắm giữ.
• Vật liệu yêu cầu hình dạng cạnh hoặc rãnh đặc thù cho ứng dụng cụ thể.
Dohre cung cấp các loại dao phay ngón tùy chỉnh và không tiêu chuẩn theo bản vẽ rãnh, vật liệu phôi, chiều sâu cắt, khe hở cổ, yêu cầu góc, dung sai và điều kiện máy móc.
Danh sách kiểm tra thực tế cho việc phay kênh dòng chảy hẹp
• Xác nhận vật liệu và hợp kim của phôi trước khi chọn dao cắt.
• Kiểm tra chiều rộng, chiều sâu, bán kính góc và khoảng cách an toàn xung quanh rãnh.
• Sử dụng đường kính dao cắt lớn nhất phù hợp với hình dạng yêu cầu.
• Chọn chiều dài lưỡi cắt phù hợp với độ sâu thực tế của vật liệu cần cắt.
• Chỉ sử dụng chiều dài cổ cần thiết để đảm bảo khoảng trống cho các chi tiết.
• Giữ cho phần nhô ra của dụng cụ càng ngắn càng tốt.
• Chọn số lượng rãnh xoắn theo vật liệu, độ ăn khớp của rãnh và không gian chứa phoi.
• Sử dụng chế độ cắt tăng dần độ sâu khi cắt toàn bộ độ sâu gây cản trở việc thoát phoi.
• Dẫn dung dịch làm mát hoặc khí vào khu vực cắt và làm sạch phoi giữa các lần cắt.
• Kiểm tra độ lệch tâm gần mép cắt trước khi sử dụng dụng cụ có đường kính nhỏ.
• Sử dụng trình tự gia công cân bằng khi gia công các vách mỏng giữa các rãnh.
• Tách riêng công đoạn gia công thô và gia công tinh khi dung sai rãnh là yếu tố quan trọng.
• Theo dõi các vết gờ, chiều rộng rãnh, vết xước bề mặt và độ mòn dụng cụ trong quá trình sản xuất.
• Hãy cân nhắc sử dụng dụng cụ chuyên dụng khi dao cắt tiêu chuẩn cần tầm với quá lớn hoặc không thể đáp ứng được yêu cầu về chi tiết.
FAQ
Loại dao phay ngón nào phù hợp cho các rãnh hẹp trên tấm làm mát?
Một mũi phay ngón carbide đường kính nhỏ với hình dạng phù hợp với vật liệu, khoảng trống chứa phoi đủ lớn, độ lệch tâm thấp và chiều dài cắt cũng như chiều dài cổ dao chỉ đáp ứng yêu cầu thường là phù hợp. Loại dao cụ thể phụ thuộc vào rãnh và vật liệu phôi.
Có nên sử dụng loại dao cắt nhỏ nhất có thể cho rãnh hẹp không?
Không. Hãy sử dụng dao cắt lớn nhất có thể tạo ra chiều rộng rãnh và bán kính trong cần thiết. Đường kính lớn hơn thường mang lại độ cứng vững và độ ổn định kích thước tốt hơn.
Tại sao các mũi phay nhỏ bị gãy trong quá trình phay rãnh bằng tấm nguội?
Các nguyên nhân thường gặp bao gồm độ lệch tâm quá mức, phần nhô ra quá dài, cắt sâu toàn bộ chiều rộng, kẹt phoi, điểm vào không phù hợp, sự tiếp xúc đột ngột, sự không phù hợp về vật liệu và lưỡi cắt bị mòn.
Làm thế nào để lấy các mảnh vụn ra khỏi các rãnh sâu và hẹp?
Sử dụng khoảng cách rãnh đủ rộng, độ sâu cắt tăng dần, hướng dòng chất làm mát hoặc khí phù hợp và thường xuyên làm sạch phoi giữa các lần cắt. Trình tự gia công phải giữ cho đường thoát phoi luôn thông thoáng.
Cùng một mũi phay có thể gia công được cả thanh đồng và thanh nhôm không?
Phương pháp này có thể khả thi trong một số thao tác, nhưng không được khuyến khích sử dụng trong mọi trường hợp. Nhôm và đồng có các yêu cầu khác nhau về độ bám dính, luồng phoi, bavia và độ sắc bén của cạnh.
Khi nào cần sử dụng dao phay đầu có cổ thu nhỏ?
Dụng cụ có cổ rút ngắn rất hữu ích khi lưỡi cắt cần vươn tới rãnh sâu trong khi phần không cắt cần có khoảng trống so với các bức tường xung quanh. Cổ dụng cụ không nên dài hơn mức cần thiết.
Khi nào nên cân nhắc sử dụng dao phay đầu tùy chỉnh?
Dao cắt tùy chỉnh có thể phù hợp với các chiều rộng không tiêu chuẩn, rãnh sâu, bán kính đặc biệt, biên dạng bậc thang, khoảng cách kẹp hạn chế hoặc các ứng dụng mà dụng cụ tiêu chuẩn yêu cầu độ vươn quá mức.
Kết luận
Gia công phay rãnh hẹp đòi hỏi sự cân bằng giữa khả năng tiếp cận dụng cụ, độ cứng vững, khả năng thoát phoi và kiểm soát kích thước. Việc lựa chọn dao phay chỉ dựa trên chiều rộng rãnh có thể dẫn đến phần nhô ra không cần thiết, không gian rãnh không đủ hoặc khoảng hở kém xung quanh chi tiết cần gia công.
Quy trình ổn định nhất sử dụng đường kính dao cắt lớn nhất phù hợp, chiều dài cắt và cổ dao ngắn nhất có thể, độ lệch tâm thấp, độ sâu cắt tăng dần và phương pháp loại bỏ phoi phù hợp với rãnh và vật liệu. Đồng và nhôm cũng đòi hỏi những ưu tiên khác nhau về độ sắc bén của lưỡi cắt, kiểm soát độ bám dính, giảm bavia và bảo vệ bề mặt.
Dohre cung cấp các loại dao phay ngón đường kính siêu nhỏ bằng hợp kim cứng nguyên khối , dụng cụ chuyên dụng cho nhôm và các giải pháp phay tùy chỉnh cho các rãnh hẹp, các chi tiết có chiều dài lớn, bán kính đặc biệt và các bộ phận làm mát bằng chất lỏng chính xác. Hãy liên hệ với chúng tôi kèm theo thông tin về vật liệu, chiều rộng rãnh, chiều sâu, bán kính góc, dung sai và điều kiện máy móc để được tư vấn về dụng cụ phù hợp.





