


تواصل معنا
هل لديك أسئلة أو مشكلات يمكننا مساعدتك بها؟
دعونا نتحدث عن مشروعك وكيف يمكن لشركة Dohre مساعدتك في تصميم أدواتك وتصنيعها وتجهيزها للسوق.

حجم القراءة: 3008

وقت الإصدار: 2025-10-16
الوقت المقدر للقراءة:
يُعدّ الفولاذ المقاوم للصدأ صعب التشكيل نظرًا لمقاومته العالية للقطع، وضعف تبديد الحرارة، وتصلبه عند التشغيل. تشرح هذه المقالة أنواع قواطع التفريز المناسبة لتشكيل الفولاذ المقاوم للصدأ، وكيف يُسهم استخدام ركيزة من الكربيد، وتصميم قناة القطع، والطلاءات المقاومة للحرارة في تحسين عمر الأداة، وإزالة الرايش، وجودة سطح القطع.
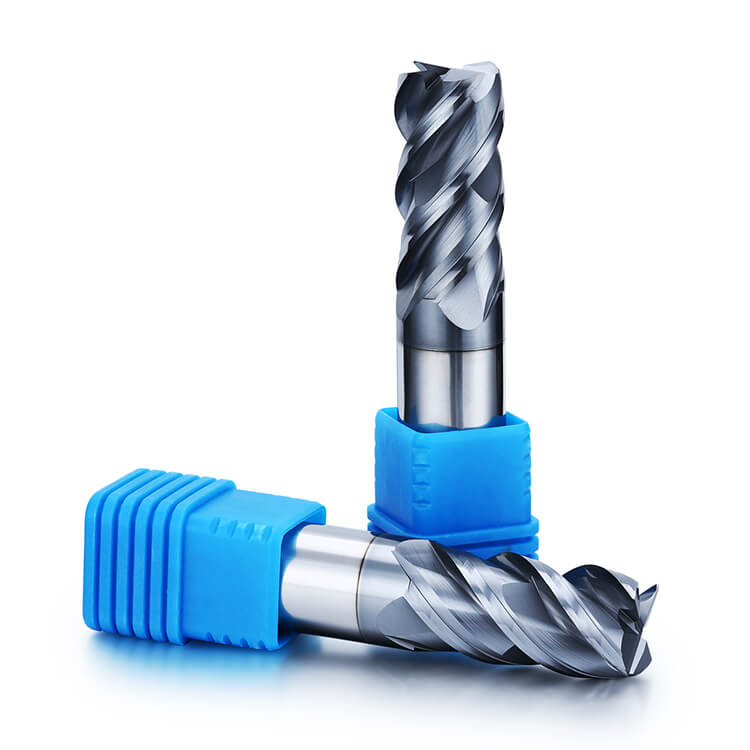
بالنسبة للفولاذ المقاوم للصدأ من النوعين 304 و316L، يُنصح عمومًا باستخدام قواطع طرفية من الكربيد الصلب ذات طلاءات مقاومة للحرارة، وهندسة قطع ثابتة، ونظام فعال لإزالة الرايش. تُعد الأدوات ذات الثلاثة أو الأربعة شفرات خيارات شائعة، بينما قد تكون التصاميم ذات الخمسة شفرات مناسبة لتطبيقات محددة. تقدم شركة DOHRE CNC قواطع طرفية من سلسلة TEX ذات رؤوس مربعة، وكروية، وزاوية نصف قطرية، مُخصصة لتشغيل الفولاذ المقاوم للصدأ.
تتطلب عمليات تشكيل الفولاذ المقاوم للصدأ دقةً وثباتًا وأدواتٍ مناسبة لتحقيق قطعٍ نظيفة وعمرٍ طويل للأداة. يُعد اختيار قواطع التفريز المناسبة للفولاذ المقاوم للصدأ أمرًا بالغ الأهمية، لا سيما للأنواع الشائعة مثل 304 و316L، والتي قد تُشكّل تحدياتٍ تتعلق بالتصليد بالتشكيل، وتوليد الحرارة، والتحكم في الرايش.
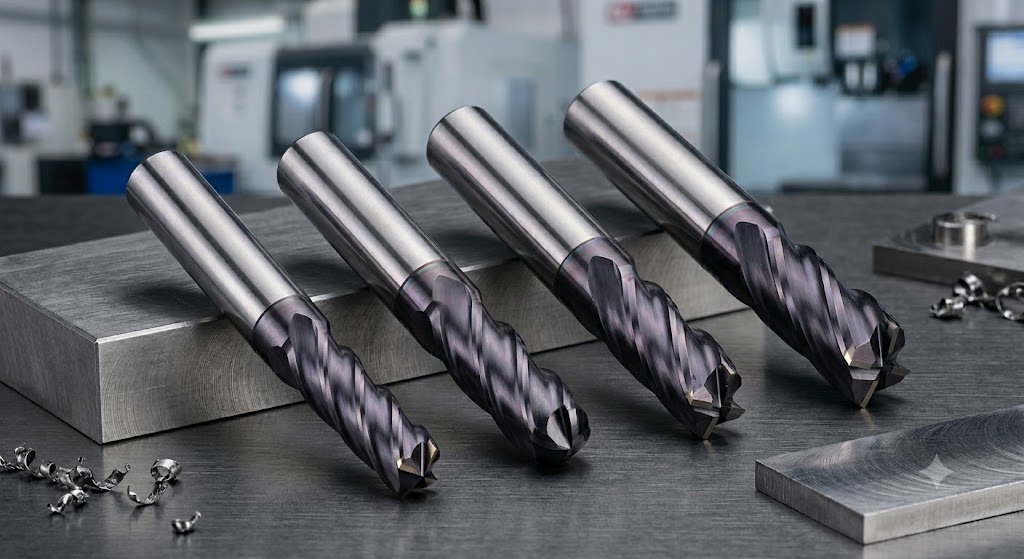
يشرح هذا الدليل كيفية اختيار درجات الكربيد، وعدد الشفرات، والطلاءات، وهندسة الأدوات، وظروف بدء القطع لعمليات طحن الفولاذ المقاوم للصدأ المختلفة.
يُستخدم الفولاذ المقاوم للصدأ على نطاق واسع لمقاومته للتآكل وقوته ومتانته. إلا أن أنواع الفولاذ الأوستنيتي مثل 304 و316L قد يصعب تشكيلها بسبب خاصية التصلب بالتشكيل، وصلابتها، وانخفاض موصليتها الحرارية نسبياً.
تتصلب بعض أنواع الفولاذ المقاوم للصدأ أثناء تشكيلها تحت حافة القطع. إذا احتكت الأداة بدلاً من أن تقطع بفعالية، فقد تواجه في المرة التالية سطحًا أكثر صلابة.
يمكن أن تزداد قوى القطع.
قد يتسارع تآكل الأدوات.
قد تتدهور جودة السطح.
يمكن أن تؤدي صلابة الفولاذ المقاوم للصدأ ومقاومته للقطع إلى وضع أحمال كبيرة على حواف القطع وإعدادات الآلة.
تآكل أو تشقق متسارع للحواف
زيادة خطر انحراف الأداة
انخفاض استقرار عملية التشغيل الآلي
العديد من أنواع الفولاذ المقاوم للصدأ تبدد الحرارة بشكل أقل فعالية من الألومنيوم أو الفولاذ الكربوني العادي، لذلك يمكن أن تتركز الحرارة بالقرب من منطقة القطع.
درجات حرارة قطع محلية أعلى
زيادة خطر التلف المبكر للأداة
حساسية أكبر للسرعات غير المناسبة واستراتيجيات التبريد
يمكن أن يساعد الطلاء المناسب ومعايير القطع الثابتة واستراتيجية التبريد المتسقة في التحكم في هذه التأثيرات.
يمكن أن يلتصق الفولاذ المقاوم للصدأ بحافة القطع ويشكل حافة متراكمة (BUE)، خاصة في ظل ظروف القطع غير المناسبة.
تشطيب سطح خشن أو غير متناسق
أداء قطع غير مستقر
تآكل إضافي في الحواف
يؤثر تركيب السبيكة وبنيتها المجهرية على قابلية تشغيل الفولاذ المقاوم للصدأ. قد تتسبب بعض الدرجات في الالتصاق أو التصلب بالتشكيل أو التآكل الكاشط، لذا يجب مطابقة ركيزة الأداة وهندستها وطلاءها مع الدرجة الفعلية والتطبيق.
يعتمد أداء الطحن الموثوق به على مطابقة الأداة مع درجة الفولاذ المقاوم للصدأ، وتداخل القطع، والتشطيب السطحي المطلوب، وصلابة الماكينة المتاحة.
توفر درجات الكربيد ذات الحبيبات الدقيقة والحبيبات فائقة الدقة توازناً مفيداً بين مقاومة التآكل والمتانة وسلامة الحافة. وتعتمد الدرجة المثلى على حمل القطع وهندسة الأداة؛ فالكربيد الأكثر صلابة ليس بالضرورة الخيار الأمثل لكل استخدام.
على الرغم من أن الفولاذ 316L قد يكون أكثر صعوبة في التشغيل في بعض الظروف بسبب مرونته وسلوكه في التصلب بالتشغيل، إلا أنه لا ينبغي وصفه ببساطة بأنه أصلب من الفولاذ 304. اختر درجة الكربيد وتصميم الأداة وفقًا لحالة المادة الفعلية وعملية التشغيل.
يؤثر عدد شفرات القطع على مساحة الرايش، والصلابة، ومعدل التغذية الممكن تحقيقه. بالنسبة للفولاذ المقاوم للصدأ، يمكن استخدام قواطع الكربيد ذات ثلاث أو أربع أو خمس شفرات حسب العملية.
قواطع الطحن ذات 3 شفرات: توفر مساحة أكبر للرقائق ويمكن أن تكون مفيدة في عمليات التخديد أو التطبيقات التي يكون فيها إخراج الرقائق أولوية.
قواطع الطحن ذات 4 شفرات: توفر توازنًا بين الصلابة، وتداخل الحافة، والتحكم في الرقائق للعديد من عمليات الطحن والتشطيب العامة.
قواطع نهاية ذات 5 شفرات: قد تكون مناسبة لعمليات الطحن الجانبي أو التشطيب المختارة عندما يسمح تعشيق القطع وإخلاء الرقائق بذلك.
اختر وفقًا لقطر الأداة، والتداخل القطري، وعمق القطع المحوري، وإخلاء الرقائق، والمواصفات الفعلية لأداة القطع النهائية.
يمكن للطلاءات المناسبة أن تحسن مقاومة التآكل والأكسدة عند تشكيل الفولاذ المقاوم للصدأ، وخاصة عند درجات حرارة القطع المرتفعة.
الطلاءات القائمة على AlCrN: توفر الاستقرار الحراري ومقاومة الأكسدة والحماية من التآكل في تطبيقات الطحن الصعبة.
طلاءات AlTiN و TiAlN: تستخدم أيضًا على قواطع الكربيد حيث تكون مقاومة الحرارة والتآكل مهمة.
تستخدم سلسلة TEX من DOHRE CNC طلاءً مضادًا للتآكل قائمًا على AlCrN، مصممًا خصيصًا لتطبيقات تشغيل الفولاذ المقاوم للصدأ. يجب دائمًا اختيار الطلاء النهائي بما يتناسب مع طراز الأداة وظروف القطع واستراتيجية التبريد.
تؤثر هندسة الأداة على قوى القطع والاهتزازات وإخراج الرايش. وبحسب التطبيق، قد تشمل الميزات المهمة ما يلي:
حواف قطع مُجهزة بشكل مناسب لتحقيق التوازن بين الحدة وقوة الحافة
هندسة ذات حلزون متغير أو درجة متغيرة للمساعدة في التحكم في الاهتزاز
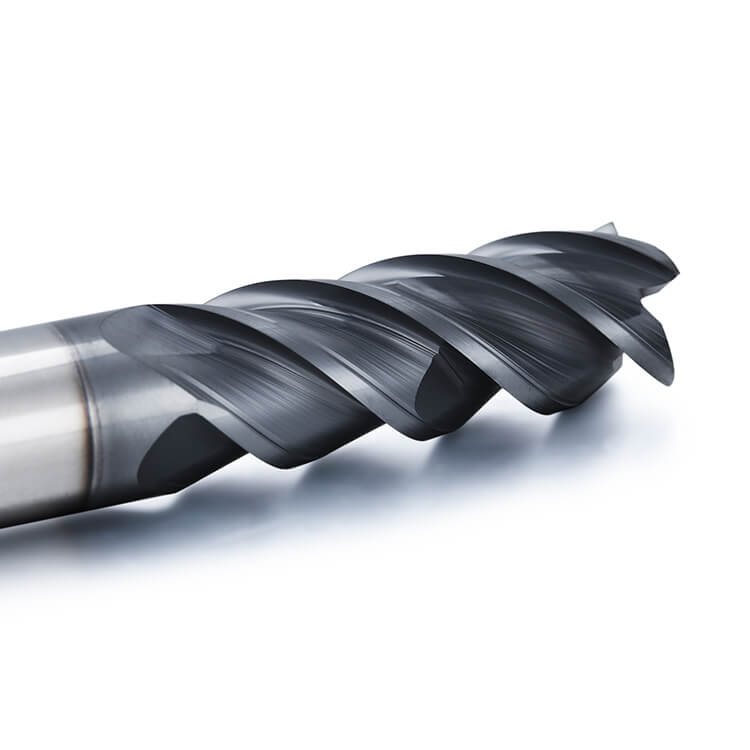
تصميم هندسي للأخاديد مصمم لإزالة الرقائق بكفاءة
تصميمات نصف قطر الزاوية لتقوية حافة القطع في العمليات المناسبة
يعتمد الشكل الهندسي الأمثل على ما إذا كانت العملية تتضمن تشكيل الأخاديد، أو التخشين، أو الطحن الجانبي، أو التشطيب.
مطاحن نهاية مسطحةمناسب لعمل الفتحات، والطحن الجانبي، والميزات ذات القاع المسطح، والطحن العام للملفات الجانبية. |
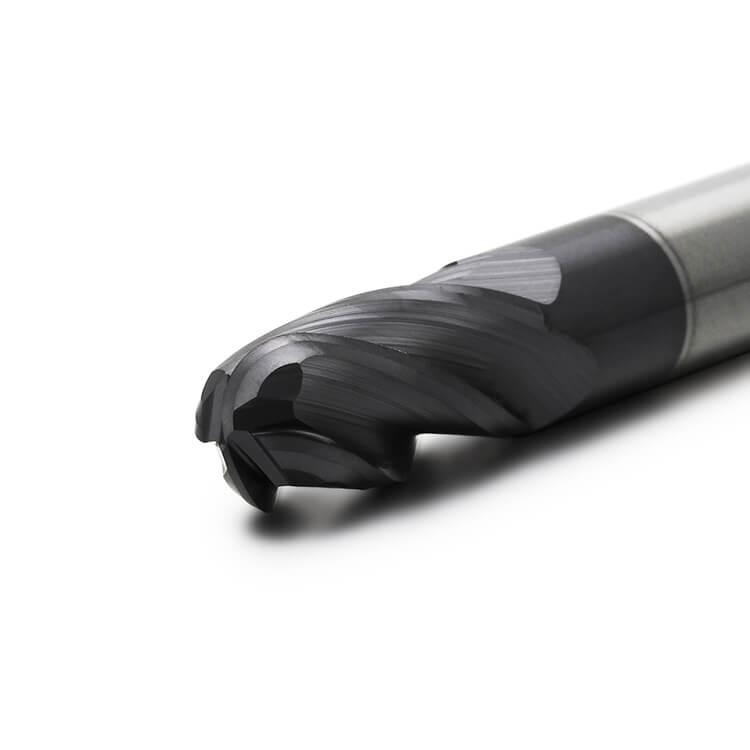
مطاحن نهاية الكرة الأنفمناسب للتشكيل ثلاثي الأبعاد وتشطيب الأسطح المنحنية، بما في ذلك تطبيقات القوالب والأسطمبات. |
مطاحن نهاية نصف قطر الزاويةيمكن للزاوية المستديرة أن تحسن قوة الحافة وتقلل من خطر تكسر الزاوية أثناء عمليات التشطيب شبه النهائي المناسبة. |
مطاحن نهاية خشنةيمكن أن تساعد الأشكال الهندسية الخاصة بالخشونة، بما في ذلك ميزات تكسير الرقائق حيثما كانت متاحة، في إدارة أحمال القطع أثناء إزالة المواد الثقيلة. |
مطاحن نهاية عالية التغذيةتتطلب عملية الطحن عالية التغذية هندسة مصممة خصيصًا لترقيق الرقائق بشكل مناسب وتداخل القطع. |
قواطع طرفية مطليةتوفر أنظمة الطلاء القائمة على AlCrN وAlTiN وTiAlN مقاومة للتآكل والحرارة. ويعتمد اختيار الطلاء على المادة وعملية التصنيع. |
بالنسبة لتطبيقات الفولاذ المقاوم للصدأ، استكشف قواطع سلسلة TEX من DOHRE CNC ، والتي تشمل تصاميم مربعة، وكروية، وذات زوايا دائرية. يُرجى التأكد من الأبعاد المحددة، وعدد الشفرات، والطلاءات من مواصفات المنتج ذات الصلة.
ينبغي اختيار معايير القطع وفقًا لدرجة الفولاذ المقاوم للصدأ، وقطر الأداة، وهندسة القطع، وصلابة الماكينة، واستراتيجية التشغيل.
الأرقام التالية هي نطاقات مرجعية عامة لأنواع مختارة من الفولاذ المقاوم للصدأ. وهي ليست معايير قطع معتمدة لكل تكوين لأداة DOHRE TEX.
| الخامة | فولت ج (م/دقيقة) | fz (مم/سن) | أب (مم) | سائل التبريد |
|---|---|---|---|---|
| 304 | 80-120 | 0.03-0.08 | 0.5-2.0 | الفيضان / MQL |
| 316L | 70-110 | 0.02-0.06 | 0.5-1.5 | التبريد بالفيضان |
| 17-4ph | 90-130 | 0.03-0.07 | 0.5-2.5 | MQL / Flood |
هذه القيم مرجعية فقط. تعتمد سرعة القطع الفعلية، ومعدل التغذية لكل سن، والعمق المحوري على قطر الأداة، وعدد الشفرات، والتعشيق القطري، واستراتيجية القطع، وظروف المعالجة الحرارية (خاصةً لسبائك 17-4PH)، وصلابة الماكينة، ونظام التبريد. يجب التحقق من هذه القيم للأداة المختارة وظروف التشغيل قبل استخدامها في الإنتاج.
استخدام عدد غير مناسب من الشفرات. قد يؤدي ضيق مساحة الرايش إلى تراكمه، بينما قد يؤدي عدم كفاية دعم الحافة إلى ضعف الأداء تحت أحمال القطع الثقيلة. لذا، يُنصح بمطابقة عدد الشفرات مع عملية التشغيل بدلاً من الاعتماد على عددها فقط.
بغض النظر عن الطلاء والركيزة. تُعدّ مقاومة الحرارة مهمة، ولكن يجب مراعاة اختيار الطلاء إلى جانب درجة الكربيد، وإعداد الحواف، ونوع الفولاذ المقاوم للصدأ الذي يتم تشكيله.
تطبيق معايير قطع غير مناسبة. قد تؤدي سرعة القطع المفرطة، أو حمولة الرايش غير الصحيحة، أو عدم استقرار التعشيق إلى تصلب المادة، والاهتزاز، وضعف جودة السطح، وتلف الأداة قبل الأوان.
تجاهل تثبيت الأدوات وتثبيت المشغولات. يمكن أن يؤدي الانحراف المفرط للأداة، والبروز الطويل، وضعف التثبيت إلى تقليل الأداء حتى عند اختيار قاطع التفريز النهائي بشكل صحيح.
تُصنّع شركة DOHRE CNC أدوات قطع من الكربيد الصلب للتشغيل الصناعي. وتشمل سلسلة TEX الخاصة بها قواطع طرفية مربعة، وكروية، وذات نصف قطر زاوية لتطبيقات الفولاذ المقاوم للصدأ.
تتعاون شركة DOHRE CNC مع موزعي أدوات القطع، وتجار الجملة، والمشترين الصناعيين، وشركات تصنيع CNC التي تحتاج إلى أدوات قياسية أو مصممة خصيصًا. ويمكن مناقشة متطلبات تصنيع المعدات الأصلية/تصميم المعدات الأصلية وفقًا لأبعاد الأداة، وهندسة القطع، والطلاء، وتطبيقات التصنيع.
استكشف سلسلة قواطع الطحن المصنوعة من الفولاذ المقاوم للصدأ من نوع TEX للاطلاع على خيارات المنتجات المتاحة.
يتطلب اختيار قواطع القطع المناسبة للفولاذ المقاوم للصدأ موازنة درجة الكربيد، وعدد الشفرات، والطلاء، وهندسة الأداة، وظروف القطع. ويمكن للاختيار الصحيح للأداة، والتشغيل المستقر، وإزالة الرايش بكفاءة أن تُحسّن من عمر الأداة، والإنتاجية، وجودة سطح القطع.
بالنسبة للفولاذ المقاوم للصدأ من النوعين 304 و316L، تُعدّ قواطع الكربيد الصلبة ذات هندسة القطع المناسبة والطلاءات المقاومة للحرارة نقطة انطلاق عملية. ويجب أن يتوافق الاختيار النهائي دائمًا مع قطعة العمل الفعلية ومتطلبات التشغيل.
تُعدّ قاطعة القطع ذات الطرف الكربيدي الصلب، ذات الشكل الهندسي المناسب والطلاء المقاوم للحرارة، خيارًا شائعًا للفولاذ المقاوم للصدأ. ويعتمد اختيار الأداة الأمثل على نوع المادة، وقطر الأداة، وعملية القطع، وإعدادات الماكينة. بالنسبة للفولاذين 304 و316L، يُعدّ إخراج الرايش بكفاءة وظروف القطع المستقرة أمرًا بالغ الأهمية.
تُستخدم قواطع الكربيد ذات الثلاثة والأربعة شفرات بشكل شائع في عمليات طحن الفولاذ المقاوم للصدأ. توفر الأدوات ذات الثلاثة شفرات مساحة أكبر للرقائق، بينما تُوازن التصاميم ذات الأربعة شفرات بين الصلابة وإخراج الرقائق. قد تكون الأدوات ذات الخمسة شفرات مناسبة أيضًا لبعض عمليات التشطيب أو الطحن الجانبي عندما يسمح تلامس القطع بتخليص كافٍ للرقائق.
تُستخدم الطلاءات القائمة على AlCrN وAlTiN وTiAlN بشكل شائع لمقاومتها للحرارة والتآكل. تستخدم سلسلة TEX من DOHRE CNC طلاء AP قائم على AlCrN مصمم خصيصًا لتشغيل الفولاذ المقاوم للصدأ. يعتمد اختيار الطلاء المناسب على هندسة الأداة وظروف القطع ونظام التبريد المُستخدم.
يُعد كل من الفولاذ المقاوم للصدأ 304 و316L من الفولاذ الأوستنيتي المقاوم للصدأ، وقد يُسببان تحديات تتعلق بالتصلب بالتشكيل، والالتصاق، وتوليد الحرارة. تُحسّن إضافة الموليبدينوم إلى الفولاذ 316L مقاومته للتآكل، بينما قد تؤثر الاختلافات في التركيب وحالة المادة على سلوك التشغيل.
ينبغي تعديل اختيار الأدوات ومعايير القطع وفقًا لحالة المواد الفعلية وعملية التشغيل الآلي وتآكل الأدوات الملحوظ بدلاً من افتراض أن 316L دائمًا ما يكون أكثر صلابة من 304.
لتقليل تصلب السطح، حافظ على فعالية عملية القطع وتجنب الاحتكاك غير الضروري أو التمرير المتكرر على نفس السطح. استخدم كمية مناسبة من الرايش، وثباتًا في تثبيت الأداة، وثباتًا قويًا لقطعة العمل، وهندسة أداة مناسبة للفولاذ المقاوم للصدأ.
يمكن أن يساعد إخلاء الرقائق بشكل منتظم واستراتيجية التبريد المناسبة أيضًا في التحكم في درجة حرارة القطع وتحسين استقرار العملية.
ينبغي على المشترين مقارنة جودة ركيزة الكربيد، ومدى ملاءمة الطلاء، وهندسة الأداة، ودقة الأبعاد، وقدرات الفحص، ودعم التطبيقات. أما بالنسبة للمشتريات الصناعية، فينبغي أيضًا مراعاة الأحجام المتاحة، وخيارات التخصيص، وكميات الطلب، ومتطلبات التسليم.
بالنسبة لتطبيقات الفولاذ المقاوم للصدأ الصعبة، يمكن أن يوفر اختبار العينات في ظل ظروف التشغيل الفعلية أدلة أكثر فائدة من الاعتماد على سمعة العلامة التجارية وحدها.
نعم. تُورّد شركة DOHRE CNC قواطع طرفية من الكربيد للمشترين الصناعيين والموزعين وتجار الجملة وشركات التصنيع باستخدام الحاسب الآلي. تشمل سلسلة TEX الخاصة بها قواطع طرفية مربعة، وكروية، وذات نصف قطر زاوية لتطبيقات الفولاذ المقاوم للصدأ.
بالنسبة لمتطلبات تصنيع المعدات الأصلية/تصميم المعدات الأصلية أو الأدوات المخصصة، يمكن للعملاء تحديد القطر المطلوب، وعدد الشفرات، وطول الأداة، وأبعاد الساق، وتفضيلات الطلاء، وتطبيق التشغيل. يمكن لفريق DOHRE CNC مراجعة هذه التفاصيل ومناقشة خيارات الأدوات المناسبة.
هل لديك أسئلة أو مشكلات يمكننا مساعدتك بها؟
دعونا نتحدث عن مشروعك وكيف يمكن لشركة Dohre مساعدتك في تصميم أدواتك وتصنيعها وتجهيزها للسوق.
باستمرارك في استخدام الموقع، فإنك توافق على سياسة الخصوصية والشروط والأحكام الخاصة بنا.