


تواصل معنا
هل لديك أسئلة أو مشكلات يمكننا مساعدتك بها؟
دعونا نتحدث عن مشروعك وكيف يمكن لشركة Dohre مساعدتك في تصميم أدواتك وتصنيعها وتجهيزها للسوق.


حجم القراءة: 132

وقت الإصدار: 2026-08-18
الوقت المقدر للقراءة:
اكتشف كيف تُحسّن قواطع PEX الطرفية عمليات تشغيل الفولاذ الكربوني. عزّز معدلات إزالة المواد، وتجنّب الصدمات الحرارية، وأطل عمر الأداة. تواصل مع دوهر اليوم!
غالباً ما تبدو عملية تشكيل الفولاذ الكربوني أشبه بالمشي على حبل مشدود. تواجه ورش التشغيل الحديثة ضغطاً مستمراً لتحقيق معدلات إزالة عالية للمواد دون استنزاف ميزانيات الأدوات أو المخاطرة بتوقف المغزل بشكل غير متوقع.
على الرغم من أن الفولاذ الكربوني يعتبر في كثير من الأحيان مادة يسهل الوصول إليها، إلا أن ليونته المتأصلة وميله إلى التلطيخ يخلقان احتكاكًا مستمرًا وتراكمًا سريعًا للحرارة وتآكلًا مبكرًا للأدوات مما يؤدي إلى تدمير الربحية بهدوء.
للتغلب على هذه التحديات في ورش العمل، يجب على المهندسين تجاوز أدوات التفريز العامة وتقييم قواطع مصممة خصيصًا لخصائص مواد محددة. يستكشف التحليل التقني المتعمق التالي كيف تتضافر هندسة الأدوات المُحسّنة، واختيار الركيزة، ومعايير القطع المناسبة في قواطع PEX الطرفية لتحقيق دقة متكررة وإنتاجية أعلى في عمليات تشغيل الفولاذ.
قبل اختيار أداة القطع، يساعد التدقيق في سلوك الفولاذ الكربوني تحت الأحمال الثقيلة على فهم سبب تلف الأدوات العامة مبكراً. فمستويات الصلابة المختلفة والخصائص الحرارية تحدد متطلبات الأداة بدقة.
تُظهر عملية تشكيل الفولاذ منخفض إلى متوسط الكربون، مثل AISI 1018 أو 1045، سلوكًا ميكانيكيًا مميزًا أثناء إزالة المعدن. فعلى الرغم من أن هذه المواد تفتقر إلى الصلابة الفائقة للسبائك النادرة، إلا أن ليونتها العالية تتسبب في انتشار الرايش على سطح أداة القطع. ويولد هذا القص المستمر حرارة موضعية شديدة تتركز في منطقة القطع بدلًا من أن تتسرب بسلاسة داخل الرايش.
تتراوح صلابة مكونات الفولاذ العامة عادةً بين 150 و300 وحدة برينل (HB)، أي ما يعادل 55 وحدة HRC كحد أقصى، وذلك تبعًا للمعالجة الحرارية. تتطلب عمليات التشغيل ضمن هذا النطاق من الصلابة تحقيق توازن دقيق بين متانة المادة الأساسية وحماية السطح لتجنب أنماط الفشل الشائعة.
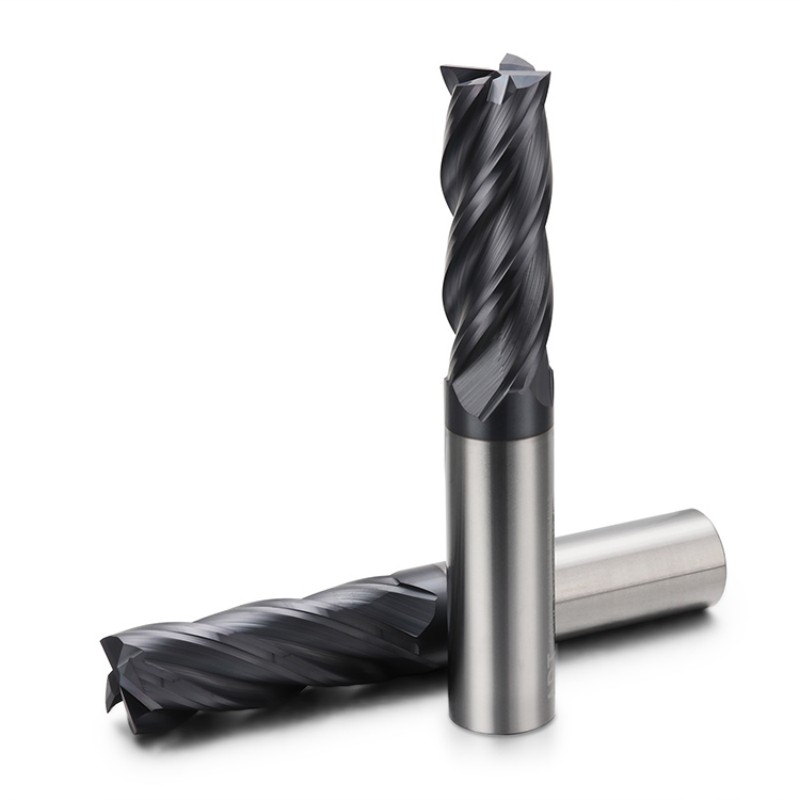
اختيار الركيزة: يوفر الكربيد الصلب فائق النعومة مع محتوى الكوبالت بنسبة 10 بالمائة مقاومة فائقة ضد تكسر الحواف تحت أحمال القطع المتغيرة.
الطلاء السطحي: يشكل طلاء AlTiN النانوي المركب حاجزًا حراريًا قويًا، مما يحافظ على حدة الحافة عند ارتفاع درجات حرارة القطع.
هندسة القطع: زاوية القطع الموجبة 6 درجات تقلل من قوى القطع، بينما تضمن زاوية الحلزون 35 درجة إخلاء الرقائق بشكل مستمر.
بعد فهم واضح لسلوك المواد، فإن الخطوة المنطقية التالية هي تحسين ظروف القطع على آلة CNC الخاصة بك.
إن تحقيق أقصى استفادة من أدواتك يتطلب أكثر من مجرد إدخال أرقام الكتالوج القياسية. فمطابقة معدلات التغذية والسرعات وأنماط الأدوات مع مسار الأدوات المحدد تضمن مخرجات موثوقة.
يتطلب تحقيق أقصى أداء من قواطع الكربيد الصلبة مواءمة معدلات التغذية وسرعات القطع مع استراتيجية القطع المحددة. تتطلب عمليات التخديد التقليدية سرعات سطح منخفضة للتعامل مع التلامس القطري العالي، بينما تسمح مسارات التشغيل عالية الكفاءة بتغذية أسرع من خلال استخدام تلامس قطري خفيف مع عمق محوري كامل.
يُعد اختيار نمط المجرى المناسب أمرًا بالغ الأهمية بنفس القدر بالنسبة لإزالة الرقائق والاستقرار الهيكلي عبر مختلف أشكال الأجزاء:
| نوع الطاحونة النهائية | مجال التطبيق الأساسي | فوائد الهندسة الأساسية |
|---|---|---|
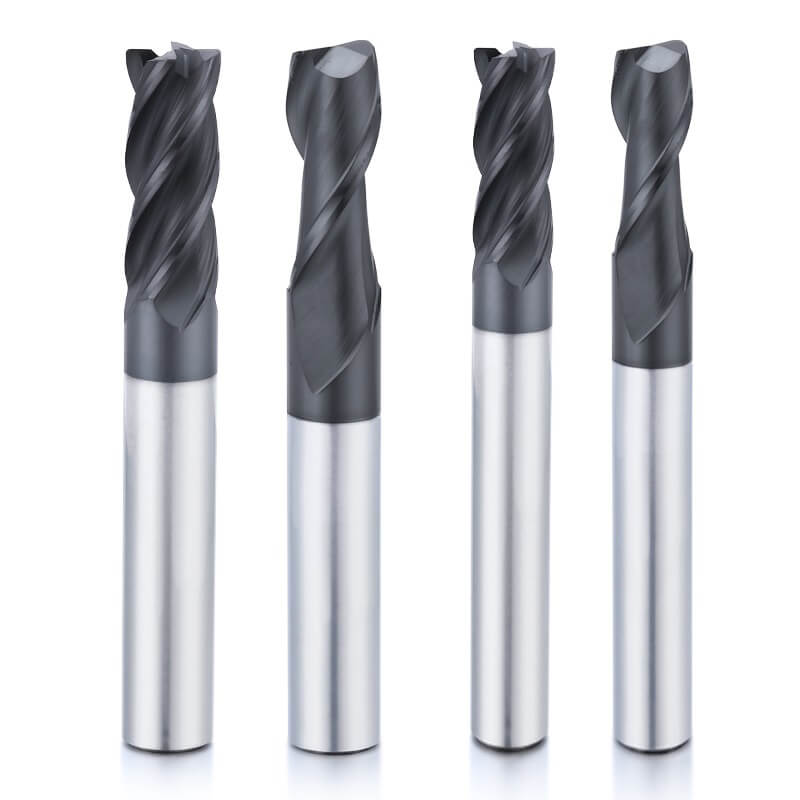
| قاطع تفريز مربع الطرف من مادة PEX | الأسطح المستوية، والتفريز، وطحن الكتف | أقصى قوة أساسية وثبات الجدار الجانبي |
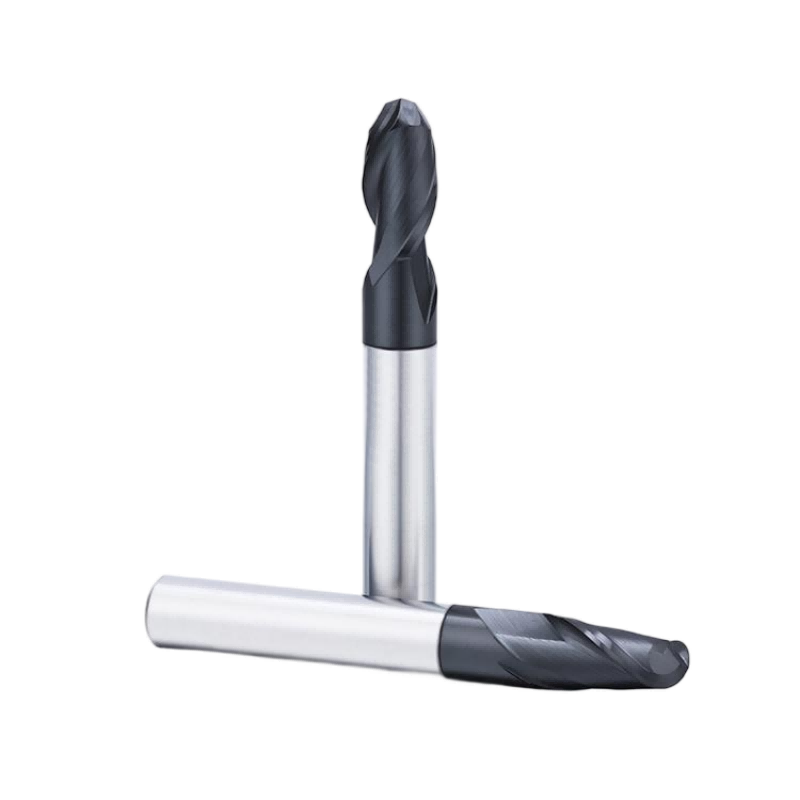
| قاطع تفريز كروي الطرف من مادة PEX | الأشكال المنحنية، وانتقالات القوالب | سطح ثلاثي الأبعاد أملس واحتكاك جانبي منخفض |
| مطحنة نهاية نصف قطر الزاوية PEX | طحن الكتف العميق، تشطيب الجدار الجانبي | حماية أقوى للزوايا لمنع تشقق الحواف |
عند تجهيز قطعة العمل الخاصة بك، فإن استخدام قواطع مربعة من مادة PEX على الأسطح المستوية يضمن أقصى قدر من الصلابة وعمرًا طويلًا للأداة.
يؤثر اختيار سائل التبريد بشكل مباشر على عمر الأداة. فبينما يُعدّ سائل التبريد مناسبًا لعمليات تشكيل الأخاديد البطيئة في الفولاذ الطري، فإنّ استخدام سائل التبريد بكميات كبيرة أثناء عمليات الطحن الجاف عالية السرعة يُؤدي إلى دورات حرارية.
إن استخدام نفخ الهواء عالي الضغط بدلاً من ذلك يمنع التشقق الحراري ويحافظ على خروج الرقائق من التجاويف العميقة.
الآن وقد تم تحديد المعايير التشغيلية، يمكننا تحليل كيفية مقارنة قواطع الصلب المتخصصة بالبدائل القياسية بشكل مباشر.
يؤدي تحديث أرضية ورشة العمل الخاصة بك من قواطع الأغراض العامة إلى أدوات الصلب المخصصة إلى تحقيق مكاسب فورية وقابلة للقياس في الإنتاج اليومي.
غالباً ما تواجه قواطع الكربيد القياسية صعوبة في الحفاظ على اتساق الإنتاج في عمليات تصنيع الصلب المستمرة. تعتمد الأدوات القياسية عادةً على ركائز للأغراض العامة وطلاءات أساسية، والتي تتلف بسرعة عند تعرضها للاحتكاك المستمر الناتج عن الفولاذ الكربوني.
وعلى النقيض من ذلك، فإن الأدوات المصممة خصيصًا لتصنيع الفولاذ توفر مزايا قابلة للقياس عبر مقاييس الإنتاج الحاسمة:
معدلات إزالة مواد أعلى: تعمل زوايا الكشط واللولب المحسّنة على تقليل حمل المغزل، مما يسمح للمشغلين بتشغيل معدلات تغذية أعلى دون اهتزاز.
عمر أطول للأداة: يؤدي التحول إلى سلسلة PEX إلى مضاعفة ساعات القطع القابلة للاستخدام مقارنة بالقواطع التقليدية المطلية بالتيتانيوم.
انخفاض تكلفة الإنتاج: يؤدي تغيير الأدوات بشكل أقل تكرارًا إلى تشغيل آلات CNC لفترة أطول، مما يقلل بشكل مباشر من التكلفة الإجمالية لكل قطعة نهائية.
يؤدي الاستثمار في الأدوات المصممة خصيصًا إلى التخلص من النفقات الخفية المرتبطة بفشل الأدوات غير المتوقع، وإزالة النتوءات الثانوية، وتعديلات الإعداد المتكررة.
وبغض النظر عن مقارنات السرعة والتآكل، فإن تجنب الأخطاء التشغيلية الشائعة أمر ضروري لتحقيق القيمة الكاملة لأدوات القطع الخاصة بك.
حتى أفضل أدوات القطع ستتعطل قبل الأوان إذا لم يتم تدارك الأخطاء التشغيلية الأساسية. تحديد هذه الأسباب الجذرية يوفر ساعات من الإحباط وهدر المواد.
من الأخطاء الشائعة في عمليات طحن الصلب تعريض الأدوات للصدمات الحرارية. فعندما تنتقل أداة القطع باستمرار بين مناطق القطع الساخنة وسائل التبريد البارد، تتشكل شقوق دقيقة عمودية على حافة القطع. تتوسع هذه الشقوق الحرارية بسرعة، مما يؤدي إلى تلف كارثي للحافة قد يتسبب في إتلاف كل من الأداة وقطعة العمل.
من المشاكل الشائعة الأخرى تراكم المواد على حافة أداة القطع عند تشكيل الفولاذ الطري غير المعالج حرارياً. يميل الفولاذ الطري إلى الالتصاق بحافة الأداة تحت ضغط عالٍ، مما يؤدي إلى تمزق حبيبات الكربيد الدقيقة مع تكسر الرايش. يمنع رفع سرعة القطع واستخدام أدوات ذات زوايا قص موجبة هذا الالتصاق، مما يضمن الحصول على سطح أملس.
يُعدّ تنظيم دورات استبدال الأدوات بناءً على وقت توقف الآلات أمرًا بالغ الأهمية. ويشمل حساب التكلفة الحقيقية لتآكل الأدوات احتساب وقت توقف الآلات أثناء تغيير الأدوات. ويؤدي إطالة عمر الأدوات مباشرةً إلى تقليل فترات التوقف المكلفة هذه في الإنتاج، مما يحقق عائدًا واضحًا على الاستثمار لمنشآت الإنتاج ذات النشاط العالي.
تعتمد أسعار الأدوات المصممة حسب الطلب على اختيار المواد الخام، ومدى تعقيد الأداة، والطلاءات المتخصصة، وكميات الإنتاج. تتطلب الأشكال الهندسية غير القياسية، ونصف قطر الزوايا الخاص، والتفاوتات الدقيقة وقتًا إضافيًا للإعداد وعجلات تجليخ متخصصة. للحصول على تسعير دقيق بناءً على متطلبات التشغيل الخاصة بك، تواصل مع فريقنا الهندسي مباشرةً للحصول على عرض سعر مُصمم خصيصًا لك.
من الأخطاء الشائعة اختيار أدوات مطلية بطبقة TiN القياسية أو أدوات لامعة غير مطلية للعمليات عالية السرعة. يُولّد الفولاذ الكربوني اللين احتكاكًا عاليًا يُزيل الطبقات الرقيقة بسرعة، مما يؤدي إلى التحام المواد وتآكل سريع للجوانب. لذا، تُعدّ طبقات الطلاء ذات الحد الحراري العالي، مثل AlTiN، ضرورية للحفاظ على درع حراري موثوق.
يؤدي بروز أداة القطع بشكل مفرط إلى تقليل صلابتها، مما يتسبب في انحرافها واهتزازها أثناء عمليات القطع الثقيلة. ويؤدي هذا الاهتزاز إلى تحميل غير متساوٍ على حواف القطع، مما ينتج عنه تشقق دقيق على طول الأخاديد. لذا، فإن الحفاظ على أقصر طول ممكن لامتداد أداة القطع يحافظ على صلابتها ويطيل عمرها بشكل ملحوظ.
يتطلب تحقيق كفاءة عالية في تشغيل الفولاذ الكربوني مطابقة خصائص المادة مع تصميم دقيق لأداة القطع. ومن خلال الجمع بين ركائز الكربيد فائقة النعومة، وهندسة القطع الموجبة المحسّنة، وطلاءات AlTiN المقاومة للحرارة، يمكن لورش الإنتاج التغلب على مشكلة تكوّن الرقائق اللزجة، ومنع الصدمات الحرارية، وزيادة معدلات إزالة المواد إلى أقصى حد في جميع تطبيقات الفولاذ العامة.
في شركة دوهر لأدوات التحكم الرقمي بالحاسوب، نستفيد من خبرة تزيد عن عقدين في مجال التصنيع لتقديم حلول قطع عالية الأداء مصممة خصيصًا لتلبية أهدافك التشغيلية. اكتشف مجموعتنا الكاملة من قواطع الطحن، والمثاقب، والموسعات المصنوعة من كربيد صلب، أو تواصل مع فريقنا الهندسي اليوم لتحسين معايير التشغيل الآلي لديك وطلب عرض سعر مخصص.
هل لديك أسئلة أو مشكلات يمكننا مساعدتك بها؟
دعونا نتحدث عن مشروعك وكيف يمكن لشركة Dohre مساعدتك في تصميم أدواتك وتصنيعها وتجهيزها للسوق.
باستمرارك في استخدام الموقع، فإنك توافق على سياسة الخصوصية والشروط والأحكام الخاصة بنا.