


Будимо у контакту
Имате ли питања или проблеме са којима вам можемо помоћи?
Хајде да разговарамо о вашем пројекту и како вам Дохре може помоћи да ваши алати буду дизајнирани, произведени и спремни за тржиште.


Обим читања: 129

Време објављивања: 2026.
Процењено време читања:
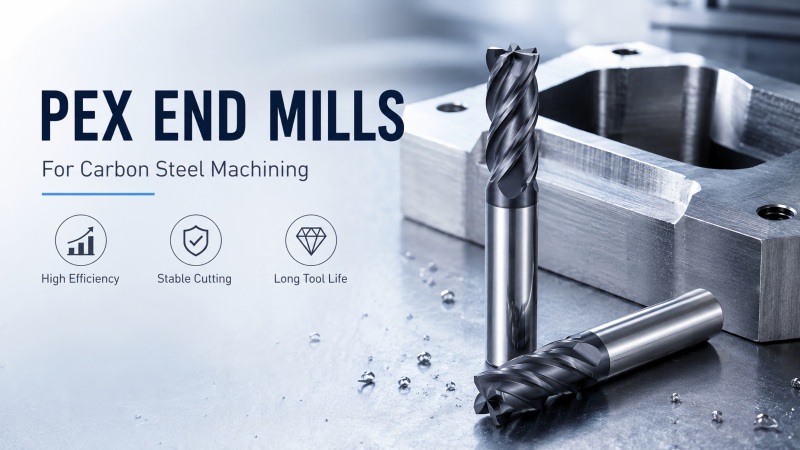
Откријте како PEX глодалице оптимизују обраду угљеничног челика. Повећајте брзину уклањања материјала, спречите термички шок и продужите век трајања алата. Контактирајте Dohre данас!
Обрада угљеничног челика често се осећа као балансирање на жици. Модерне машинске радионице се суочавају са сталним притиском да постигну високе стопе уклањања материјала без трошења буџета за алате или ризиковања неочекиваног застоја вретена.
Иако се угљенични челик често сматра лако доступним материјалом, његова инхерентна дуктилност и склоност ка размазивању стварају стално трење, брзо акумулирање топлоте и прерано хабање алата што тихо уништава профитабилност.
Да би превазишли ове изазове у производном погону, инжењери морају да гледају даље од генеричких алата за глодање и да процене секаче пројектоване за специфично понашање материјала. Следећи технички детаљан преглед истражује како се оптимизоване геометрије алата, избор подлоге и одговарајући параметри резања спајају код PEX глодала како би се постигла поновљива прецизност и већа продуктивност у операцијама обраде челика.
Пре него што изаберете секач, детаљнији поглед на то како се угљенични челик понаша под великим оптерећењима помаже да се објасни зашто алати опште намене рано отказују. Различити нивои тврдоће и термичка својства диктирају тачне захтеве алата.
Обрада нискоугљеничних до средњеугљеничних челика, као што су AISI 1018 или 1045, показује изразито механичко понашање током уклањања метала. Иако ови материјали немају екстремну тврдоћу егзотичних легура, њихова висока дуктилност узрокује размазивање струготине по челу алата. Ово континуирано смицање генерише интензивну локализовану топлоту која се концентрише у зони резања уместо да се чисто одводи унутар струготине.
Тврдоћа општих челичних компоненти обично се креће између 150 и 300 по Бринеловој скали тврдоће (HB), што се претвара у HRC55 у зависности од термичке обраде. Обрада унутар овог опсега тврдоће захтева пажљиву равнотежу између жилавости подлоге и заштите површине како би се спречили уобичајени облици отказа:
Избор подлоге: Ултра фини чврсти карбид са 10% садржаја кобалта пружа врхунску отпорност на крзање ивица под променљивим оптерећењима резања.
Површински премаз: AlTiN нано композитни премаз формира чврсту термичку баријеру, чувајући оштрину ивица када температура сечења расте.
Геометрија резања: Позитиван угао нагиба од 6 степени смањује силе резања, док угао спирале од 35 степени обезбеђује континуирано одвођење струготине.
Са јасним разумевањем понашања материјала, следећи логичан корак је оптимизација услова резања на вашој CNC машини.
Максимално искоришћавање вашег алата подразумева више од пуког уноса стандардних каталошких бројева. Усклађивање брзина померања, брзина и стилова алата са вашом специфичном путањом алата обезбеђује поуздан резултат.
Постизање максималних перформанси глодала од чврстог карбида захтева усклађивање брзина и брзина померања са специфичном стратегијом резања. Традиционалне операције обраде жлебова захтевају конзервативне брзине површине како би се поднело високо радијално захватање, док високоефикасне путање обраде омогућавају брже померање коришћењем лаког радијалног захватања у комбинацији са пуном аксијалном дубином.
Избор одговарајућег стила жлеба је подједнако важан за уклањање струготине и структурну стабилност код различитих геометрија делова:
| Тип глодалице | Примарна област примене | Корист од основне геометрије |
|---|---|---|
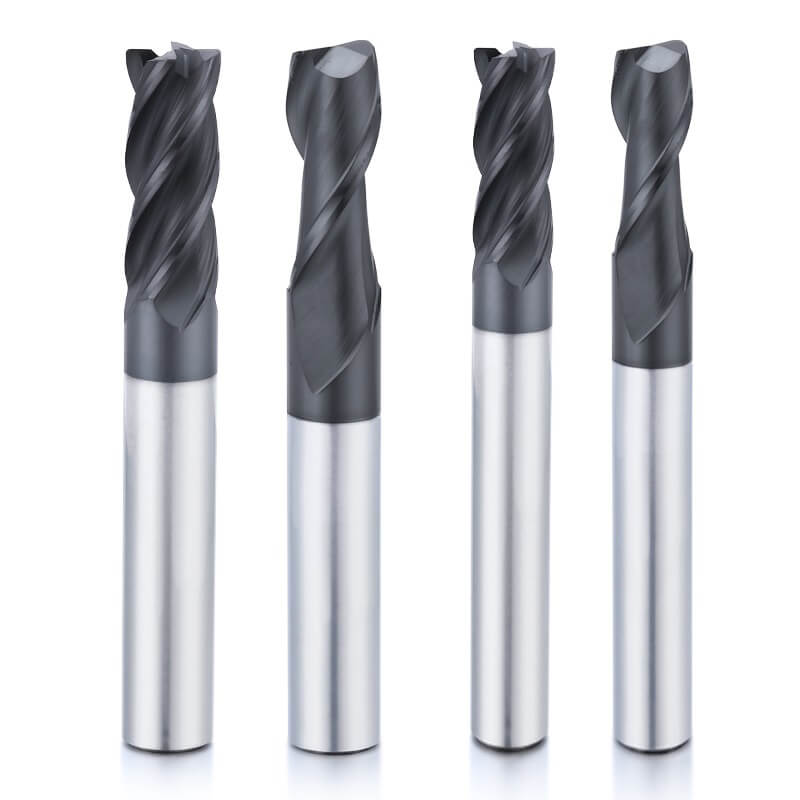
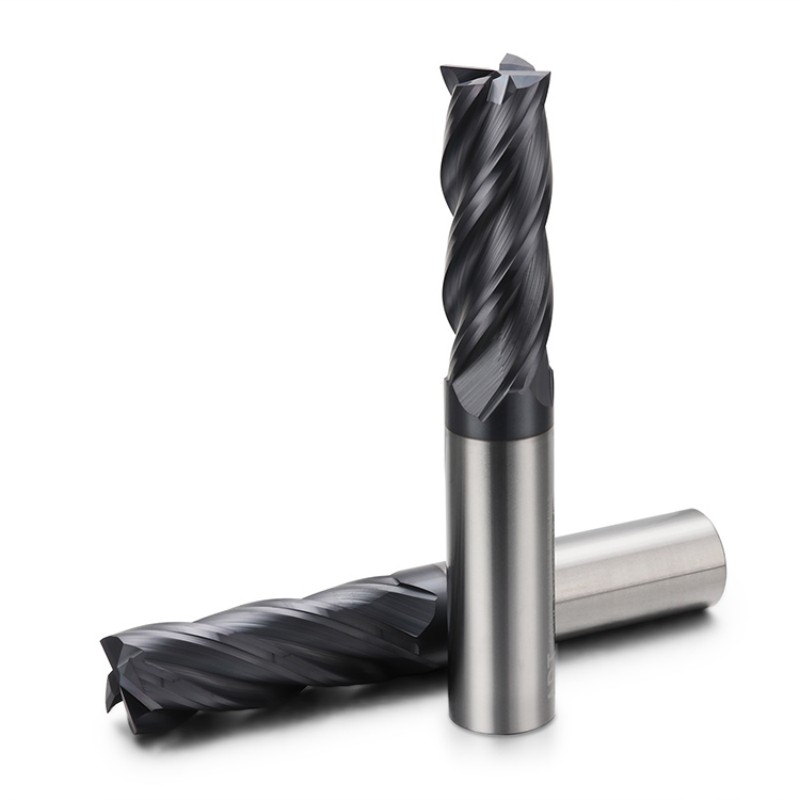
| PEX квадратна глодала | Равне површине, жлебљење, глодање рамена | Максимална чврстоћа језгра и стабилност бочних зидова |
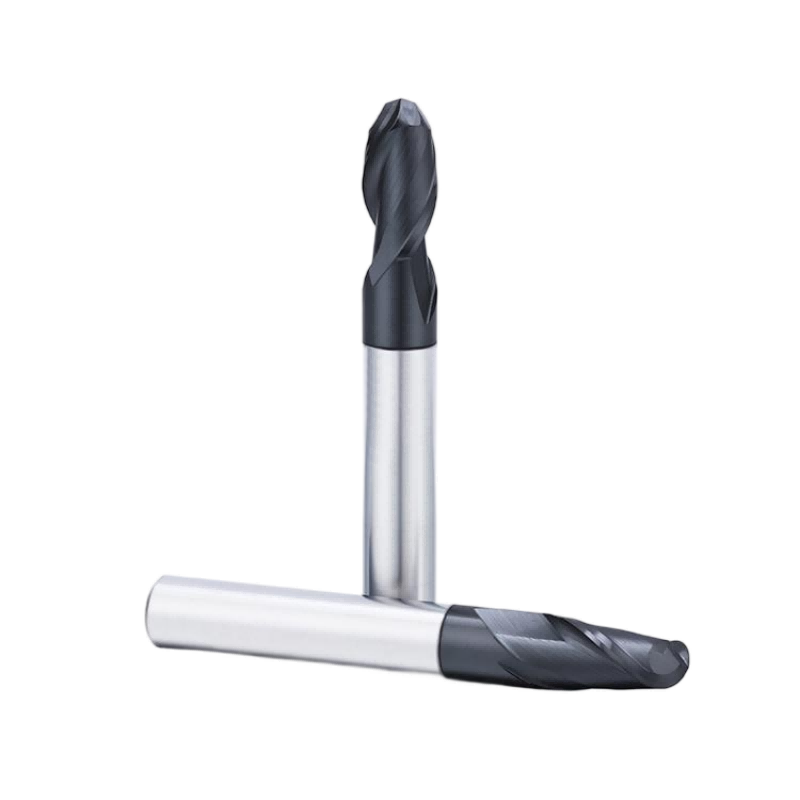
| PEX глодалица са кугличним врхом | Закривљени профили, прелази калупа | Глатка 3Д површинска завршна обрада и смањено трење профила |
| PEX глодалица са радијусом угла | Дубоко глодање рамена, завршна обрада бочних зидова | Јача заштита углова како би се спречило крзање ивица |
Приликом подешавања радног предмета, коришћење PEX квадратних глодала на равним површинама обезбеђује максималну крутост и дуг век трајања алата.
Избор расхладне течности директно утиче на дуготрајност алата. Док течна расхладна течност добро функционише за обраду жлебова малом брзином у меком челику, наношење расхладне течности током сувог глодања великом брзином ствара термичке циклусе.
Коришћење ваздушног млазa под високим притиском спречава термичко пуцање и одржава струготину уклоњеном из дубоких шупљина.
Сада када су оперативни параметри утврђени, можемо анализирати како се специјализовани секачи челика директно упоређују са стандардним алтернативама.
Надоградња ваше производне фабрике са општих секача на наменске челичне алате доноси тренутне, мерљиве добитке у свакодневној производњи.
Стандардне карбидне глодалице често се боре да одрже конзистентност у континуираној производњи челика. Стандардни алати се обично ослањају на подлоге опште намене и основне премазе, који се брзо разграђују када су изложени континуираном трењу које ствара угљенични челик.
Насупрот томе, алати дизајнирани посебно за машинску обраду челика пружају мерљиве предности у свим критичним производним метрикама:
Веће брзине уклањања материјала: Оптимизовани углови нагиба и спирале смањују оптерећење вретена, омогућавајући оператерима да раде са већим помацима без вибрирања.
Продужени век трајања алата: Прелазак на PEX серију удвостручује употребљиве сате резања у поређењу са конвенционалним TiN обложеним резачима.
Нижи трошкови производње: Мање честе измене алата омогућавају да CNC машине раде дуже, директно смањујући укупне трошкове по готовом делу.
Улагање у наменски направљене алате елиминише скривене трошкове повезане са неочекиваним кваром алата, секундарним уклањањем неравнина и честим подешавањима подешавања.
Поред поређења брзине и хабања, избегавање уобичајених грешака у раду је кључно за остваривање пуне вредности ваших алата за резање.
Чак ће и најбољи секачи прерано отказати ако се основне грешке у раду не отклоне. Идентификација ових узрока штеди сате фрустрације и изгубљеног материјала.
Једна честа грешка у глодању челика је излагање алата термичком шоку. Када глодалица стално прелази између врућих зона резања и хладне течне расхладне течности, микропукотине се формирају нормално на резну ивицу. Ове термичке пукотине се брзо шире, узрокујући катастрофално оштећење ивице које може уништити и алат и радни предмет.
Још један уобичајени проблем је наслага на ивици приликом обраде меких, некаљених челика. Меки челик има тенденцију да се завари за ивицу алата под високим притиском, откидајући микро зрна карбида док се струготине ломе. Повећање брзине обраде површине и коришћење алата са позитивним угловима смицања спречавају ово приањање материјала, обезбеђујући глатку завршну обраду површине.
Управљање циклусима замене алата на основу застоја машине је од виталног значаја. Израчунавање стварних трошкова хабања алата укључује узимање у обзир времена мировања машине током промене алата. Продужавање века трајања алата директно смањује ове скупе паузе у производњи, пружајући јасан повраћај инвестиције за заузете производне погоне.
Цена прилагођених алата зависи од избора сировина, сложености алата, специјализованих премаза и количина серије. Нестандардне геометрије, посебни радијуси углова и уске толеранције захтевају додатно време подешавања и специјализоване брусне точкове. За тачне цене на основу ваших специфичних захтева за обраду, контактирајте директно наш инжењерски тим да бисте добили прилагођену понуду.
Честа грешка је избор стандардног TiN или сјајних непресвучених алата за операције великим брзинама. Меки угљенични челик ствара високо трење које брзо скида танке премазе, што доводи до заваривања материјала и брзог хабања бочних страна. Премази са високим термичким ограничењем попут AlTiN-а су неопходни за одржавање поузданог топлотног штита.
Прекомерни препуст алата смањује крутост, узрокујући скретање алата и вибрирање током јаких реза. Ова вибрација неравномерно оптерећује резне ивице, што доводи до микро крзања дуж жлебова. Одржавање што краћег продужетка алата очува крутост и драматично продужава век трајања ивице.
Постизање високо ефикасне обраде угљеничног челика захтева усклађивање понашања материјала са прецизним дизајном резача. Комбиновањем ултра финих карбидних подлога, оптимизованих геометрија позитивних углова нагиба и топлотно отпорних AlTiN премаза, производне радионице могу да превазиђу стварање лепљивих струготина, спрече термички шок и максимизирају брзину уклањања материјала у свим општим применама челика.
У компанији Dohre CNC Tools, користимо преко две деценије искуства у производњи како бисмо пружили високо ефикасна решења за сечење прилагођена вашим оперативним циљевима. Истражите наш комплетан асортиман глодала, бушилица и развртача од чврстог карбидног метала или контактирајте наш инжењерски тим данас како бисте оптимизовали параметре обраде и затражили прилагођену понуду.
Имате ли питања или проблеме са којима вам можемо помоћи?
Хајде да разговарамо о вашем пројекту и како вам Дохре може помоћи да ваши алати буду дизајнирани, произведени и спремни за тржиште.
Наставком коришћења сајта слажете се са нашом политиком приватности и Условима коришћења.