


İletişime Geçin
Sorularınız veya yardımcı olabileceğimiz sorunlarınız mı var?
Gelin projenizden ve Dohre'nin aletlerinizin tasarımından, üretiminden ve pazara hazır hale getirilmesine nasıl yardımcı olabileceğinden bahsedelim.


Okuma hacmi: 146

Yayınlanma zamanı: 2026-09-08
Tahmini okuma süresi:
Karbon çeliği yüzeylerde sık karşılaşılan titreşim, talaş birikmesi ve takım izleri gibi sorunları giderin. DOHRE PEX katı karbür freze uçlarının yüzey kalitesini nasıl iyileştirdiğini öğrenin.
Karbon çeliği, kesme koşulları, takım geometrisi veya takım stabilitesi doğru şekilde eşleştirilmediğinde tutarsız bir yüzey kalitesi üretebilir. Yaygın sorunlar arasında titreşim izleri, birikmiş kenar, yüzey yırtılması, çapak ve düzensiz takım izleri bulunur.
Kesme parametrelerinin, karbür freze ucu geometrisinin, takım rijitliğinin ve talaş tahliyesinin doğru kombinasyonu, yüzey tutarlılığını artırabilir. Bu kılavuz, karbon çeliği yüzey kalitesiyle ilgili yaygın sorunları ve frezeleme sırasında bunları düzeltmenin pratik yollarını açıklamaktadır.
Yüzey pürüzlülüğü Ra, işlenmiş bir yüzeyin ortalama profilinden ortalama sapmasını tanımlar. Genellikle yüzey kalitesini değerlendirmek ve işlenmiş bir karbon çelik parçanın işlevsel gereksinimlerini karşılayıp karşılamadığını belirlemek için kullanılır. Ra gereksinimini gerçek uygulamaya göre ayarlamak, gereksiz son işlem operasyonlarından ve üretim maliyetlerinden kaçınmaya da yardımcı olabilir.
Karbon içeriği, kesme direncini, talaş oluşumunu, sertliği ve takım aşınmasını etkiler ve bu da yüzey kalitesini etkileyebilir. Düşük karbonlu çelik nispeten sünektir ve uygun olmayan kesme koşullarında sürüklenmeye, yırtılmaya, çapaklanmaya veya kenar birikmesine daha yatkın olabilir.
Karbon içeriği ve sertlik arttıkça, kesme kuvvetleri ve termal yükler de artabilir. Bu nedenle, tutarlı bir yüzey kalitesi elde etmek için takım geometrisi, kesme hızı, ilerleme hızı ve iş parçası stabilitesi malzemeye uygun şekilde ayarlanmalıdır.
| Karbon Çelik Tipi | Tipik İşleme Davranışı | Yüzey Kaplama Endişesi | Takım Odaklı |
|---|---|---|---|
| Düşük karbonlu çelik | Daha esnek kesme davranışı | Yırtılma, çapaklar, birikmiş kenar | Keskin kesme kenarı, istikrarlı besleme |
| Orta karbonlu çelik | Daha yüksek kesme direnci | Takım aşınması, ısı, ilerleme izleri | Kesme stabilitesi, aşınma direnci |
| Yüksek karbonlu çelik | Daha yüksek sertlik ve kesme yükü | Alet aşınması, titreşim, pürüzlülük | Uygun karbür kalitesi, istikrarlı kesme koşulları |
Talaş izleri, işlenmiş yüzeyde görünür dalga desenleri şeklinde ortaya çıkar. Bunlar genellikle yetersiz rijitlik, aşırı takım çıkıntısı veya uygun olmayan kesme koşullarından kaynaklanır.
Aşırı sapma, düzensiz kesime ve tekrarlayan yüzey izlerine yol açabilir. Uygun bir karbür uçlu freze ve sağlam takım düzeni, kesim stabilitesini artırabilir.
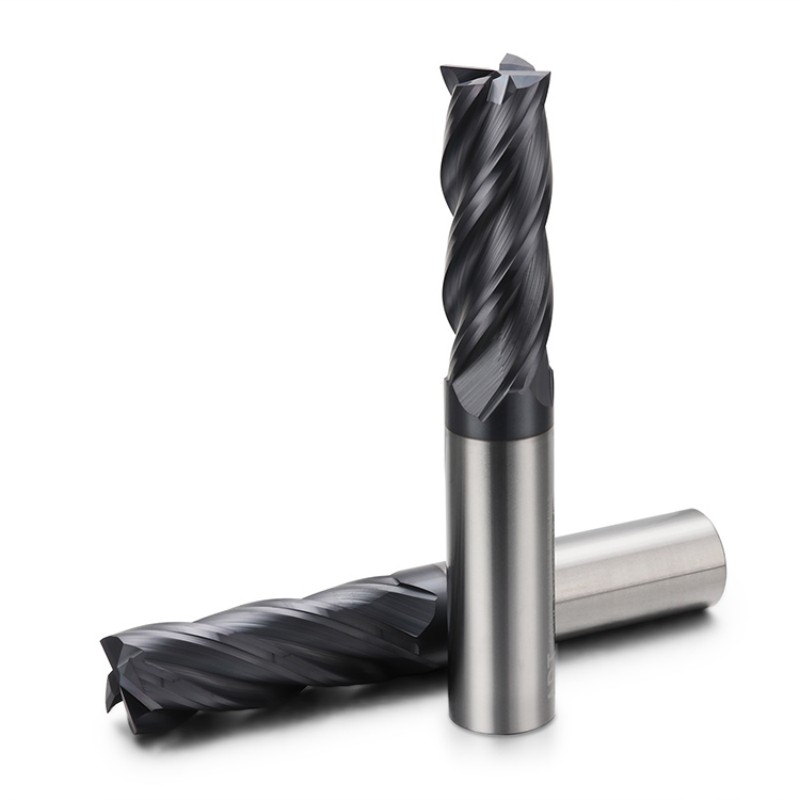
Karbon çeliği için, çelik için PEX freze uçları, talaş tahliyesini ve istikrarlı kesimi desteklemek amacıyla 35 derecelik helis açısı kullanır. PEX Serisi, HRC55'e kadar karbon çeliği ve genel çelik uygulamaları için tasarlanmıştır.
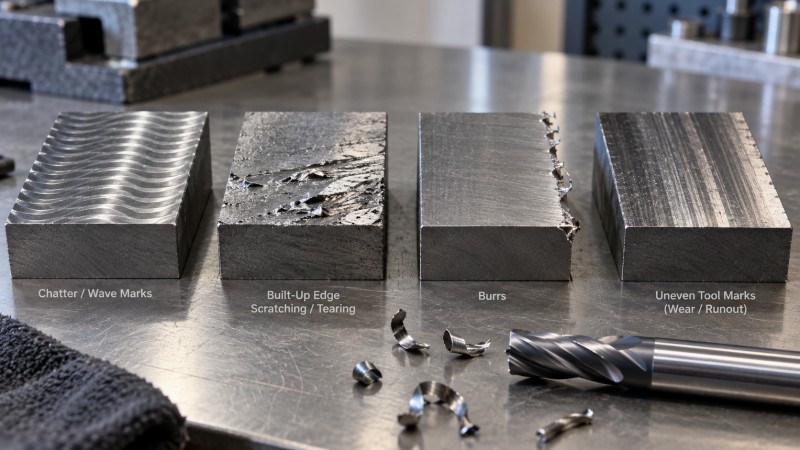
İş parçası malzemesinin kesici kenara yapışması durumunda talaş birikmesi meydana gelir. Bu durum kesici kenarın geometrisini değiştirebilir ve çiziklere, yırtılmalara ve düzensiz yüzey dokusuna neden olabilir.
Keskin bir kesme kenarı, uygun pozitif talaş açısı geometrisi ve doğru ayarlanmış kesme hızı, malzeme yapışmasını azaltmaya yardımcı olabilir. Diş başına istikrarlı ilerleme hızı da aşırı sürtünmeyi önlemeye yardımcı olur.
Takım aşınması, kesici kenarın geometrisini değiştirir ve kesme kuvvetlerini, takım izlerini ve yüzey pürüzlülüğünü artırabilir.
Üretim sırasında yüzey kalitesi bozulduğunda, kesici kenarı inceleyin ve aşırı yan aşınma veya kenar hasarı olup olmadığını kontrol edin. Zamanında takım değişimi, tutarlı yüzey kalitesinin korunmasına yardımcı olur.
Kesme hızı ve ilerleme hızı, talaş oluşumunu, kesme kuvvetlerini ve takım temasını etkiler. Uygun olmayan ayarlar sürtünmeyi, titreşimi, ısıyı veya ilerleme izlerini artırabilir.
İşleme sırasında diş başına ilerleme hızını azaltmak, kesici iz yüksekliğini düşürebilir; ancak aşırı düşük ilerleme hızı sürtünmeye neden olabilir. Ayarlar, çelik kalitesine, takım çapına, geometriye ve makine rijitliğine uygun olmalıdır.
Freze ucu geometrisi, kesme direncini, talaş akışını, ısı oluşumunu ve yüzey dokusunu etkiler. Pozitif talaş açısı geometrisi, sünek karbon çeliklerinde daha temiz kesim sağlayabilir.
DOHRE'nin PEX Serisi, %10 kobalt içeren ultra ince karbür alt tabaka, AlTiN nano kompozit kaplama, 6 derecelik pozitif talaş açısı ve 35 derecelik helis açısı kullanır. HRC55'e kadar karbon çeliği ve genel çelik uygulamaları için tasarlanmıştır.
Aşırı takım salınımı, düzensiz oluk temasına, titreşime ve tutarsız yüzey izlerine neden olabilir.
Beklenmedik yüzey kalitesi farklılıkları oluştuğunda, takım tutucuyu, iş milini, sıkıştırmayı ve takım uzantısını kontrol edin. Kurulumu kısa ve sağlam tutmak, daha düzgün kesme teması sağlamaya yardımcı olur.
Kesim bölgesinde kalan talaşlar yeniden kesilebilir ve özellikle oyuk ve ceplerde, işlenmiş yüzey boyunca sürüklenebilir.
Uygun soğutma sıvısı dağıtımı, ısıyı kontrol etmeye ve talaş uzaklaştırmayı iyileştirmeye yardımcı olabilir. Uygun bir kesme stratejisi ayrıca talaşın tekrar kesilmesini azaltabilir ve daha temiz bir kesme bölgesi sağlayabilir.
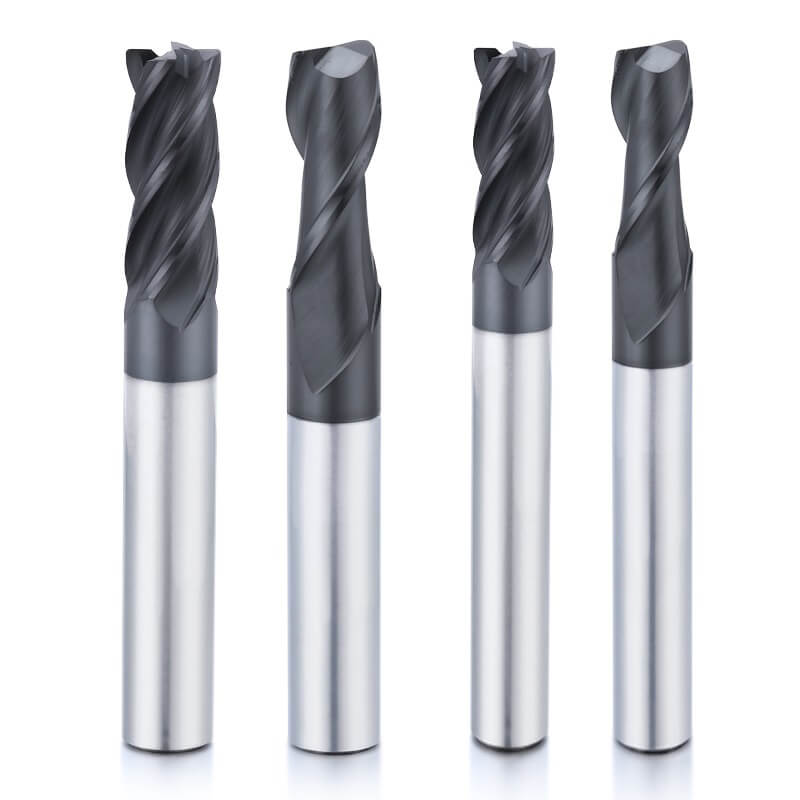
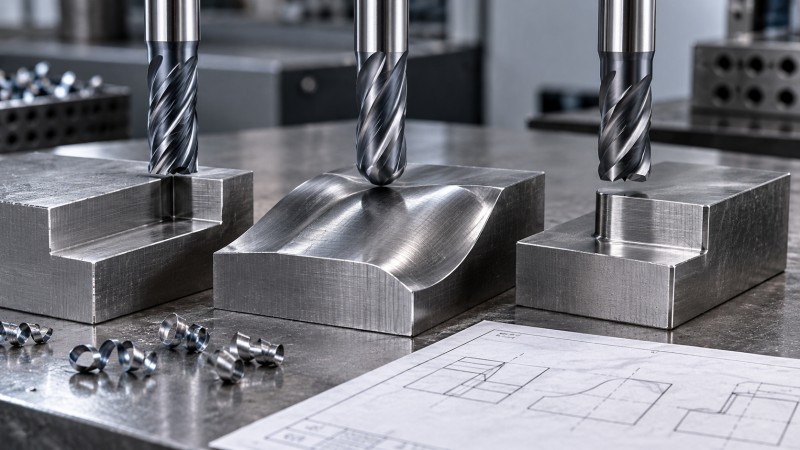
Kare uçlu frezeler, düz yüzeyler, omuzlar, basamaklar ve düz kanal açma işlemleri için uygundur. Karbon çelik uygulamaları için, PEX Serisi'nden katı karbür karbon çelik kare uçlu frezeler, HRC55'e kadar olan malzemeler için tasarlanmıştır.
Bu takım, %10 kobalt içeren ultra ince karbür alt tabaka, 6 derecelik pozitif talaş açısı ve AlTiN nano kompozit kaplama kullanır. 35 derecelik helis açısı, kesim sırasında talaş tahliyesini destekler. Bu özellikler, geometrisini genel çelik işleme ve diğer yaygın frezeleme işlemleri için uygun hale getirir.
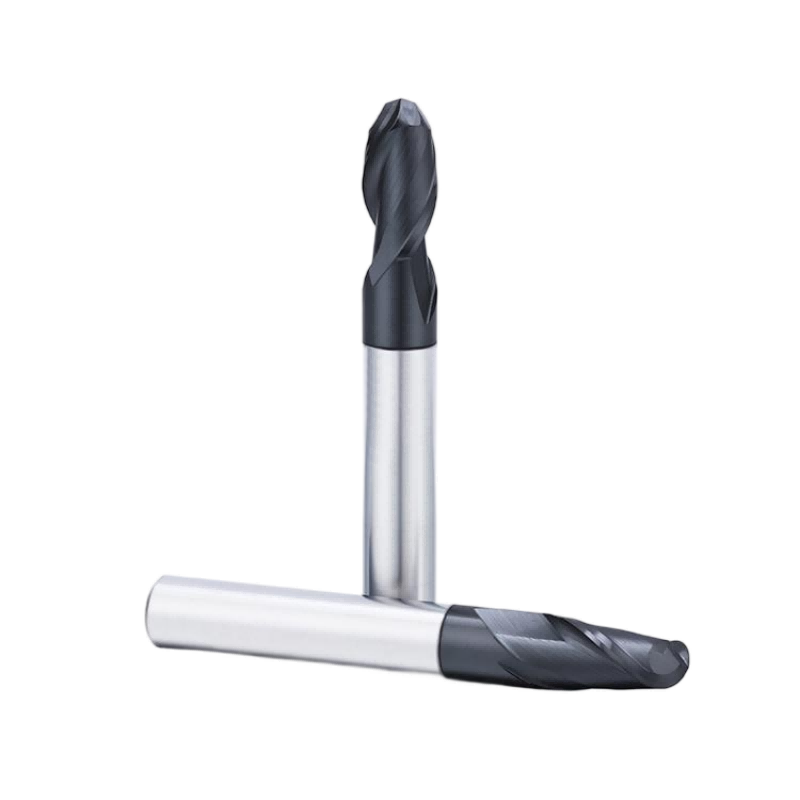
Küresel uçlu freze uçları, genellikle kavisli yüzeyler, üç boyutlu profiller, kalıp özellikleri ve yuvarlak kesme kenarının gerekli olduğu diğer uygulamalar için kullanılır.
Kesici takım iş parçası üzerinde hareket ettikçe temas alanı değişir; bu nedenle takım yolu yönü, adım aralığı, kesme hızı ve ilerleme hızı, nihai yüzey dokusunu etkiler.
Daha küçük adım aralıkları, son işlem sırasında görünür talaş yüksekliğini azaltabilirken, stabil takım teması titreşimi ve düzensiz izleri önlemeye yardımcı olur. Takım seçimi ayrıca gerekli yüzey profilini ve işlenen karbon çeliğinin sertliğini de dikkate almalıdır.
Yuvarlak bir kesme köşesi, keskin bir köşeye göre daha fazla kenar mukavemeti sağlar ve omuz ve profil işleme sırasında kenar kırılması riskini azaltabilir.
DOHRE'nin köşe yarıçaplı freze uçları, HRC55'e kadar karbon çeliği ve diğer genel çelik uygulamaları için tasarlanmıştır. Omuz frezeleme, kademeli işleme, yan duvar son işleme ve profil işleme için uygundur.
PEX tasarımı, ultra ince bir karbür alt tabakayı, %10 kobaltı, AlTiN nano kompozit kaplamayı, 6 derecelik pozitif talaş açısını ve 35 derecelik helis açısını bir araya getiriyor.
Daha sıkı yüzey işleme gereksinimleri genellikle daha kontrollü işleme koşulları gerektirir ve çevrim süresini artırabilir. Birbirine temas eden yüzeyler, sızdırmazlık alanları ve yatak yerleri, boşluk cepleri veya işlevsel olmayan dış yüzeylere göre daha sıkı pürüzlülük özelliklerine ihtiyaç duyabilir.
Bu nedenle mühendisler, yüzey pürüzlülüğünü her bir özelliğin gerçek işlevine göre tanımlamalıdır. Gereksiz yere sıkı spesifikasyonlardan kaçınmak, bitmiş parçanın performansını etkilemeden son işlem operasyonlarını azaltabilir.
Her ek son işlem aşaması, işleme süresini uzatır ve takım kullanımını artırır. Uygun bir freze ucu geometrisi ve istikrarlı kesme koşulları ile istenen yüzey kalitesi elde edilebiliyorsa, gereksiz ikincil işlemlerden genellikle kaçınılabilir.
Son işlem geliştirilirken takım çapı, kesici geometrisi, adım aralığı, diş başına ilerleme ve makine rijitliği birlikte değerlendirilmelidir. Kontrollü bir işlem, genellikle daha fazla son işlem geçişi eklemekten daha faydalıdır.
Aşırı aşınma sonrasında bir aleti çalıştırmak, kesme kuvvetlerini artırabilir ve yüzey pürüzlülüğünü daha az tutarlı hale getirebilir. Bununla birlikte, bir aleti çok erken değiştirmek, parça kalitesinde anlamlı bir iyileşme sağlamadan alet tüketimini artırabilir.
Takım durumunu ve yüzey kalitesini birlikte izlemek, takım değiştirme aralıklarını belirlemek için daha pratik bir temel sağlar. Titreşim, takım aşınması, salınım ve diğer çelik frezeleme yüzey sorunlarının teşhisi hakkında ek bilgi için, çelik frezeleme yüzey kalitesi kılavuzuna bakın.
Pürüzlü yüzey genellikle takım aşınması, titreşim, talaş birikmesi, aşırı ilerleme veya yetersiz talaş tahliyesinden kaynaklanır. Nedeni belirlemek için kesici takımı, kesme parametrelerini, takım çıkıntısını, salınımı ve talaş uzaklaştırmayı kontrol edin.
Uygun geometriye ve kaplamaya sahip katı karbür freze ucu, HRC55'e kadar karbon çeliği için iyi bir seçimdir. Kare uçlu freze uçları düz yüzeyler ve kanallar için, küresel uçlu freze uçları kavisli profiller için ve köşe yarıçaplı freze uçları omuzlar ve profiller için uygundur.
Takım salınımı, düzensiz oluk temasına, titreşime ve görünür takım izlerine neden olabilir. Takım tutucu, iş mili ve sıkıştırma durumunu kontrol etmek, yüzey kalitesindeki farklılıkları azaltmaya yardımcı olabilir.
Takım geometrisi, kesme direncini, talaş tahliyesini ve kenar mukavemetini etkiler. İşlenecek özellik için doğru kare, küresel uçlu veya köşe yarıçaplı geometri seçimi, yüzey tutarlılığını artırabilir.
Karbon çeliğinde tutarlı bir yüzey kalitesi, doğru takım geometrisi, kesme parametreleri, takım stabilitesi ve talaş kontrolüne bağlıdır. Titreşim, talaş birikmesi, takım aşınması ve düzensiz izlerin nedenlerini ele almak, gereksiz son işlem operasyonlarına gerek kalmadan yüzey kalitesini iyileştirebilir.
DOHRE, karbon çeliği ve HRC55'e kadar genel çelik uygulamaları için katı karbür freze uçları sunan profesyonel bir karbür kesici takım üreticisidir. Karbon çeliği frezeleme ihtiyaçlarınız için doğru kesici takımı görüşmek üzere DOHRE ile iletişime geçin .
Sorularınız veya yardımcı olabileceğimiz sorunlarınız mı var?
Gelin projenizden ve Dohre'nin aletlerinizin tasarımından, üretiminden ve pazara hazır hale getirilmesine nasıl yardımcı olabileceğinden bahsedelim.
Siteyi kullanmaya devam ederek gizlilik politikamızı ve Şartlar ve Koşullarımızı kabul etmiş olursunuz.