


İletişime Geçin
Sorularınız veya yardımcı olabileceğimiz sorunlarınız mı var?
Gelin projenizden ve Dohre'nin aletlerinizin tasarımından, üretiminden ve pazara hazır hale getirilmesine nasıl yardımcı olabileceğinden bahsedelim.

Okuma hacmi: 7361

Yayınlanma zamanı: 2021-09-26
Tahmini okuma süresi:
Düz yüzeyler, kavisli profiller, derin oyuklar, dar kanallar, omuzlar ve yüksek malzeme kaldırma işlemleri farklı takım tasarımları gerektirdiğinden, freze uçları farklı kesme geometrilerinde mevcuttur. Kare, küresel uçlu, köşe yarıçaplı, kaba işleme, uzun boyunlu, mikro çaplı ve özel profilli freze uçlarının her biri farklı bir işleme sonucu üretir. Bu kılavuz, CNC işlemede kullanılan en yaygın freze ucu tiplerini karşılaştırır, her bir kesicinin üretmek üzere tasarlandığı özellikleri açıklar ve her takım tipinin normalde nerede seçildiğini gösterir.
CNC frezelemede, kesici ucun şekli, bir takımın üretebileceği yüzeyi ve özelliği doğrudan etkiler. Düz tabanlı yuvalar için tasarlanmış bir kesici, kavisli kalıp yüzeyleri veya güçlendirilmiş omuz işleme için tasarlanmış bir takımla aynı sonucu vermez.
Uç frezelerin ana tiplerini anlamak, belirli bir CNC işleme işlemi için bir takım seçmeden önce kare, küresel uçlu, köşe yarıçaplı, kaba işleme, uzun boyunlu, mikro çaplı, dişli ve özel profilli kesiciler arasında ayrım yapmayı kolaylaştırır.
Parmak freze, freze makinelerinde ve CNC işleme merkezlerinde iş parçasından malzeme çıkarmak için kullanılan dönen bir kesici takımdır. Çoğu parmak frezenin dış çapında ve takım tasarımına bağlı olarak uç yüzeyinde kesici kenarları bulunur.
Bu kesme yapısı, freze ucunun kanallar, cepler, yan duvarlar, omuzlar, düz yüzeyler, kavisli profiller ve üç boyutlu özellikler işlemesine olanak tanır. Farklı kesme sonuçları için farklı uç geometrileri ve oluk tasarımları geliştirilmiştir.
Dohre, CNC işleme için çeşitli geometrilerde, malzemelerde, kaplamalarda, oluk konfigürasyonlarında ve özel boyutlarda katı karbür freze uçları sunmaktadır .
Parmak frezeler, kesici uç geometrisi, oluk tasarımı, takım erişim mesafesi, işleme aşaması ve üretmek üzere tasarlandıkları özellik türüne göre sınıflandırılabilir. Aşağıdakiler, CNC metal işlemede kullanılan en yaygın parmak freze türlerinden bazılarıdır.

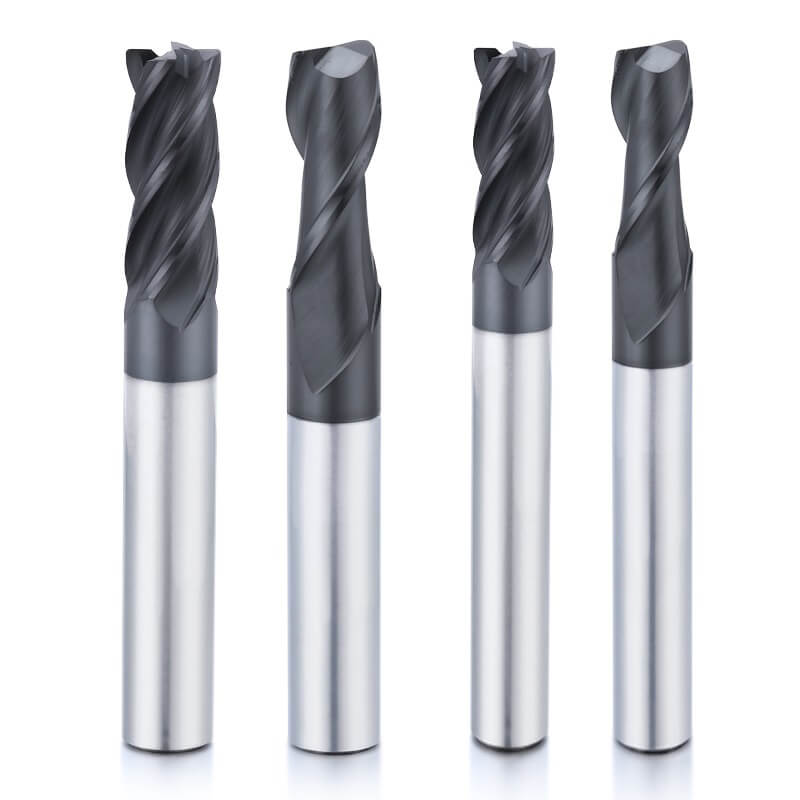
Kare uçlu freze, diğer adıyla düz uçlu freze, nispeten keskin köşelere sahip düz bir kesme ucuna sahiptir. Genellikle düz yüzeyler, tam genişlikte kanallar, cepler, düz yan duvarlar, omuzlar, basamaklar ve alt yüzey işleme için kullanılır.
Kare uçlu frezeler, parçanın düz bir tabana veya tabandan duvara net bir geçişe ihtiyaç duyduğu durumlarda seçilir. Keskin kesme köşesi doğru geometri sağlar, ancak kesintili kesim, aşırı temas veya kararsız işleme sırasında talaşlanmaya karşı daha hassas olabilir.
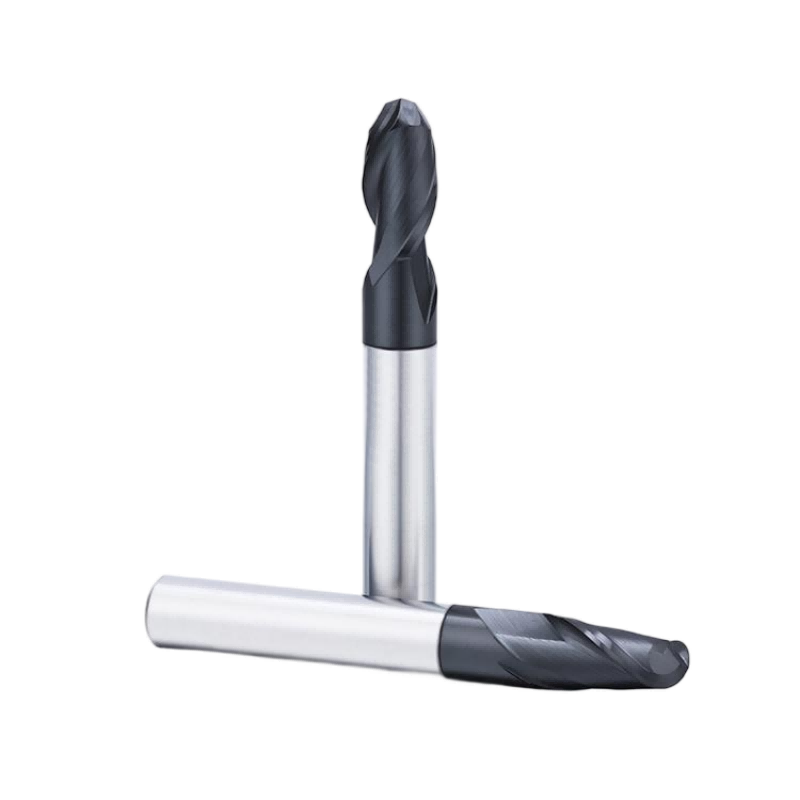
Küresel uçlu freze ucu, yarım küre şeklinde bir kesme ucuna sahiptir. Kavisli yüzeyler, kalıp boşlukları, üç boyutlu konturlar, serbest biçimli profiller, yay geçişleri ve detaylı son işlem operasyonları için tasarlanmıştır.
Yuvarlak kesim profili, takımın değişen yüzey açılarını takip etmesini sağlar. Yüzey kalitesi, bilye yarıçapına, adım aralığına, takım yoluna, kesme temasına, salınıma ve takım merkezine yakın kesme koşullarına bağlıdır.
Köşe yarıçaplı freze ucu, bazen yuvarlak uçlu freze ucu olarak da adlandırılır, uç yüzü ile yan kesme kenarı arasında tanımlanmış bir yarıçapa sahip, çoğunlukla düz bir kesme ucuna sahiptir.
Köşe yarıçapı, kesici kenarı güçlendirir ve keskin kare uçlu frezeye kıyasla köşe kırılmasını azaltabilir. Bu takımlar genellikle omuzlar, yan duvarlar, basamaklar, kalıp profilleri, yarı işlenmiş ve daha güçlü köşe desteği gerektiren son işleme işlemlerinde kullanılır.
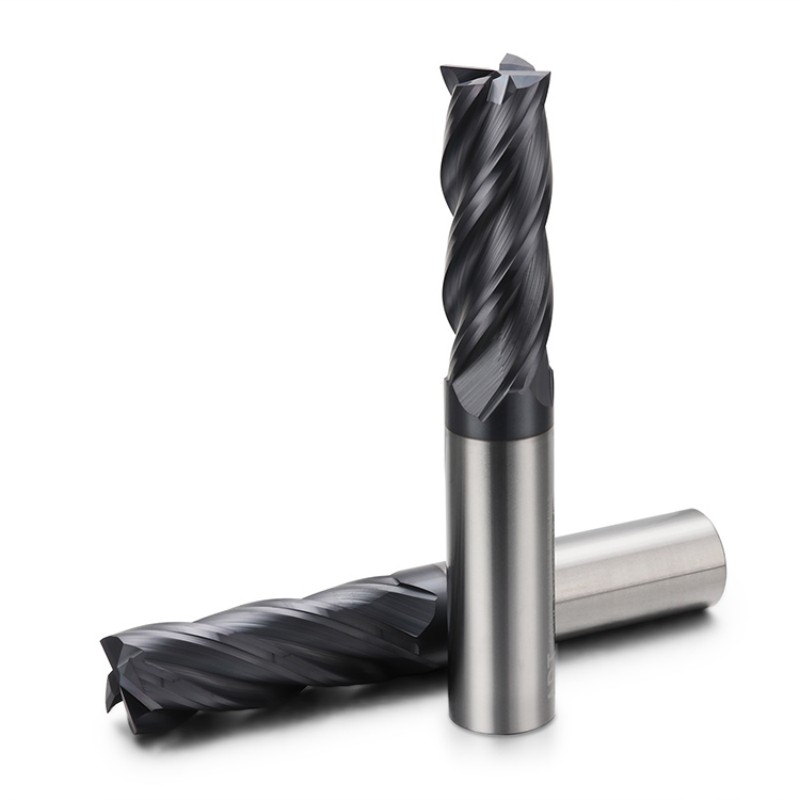
Kaba işleme freze uçları, çıkarılan malzemeyi daha küçük talaş parçalarına bölmek için tırtıklı veya dalgalı kesme kenarları kullanır. Bu, kesme basıncını azaltabilir ve kaba işleme sırasında istikrarlı malzeme kaldırmayı destekleyebilir.
Kaba işleme takımı, genellikle yarı finiş veya finiş işleminden önce işleme payının büyük bir kısmını gidermek için kullanılır. Boyutsal doğruluk ve nihai yüzey kalitesinin önemli olduğu durumlarda, genellikle özel bir finiş kesicisinin yerini almaz.
Son işlem freze uçları, boyutsal tutarlılığı, profil doğruluğunu ve gelişmiş yüzey kalitesini desteklemek üzere tasarlanmıştır. Gerekli iş parçası özelliğine bağlı olarak kare, küresel uçlu veya köşe yarıçaplı geometri kullanabilirler.
Son işlem operasyonlarında genellikle daha küçük kesme temas alanları kullanılır ve istikrarlı takım tutma, uygun kesme parametreleri, kontrollü salınım ve tutarlı kesme kenarı kalitesi gereklidir.
Uzun boyunlu freze ucu, kesici olukların arkasında daraltılmış bir boyun bölümüne sahiptir. Daraltılmış boyun, derin oyuklar, girintili yüzeyler, dar açıklıklar, kalıp duvarları ve takım tutucunun iş parçasıyla temas edebileceği alanlar için ek boşluk sağlar.
Uzun saplı takımlar, kare, küresel uçlu ve köşe yarıçaplı kesme uçlarıyla mevcuttur. Sap normalde yalnızca gerektiği kadar uzun olmalıdır, çünkü gereksiz uzanma titreşimi ve takım sapmasını artırabilir.
Mikro çaplı freze uçları, mikro kanallar, küçük boşluklar, minyatür omuzlar, ince konturlar, optik modül özellikleri, elektronik bileşenler, tıbbi parçalar, hassas kalıp ek parçaları ve diğer küçük işleme detayları için tasarlanmıştır.
Mikro takımlar özellikle iş mili salınımına, takım tutucu hassasiyetine, takım çıkıntısına, talaş yoğunluğuna, kesme derinliğine ve giriş yöntemine karşı hassastır. İş parçası geometrisi izin verdiğinde genellikle kısa ve rijit takım konfigürasyonları tercih edilir.
Diş açma frezesi, iç veya dış dişleri işlemek için CNC helisel interpolasyon kullanır. Kesici tasarımına bağlı olarak, adım ve takım geometrisi uygun olduğunda tek bir takım farklı diş çapları üretebilir.
T-kanal kesiciler, erişim kanalı işlendikten sonra T şeklinde kanallar oluşturmak üzere tasarlanmıştır. Alt kesim kesiciler, lolipop kesiciler, kırlangıç kuyruğu kesiciler ve benzeri özel takımlar, sıradan düz uçlu freze ile işlenemeyen özelliklere ulaşır.
Diğer tasarımlar arasında düz oluklu, konik, V şeklinde, çift uçlu, yukarıdan kesimli, aşağıdan kesimli, gravürlü, pahlı ve özel profilli kesiciler bulunur. Bu geometrilerin bazıları plastikler, kompozitler, grafit, ahşap, gravür, kesme ve uygulamaya özel profil işleme için kullanılır.
| Uç Freze Tipi | Tipik uygulamalar | Ana Seçim Nedeni |
|---|---|---|
| Kare Uçlu Değirmen | Düz yüzeyler, yuvalar, cepler, yan duvarlar ve omuzlar | Düz tabanlı ve keskin köşeli geometri |
| Bilyalı Uçlu Freze | Kavisli yüzeyler, kalıp boşlukları ve 3 boyutlu konturlar | Eğri profillerde sürekli temas |
| Köşe Yarıçapı End Mill | Omuzlar, yan duvarlar, basamaklar ve profiller | Daha güçlü kesme köşesi ve kenar koruması |
| Kaba Freze | Yüksek malzeme kaldırma ve kaba işleme | Talaş segmentasyonu ve azaltılmış kesme basıncı |
| Bitirme Frezesi | Son boyutlandırma ve yüzey işlemesi | Profil doğruluğu ve yüzey tutarlılığı |
| Uzun Boyunlu Uç Freze | Derin oyuklar ve kısıtlı işleme alanları | Ek tutucu ve iş parçası boşluğu |
| Mikro Çaplı Parmak Freze | Mikro yuvalar, küçük boşluklar ve minyatür özellikler | Küçük hassasiyetli geometriye erişim |
| İplik Fabrikası | İç ve dış CNC diş açma | İnterpolasyon yöntemiyle esnek iplik üretimi |
Kare, küresel uçlu ve köşe yarıçaplı freze uçları aynı nominal kesme çapına sahip olabilir, ancak farklı iş parçası özellikleri üretirler. Kesici uç profili, takımın alt yüzey, yan duvar, köşe geçişi ve kavisli profil ile nasıl temas edeceğini belirler.
| geometri | Ortaya Çıkan Yüzey | Tipik Uygulama |
|---|---|---|
| Kare Uçlu Değirmen | Düz taban ve düz yan duvar | Yuvalar, cepler, omuzlar ve basamaklar |
| Bilyalı Uçlu Freze | Kavisli yüzey ve pürüzsüz 3 boyutlu kontur | Kalıp boşlukları, serbest biçimli profiller ve kontur sonlandırma |
| Köşe Yarıçapı End Mill | Yuvarlak köşeli geçişe sahip düz alan | Omuzlar, yan duvarlar, profiller ve kenar koruması |
Düz taban ve net duvar geçişi gerektiğinde genellikle kare uçlu freze ucu seçilir. Sürekli kavisli yüzeyler için ise küresel uçlu freze ucu tercih edilir. Köşe yarıçaplı freze ucu, düz kesme alanı ile daha güçlü köşe desteği arasında bir denge sağlar.
Parmak frezeler, çelik, paslanmaz çelik, alüminyum, titanyum alaşımı, kalıp çeliği, sertleştirilmiş çelik, grafit, plastikler, kompozitler ve diğer işlenebilir malzemelerde çok çeşitli yüzeyler ve bileşen özellikleri üretmek için kullanılır.
| İşleme Operasyonu | Tipik Kullanım |
|---|---|
| Yerleştirme | Tam genişlikte yuvalar, oluklar ve kanallar üretmek |
| Yan Frezeleme | Dikey duvarların, kenarların ve yan yüzeylerin işlenmesi |
| cebe | Kapalı bir alan içindeki malzemenin çıkarılması |
| Kenar Frezeleme | Bir alt yüzey ve bitişik yan duvar oluşturmak. |
| profil Oluşturma | iç veya dış bileşen konturunu takip ederek |
| yüzey İşlem | Yüzey kalitesini ve boyutsal tutarlılığı iyileştirme |
| 3D Şekillendirme | İşleme kalıpları, kavisli yüzeyler ve serbest biçimli geometri |
| Derin Boşluk İşleme | Uzun saplı aletlerle girintili özelliklere ulaşmak |
| Mikro İşleme | Miniatür yuvalar, oyuklar ve hassas detaylar üretmek. |
Tek tek işlemlerin daha ayrıntılı açıklaması , frezeleme işlemleri ve uygulamaları kılavuzumuzda mevcuttur.
Uç frezeleme, CNC tezgahının takım veya iş parçasını programlanmış bir yol boyunca hareket ettirirken, dönen bir kesicinin malzemeyi kaldırdığı bir işleme sürecidir. Kesme işlemi dış çapta, uç yüzeyde veya her ikisinde de gerçekleşebilir.
Dış çap boyunca yer alan kesici kenarlar, çevresel kesim işlemini gerçekleştirir. Bu kenarlar öncelikle yan frezeleme, profil oluşturma, duvar işleme ve kanal veya kontur genişliğinin kontrolünden sorumludur.
Uç yüzeydeki kesici kenarlar, alt yüzeylerde, yuvalarda, ceplerde, omuzlarda ve eksenel giriş özelliklerinde kullanılır. Ortaya çıkan alt geometri, kesicinin kare, küresel uçlu, yarıçaplı veya başka bir profile sahip olmasına bağlıdır.
Merkezden kesen bir freze ucu, takım merkezine ulaşan veya onu kesen kesme kenarlarına sahiptir ve uygun koşullar altında eksenel girişe olanak tanır. Merkezden kesmeyen bir takım ise normalde yandan giriş, rampalama, helisel interpolasyon veya önceden işlenmiş bir erişim deliği gerektirir.
Kesici takım merkezden kesim yapsa bile, düz dikey daldırma her zaman en uygun giriş yöntemi değildir. Takım geometrisi, çapı, malzemesi, kesme derinliği, talaş tahliyesi ve makine rijitliği dikkate alınmalıdır.
Freze ucunun ana parçaları, kesme performansını, talaş tahliyesini, rijitliğini, işleme kabiliyetini ve boyutsal kapasitesini etkiler.

| Uç Freze Parçası | İşlev |
|---|---|
| Kesme Çapı | Kesici boyutunu, yuva genişliğini ve minimum özellik erişimini belirler. |
| flüt | Kesme kenarlarını şekillendirin ve talaş boşluğu sağlayın. |
| Çevresel Kesme Kenarı | Yan frezeleme, profil oluşturma ve duvar işleme işlemlerini gerçekleştirir. |
| Son Kesme Kenarı | Makinelerin alt yüzeyleri, yuvaları ve cepleri |
| çekirdek | Alete sağlamlık kazandırır ve kesici kenarları destekler. |
| Helezon açısı | Kesme kuvvetini, kenar temasını ve talaş akışını etkiler. |
| Flüt Uzunluğu | Mevcut eksenel kesme derinliğini belirler. |
| Sap | Derin ve dar alanlar için açıklık sağlar. |
| Sap | Takım tutucu tarafından tutulan silindirik bölüm |
| Uzunluk | Kesici uçtan sapın arka kısmına kadar olan toplam uzunluk |
Daha uzun kesme bölümleri ve daha geniş takım erişimi, erişilebilirliği artırır ancak rijitliği azaltabilir. En kısa pratik oluk uzunluğu, boyun uzunluğu ve takım çıkıntısı genellikle daha iyi işleme stabilitesi sağlar.
Parmak frezeler ve matkap uçları, her ikisi de dönen kesici aletlerdir, ancak farklı kesme yönleri ve işleme işlemleri için tasarlanmışlardır.

| Özellik | Freze | Matkap ucu |
|---|---|---|
| Ana amaç | Yüzeylerin, yuvaların, ceplerin ve konturların işlenmesi | Yuvarlak delikler üretmek |
| Kesme Yönü | Geometriye bağlı olarak eksenel ve yanal | Esasen eksenel |
| Keskin Kenarlar | Uç yüzey ve çevresel kesme kenarları | Matkap ucu ve kesici dudaklar |
| Tipik Operasyonlar | Oluk açma, profil oluşturma, oyuk açma ve konturlama | Delme ve delik açma |
| Yan Kesim | Yan kesim için tasarlanmıştır. | Normalde yan frezeleme için tasarlanmamıştır. |
Uygun uygulamalarda, merkezden kesen bir freze ucu iş parçasına eksenel olarak girebilir, ancak otomatik olarak özel bir matkap ucunun yerini tutmaz. Delik derinliği, talaş tahliyesi, çap doğruluğu ve taban geometrisi dikkate alınmalıdır.
Takım malzemesi, kesme hızı, rijitlik, kenar mukavemeti, aşınma direnci, ısı direnci ve uygun işleme uygulamalarını etkiler.
Yüksek hız çeliğinden üretilen freze uçları genellikle iyi bir tokluk ve daha düşük bir ilk maliyet sunar. Daha düşük kesme hızları, daha az rijit makineler, onarım işleri, özel takım şekilleri ve daha küçük üretim miktarları için uygun olabilirler.
Katı karbür freze uçları yüksek sertlik, rijitlik, aşınma direnci ve kesme kenarı stabilitesi sağlar. Daha yüksek kesme hızları, boyutsal tutarlılık, yüzey kalitesi ve istikrarlı seri üretim gerektiren CNC işleme uygulamalarında yaygın olarak kullanılırlar.
Karbür kalitesi, kobalt içeriği, kaplama, oluk geometrisi ve kenar hazırlığı, iş parçası malzemesine ve işleme koşullarına göre ayarlanabilir.
Yüksek hızlı CNC işleme için katı karbür freze uçlarının avantajlarına ilişkin kılavuzumuzda daha fazla bilgi mevcuttur.
CBN ve PCD takımları, sıradan karbür freze uçlarının doğrudan yerine geçmekten ziyade, özel uygulamalar için kullanılır. CBN genellikle yüksek sertlikteki çeliklerin işlenmesinde tercih edilirken, PCD seçilmiş demir dışı metaller, grafit, kompozit ve aşındırıcı malzeme uygulamalarında kullanılabilir.
İş parçasının gerekli özellikleri, freze ucu tipinin seçimi için ilk yönlendirmeyi sağlar. Malzeme, yiv sayısı, kaplama, takım uzunluğu ve makine koşulları daha sonra ayrı ayrı değerlendirilmelidir.
| İşleme Gereksinimi | Önerilen Alet Yönü |
|---|---|
| Düz taban veya düz yan duvar | Kare uçlu değirmen |
| Eğri veya üç boyutlu yüzey | Küresel uçlu freze |
| Daha güçlü kesme köşesine sahip omuz | Köşe yarıçapı parmak frezesi |
| Yüksek stok kaldırma | Kaba freze |
| Derin veya kısıtlı özellik | Uzun boyunlu freze ucu |
| Küçük hassas özellik | Mikro çaplı freze ucu |
| İç veya dış CNC diş açma | İplik değirmeni |
Uç geometrisi, takım seçiminin yalnızca ilk aşamasıdır. İş parçası malzemesi, yiv sayısı, kesme uzunluğu, kaplama, takım erişimi, makine rijitliği, takım tutucu salınımı ve talaş tahliyesi de dikkate alınmalıdır.
CNC işleme için eksiksiz freze ucu seçim kılavuzumuz, bu faktörleri birlikte nasıl değerlendireceğinizi açıklamaktadır.
Oluk sayısı ayrıca talaş boşluğunu, gövde mukavemetini ve kesici kenar sayısını da etkiler. Daha detaylı bilgi için 2 oluklu ve 4 oluklu freze uçlarının karşılaştırmasına bakın.
Yaygın türler arasında kare uçlu frezeler, küresel uçlu frezeler, köşe yarıçaplı frezeler, kaba işleme frezeleri, ince işleme frezeleri, uzun boyunlu takımlar, mikro çaplı frezeler, diş açma frezeleri, T kanallı kesiciler ve özel profilli kesiciler bulunur.
Kare uçlu frezeler, düz yüzeyleri, kanalları, cepleri, yan duvarları, omuzları ve basamakları işleyebildikleri için en yaygın kullanılan tipler arasındadır. Doğru tip yine de gerekli iş parçası özelliğine bağlıdır.
Kare uçlu freze, düz tabanlar ve nispeten keskin geçişler üretir. Küresel uçlu freze, kavisli ve üç boyutlu yüzeyleri işler. Köşe yarıçaplı freze, güçlendirilmiş yuvarlak köşeli, çoğunlukla düz bir kesme alanı sağlar.
Kare uçlu freze genellikle düz tabanlı yüzeyler, kanallar, omuzlar, basamaklar ve düz yan duvarlar için tercih edilir.
Küresel uçlu freze ucu, genellikle kavisli yüzeyler, kalıp boşlukları, serbest biçimli profiller, yay geçişleri ve üç boyutlu kontur son işleminde kullanılır.
Kaba işleme frezesi, çıkarılan malzemeyi daha küçük parçalara ayıran tırtıklı veya dalgalı kesme kenarlarına sahiptir. Yarı finiş veya finiş işleminden önce istikrarlı malzeme kaldırma için tasarlanmıştır.
Uzun boyunlu freze ucu, kesici kenarın derin veya dar bir alana ulaşması gerektiğinde ve takım tutucu ile iş parçası arasında bir etkileşim olmaması gerektiğinde kullanılır.
Parmak frezeler, kanal açma, cep açma, yan frezeleme, omuz frezeleme, profil oluşturma, yüzey işleme, üç boyutlu konturlama, derin oyuk işleme ve mikro özellik işleme için kullanılır.
Uygun koşullar altında, merkezden kesen bir freze ucu malzemeye eksenel olarak girebilir. Bununla birlikte, özellikle delik derinliği ve talaş tahliyesi önemli olduğunda, standart yuvarlak delikler açmak için özel bir matkap ucu genellikle daha verimlidir.
Öncelikle işlenmesi gereken özelliği belirleyin. Ardından iş parçası malzemesini, işleme aşamasını, oluk sayısını, takım çapını, kesme uzunluğunu, erişim mesafesini, kaplamayı, makine rijitliğini, talaş tahliyesini ve gerekli yüzey kalitesini göz önünde bulundurun.
Düz yüzeyler, kavisli profiller, derin oyuklar, mikro özellikler, dişler, girintiler ve kaba işleme işlemleri farklı kesme geometrileri gerektirdiğinden, farklı tipte freze uçları geliştirilmiştir.
Kare uçlu, küresel uçlu, köşe yarıçaplı, kaba işleme, uzun boyunlu ve mikro çaplı freze uçları, her biri farklı bir işleme problemine çözüm sunar. Doğru kesiciyi seçmek, aletin üretmesi gereken yüzeyi ve özelliği anlamakla başlar.
Dohre, endüstriyel CNC işleme için standart ve özel karbür freze uçları üretmektedir. Kesme çapı, yiv uzunluğu, boyun boyutları, şaft boyutu, toplam uzunluk, yiv sayısı, karbür kalitesi, kaplama ve kesme geometrisi müşteri gereksinimlerine göre geliştirilebilir.
İş parçasının malzemesini, işleme özelliğini, takım çapını, kesme derinliğini, istenen yüzey kalitesini, makine koşullarını ve üretim miktarını bize gönderin. Dohre, uygulamanız için uygun bir standart freze ucu önerebilir veya özel bir takım geliştirebilir.
Dohre ile iletişime geçin.Sorularınız veya yardımcı olabileceğimiz sorunlarınız mı var?
Gelin projenizden ve Dohre'nin aletlerinizin tasarımından, üretiminden ve pazara hazır hale getirilmesine nasıl yardımcı olabileceğinden bahsedelim.
Siteyi kullanmaya devam ederek gizlilik politikamızı ve Şartlar ve Koşullarımızı kabul etmiş olursunuz.