Sunucu Soğutma Plakalarında Dar Akış Kanallarının İşlenmesi Nasıl Yapılır?
Yayınlanma zamanı: 2026-07-17
Giriş
Dar akış kanalları, freze ucunun rijitliği, talaş tahliyesi, salınım kontrolü ve kesme stabilitesi açısından yüksek talepler ortaya koymaktadır. Doğru takım, kanal genişliği, derinliği, köşe yarıçapı, iş parçası malzemesi, duvar kalınlığı ve istenen yüzey kalitesine göre seçilmelidir.
Dar akış kanalları, birçok sunucu soğutma plakası tasarımında önemli özelliklerdir. Soğutma sıvısını plaka boyunca yönlendirir ve ısı transferi için mevcut temas alanını artırır, ancak aynı zamanda CNC frezeleme için zorlu koşullar da yaratır.
Kanal daraldıkça veya derinleştikçe, freze ucu daha az rijit hale gelir ve talaşların kesme alanından çıkması için daha az yer kalır. Aşırı salınım, uzun takım çıkıntısı, uygun olmayan oluk geometrisi veya yetersiz talaş tahliyesi, boyut hatasına, çizilmiş kanal duvarlarına, çapaklara, hızlı takım aşınmasına veya ani kesici kırılmasına yol açabilir.
Bu makale, CNC frezeleme yöntemiyle üretilen veya işlenen soğuk plaka kanallarına odaklanmaktadır. Doğru işleme yöntemi, kanalın gerçek geometrisine, iş parçası malzemesine, duvar kalınlığına, yüzey gereksinimine, makine durumuna ve üretim hacmine bağlıdır.
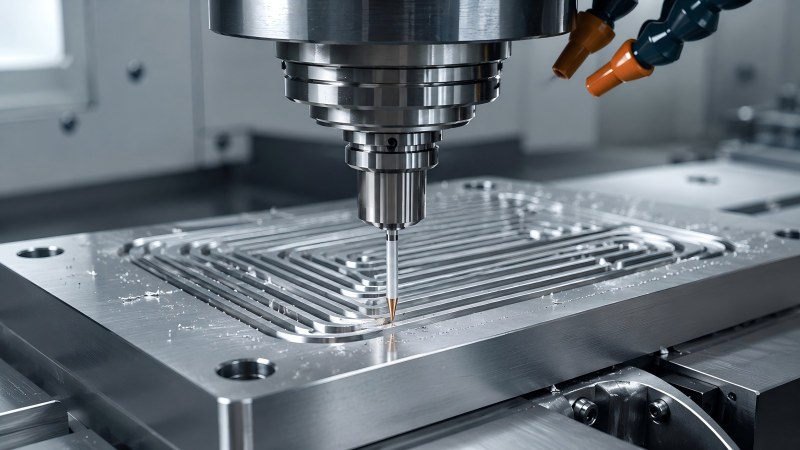
Dar Soğuk Plaka Kanallarının İşlenmesi Neden Zordur?
Dar bir kanal hem kesici çapını hem de oluk aralığını sınırlar. Alet, gerekli genişliği ve iç yarıçapı üretecek kadar küçük olmalı, ancak aynı zamanda kanal açma ve yan frezeleme sırasında sapmaya karşı koyacak kadar da sağlam kalmalıdır.
Çevredeki duvarlar soğutucu, hava ve talaş hareketini kısıtladığı için talaş tahliyesi daha zor hale gelir. Kanalda kalan talaşlar tekrar kesilebilir, bu da ısıyı artırır ve alt veya yan duvarlarda çizikler bırakır.
Kanal ince duvarlarla da çevrili olabilir. Aşırı radyal kuvvet, işleme sırasında bu duvarları hareket ettirebilir ve bu da nihai kanal genişliğini değiştirebilir veya iş parçası fikstürden ayrıldıktan sonra plakanın düzlüğünü azaltabilir.
| Kanal Koşulu | Ana İşleme Riski | Süreç öncelik |
|---|
| Dar kanal genişliği | Küçük kesici çapı ve azaltılmış rijitlik | Gerekli genişlik ve yarıçapa uygun en büyük aleti kullanın. |
| Derin kanal | Uzun erişim, sapma, titreşim ve zayıf talaş kaldırma. | Fazla çıkıntıyı sınırlayın ve kademeli kesim derinliği kullanın. |
| Birbirine yakın kanallar | İnce duvar hareketi ve plaka deformasyonu | Kesme kuvvetini kontrol edin ve işleme sırasını dengeleyin. |
| Küçük iç yarıçap | Ana kanaldan daha küçük bir kesici gerektirir. | Daha büyük bir aletle kaba işleme yapın ve kalan köşeleri ayrı ayrı bitirin. |
| Uzun sürekli takım yolu | Takım aşınması, talaş birikimi ve boyutsal sapma | Kenar koşullarını izleyin ve tutarlı talaş tahliyesini sağlayın. |
Freze ucunu seçmeden önce kanal geometrisini doğrulayın.
Takım seçimi, bileşen çizimiyle başlamalıdır. Sadece kanal genişliği yeterli değildir. Derinlik, iç köşe yarıçapı, duvar kalınlığı, kanal yolu, giriş pozisyonu, taban şekli ve mevcut boşluk, gerekli kesiciyi etkileyen faktörlerdir.
Bir kesici, nominal kanal genişliğine uygun olabilir ancak oluk çok kısa ise, boyun çevredeki duvarı geçemiyorsa veya tutucu iş parçasına engel oluyorsa yine de uygun olmayabilir. Tersine, gereksiz yere uzun bir kesici seçmek rijitliği azaltır ve işlemi titreşime ve salınıma karşı daha hassas hale getirir.
| Çizim Bilgileri | Neden Önemli? |
|---|
| Kanal genişliği | Maksimum kesici çapını belirler. |
| Kanal derinliği | Gerekli kesme uzunluğunu ve erişim mesafesini belirler. |
| İç yarıçap | Ana kaba işleme aletinden daha küçük bir son işleme bıçağı gerekebilir. |
| Duvar kalınlığı | İzin verilen kesme kuvvetini ve işleme sırasını etkiler. |
| Erişim ve çevredeki geometri | Boynun kısaltılması veya özel erişim gerekip gerekmediğini belirler. |
| Tolerans ve yüzey gereksinimi | Kaba işleme ve ince işleme için ayrı aletler kullanılıp kullanılmayacağına karar verir. |
Kanala uygun en büyük kesici çapını kullanın.
Daha küçük bir kesici otomatik olarak daha hassas anlamına gelmez. Çapın küçültülmesi aynı zamanda takım gövdesini küçültür ve bükülmeye, salınıma ve talaş tıkanmasına karşı hassasiyeti artırır.
Kanal geometrisinin izin verdiği durumlarda, gerekli genişliği ve iç yarıçapı üretebilecek en büyük kesici çapını kullanın. Daha büyük bir takım genellikle daha iyi rijitlik, sapmaya karşı daha fazla direnç ve daha istikrarlı yan duvar kontrolü sağlar.
Kanalda küçük köşe yarıçapları olduğunda, pratik bir yaklaşım, malzemenin büyük kısmını daha büyük bir freze ucuyla kaba işlemek ve daha küçük bir kesiciyi yalnızca kalan köşeler veya detaylı alanlar için kullanmaktır. Bu, en zayıf takımın ağır kesme yükü altında geçirdiği süreyi azaltır.
Kesim uzunluğunu ve boyun uzunluğunu gerçek derinliğe göre eşleştirin.
Kesim uzunluğu, boyun uzunluğu ve toplam çıkıntı aynı ölçü olarak değerlendirilmemelidir. Her biri aleti farklı şekilde etkiler.
• Kesme uzunluğu, flütün gerçekten işlemesi gereken malzemeyi kapsamalıdır.
• Boyun uzunluğu, daha derin kanal duvarları veya çevredeki yapılar etrafında yeterli boşluk sağlar.
• Alet çıkıntısı, tutucudan uzanan ve desteklenmeyen uzunluktur ve mümkün olduğunca kısa tutulmalıdır.
Gereksiz yere uzun bir yiv, kesiciyi tüm kesme bölümü boyunca zayıflatır. Derin bir kanal için, uygun şekilde tasarlanmış, daraltılmış bir boyuna sahip kısa bir kesici kenar, uzun ve tam yivli bir alete göre daha iyi bir rijitlik sağlayabilir.
Genellikle, hedefe güvenli bir şekilde ulaşabilen en kısa katalog aleti tercih edilir. Standart bir kesici aşırı uzatma gerektirdiğinde, özel bir boyun uzunluğu daha istikrarlı bir çözüm sağlayabilir.
Malzeme ve yonga aralığına göre yiv sayısını seçin.
Oluk sayısı hem talaş tahliyesini hem de takım gövdesinin dayanıklılığını etkiler. Daha az oluk genellikle talaşlar için daha fazla açık alan sağlarken, ek oluklar bazı tasarımlarda kesici kenar sayısını artırabilir ve gövdeyi güçlendirebilir.
Alüminyum kanallar için, geniş talaş boşluğu ve cilalı oluklar önemlidir çünkü uzun talaşlar ve birikmiş kenarlar dar geçitleri tıkayabilir. Bakır kanallar için ise, pürüzsüz oluk yüzeyleri ve keskin bir kesme kenarı yapışmayı azaltmaya ve talaşların kanal boyunca yayılmasını önlemeye yardımcı olur.
İş parçası malzemesine, kesici çapına, tam kanal kavrama özelliğine, iş mili kapasitesine ve vakumlama yöntemine göre doğru kanal sayısı seçilmelidir. Yan frezelemede iyi performans gösteren bir kanal konfigürasyonu, derin ve tam genişlikte bir kanal için ideal olmayabilir.
Bakır ve Alüminyum Kanallar Farklı Öncelikler Gerektirir
Bakır ve alüminyum soğuk plakalar benzer kanal yapılarına sahip olabilir, ancak kesme davranışları farklıdır. Takım, yalnızca kanal boyutlarına göre değil, gerçek alaşıma uygun olarak seçilmelidir.
| İşleme Faktörü | Alüminyum Kanal | Bakır Kanal |
|---|
| Yaygın çip sorunu | Uzun talaşlar, paketleme ve birikmiş kenar | Yapışma, bulaşma ve talaş yeniden kesme |
| En ileri öncelik | Düşük kesme direncine sahip keskin kenar | Temiz kesim için çok keskin kenar |
| Flüt önceliği | Geniş talaş alanı ve cilalı tahliye yolu | Pürüzsüz oluk ve kontrollü talaş hareketi |
| Yüzey endişesi | Kenarlarda birikmiş çıkıntılar, çapaklar ve ince duvar hareketleri | Çizikler, lekeler ve ince artık çapaklar |
| Kurulum önceliği | Düşük kesme kuvveti ve etkili talaş tahliyesi | Düşük salınım ve talaşın tekrar kesilmesinin önlenmesi |
Bakır ve alüminyum servis soğutma plakası işleme ve freze ucu seçimi kılavuzumuzda daha detaylı bir karşılaştırma bulabilirsiniz.
Talaş alanı sınırlı olduğunda tam derinlikte kesimden kaçının.
Derin ve tam genişlikte bir yuva, kesme yükünü freze ucunun her iki tarafına da dağıtırken, talaşların kaçabileceği yolu da sınırlar. Küçük çaplı bir kesici uçta bu durum, hızla ısınmaya, talaş sıkışmasına, sapmaya veya kırılmaya yol açabilir.
Aşamalı derinlik veya katmanlı işleme, genellikle kanal kesici çapına göre derin olduğunda daha kararlıdır. Her geçişte kontrollü miktarda malzeme çıkarılır ve bir sonraki katman başlamadan önce talaşların temizlenmesine olanak tanır.
Her geçişteki kesin derinlik, malzemeye, takım çapına, oluk geometrisine, makine rijitliğine, tutucuya ve soğutma sıvısı koşullarına bağlı olarak belirlenmelidir. Her kanal veya malzeme için sabit bir değer uygulanmamalıdır.
İstikrarlı bir giriş stratejisi kullanın.
Ani dikey giriş veya anında tam genişlikte temas, küçük bir kesiciyi aşırı yükleyebilir. Giriş yöntemi, kesici kenarı malzemeye kademeli olarak yerleştirmeli ve işlemin başından itibaren talaş tahliyesini sağlamalıdır.
Parça ve takım yeteneklerine bağlı olarak, rampa, helisel giriş, önceden işlenmiş giriş cebi veya kademeli yan giriş, doğrudan daldırmaya göre daha yumuşak bir başlangıç sağlayabilir. Seçilen yöntem, freze ucunun geometrisiyle uyumlu olmalıdır.
Giriş ve çıkış noktalarında da mümkün olduğunca desteksiz ince duvarlardan kaçınılmalıdır. Zayıf bir kenardan kırılmak, çapak oluşmasına veya kanal duvarının yerinden oynamasına neden olabilir.
Kesme hızını artırmadan önce talaş tahliyesini iyileştirin.
Talaşlar akış kanalının içinde kaldığında, sadece mil hızını artırmak sorunu çözmeyecektir. Tahliye yolu kısıtlı kaldığı sürece daha fazla talaş oluşabilir.
• İş parçası malzemesine uygun yeterli yiv aralığına sahip bir kesici kullanın.
• Soğutma sıvısını veya havayı plakanın üstünden değil, kesme alanına doğru yönlendirin.
• Aşamalı derinlik geçişleri arasında talaşları temizleyin.
• Bir kanaldan çıkan talaşların yakındaki bitmiş bir kanala girmesine izin vermeyin.
• Flüt ve kesici kenarı birikmiş malzemelerden temiz tutun.
• Tahliye yolunu açık tutan bir işleme sırası kullanın.
Talaş tahliyesi, kanal yüzeyi ve talaşların kendileri incelenerek değerlendirilmelidir. Çizikler, kaynaklanmış malzeme, beklenmedik ısı ve düzensiz talaş şekli, malzemenin yeniden kesildiğini gösterebilir.
Küçük Çaplı Kanal Frezeleme İşleminde Salınım Neden Kritiktir?
Kesici kenarların eşit olmayan miktarlarda malzeme çıkarmasına neden olan salınım sorunu yaşanır. Bir oluk kesme yükünün büyük kısmını taşırken, diğer bir oluk çok az kesme işlemi yapar veya kanal yüzeyine sürtünür.
Küçük çaplı bir freze ucunda, küçük bir salınım değeri bile takım çapının önemli bir yüzdesini temsil eder. Sonuç olarak, aşırı büyük bir kanal, eşit olmayan yan duvarlar, hızlı kenar aşınması, çapak oluşumu veya ani takım arızası meydana gelebilir.
İşleme başlamadan önce, tutucu, pens, iş mili arayüzü, takım sıkıştırma uzunluğu ve tüm temas yüzeylerinin temizliği kontrol edilmelidir. Salınım, yalnızca şaft üzerinde değil, kesici kenara yakın bölgede de kontrol edilmelidir.
Kontrol Aleti Çıkıntısı ve Tutucu Girişimi
Kesici, tutucudan güvenli bir mesafeyi koruyarak kanalın en derin noktasına ulaşacak kadar uzatılmalıdır. Ek uzatma, bükülmeyi artırır ve aleti titreşime karşı daha hassas hale getirir.
Kanalın etrafı yükseltilmiş duvarlar veya diğer özelliklerle çevrili olduğunda uzun boyunlu bir kesici gerekebilir, ancak boyun gerekenden daha uzun olmamalıdır. Kesici tasarımıyla birlikte tutucu şekli ve mil erişimi de gözden geçirilmelidir.
Tutucu, girişimin ana kaynağı olduğunda, daha ince bir tutucuya veya özel takım geometrisine geçmek, standart bir kesiciyi tutucudan daha uzağa uzatmaktan daha iyi bir rijitlik sağlayabilir.
Bitişik Kanallar Arasındaki İnce Duvarları Koruyun
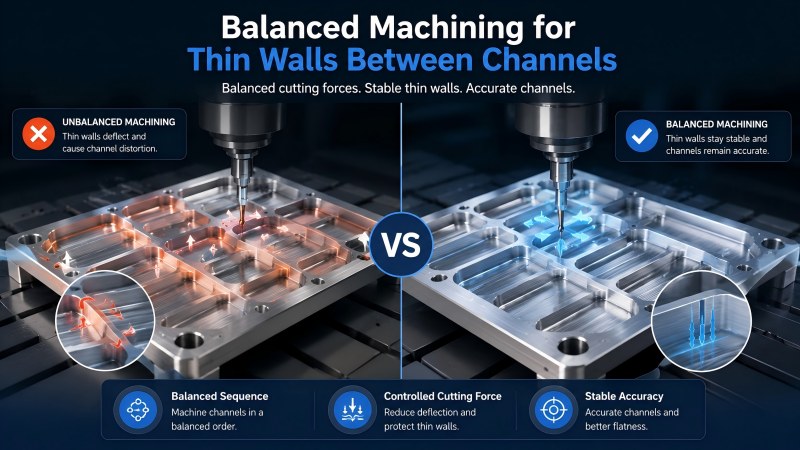
Birbirine yakın akış kanalları, işleme sırasında hareket edebilen dar duvarlar bırakabilir. Bir taraf tamamen işlenmişken karşı taraf hala katı malzeme içeriyorsa, kesme basıncı duvarı takımdan uzaklaştırabilir.
Dengeli bir sıra bu etkiyi azaltabilir. Bir kanalı tamamen bitirmeden diğerine başlamak yerine, komşu kanalları kademeli olarak işleyin. Yarı işleme için kontrollü miktarda malzeme bırakın ve her iki tarafı da benzer kesim koşulları altında bitirin.
Sıkıştırma kuvveti de kontrol edilmelidir. Aşırı basınç, işleme sırasında plakayı düz tutabilir ancak sıkıştırma kaldırıldıktan sonra deforme olmasına neden olabilir.
Ayrı Kanallı Kaba ve İnce İşleme
Kaba işleme ve ince işleme farklı önceliklere sahiptir. Kaba işleme, istikrarlı malzeme kaldırma ve talaş tahliyesine odaklanırken, ince işleme nihai kanal genişliğine, duvar kalitesine, çapak kontrolüne ve yüzey tutarlılığına odaklanır.
| İşleme Aşaması | Ana hedef | Süreç öncelik |
|---|
| Kanal kaba işleme | Kesiciyi aşırı yüklemeden malzemeyi çıkarın. | Talaş tahliyesi, kademeli derinlik ve istikrarlı giriş |
| yarı terbiye | Duvar şeklini düzeltin ve eşit miktarda malzeme bırakın. | Dengeli katılım ve kontrollü duvar hareketi |
| Kanal bitirme | Son genişliğe, kenar kalitesine ve yüzey durumuna ulaşın. | Keskin kenar, düşük salınım, hafif kavrama ve temiz kanal |
| Son denetim | Ölçüleri doğrulayın ve kalan talaş veya çapakları temizleyin. | Kanal genişliği, derinliği, duvar durumu, çapaklar ve temizlik |
Kanal toleransı veya yüzey kalitesi önemli olduğunda, aşırı aşınmış bir kaba işleme bıçağı son işlem için kullanılmamalıdır. Ayrı bir son işleme aleti, daha öngörülebilir kenar durumu ve boyut kontrolü sağlayabilir.
Kanalın aşırı genişlemesinden önce takım aşınmasını izleyin.
Takım aşınması, kesici ucun tamamen kırılmasından ziyade, kanal kalitesinde bir değişiklik olarak ilk başta kendini gösterebilir. Yaygın uyarı işaretleri arasında artan çapaklar, daha geniş yuvalar, düzensiz yan duvarlar, daha fazla iş mili yükü, yüzey çizikleri veya talaş şeklinde değişiklik yer alır.
Tekrarlanan üretimde, takım ömrü, kabul edilemez hale gelen ilk özelliğe göre kontrol edilmelidir. Bu özellikler kanal genişliği, alt yüzey kalitesi, duvar konumu, çapak yüksekliği veya kesici kenar durumu olabilir.
Takım ömrü kayıtları, malzeme kalitesi, kesici çapı, kanal derinliği, tutucu, çıkıntı, kesme verileri ve muayene sonuçlarını içermelidir. Bu, normal aşınmayı, salınım, talaş tıkanıklığı veya iş parçası tutma sorunlarından kaynaklanan problemlerden ayırt etmeye yardımcı olur.
Özel bir freze ucu ne zaman gereklidir?
Standart küçük çaplı freze uçları birçok soğutma kanalını işleyebilir, ancak bazı tasarımlar, standart katalog aletlerinde bulunmayan çap, kesme uzunluğu, boyun boşluğu, köşe şekli ve toplam uzunluğun bir kombinasyonunu gerektirir.
Özel bir freze ucu, aşağıdaki durumlarda faydalı olabilir:
• Standart dışı bir kanal genişliği.
• Kısa bir flüt ve uzun, daraltılmış bir boyun gerektiren derin bir kanal.
• Özel bir taban yarıçapı veya yan duvar geçişi.
• Kademeli kanal veya birleşik profil.
• Sınırlı yetki belgesi.
• Uygulamaya özgü kenar veya oluk geometrisi gerektiren bir malzeme.
Dohre , kanal çizimine, iş parçası malzemesine, kesme derinliğine, boyun boşluğuna, köşe gereksinimine, toleransa ve makine koşullarına göre özel ve standart dışı freze uçları sağlar.
Dar Akış Kanalı Frezeleme İçin Pratik Kontrol Listesi
• Kesiciyi seçmeden önce iş parçasının malzemesini ve alaşımını doğrulayın.
• Kanal genişliğini, derinliğini, köşe yarıçapını ve çevresindeki boşluğu kontrol edin.
• Gerekli geometriye uygun en büyük kesici çapını kullanın.
• Kesme uzunluğunu, malzemenin gerçek kesim derinliğine göre ayarlayın.
• Sadece özelliklerin rahatça görülebilmesi için gereken boyun uzunluğunu kullanın.
• Aletin toplam çıkıntısını mümkün olduğunca kısa tutun.
• Malzeme, yuva bağlantısı ve yonga boşluğuna göre yiv sayısını seçin.
• Tam derinlikte kesim talaş tahliyesini kısıtladığında kademeli derinlik yöntemini kullanın.
• Kesme alanına doğrudan soğutma sıvısı veya hava verin ve kesimler arasında talaşları temizleyin.
• Küçük çaplı bir alet kullanmadan önce kesici kenara yakın bölgedeki salınımı kontrol edin.
• Kanallar arasındaki ince duvarları işlerken dengeli bir sıra kullanın.
• Kanal toleransının kritik olduğu durumlarda kaba işleme ve ince işlemeyi ayrı ayrı yapın.
• Üretim sırasında çapakları, kanal genişliğini, yüzey çiziklerini ve takım aşınmasını izleyin.
• Standart bir kesici aletin aşırı erişim gerektirmesi veya istenen özelliğe uymaması durumunda özel bir alet kullanmayı düşünün.
SSS
Dar soğuk plaka kanalları için hangi tip freze ucu uygundur?
Doğru malzeme geometrisine, yeterli talaş boşluğuna, düşük salınıma ve yalnızca gerekli kesme ve boyun uzunluğuna sahip küçük çaplı bir karbür freze ucu genellikle uygundur. Kullanılacak takım, kanal ve iş parçası malzemesine bağlıdır.
Dar bir kanal için mümkün olan en küçük kesici mi kullanılmalıdır?
Hayır. Gerekli kanal genişliğini ve iç yarıçapı üretebilecek en büyük kesiciyi kullanın. Daha büyük çap genellikle daha iyi rijitlik ve boyutsal kararlılık sağlar.
Soğuk plaka kanal frezeleme sırasında küçük uçlu frezeler neden kırılır?
Sık rastlanan nedenler arasında aşırı salınım, uzun çıkıntı, derin tam genişlikte kesim, talaş birikmesi, uygunsuz giriş, ani kavrama, kötü malzeme eşleşmesi ve aşınmış kesici kenarlar yer almaktadır.
Derin ve dar kanallardan talaşlar nasıl çıkarılabilir?
Yeterli oluk aralığı, kademeli derinlik, uygun soğutma sıvısı veya hava yönü ve geçişler arasında düzenli talaş temizliği kullanılmalıdır. İşleme sırası, tahliye yolunu açık tutmalıdır.
Aynı freze ucu bakır ve alüminyum kanalları işleyebilir mi?
Bazı işlemlerde mümkün olabilir, ancak genel bir çözüm olarak önerilmez. Alüminyum ve bakırın yapışma, talaş akışı, çapak ve kenar keskinliği gereksinimleri farklıdır.
Daraltılmış boyunlu freze ucuna ne zaman ihtiyaç duyulur?
Kesici kenarın derin bir kanala ulaşması gerekirken, kesici olmayan kısmın çevredeki duvarlardan uzak tutulması gerektiğinde, daraltılmış boyunlu bir alet kullanışlıdır. Boyun, gerekenden daha uzun olmamalıdır.
Özel bir freze ucu ne zaman düşünülmelidir?
Özel bir kesici, standart dışı genişlikler, derin kanallar, özel yarıçaplar, kademeli profiller, sınırlı tutucu boşluğu veya standart aletlerin aşırı uzatma gerektirdiği uygulamalar için uygun olabilir.
Sonuç
Dar akış kanalı frezeleme, takım erişimi, rijitlik, talaş tahliyesi ve boyut kontrolü arasında bir denge gerektirir. Kesiciyi yalnızca kanal genişliğine göre seçmek, gereksiz çıkıntıya, yetersiz oluk boşluğuna veya özellik etrafında yetersiz boşluğa yol açabilir.
En istikrarlı işlem, en büyük uygun kesici çapını, en kısa pratik kesme ve boyun uzunluğunu, düşük salınımı, kademeli kesme derinliğini ve kanal ve malzemeye uygun bir talaş kaldırma yöntemini kullanır. Bakır ve alüminyum ayrıca kenar keskinliği, yapışma kontrolü, çapak azaltma ve yüzey koruması için farklı öncelikler gerektirir.
Dohre , katı karbür mikro çaplı freze uçları , alüminyuma özel takımlar ve dar kanallar, uzun erişimli özellikler, özel yarıçaplar ve hassas sıvı soğutma bileşenleri için özel frezeleme çözümleri sunmaktadır. Malzemeniz, kanal genişliğiniz, derinliğiniz, köşe yarıçapınız, toleransınız ve makine koşullarınız hakkında bilgi almak ve takım önerileri almak için bizimle iletişime geçin .





