


تواصل معنا
هل لديك أسئلة أو مشكلات يمكننا مساعدتك بها؟
دعونا نتحدث عن مشروعك وكيف يمكن لشركة Dohre مساعدتك في تصميم أدواتك وتصنيعها وتجهيزها للسوق.

حجم القراءة: 420

وقت الإصدار: 2026-06-17
الوقت المقدر للقراءة:
حسّن جودة سطح القوالب الفولاذية المعالجة مسبقًا مثل P20 و718H. تعرّف على كيفية تأثير تآكل الأداة، والانحراف، وبدل التشطيب، والتداخل، وهندسة القاطع على جودة سطح القالب، مع إرشادات عملية لاختيار قاطع الطحن UEX من DOHRE CNC.
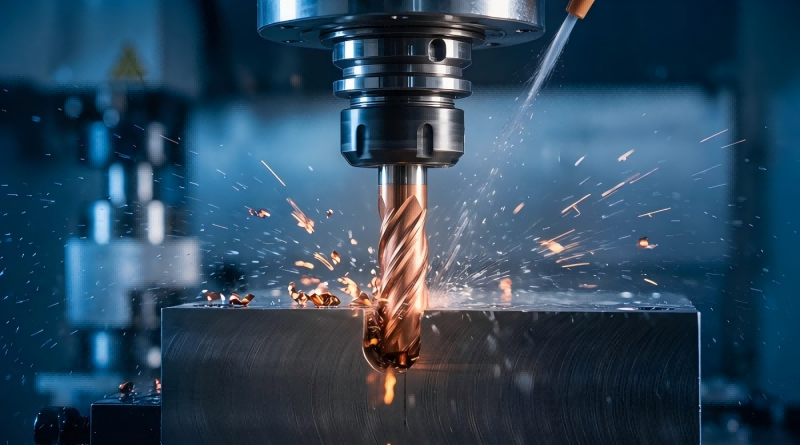
لتحسين جودة السطح عند تشكيل فولاذ القوالب المُقسّى مسبقًا، مثل P20 أو 718H، استخدم قاطعًا نهائيًا من الكربيد غير مُستهلك، وقلّل من انحراف الأداة وبروزها، وحافظ على هامش تشطيب ثابت. اختر قاطعًا نهائيًا مربعًا للأرضيات المستوية، وقاطعًا نهائيًا بنصف قطر زاوية للجدران الجانبية والأكتاف، أو قاطعًا نهائيًا كرويًا للتجاويف المنحنية. توفر سلسلة UEX من DOHRE CNC هذه الأنواع من القواطع لتشكيل فولاذ القوالب ضمن نطاق الصلابة الموصى به حتى HRC60.
قد تؤدي علامات القطع المرئية، وعدم استواء الجدران الجانبية، وأنماط الاهتزاز، وخشونة أسطح التجويف إلى زيادة وقت التلميع والتأثير على دقة الأبعاد. غالبًا ما تنتج هذه العيوب عن عدة عوامل متداخلة، وليس عن خلل في معيار قطع واحد. يُعد تحديد نوع عيب السطح الخطوة الأولى نحو تحسين عملية التشغيل الآلي.
تجمع أنواع الفولاذ المُقسّى مسبقًا المستخدمة في صناعة القوالب، مثل P20 و718H، بين صلابة متوسطة إلى عالية ومتانة تجعل عملية الطحن الدقيق تتطلب دقة عالية. أما أنواع الفولاذ الأخرى المستخدمة في صناعة القوالب، مثل H13 وSKD61 وS136، فيمكن تشكيلها في ظل ظروف معالجة حرارية مختلفة.
مع ازدياد صلابة قطعة العمل، تصبح عملية القطع أكثر حساسية لتآكل الأداة، وعدم استقامتها، والاهتزازات، وعدم استقرار التعشيق. حتى التغيرات الطفيفة في حمل القطع قد تترك علامات مرئية على تجاويف القوالب، والجدران الجانبية الدقيقة، والأسطح النهائية.
قبل اختيار أداة القطع، تأكد من صلابة قطعة العمل ومرحلة التشغيل. يشرح دليلنا لاختيار قواطع القطع الطرفية للفولاذ المستخدم في القوالب المُقسّى مسبقًا كيفية مراعاة حالة المادة وهندسة الأداة ومتطلبات القطع معًا.
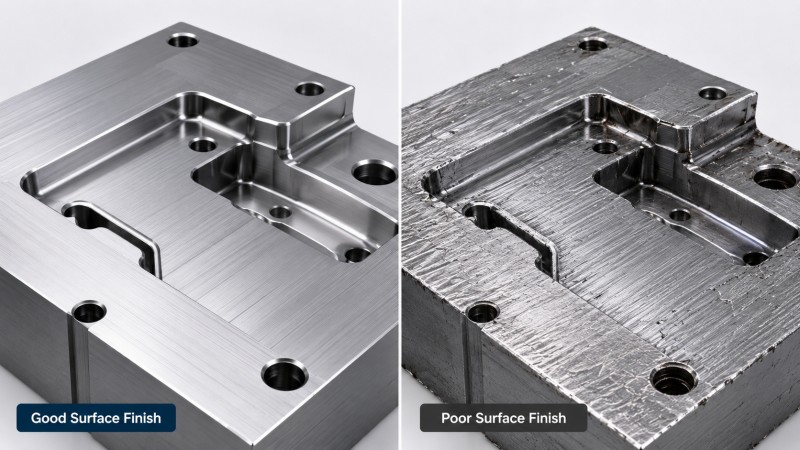
يمكن أن يوفر مظهر السطح المُشَكَّل أدلة مفيدة حول سبب مشكلة التشطيب. قد تتطلب علامات التغذية المنتظمة والخدوش العشوائية والتموجات الناتجة عن الاهتزاز والزوايا التالفة تعديلات مختلفة.
| مشكلة سطحية | سبب محتمل | ماذا تحقق |
|---|---|---|
| علامات التغذية المرئية | تجاوز كبير، أو تغذية غير مناسبة، أو حافة قطع مهترئة | التداخل، والتغذية لكل سن، وقطر الأداة، وحالة الحافة |
| أنماط الثرثرة أو الموجات | بروز طويل، صلابة ضعيفة، انحراف، أو تعشيق غير مستقر | حامل الأداة، والمغزل، والتثبيت، والتعشيق، ومسار الأداة |
| تشطيب غير مستوٍ للجدار الجانبي | انحراف الأداة، أو عدم استقامة قناة القطع، أو تغيير حمل القطع | امتداد الأداة، والانحراف، وبدل التشطيب، واتجاه المرور |
| سطح تجويف خشن | أداة بالية، أو شكل قاطع غير مناسب، أو مخزون زائد، أو تداخل كبير | تآكل الأداة، ونصف قطر الكرة، ومسار القطع، والمخزون المتبقي |
| تلف أو تشقق في الزوايا | زاوية حادة، أو تعشيق مفاجئ، أو انحراف، أو حمل موضعي مفرط | هندسة الزاوية، وانتقال مسار الأداة، ودقة الحامل، وحمل القطع |
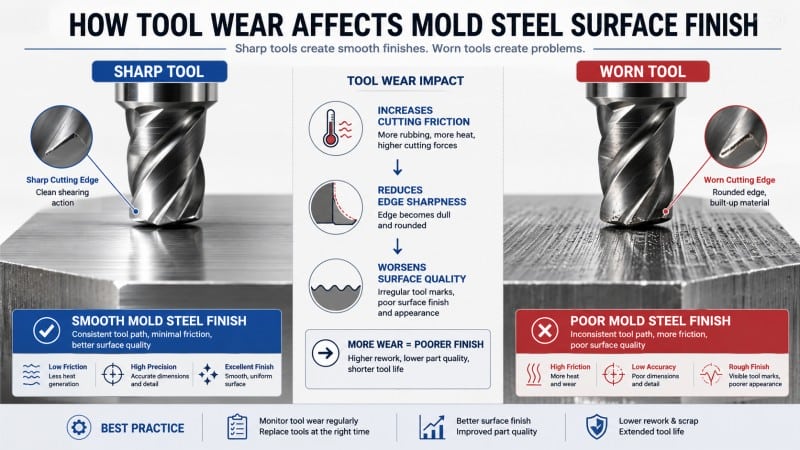
غالباً ما يظهر تآكل الأداة على السطح المشغول قبل حدوث تلف كامل للأداة. قد تستمر حافة القطع المتآكلة في إزالة المادة، لكن عملية القطع تصبح أقل انتظاماً.
مع ازدياد تآكل الجوانب، قد يرتفع ضغط القطع، وقد تبدأ الأداة بالاحتكاك بدلاً من القطع النظيف. وهذا قد ينتج عنه علامات قطع أكثر وضوحاً، ومظهر سطح غير متجانس، وارتفاع في درجات حرارة القطع، وأبعاد أقل اتساقاً.
يُعدّ تآكل الزوايا مشكلةً بالغة الأهمية عند استخدام قواطع ذات نهايات مربعة. فبمجرد أن تبدأ زاوية حادة بالتآكل أو التشقق، قد تترك القاطعة خطوطًا على الأسطح المستوية أو تُحدث انتقالات غير متناسقة بين الأرضية والجدار الجانبي.
للحصول على تشطيب دقيق، افحص أداة القطع قبل المرحلة النهائية. قد لا تتمتع الأداة التي أكملت عملية تشطيب خشنة صعبة بحافة حادة مناسبة للحصول على سطح تشطيب عالي الجودة.
تتطلب أرضيات القوالب المسطحة والجدران العمودية وانتقالات الأكتاف والتجاويف المنحنية نقاط تلامس قطع مختلفة. يساعد اختيار هندسة القطع الصحيحة على الحفاظ على تلامس ثابت وتقليل علامات التشطيب غير الضرورية.
يقارن الجدول التالي بين ميزات القوالب الشائعة مع الأشكال الهندسية المناسبة للأدوات وخيارات منتجات DOHRE CNC ذات الصلة.
| ميزة القالب | القاطع الموصى به | منتج دوهر | اعتبارات الاختيار |
|---|---|---|---|
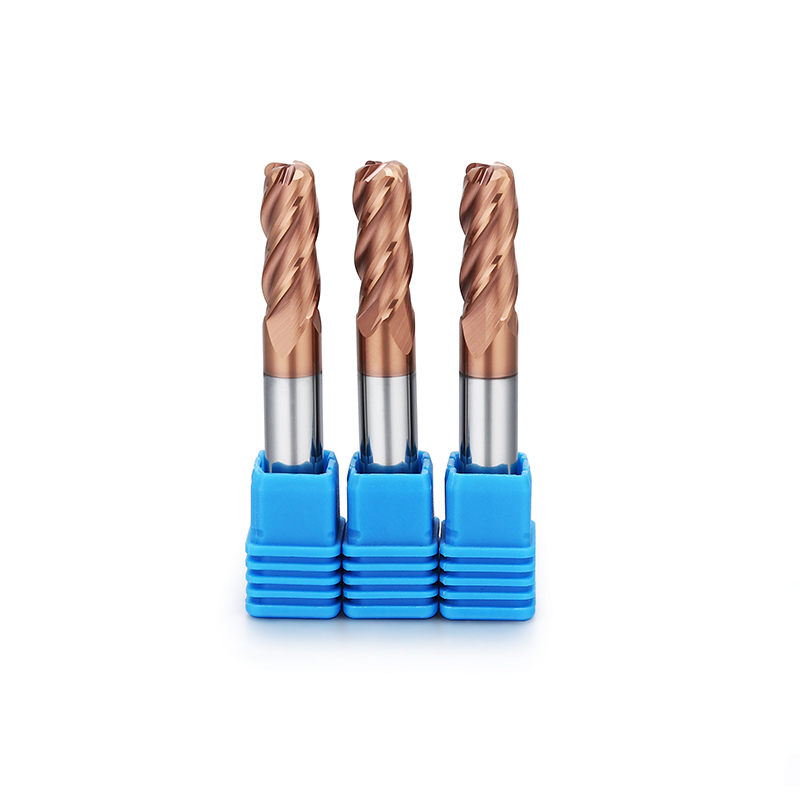
| أرضيات مسطحة، وجدران جانبية، وحواف محددة | قاطع تفريز مربع ذو 4 شفرات | قاطع تفريز مربع الطرف من UEX | حالة الزاوية الحادة وصلابة الأداة |
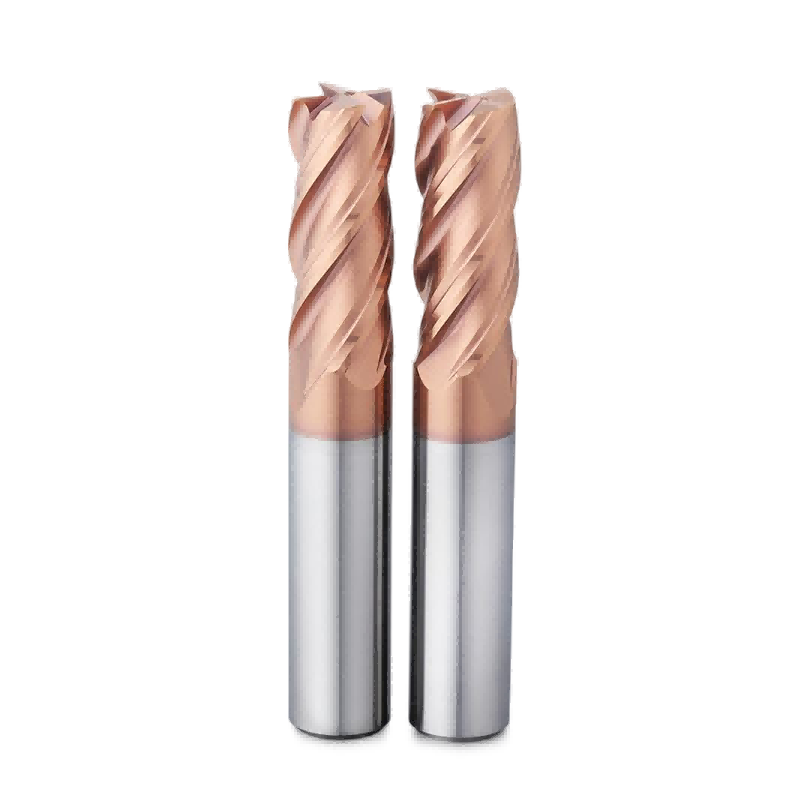
| الأكتاف والجدران الجانبية وزوايا الانتقال | قاطعة طرفية بنصف قطر زاوية مكونة من شقين | قاطع تفريز زاوية نصف قطري من UEX | نصف قطر الزاوية المطلوب وحمل القطع |
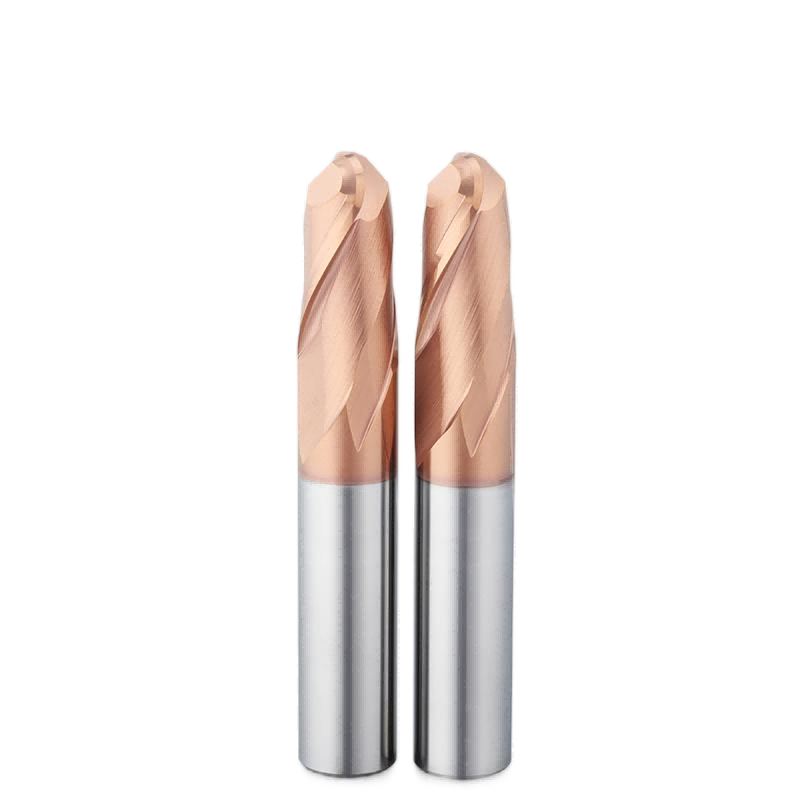
| تجاويف منحنية وأسطح ثلاثية الأبعاد | قاطع تفريز كروي ذو شفرتين | قاطع تفريز كروي الطرف من UEX | نصف قطر الكرة، ونقطة التلامس، والخطوة الجانبية |
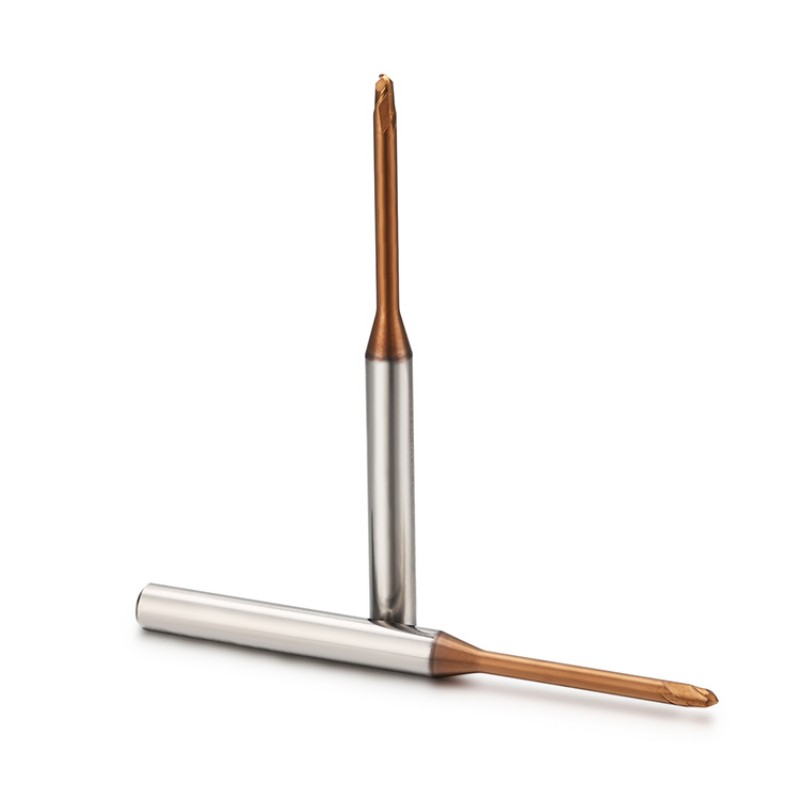
| تجاويف عميقة ذات وصول محدود للأدوات | قاطع تفريز كروي ذو عنق طويل | اختر حسب مدى وصول الرقبة المطلوب | خلوص الرقبة، والانحراف، والمدى الفعال |
ينبغي أن يستند اختيار الأداة إلى صلابة قطعة العمل الفعلية، وأبعاد التجويف، وجودة السطح المطلوبة، ومواصفات طراز الأداة المختار.
إن اختيار هندسة القطع المناسبة ليس سوى جزء من العملية. للحصول على شرح أكثر تفصيلاً حول كيفية الجمع بين أدوات التخشين، والتشطيب شبه النهائي، والتشطيب النهائي وفقًا لصلابة فولاذ القوالب ومتطلبات التشغيل، راجع دليلنا الخاص بمطابقة الأدوات لتخشين وتشطيب فولاذ القوالب.
تُستخدم قواطع القطع ذات النهاية المربعة بشكل شائع في صناعة الأسطح المستوية، والأكتاف، والشقوق، والجدران الرأسية. يدعم تصميمها الهندسي الحصول على ميزات محددة بدقة، ولكن زاوية القطع الحادة تُركز الحمل، لذا يجب مراقبتها باستمرار للتأكد من عدم تآكلها أو تشققها.
بالنسبة لهذه التطبيقات، يعتبر قاطع الطحن ذو النهاية المربعة ذو 4 شفرات من نوع DOHRE UEX خيارًا لتصنيع قوالب الصلب ضمن نطاق صلابة المواد الموصى به.
توزع قاطعة القطع ذات نصف القطر الزاوي حمل القطع على كامل الزاوية المقواة بدلاً من تركيزه في نقطة حادة. في ظل ظروف تشغيل مماثلة، يمكن لهذا أن يقلل من خطر تكسر الزوايا الموضعي ويدعم متانة حافة أكثر اتساقاً.
يُعد هذا الشكل الهندسي مفيدًا لتشطيب الجدران الجانبية، وانتقالات الأكتاف، وعمليات التشطيب الجزئي عندما تسمح ميزة القالب المطلوبة بنصف قطر للزاوية. يجب أن يتطابق نصف القطر المُختار مع الشكل الهندسي النهائي للمكون.
تم تصميم قاطع الطحن ذو نصف القطر الزاوي DOHRE UEX لتطبيقات فولاذ القوالب التي تتطلب توازنًا بين ثبات القطع وقوة الزاوية.
تُستخدم قواطع القطع ذات الرأس الكروي عادةً للتجاويف المنحنية والأسطح ذات الأشكال الحرة وقوالب التشكيل ثلاثية الأبعاد المعقدة. وتعتمد جودة السطح النهائي على نصف قطر الكرة، وموضع التلامس، والخطوة الجانبية، واتجاه القطع، وحالة حافة القطع.
تم تصميم قاطع الطحن ذو الرأس الكروي ذو الشفرتين من DOHRE UEX لتصنيع تجويف القالب وتطبيقات التشطيب ثلاثي الأبعاد حيث يكون التشكيل المتناسق مهمًا.
قد تتطلب تجاويف القوالب العميقة استخدام قاطع كروي ذي عنق طويل للوصول إلى الأسطح التي لا يمكن الوصول إليها باستخدام أداة قياسية. يوفر العنق خلوصًا إضافيًا، ولكن زيادة مدى الوصول الفعال قد تزيد أيضًا من الانحراف والاهتزاز.
عند اختيار أداة ذات رقبة طويلة، تأكد من عمق التجويف المطلوب، وطول الرقبة الفعال، وقطر الأداة، ومسافة حاملها، وصلابة قطعة العمل. استخدم أقصر مدى فعال يوفر وصولاً كافياً. يجب اختيار الأدوات ذات الرقبة الطويلة وفقًا لمواصفاتها الخاصة، بدلاً من افتراض أنها تتمتع بنفس قدرات قواطع UEX القياسية.
يؤدي عدم انتظام سطح القطع إلى اختلاف أحمال القطع التي تتحملها كل شفرة. قد تزيل إحدى الشفرات كمية أكبر من المادة وتتآكل بشكل أسرع، بينما تزيل شفرة أخرى كمية أقل من المادة أو تحتك بقطعة العمل. وهذا بدوره قد يُنتج أنماط سطح غير متناسقة ويقلل من عمر الأداة.
يصبح هذا التأثير أكثر وضوحًا أثناء عمليات التشطيب الدقيق نظرًا لصغر المساحة المتبقية. حتى الاختلافات الطفيفة في عملية القطع قد تترك علامات مرئية على الجدران الجانبية والأسطح المستوية.
قبل الانتهاء، افحص الحامل، والظرف، ووصلة المغزل، وعمق التثبيت، وامتداد الأداة. قِس الانحراف عند الأداة المُجمَّعة بدلاً من الاعتماد فقط على الدقة الاسمية للحامل. حافظ على بروز الأداة قصيرًا قدر الإمكان وفقًا لتصميم القالب.
يعتمد السطح النهائي جزئيًا على المادة المتبقية من العملية السابقة. فإذا خلّفت عملية التخشين أو التشطيب الجزئي مادة غير متساوية، يجب على أداة التشطيب إزالة كميات متفاوتة من المادة على سطح القالب.
قد يؤدي تغيير أحمال القطع إلى انحراف الأداة، وتآكل غير منتظم، وتفاوت ملحوظ في سطح القطع. لذا، يجب أن تزيل عملية التشطيب كمية محددة ومتجانسة نسبيًا من السطح.
| مرحلة التصنيع | الهدف الرئيسي | التحكم في تشطيب السطح |
|---|---|---|
| العنف | إزالة المواد بكفاءة | اترك كمية كافية من المخزون لتصحيح الشكل والتشطيب لاحقًا. |
| نصف تشطيب | تحديد شكل الجزء بشكل متناسق | اترك مسافة متساوية نسبياً عبر الأرضيات والجدران الجانبية والتجاويف |
| اللمسات الأخيرة | تحقيق الأبعاد النهائية وجودة السطح | استخدم أداة ثابتة، وتحكم في التعشيق، وقم بالتجاوز المناسب. |
يتحكم التداخل في المسافة بين تمريرات الأداة المتجاورة. إذا كان التداخل كبيرًا جدًا بالنسبة لجودة السطح المطلوبة، فقد تظهر نتوءات أو علامات متعرجة. يؤدي تقليل التداخل عمومًا إلى تحسين جودة السطح النظرية، ولكنه يزيد أيضًا من وقت التشغيل.
تعتمد القيمة المناسبة على قطر أداة القطع، ونصف قطر الكرة، وشكل قطعة العمل، وخشونة السطح المستهدف، وصلابة التشغيل. غالبًا ما تتطلب عملية تشطيب التجويف المنحني باستخدام أداة ذات رأس كروي تباعدًا أقصر بين مساري الأداة مقارنةً بعملية الطحن البسيطة للأسطح المستوية.
يؤثر معدل التغذية لكل سن أيضًا على علامات القطع. قد يؤدي تقليل معدل التغذية إلى تحسين جودة السطح في بعض التطبيقات، ولكن انخفاضه بشكل مفرط قد يزيد الاحتكاك بدلًا من القطع الفعال. لذا، ينبغي تقييم معدل التغذية وسرعة دوران المغزل ونقطة تعشيق القطع والخطوة الجانبية معًا.
لا يمكن دائمًا تصحيح الاهتزاز عن طريق تقليل معدل التغذية. قد يستمر بروز الأداة المفرط، أو عدم كفاية صلابة الحامل، أو التغيرات المفاجئة في تعشيق القطع في إنتاج الاهتزاز حتى عند خفض معدل التغذية.
تحقق مما إذا كان الاهتزاز يحدث في جميع أنحاء القطع أم فقط بالقرب من الزوايا أو التجاويف العميقة أو المناطق ذات التداخل المتغير. قد يشير الاهتزاز الموضعي إلى مشكلة في مسار الأداة أو الحمل القطري، بينما قد يشير الاهتزاز المستمر إلى عدم كفاية الصلابة أو ظروف سرعة دوران غير مناسبة.
يمكن أن يساعد استخدام حلزونات غير متساوية أو خطوات غير متساوية في تقليل إجهاد القطع المتكرر. ومع ذلك، يجب أن يقترن تصميم أداة مقاومة الاهتزاز بتثبيت دقيق للأداة، وبروز قصير، وتثبيت مستقر لقطعة العمل، وانتقالات سلسة لمسار الأداة.
يُفترض أن يساعد الطلاء المستخدم في تشكيل قوالب الصلب على حماية حافة القطع من الحرارة والتآكل والأكسدة في ظل ظروف القطع المحددة. ومع تآكل الطلاء أو فقدان حافة القطع لشكلها الأصلي، قد تتراجع جودة السطح.
يُعدّ تحضير الحافة أمرًا بالغ الأهمية. فالحافة الهشة للغاية قد تتشقق أثناء القطع المتقطع، بينما قد تزيد الحافة المستديرة جدًا من ضغط القطع. وينبغي أن يوفر التحضير الصحيح توازنًا مناسبًا بين حدة الحافة وقوتها.
تستخدم قواطع سلسلة UEX من DOHRE CNC، المصممة لقوالب الفولاذ حتى صلابة HRC60، كربيدًا فائق النعومة، وطلاء TIALSIN، وهندسة قطع متخصصة لتطبيقات تشغيل القوالب. تختلف الهندسة والمواصفات الدقيقة حسب طراز الأداة.
قبل تغيير معايير القطع، راجع عوامل الإعداد الرئيسية التي تؤثر على جودة سطح القالب.
| عنصر الإعداد | الفحص الموصى به |
|---|---|
| تشغيل الأداة | قم بقياس الانحراف باستخدام الأداة المثبتة في الحامل الفعلي |
| أداة Overhang | استخدم أقصر وصلة توفر وصولاً كافياً |
| بدل التشطيب | الحفاظ على مخزون متجانس إلى حد معقول بعد مرحلة التشطيب الجزئي |
| خطوة فوق | اختر وفقًا لنصف قطر القطع، وهندسة السطح، ومتطلبات التشطيب. |
| حالة الأداة | افحص حواف القطع بحثًا عن التآكل أو التشققات أو تلف الطلاء |
| الآلات وأجهزة تثبيت المشغولات | تأكد من صلابة الحامل، وتثبيت قطعة العمل، وثبات تعشيق الأداة |
يُقدّم الجدول فحوصات إعداد عامة بدلاً من معايير قطع ثابتة. يجب اختيار الحدود العددية وفقًا للآلة، وقطر الأداة، وطراز الأداة، وصلابة قطعة العمل، وبيانات التطبيق المُوثّقة.
تأكد دائمًا من الصلابة الفعلية قبل التشطيب. قد تختلف مستويات صلابة فولاذ القوالب مثل H13 و S136 اختلافًا كبيرًا اعتمادًا على حالة المعالجة الحرارية التي خضع لها.
عندما تتجاوز صلابة قطعة العمل النطاق الموصى به لأداة UEX المختارة، يُنصح باستخدام قاطع تفريز مصمم خصيصًا للفولاذ عالي الصلابة. تتطلب قطع العمل الأكثر صلابة قوة أكبر لحافة القطع، وأداءً أفضل للطلاء، وصلابة الماكينة، ودقة القطع.
بالنسبة للتطبيقات التي تتراوح صلابتها بين 60 و68 HRC، يُرجى الرجوع إلى دليل اختيار قواطع التفريز المصنوعة من الفولاذ المقوى HRC60 وHRC65 وHRC68 . تأكد من أن طراز القاطع المحدد مناسب لصلابة قطعة العمل الفعلية.
1. تأكد من صلابة قطعة العمل الفعلية وحالة المعالجة الحرارية.
2. اختر شكل القاطع وفقًا لخصائص القالب.
3. افحص تآكل الأدوات قبل التشطيب الدقيق.
4. استخدم أدوات التخشين والتشطيب المنفصلة عندما تكون جودة السطح بالغة الأهمية.
5. حافظ على بروز الأداة قصيراً قدر الإمكان.
6. تحقق من الانحراف، وحالة الحامل، ودقة التثبيت.
7. حافظ على نسبة ثابتة بعد الانتهاء الجزئي.
8. حدد التداخل وفقًا لنصف قطر القطع والتشطيب السطحي المطلوب.
9. استخدم مسارات أدوات سلسة وتجنب التغييرات المفاجئة في التفاعل.
10. اضبط معدل التغذية والسرعة والخطوة الجانبية وعمق القطع كنظام قطع كامل.
تقوم شركة DOHRE CNC بتصنيع قواطع نهاية الكربيد الصلبة من سلسلة UEX لتصنيع قوالب الصلب، بما في ذلك التصاميم المربعة، ونصف قطر الزاوية، والتصاميم ذات الأنف الكروي لتطبيقات التشطيب شبه النهائي والتشطيب النهائي.
كما نوفر أدوات قطع كربيد مصممة خصيصًا لورش القوالب، وشركات التشغيل الدقيق، والموزعين، وعملاء تصنيع المعدات الأصلية/تصميم المعدات الأصلية. قد تشمل المتطلبات الخاصة قطر الأداة، وطول القطع، وطول العنق، ونصف قطر الزاوية، واختيار الطلاء، وذلك وفقًا للمراجعة الفنية.
الحد الأدنى القياسي لكمية الطلب لدينا هو 10 قطع ، بينما يمكن طلب المنتجات المتوفرة في المخزون ابتداءً من قطعة واحدة . يعتمد توفر المخزون، وترتيبات العينات، ومدة الإنتاج على مواصفات المنتج ومتطلبات الطلب.
للحصول على متطلبات الأدوات الخاصة، تفضل بزيارة صفحة الخدمات المخصصة أو صفحة التعاون التجاري.
يتطلب تحسين جودة سطح الفولاذ المستخدم في القوالب المعالجة مسبقًا التحكم في عملية التشطيب بأكملها. يؤثر كل من تآكل الأداة، وهندسة القاطع، والانحراف، وبروز الأداة، وبدل التشطيب، والتداخل، واستقرار مسار الأداة على السطح النهائي.
تعتبر قواطع الطحن ذات النهاية المربعة مناسبة للأسطح المستوية والحواف المحددة، وتوفر قواطع نصف القطر الزاوية زوايا معززة لتطبيقات الكتف والجدار الجانبي المناسبة، وتستخدم قواطع الطحن ذات النهاية الكروية للتجاويف المنحنية والتشطيب ثلاثي الأبعاد المعقد.
يجب أن تتناسب الأداة المناسبة مع كل من خصائص القالب وصلابة قطعة العمل الفعلية. تقدم شركة DOHRE CNC قواطع طرفية من فولاذ القوالب UEX لتطبيقات تصل صلابتها إلى HRC60 ، بأشكال هندسية مختلفة لتصنيع القوالب بدقة عالية.
تشمل الأسباب الشائعة تآكل الأداة، والانحراف المفرط، والبروز الطويل، والاهتزاز، وعدم انتظام هامش التشطيب، وعدم ملاءمة هندسة القاطع، والتداخل المفرط، وعدم استقرار عملية القطع. ويمكن أن يساعد مظهر العيب السطحي في تحديد السبب المحتمل.
تُستخدم قواطع التفريز ذات الرأس الكروي عادةً للتجاويف المنحنية والأسطح ثلاثية الأبعاد. وقد تكون هناك حاجة أيضًا إلى قواطع التفريز ذات الرأس المربع أو ذي نصف القطر الزاوي للمناطق المسطحة والجدران الجانبية والأكتاف وعمليات التشطيب شبه النهائي. ويعتمد الاختيار على هندسة القالب وصلابته الفعلية.
لا. قد يُفيد خفض معدل التغذية في ظروف معينة، لكنه لا يُعالج تآكل الأداة، أو عدم استقامتها، أو اهتزازها، أو عدم انتظام التفاوت في القطع، أو عدم ملاءمة شكلها الهندسي. كما أن انخفاض معدل التغذية بشكل مفرط قد يزيد الاحتكاك بدلاً من القطع الفعال.
قد تؤدي قيم التداخل الكبيرة إلى ظهور علامات متعرجة أعمق، خاصةً أثناء تشطيب الأسطح المنحنية باستخدام رأس كروي. يؤدي تقليل التداخل عمومًا إلى تحسين جودة السطح النظرية، ولكنه يزيد من وقت التشغيل. تعتمد القيمة الصحيحة على نصف قطر الكرة، وهندسة السطح، ومتطلبات التشطيب.
يُمكن استخدام أدوات القطع الخشنة والنهائية المنفصلة في الأعمال الأقل تطلبًا، ولكن يُفضّل غالبًا استخدام أدوات قطع منفصلة للقطع الخشنة والنهائية عندما تكون جودة السطح ودقة الأبعاد أمرًا بالغ الأهمية. قد لا تُوفّر أداة القطع الخشنة البالية حالة الحافة المطلوبة للتشطيب.
يعتمد اختيار القاطع المناسب على خصائص القالب وصلابة قطعة العمل. يُناسب قاطع القطع ذو النهاية المربعة الأسطح المستوية والحواف المحددة، بينما يُناسب قاطع القطع ذو النهاية ذات نصف القطر الزاوي الجدران الجانبية والأكتاف، أما قاطع القطع ذو النهاية الكروية فيُناسب التجاويف المنحنية. تتضمن سلسلة UEX من DOHRE CNC هذه الأشكال الهندسية الثلاثة لتشغيل قوالب الصلب.
نعم. تدعم شركة DOHRE CNC متطلبات قواطع الكربيد المخصصة، بما في ذلك أقطار الأدوات الخاصة، وأطوال القطع، وأطوال العنق، وهندسة القطع. بالنسبة للتجاويف العميقة، يجب أن توفر الأداة مدى وصول كافيًا مع التحكم في الانحراف والاهتزاز. ينبغي مراجعة المواصفات وفقًا لعمق التجويف، والمسافة الفاصلة، وظروف التشغيل.
عندما تتجاوز صلابة قطعة العمل الفعلية نطاق UEX الموصى به، يُنصح باستخدام قواطع طرفية من الكربيد مصممة خصيصًا لتشغيل الفولاذ عالي الصلابة. توفر شركة DOHRE CNC مجموعة أدوات فولاذية مقسّاة منفصلة للتطبيقات التي تصل صلابتها إلى HRC68، وذلك حسب طراز الأداة المختارة وظروف التشغيل. راجع دليل اختيار HRC60–HRC68 لمزيد من الإرشادات.
هل لديك أسئلة أو مشكلات يمكننا مساعدتك بها؟
دعونا نتحدث عن مشروعك وكيف يمكن لشركة Dohre مساعدتك في تصميم أدواتك وتصنيعها وتجهيزها للسوق.
باستمرارك في استخدام الموقع، فإنك توافق على سياسة الخصوصية والشروط والأحكام الخاصة بنا.