


Touch alın
Sizə kömək edə biləcəyimiz bir sualınız və ya probleminiz varmı?
Gəlin layihəniz və Dohre-nin alətlərinizin dizaynında, istehsalında və bazara hazırlanmasında necə kömək edə biləcəyi barədə danışaq.

Oxuma həcmi: 3008

Buraxılış tarixi: 2025-10-16
Təxmini oxu vaxtı:
Paslanmayan poladın yüksək kəsmə müqaviməti, zəif istilik yayılması və işin bərkiməsi səbəbindən emal edilməsi çətindir. Bu məqalədə paslanmayan polad emalı üçün hansı uc dəyirman növlərinin uyğun olduğu və karbid substratı, fleyta dizaynı və istiliyədavamlı örtüklərin alətin ömrünü, yonqarların boşaldılmasını və səthin rənglənməsini necə yaxşılaşdırdığı izah olunur.
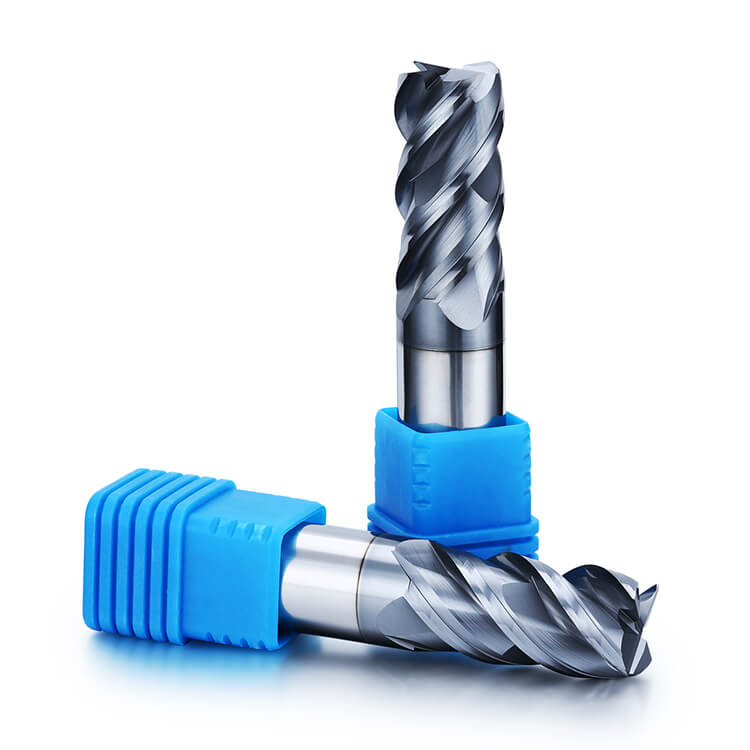
304 və 316L paslanmayan polad üçün, uyğun istiliyədavamlı örtüklərə, sabit kəsmə həndəsəsinə və effektiv yonqar boşaltma qabiliyyətinə malik bərk karbid uc dəyirmanları ümumiyyətlə tövsiyə olunur. Üç və ya dörd fleytalı alətlər ümumi seçimdir, beş fleytalı dizaynlar isə seçilmiş tətbiqlər üçün uyğun ola bilər. DOHRE CNC, paslanmayan polad emalı üçün TEX Seriyası kvadrat, kürə burunlu və künc radiuslu uc dəyirmanları təklif edir.
Paslanmayan polad emalı, təmiz kəsiklər və uzun alət ömrü əldə etmək üçün dəqiqlik, sabitlik və düzgün alətlərdən istifadə tələb edir. Paslanmayan polad üçün düzgün uc dəyirmanlarının seçilməsi , xüsusilə də işin sərtləşməsi, istilik əmələ gəlməsi və çiplərin idarə olunması ilə bağlı çətinliklər yarada bilən 304 və 316L kimi ümumi markalar üçün vacibdir.
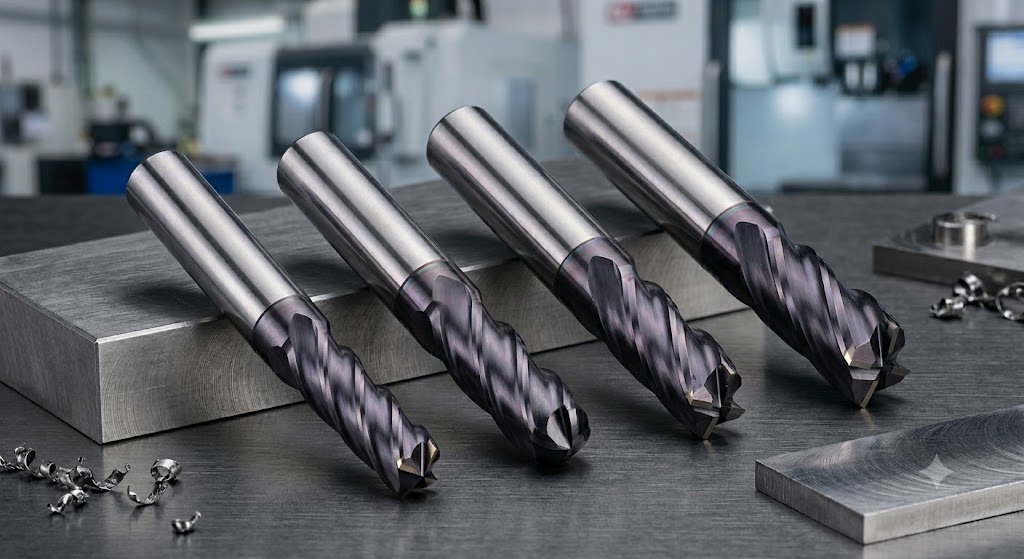
Bu təlimatda müxtəlif paslanmayan polad freze əməliyyatları üçün karbid dərəcələrinin, fleyta sayının, örtüklərin, alət həndəsələrinin və başlanğıc kəsmə şərtlərinin necə seçiləcəyi izah olunur.
Paslanmayan polad korroziyaya davamlılığı, möhkəmliyi və davamlılığı üçün geniş istifadə olunur. Lakin 304 və 316L kimi austenitik dərəcəli poladlar, sərtləşmə xüsusiyyətinə, möhkəmliyinə və nisbətən aşağı istilik keçiriciliyinə görə emal etməkdə çətinlik çəkə bilər.
Bəzi paslanmayan poladlar kəsici kənarın altında deformasiyaya uğradıqca sərtləşir. Alət effektiv şəkildə kəsmək əvəzinə sürtünərsə, növbəti keçid daha sərt bir səthlə qarşılaşa bilər.
Kəsmə qüvvələri arta bilər.
Alətin aşınması sürətlənə bilər.
Səth örtüyü pisləşə bilər.
Paslanmayan poladın möhkəmliyi və kəsmə müqaviməti kəsici kənarlara və dəzgahın quruluşuna əhəmiyyətli dərəcədə yük yarada bilər.
Sürətlənmiş kənar aşınması və ya qırılması
Alətin əyilmə riski daha yüksəkdir
Azaldılmış emal stabilliyi
Bir çox paslanmayan polad alüminium və ya adi karbon poladdan daha az təsirli şəkildə istiliyi yayır, buna görə də istilik kəsmə zonasının yaxınlığında cəmləşə bilər.
Daha yüksək yerli kəsmə temperaturları
Alətin vaxtından əvvəl sıradan çıxma riskinin artması
Uyğun olmayan sürətlərə və soyutma strategiyalarına qarşı daha yüksək həssaslıq
Uyğun bir örtük, sabit kəsmə parametrləri və ardıcıl soyutma strategiyası bu təsirləri idarə etməyə kömək edə bilər.
Paslanmayan polad, xüsusən də uyğun olmayan kəsmə şəraitində kəsici kənara yapışa və yığılmış kənar (BUE) əmələ gətirə bilər.
Kobud və ya uyğun olmayan səth örtüyü
Qeyri-sabit kəsmə performansı
Əlavə kənar aşınması
Ərinti tərkibi və mikrostruktur paslanmayan poladın emal qabiliyyətinə təsir göstərir. Müəyyən dərəcələr yapışmaya, işin sərtləşməsinə və ya aşındırıcı aşınmaya səbəb ola bilər, buna görə də alət substratı, həndəsəsi və örtüyü faktiki dərəcəyə və tətbiqə uyğun olmalıdır.
Etibarlı freze performansı alətin paslanmayan poladın dərəcəsinə uyğunluğundan, kəsmə birləşməsindən, tələb olunan səth örtüyündən və mövcud dəzgah sərtliyindən asılıdır.
İncə dənəli və ultra incə dənəli karbid dərəcələri aşınma müqaviməti, möhkəmlik və kənar bütövlüyü arasında faydalı bir tarazlıq təmin edə bilər. Optimal dərəcə kəsmə yükündən və alət həndəsəsindən asılıdır; daha sərt karbid avtomatik olaraq hər quraşdırma üçün ən yaxşı seçim deyil.
316L-in bəzi şəraitlərdə elastikliyi və işin sərtləşmə xüsusiyyətinə görə emal edilməsi daha çətin olsa da, onu sadəcə 304-dən daha sərt kimi təsvir etmək olmaz. Həqiqi material vəziyyəti və istismarı üçün karbid dərəcəsini və alət dizaynını seçin.
Fleyta sayı çip sahəsinə, sərtliyə və əldə edilə bilən yemləmə sürətinə təsir göstərir. Paslanmayan polad üçün, əməliyyatdan asılı olaraq üç, dörd və beş fleytalı karbid ucluq dəyirmanları istifadə edilə bilər.
3 fleytalı uc dəyirmanlar: Daha çox çip sahəsi təklif edir və yarıqların açılması və ya çip boşaldılmasının prioritet olduğu tətbiqlər üçün faydalı ola bilər.
4 fleytalı uclu dəyirmanlar: Bir çox ümumi freze və bitirmə əməliyyatları üçün sərtlik, kənarların birləşməsi və çip nəzarəti balansını təmin edir.
5 fleytalı uclu dəyirmanlar: Kəsmə birləşmələri və yonqar boşaltma icazəsi olduqda seçilmiş yan freze və ya bitirmə əməliyyatları üçün uyğun ola bilər.
Alətin diametrinə, radial birləşməyə, kəsilmənin ox dərinliyinə, yonqarın boşalmasına və son dəyirmanın faktiki xüsusiyyətlərinə görə seçim edin.
Müvafiq örtüklər, xüsusilə yüksək kəsmə temperaturlarında paslanmayan polad emal edərkən aşınma və oksidləşmə müqavimətini artıra bilər.
AlCrN əsaslı örtüklər: Tələb olunan freze tətbiqlərində istilik stabilliyi, oksidləşmə müqaviməti və aşınmaya qarşı qoruma təmin edir.
AlTiN və TiAlN örtükləri: İstilik və aşınma müqavimətinin vacib olduğu karbid uc dəyirmanlarında da istifadə olunur.
DOHRE CNC-nin TEX Seriyası, paslanmayan polad emal tətbiqləri üçün hazırlanmış AlCrN əsaslı AP örtükdən istifadə edir. Son örtük seçimi həmişə faktiki alət modelinə, kəsmə şərtlərinə və soyutma strategiyasına uyğunlaşdırılmalıdır.
Alətin həndəsəsi kəsmə qüvvələrinə, vibrasiyaya və yonqarın boşalmasına təsir göstərir. Tətbiqdən asılı olaraq, vacib xüsusiyyətlərə aşağıdakılar daxil ola bilər:
Kəskinliyi və kənar möhkəmliyini tarazlaşdırmaq üçün lazımi qaydada hazırlanmış kəsici kənarlar
Səs-küylü səsi idarə etməyə kömək etmək üçün dəyişkən sarmal və ya dəyişkən meydança həndəsəsi
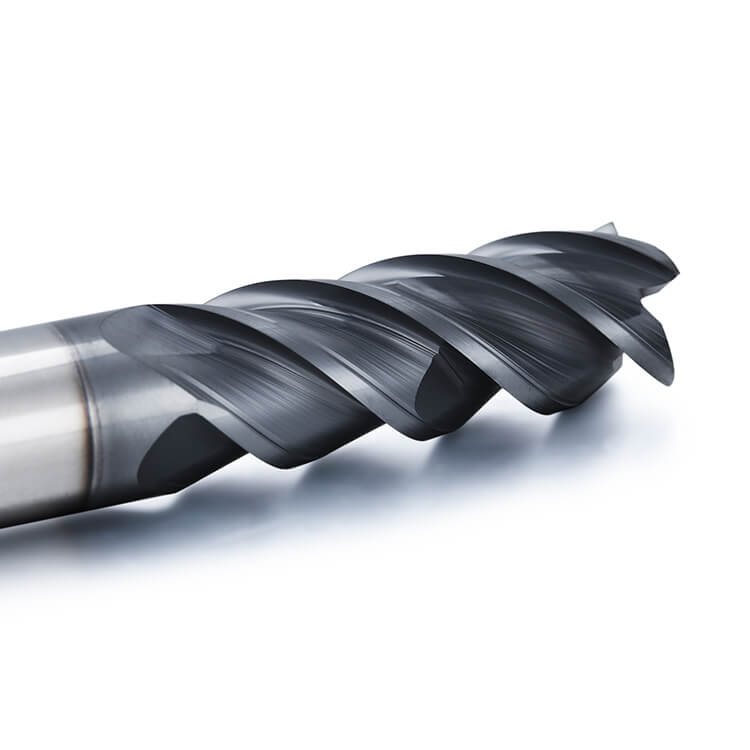
Səmərəli çip çıxarılması üçün hazırlanmış fleyta həndəsəsi
Uyğun əməliyyatlarda kəsici kənarı gücləndirmək üçün künc radiuslu dizaynlar
Ən yaxşı həndəsə əməliyyatın yarıqlama, kobudlaşdırma, yan freze və ya bitirmə işlərindən ibarət olub-olmamasından asılıdır.
Flat End MillsYiv açma, yan freze, düz altlıqlı xüsusiyyətlər və ümumi profil freze üçün uyğundur. |
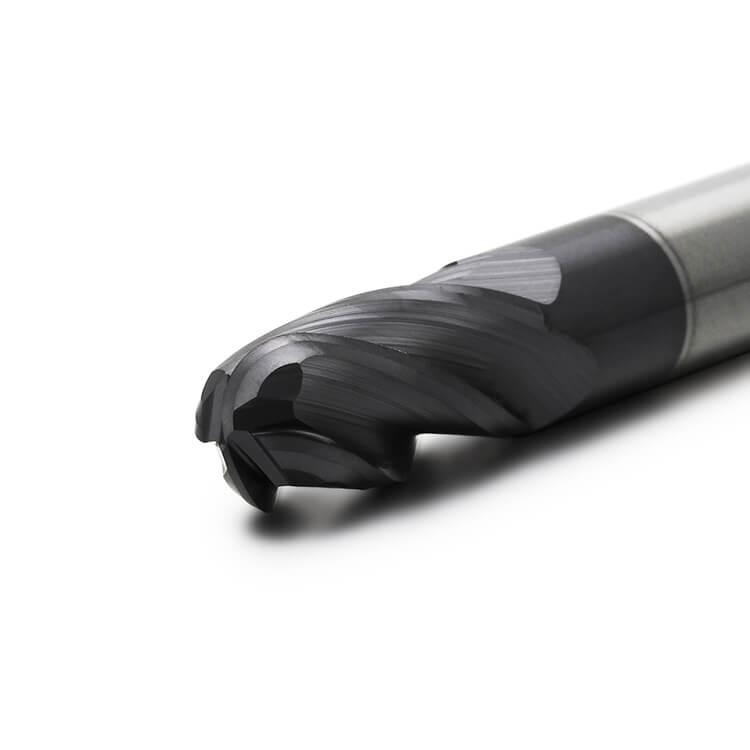
Top Burun Ucu FrezelerQəlib və qəlib tətbiqləri də daxil olmaqla, 3D kontur və əyri səthlərin işlənməsi üçün uyğundur. |
Künc radiusunda frezelerDairəvi künc, uyğun yarı bitirmə əməliyyatları zamanı kənarların möhkəmliyini artıra və künclərin qırılma riskini azalda bilər. |
Kobud DəyirmanlarMövcud olduqda qırıntı qırıcı xüsusiyyətləri də daxil olmaqla, kobudluğa xas həndəsələr, daha ağır materialın çıxarılması zamanı kəsmə yüklərinin idarə olunmasına kömək edə bilər. |
Yüksək yem dəyirmanlarıYüksək yemli freze, uyğun yonqar incəltməsi və kəsmə birləşmələri üçün xüsusi olaraq hazırlanmış həndəsə tələb edir. |
Örtülü Son DəyirmanlarAlCrN əsaslı, AlTiN və TiAlN örtük sistemləri aşınmaya və istiliyə davamlılıq təmin edə bilər. Örtük seçimi materialdan və emal prosesindən asılıdır. |
Paslanmayan polad tətbiqləri üçün DOHRE CNC-nin TEX Seriyası uc dəyirmanlarını , o cümlədən kvadrat, kürəvi burun və künc radius dizaynlarını araşdırın. Xüsusi ölçülər, fleyta sayı və örtüklər müvafiq məhsul spesifikasiyalarından təsdiqlənməlidir.
Kəsmə parametrləri paslanmayan poladın markasına, alət diametrinə, kəsmə həndəsəsinə, dəzgahın sərtliyinə və emal strategiyasına uyğun olaraq seçilməlidir.
Aşağıdakı rəqəmlər seçilmiş paslanmayan polad növləri üçün ümumi istinad diapazonlarıdır. Onlar hər DOHRE TEX alət konfiqurasiyası üçün təsdiqlənmiş kəsmə parametrləri deyil.
| Material | Vc (m/dəq) | fz (mm/diş) | ap (mm) | Soyuducu |
|---|---|---|---|---|
| 304 | 80-120 | 0.03-0.08 | 0.5-2.0 | Daşqın / MQL |
| 316L | 70-110 | 0.02-0.06 | 0.5-1.5 | Daşqın soyutma |
| 17-4PH | 90-130 | 0.03-0.07 | 0.5-2.5 | MQL / Daşqın |
Yalnız istinad dəyərləri. Faktiki kəsmə sürəti, diş başına qidalanma və ox dərinliyi alətin diametrindən, fleyta sayından, radial birləşmədən, kəsmə strategiyasından, istilik emalı vəziyyətindən (xüsusilə 17-4PH üçün), dəzgahın sərtliyindən və soyuducu strategiyasından asılıdır. Bu dəyərlər istehsal istifadəsindən əvvəl seçilmiş alət və emal şərtlərinin yoxlanılmasını tələb edir.
Uyğun olmayan fleyta sayından istifadə. Çox az çip sahəsi çiplərin sıxılmasına səbəb ola bilər, qeyri-kafi kənar dəstəyi isə ağır kəsmə yükləri altında zəif performansa səbəb ola bilər. Yalnız fleyta sayına görə seçim etmək əvəzinə, fleyta sayını emal əməliyyatına uyğunlaşdırın.
Örtük və substrata baxmır. İstiliyə davamlılıq vacibdir, lakin örtük seçimi karbid dərəcəsi, kənarların hazırlanması və emal olunan paslanmayan poladla birlikdə nəzərə alınmalıdır.
Uyğun olmayan kəsmə parametrlərinin tətbiqi. Həddindən artıq kəsmə sürəti, yanlış yonqar yükü və ya qeyri-sabit birləşmə işin sərtləşməsinə, səs-küyə, zəif səth örtüyünə və alətin vaxtından əvvəl sıradan çıxmasına səbəb ola bilər.
Alətin saxlanmasına və iş yerində saxlanmasına məhəl qoymamaq. Alətin həddindən artıq işləməsi, uzun asma və zəif armatur, ucluq dəyirmanı düzgün seçildikdə belə, performansı azalda bilər.
DOHRE CNC sənaye emalı üçün bərk karbid kəsici alətlər istehsal edir. Onun TEX seriyasına paslanmayan polad tətbiqləri üçün kvadrat, kürəvi burunlu və künc radiuslu uc dəyirmanları daxildir.
DOHRE CNC, standart və ya xüsusi hazırlanmış alətlər tələb edən kəsici alət distribyutorları, topdansatış satıcıları, sənaye alıcıları və CNC emal şirkətləri ilə işləyir. OEM/ODM tələbləri alət ölçülərinə, kəsmə həndəsəsinə, örtüyə və emal tətbiqinə görə müzakirə edilə bilər.
Mövcud məhsul seçimləri üçün TEX Seriyası paslanmayan polad ucluq dəyirmanlarını araşdırın .
Paslanmayan polad üçün uyğun ucluq dəyirmanlarının seçilməsi karbid dərəcəsinin, fleyta sayının, örtüyün, alət həndəsəsinin və kəsmə şəraitinin balanslaşdırılmasını tələb edir. Düzgün alət seçimi, sabit emal və effektiv yonqar boşaldılması alətin ömrünü, məhsuldarlığını və səth örtüyünü yaxşılaşdıra bilər.
304 və 316L paslanmayan polad üçün müvafiq kəsmə həndəsəsinə və istiliyədavamlı örtüklərə malik bərk karbid uclu dəyirmanlar praktik başlanğıc nöqtəsi təmin edir. Son seçim həmişə faktiki iş parçası və emal tələblərinə uyğunlaşdırılmalıdır.
Uyğun həndəsəyə və istiliyədavamlı örtüyə malik möhkəm karbid ucluq dəyirmanı paslanmayan polad üçün geniş yayılmış seçimdir. Ən yaxşı alət materialın dərəcəsindən, alətin diametrindən, kəsmə əməliyyatından və dəzgahın quruluşundan asılıdır. 304 və 316L üçün effektiv yonqar boşaldılması və sabit kəsmə şəraiti xüsusilə vacibdir.
Üç və dörd fleytalı karbid uclu dəyirmanlar paslanmayan polad frezeleme üçün adətən istifadə olunur. Üç fleytalı alətlər daha çox yonqar sahəsi təklif edir, dörd fleytalı dizaynlar isə sərtliyi və yonqar boşalmasını tarazlaşdırır. Kəsmə birləşməsinin kifayət qədər yonqar boşluğuna imkan verdiyi zaman beş fleytalı alətlər seçilmiş bitirmə və ya yan frezeleme əməliyyatları üçün də uyğun ola bilər.
AlCrN əsaslı, AlTiN və TiAlN örtükləri istilik və aşınma müqavimətinə görə adətən istifadə olunur. DOHRE CNC-nin TEX Seriyası paslanmayan polad emalı üçün hazırlanmış AlCrN əsaslı AP örtükdən istifadə edir. Müvafiq örtük alətin həndəsəsindən, kəsmə şəraitindən və soyuducu strategiyasından asılıdır.
Həm 304, həm də 316L austenitik paslanmayan poladlardır və işin sərtləşməsi, yapışma və istilik əmələ gəlməsi ilə bağlı çətinliklər yarada bilər. 316L-ə molibden əlavə edilməsi korroziyaya davamlılığı artırır, tərkibindəki və material vəziyyətindəki fərqlər isə emal davranışına təsir göstərə bilər.
Alət seçimi və kəsmə parametrləri, 316L-nin həmişə 304-dən daha sərt olduğunu düşünmək əvəzinə, faktiki material vəziyyətinə, emal əməliyyatına və müşahidə olunan alət aşınmasına uyğun olaraq tənzimlənməlidir.
İşin sərtləşməsini azaltmaq üçün effektiv kəsmə hərəkətini qoruyun və eyni səthdə lazımsız sürtünmə və ya təkrarlanan keçidlərdən qaçının. Uyğun cips yükündən, sabit alət birləşməsindən, sərt iş yerindən və paslanmayan polad üçün uyğun alət həndəsəsindən istifadə edin.
Ardıcıl olaraq çiplərin boşaldılması və müvafiq soyutma strategiyası da kəsmə temperaturunun idarə olunmasına və prosesin sabitliyinin yaxşılaşdırılmasına kömək edə bilər.
Alıcılar karbid substratının keyfiyyətini, örtük uyğunluğunu, alət həndəsəsini, ölçü dəqiqliyini, yoxlama qabiliyyətini və tətbiq dəstəyini müqayisə etməlidirlər. Sənaye tədarükü üçün mövcud ölçülər, fərdiləşdirmə seçimləri, sifariş miqdarı və çatdırılma tələbləri də nəzərə alınmalıdır.
Tələb olunan paslanmayan polad tətbiqləri üçün, faktiki emal şəraitində nümunə sınaqları yalnız marka nüfuzuna etibar etməkdən daha faydalı dəlil təmin edə bilər.
Bəli. DOHRE CNC sənaye alıcıları, distribyutorları, topdansatış satıcıları və CNC emal şirkətləri üçün karbid uc dəyirmanları təchiz edir. Onun TEX seriyasına paslanmayan polad tətbiqləri üçün kvadrat, kürəvi burunlu və künc radiuslu uc dəyirmanları daxildir.
OEM/ODM və ya xüsusi hazırlanmış alət tələbləri üçün müştərilər tələb olunan diametri, fleyta sayını, alət uzunluğunu, qol ölçülərini, örtük seçimlərini və emal tətbiqini təmin edə bilərlər. DOHRE CNC komandası bu detalları nəzərdən keçirə və uyğun alət seçimlərini müzakirə edə bilər.
Sizə kömək edə biləcəyimiz bir sualınız və ya probleminiz varmı?
Gəlin layihəniz və Dohre-nin alətlərinizin dizaynında, istehsalında və bazara hazırlanmasında necə kömək edə biləcəyi barədə danışaq.
Saytdan istifadə etməyə davam etməklə, siz məxfilik siyasətimizlə razılaşırsınız . Şərtlər və Qaydalar .