


Touch alın
Sizə kömək edə biləcəyimiz bir sualınız və ya probleminiz varmı?
Gəlin layihəniz və Dohre-nin alətlərinizin dizaynında, istehsalında və bazara hazırlanmasında necə kömək edə biləcəyi barədə danışaq.


Oxuma həcmi: 131

Buraxılış tarixi: 2026-08-18
Təxmini oxu vaxtı:
PEX uc dəyirmanlarının karbon polad emalını necə optimallaşdırdığını kəşf edin. Materialın çıxarılması sürətini artırın, istilik şokunun qarşısını alın və alətin ömrünü uzadın. Bu gün Dohre ilə əlaqə saxlayın!
Karbon poladın emalı çox vaxt dartılmış kəndirdə tarazlıq yaratmaq kimi hiss olunur. Müasir dəzgah sexləri alət büdcələrini sərf etmədən və ya gözlənilməz mili işləməmə riski olmadan yüksək material çıxarma sürətinə nail olmaq üçün daimi təzyiqlə üzləşirlər.
Karbon polad tez-tez asanlıqla əldə edilə bilən bir material hesab edilsə də, onun özünəməxsus elastikliyi və ləkələnmə meyli davamlı sürtünmə, sürətli istilik yığılması və alətlərin vaxtından əvvəl aşınmasına səbəb olur ki, bu da səssizcə gəlirliliyi pozur.
Bu emalatxana çətinliklərinin öhdəsindən gəlmək üçün mühəndislər ümumi freze alətlərindən kənara çıxmalı və müəyyən material davranışları üçün hazırlanmış kəsiciləri qiymətləndirməlidirlər. Aşağıdakı texniki dərin araşdırma, optimallaşdırılmış alət həndəsələrinin, substrat seçiminin və düzgün kəsmə parametrlərinin PEX uc dəyirmanlarında necə bir araya gələrək polad emal əməliyyatlarında təkrarlana bilən dəqiqlik və daha yüksək məhsuldarlıq təmin etdiyini araşdırır.
Kəsici seçməzdən əvvəl, karbon poladının ağır yüklər altında necə davrandığına daha yaxından nəzər salmaq, ümumi təyinatlı alətlərin niyə erkən sıradan çıxdığını izah etməyə kömək edir. Müxtəlif sərtlik səviyyələri və istilik xüsusiyyətləri dəqiq alət tələblərini müəyyən edir.
AISI 1018 və ya 1045 kimi aşağı və orta karbonlu çeliklərin emalı metalın çıxarılması zamanı fərqli mexaniki davranış nümayiş etdirir. Bu materiallar ekzotik ərintilərin həddindən artıq sərtliyindən məhrum olsalar da, onların yüksək elastikliyi qırıntıların alətin səthinə yayılmasına səbəb olur. Bu davamlı kəsmə hərəkəti qırıntıların içərisində təmiz şəkildə çıxmaq əvəzinə, kəsmə zonasında cəmləşən intensiv lokal istilik yaradır.
Ümumi polad komponentlərinin sərtliyi adətən 150 ilə 300 Brinell Sərtliyi (HB) arasında dəyişir ki, bu da istilik emalından asılı olaraq HRC55-ə qədər dəyişir. Bu sərtlik zərfində emal, ümumi nasazlıq rejimlərinin qarşısını almaq üçün substratın möhkəmliyi və səthin qorunması arasında diqqətli bir tarazlıq tələb edir:
Substrat Seçimi: 10 faiz kobalt tərkibli ultra incə bərk karbid, dəyişkən kəsmə yükləri altında kənarların qırılmasına qarşı üstün müqavimət təmin edir.
Səth örtüyü: AlTiN nano kompozit örtük, kəsmə temperaturu artdıqda kənarların itiliyini qoruyaraq möhkəm bir istilik baryeri yaradır.
Kəsmə Həndəsəsi: 6 dərəcə müsbət dırmıq bucağı kəsmə qüvvələrini azaldır, 35 dərəcə spiral bucağı isə çiplərin davamlı boşaldılmasını təmin edir.
Material davranışını aydın şəkildə başa düşməklə, növbəti məntiqi addım CNC maşınınızdakı kəsmə şərtlərini optimallaşdırmaqdır.
Alətlərinizdən maksimum dərəcədə faydalanmaq sadəcə standart kataloq nömrələrini daxil etməkdən daha çox şey tələb edir. Ötürmə sürətlərini, sürətləri və alət üslublarını müəyyən alət yolunuza uyğunlaşdırmaq etibarlı nəticəni təmin edir.
Bərk karbid uc dəyirmanlarından maksimum performansa nail olmaq üçün yemləmə sürətlərini və sürətlərini müəyyən kəsmə strategiyası ilə uyğunlaşdırmaq lazımdır. Ənənəvi yarıqlama əməliyyatları yüksək radial birləşməni idarə etmək üçün mühafizəkar səth sürətlərini tələb edir, yüksək səmərəli emal yolları isə tam ox dərinliyi ilə birlikdə yüngül radial birləşmədən istifadə etməklə daha sürətli birləşmələrə imkan verir.
Müxtəlif hissə həndəsələrində çip təmizliyi və struktur sabitliyi üçün uyğun fleyta stilinin seçilməsi eyni dərəcədə vacibdir:
| Dəyirman növü | Əsas Tətbiq Sahəsi | Əsas Həndəsə Faydası |
|---|---|---|
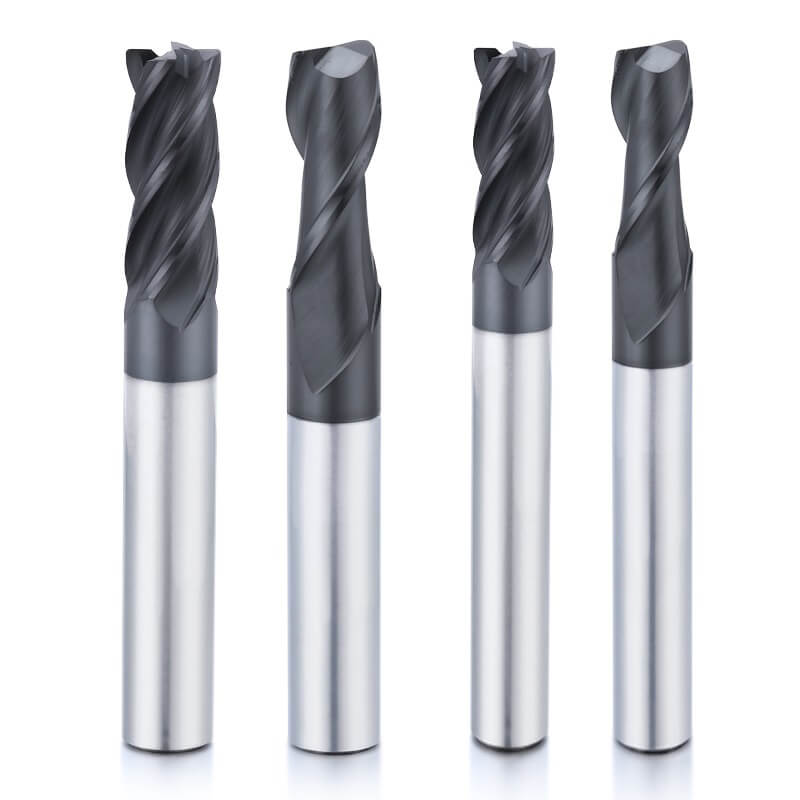
| PEX Kvadrat Uclu Dəyirman | Düz səthlər, yarıqlama, çiyin frezeleme | Maksimum nüvə möhkəmliyi və yan divar sabitliyi |
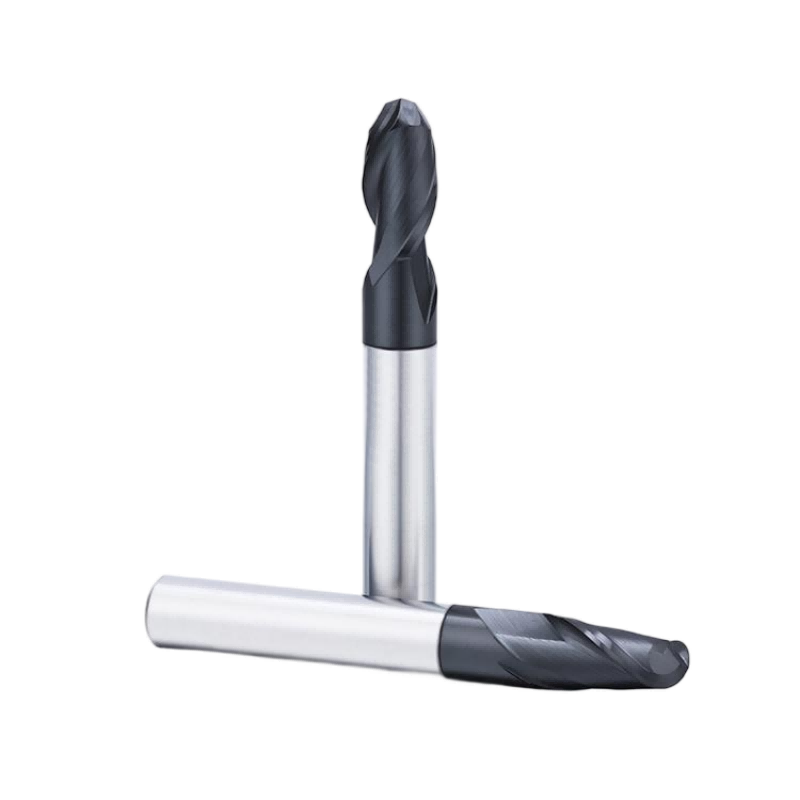
| PEX Kürə Burun Uc Dəyirmanı | Əyri profillər, qəlib keçidləri | Hamar 3D səth örtüyü və azaldılmış profil sürtünməsi |
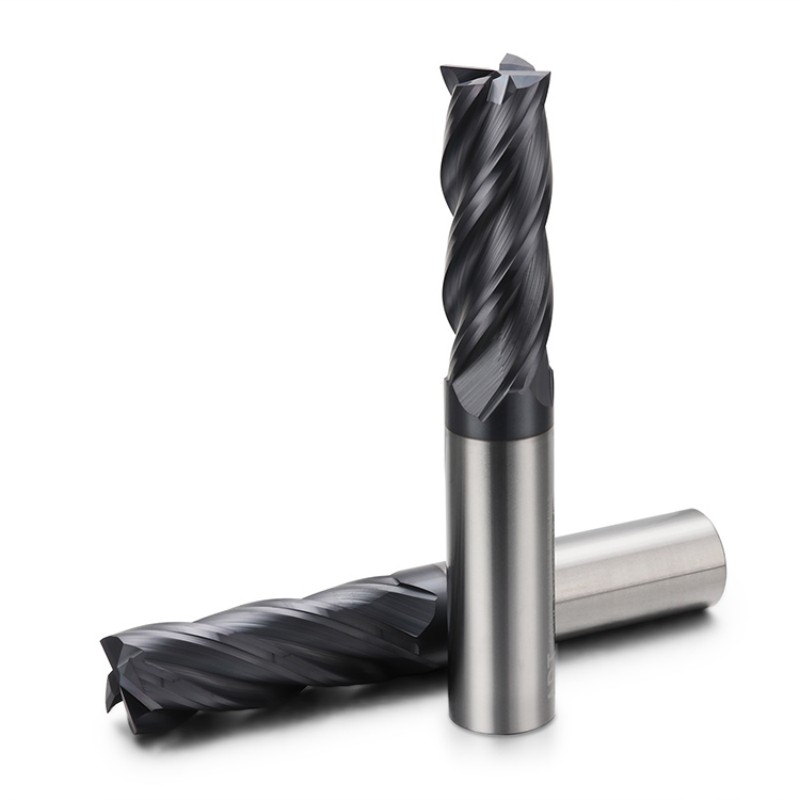
| PEX Künc Radius Son Dəyirman | Dərin çiyin frezeleme, yan divarların işlənməsi | Kənarların qırılmasının qarşısını almaq üçün daha güclü künc qorunması |
İş parçanızı quraşdırarkən, düz səthlərdə PEX kvadrat dəyirmanlarından istifadə maksimum möhkəmlik və uzun alət ömrü təmin edir.
Soyuducu mayenin seçimi alətin ömrünə birbaşa təsir göstərir. Maye soyuducu yumşaq poladda yavaş sürətli yarıqlama üçün yaxşı işləsə də, yüksək sürətli quru freze zamanı daşqın soyuducusunun tətbiqi istilik dövriyyəsini yaradır.
Bunun əvəzinə yüksək təzyiqli hava üfürməsindən istifadə istilik çatlamasının qarşısını alır və qırıntıların dərin boşluqlardan çıxmasının qarşısını alır.
Artıq əməliyyat parametrləri müəyyən edildikdən sonra, ixtisaslaşmış polad kəsicilərin standart alternativlərlə necə müqayisə olunduğunu təhlil edə bilərik.
Emalatxananızın ümumi təyinatlı kəsicilərdən xüsusi polad alətlərə çevrilməsi gündəlik istehsalda dərhal və ölçülə bilən qazanclar yaradır.
Standart karbid uc dəyirmanları tez-tez davamlı polad istehsalı proseslərində ardıcıllığı qorumaqda çətinlik çəkir. Standart alətlər adətən ümumi təyinatlı substratlara və əsas örtüklərə əsaslanır və bunlar karbon poladının yaratdığı davamlı sürtünməyə məruz qaldıqda tez parçalanır.
Bunun əksinə olaraq, polad emalı üçün xüsusi olaraq hazırlanmış alətlər vacib istehsal metrikləri üzrə ölçülə bilən üstünlüklər təqdim edir:
Daha Yüksək Material Çıxarma Sürətləri: Optimallaşdırılmış dırmıq və spiral bucaqları mil yükünü azaldır və operatorlara səs-küy olmadan daha yüksək axınları idarə etməyə imkan verir.
Alətin Ömrünün Artırılması: PEX seriyasına keçid, ənənəvi TiN örtüklü kəsicilərlə müqayisədə istifadəyə yararlı kəsmə saatlarını ikiqat artırır.
Daha aşağı istehsal xərcləri: Alətlərin daha az tez-tez dəyişdirilməsi CNC maşınlarının daha uzun müddət işləməsini təmin edir və bu da hazır hissənin ümumi dəyərini birbaşa azaldır.
Məqsədyönlü alətlərə investisiya qoymaq, gözlənilməz alət nasazlığı, ikinci dərəcəli sökülmə və tez-tez quraşdırma düzəlişləri ilə əlaqəli gizli xərcləri aradan qaldırır.
Sürət və aşınma müqayisələrindən əlavə, kəsici alətlərinizin tam dəyərini anlamaq üçün ümumi əməliyyat səhvlərindən qaçınmaq vacibdir.
Hətta ən yaxşı kəsicilər belə, əsas əməliyyat səhvləri yoxlanılmazsa, vaxtından əvvəl sıradan çıxacaq. Bu kökləri müəyyən etmək saatlarla vaxt aparan məyusluqdan və material israfından xilas edir.
Polad frezerləmədə tez-tez rast gəlinən səhvlərdən biri alətləri istilik şokuna məruz qoymaqdır. Dəyirman daim isti kəsmə zonaları ilə soyuq maye soyuducu arasında keçdikdə, kəsici kənara dik olaraq mikro çatlar əmələ gəlir. Bu istilik çatları tez bir zamanda genişlənir və həm aləti, həm də iş parçasını məhv edə biləcək fəlakətli kənar nasazlığına səbəb olur.
Digər bir ümumi problem yumşaq, bərkidilməmiş poladlar emal edilərkən qabarıq kənarlardır. Yumşaq polad yüksək təzyiq altında alətin kənarına qaynaq etməyə meyllidir və qırıntılar qopduqca mikrokarbid dənəciklərini qoparır. Səth sürətlərinin artırılması və müsbət kəsmə bucaqları olan alətlərdən istifadə bu materialın yapışmasının qarşısını alır və hamar bir səth örtüyü təmin edir.
Alətin dəyişdirilməsi dövrlərini maşının dayanma müddətinə əsasən idarə etmək çox vacibdir. Alətin aşınmasının əsl dəyərini hesablamaq, alət dəyişdirilməsi zamanı maşının boş vaxtının uçotunu da əhatə edir. Alətin ömrünün uzadılması bu baha başa gələn istehsal fasilələrini birbaşa azaldır və məşğul istehsal müəssisələri üçün investisiyalardan aydın gəlir gətirir.
Xüsusi alətlərin qiyməti xammalın seçilməsindən, alətin mürəkkəbliyindən, ixtisaslaşmış örtüklərdən və partiya miqdarından asılıdır. Qeyri-standart həndəsələr, xüsusi künc radiusları və sıx toleranslar əlavə quraşdırma vaxtı və ixtisaslaşmış üyütmə çarxları tələb edir. Xüsusi emal tələblərinizə əsaslanan dəqiq qiymət üçün fərdiləşdirilmiş qiymət təklifi almaq üçün birbaşa mühəndislik qrupumuzla əlaqə saxlayın.
Tez-tez rast gəlinən səhvlərdən biri yüksək sürətli əməliyyatlar üçün standart TiN və ya parlaq örtüksüz alətlərin seçilməsidir. Yumşaq karbonlu polad yüksək sürtünmə yaradır ki, bu da nazik örtükləri tez bir zamanda soyur və bu da materialın qaynaqlanmasına və yan tərəflərin tez aşınmasına səbəb olur. Etibarlı istilik qalxanını qorumaq üçün AlTiN kimi yüksək istilik limiti örtükləri lazımdır.
Alətin həddindən artıq sallanması sərtliyi azaldır, ağır kəsiklər zamanı alətin əyilməsinə və səs-küy salmasına səbəb olur. Bu titrəmə kəsici kənarları qeyri-bərabər şəkildə yükləyir və bu da fleyta boyunca mikro çatlamalara səbəb olur. Alətin uzadılmasını mümkün qədər qısa saxlamaq sərtliyi qoruyur və kənarların ömrünü əhəmiyyətli dərəcədə uzadır.
Yüksək səmərəli karbon polad emalına nail olmaq üçün materialın davranışının dəqiq kəsici dizaynı ilə uyğunlaşdırılması tələb olunur. Ultra incə karbid substratlarını, optimallaşdırılmış müsbət dırmıq həndəsələrini və istiliyədavamlı AlTiN örtüklərini birləşdirməklə istehsal sexləri yapışqan qırıntıların əmələ gəlməsinin qarşısını ala, istilik şokunun qarşısını ala və bütün ümumi polad tətbiqlərində materialın çıxarılması sürətini maksimum dərəcədə artıra bilər.
Dohre CNC Tools şirkətində, əməliyyat məqsədlərinizə uyğunlaşdırılmış yüksək performanslı kəsmə həlləri təqdim etmək üçün iyirmi ildən artıq istehsal təcrübəsindən istifadə edirik. Bərk karbid uc dəyirmanlarının, qazmalarının və üyüdücülərinin tam çeşidini araşdırın və ya emal parametrlərinizi optimallaşdırmaq və xüsusi qiymət tələb etmək üçün bu gün mühəndislik qrupumuzla əlaqə saxlayın .
Sizə kömək edə biləcəyimiz bir sualınız və ya probleminiz varmı?
Gəlin layihəniz və Dohre-nin alətlərinizin dizaynında, istehsalında və bazara hazırlanmasında necə kömək edə biləcəyi barədə danışaq.
Saytdan istifadə etməyə davam etməklə, siz məxfilik siyasətimizlə razılaşırsınız . Şərtlər və Qaydalar .