


Touch alın
Sizə kömək edə biləcəyimiz bir sualınız və ya probleminiz varmı?
Gəlin layihəniz və Dohre-nin alətlərinizin dizaynında, istehsalında və bazara hazırlanmasında necə kömək edə biləcəyi barədə danışaq.

Oxuma həcmi: 286

Buraxılış tarixi: 2026-08-11
Təxmini oxu vaxtı:
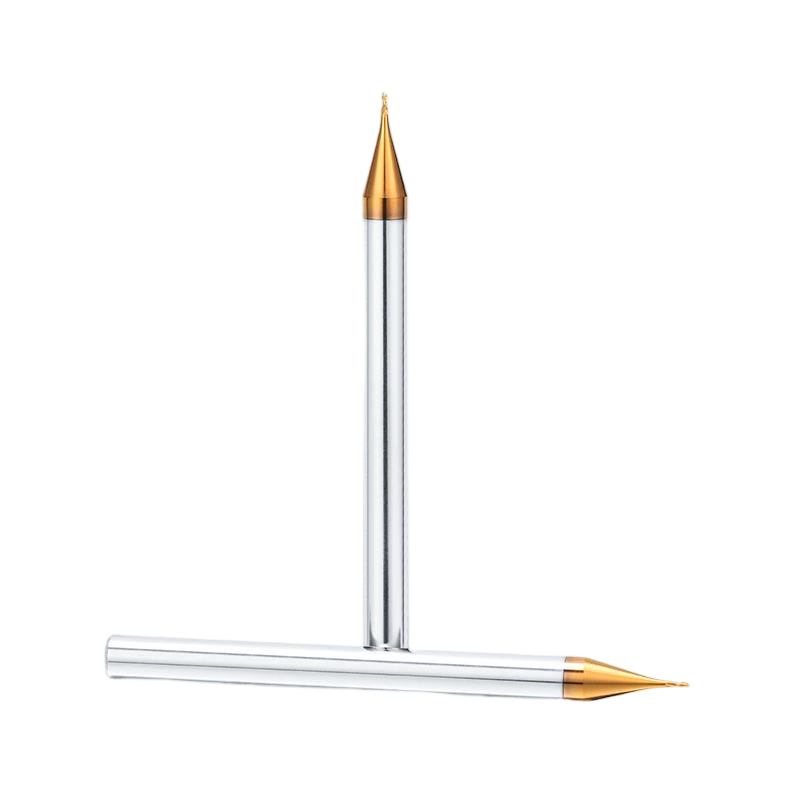
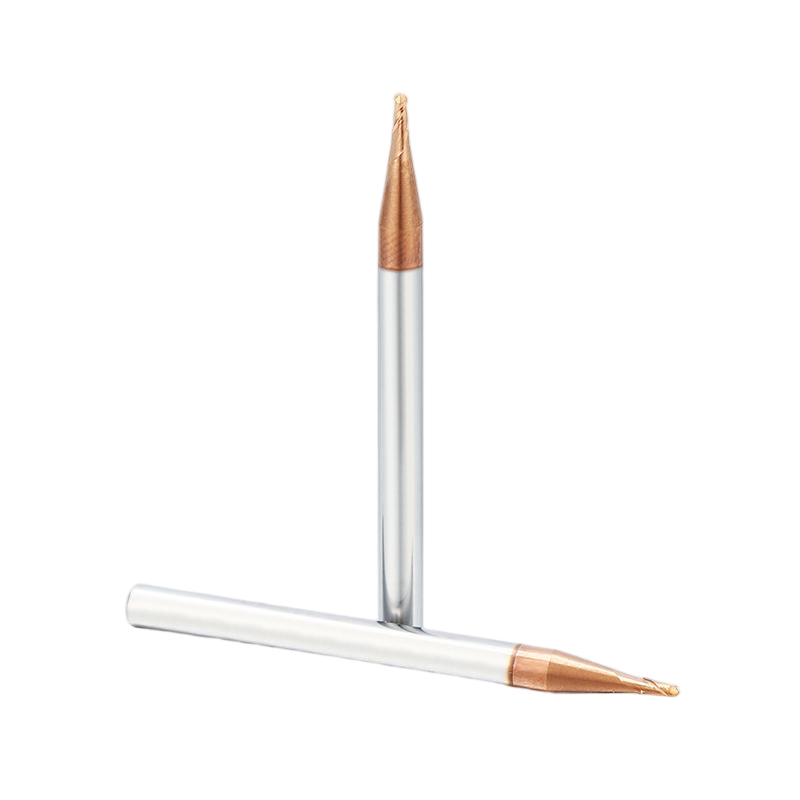
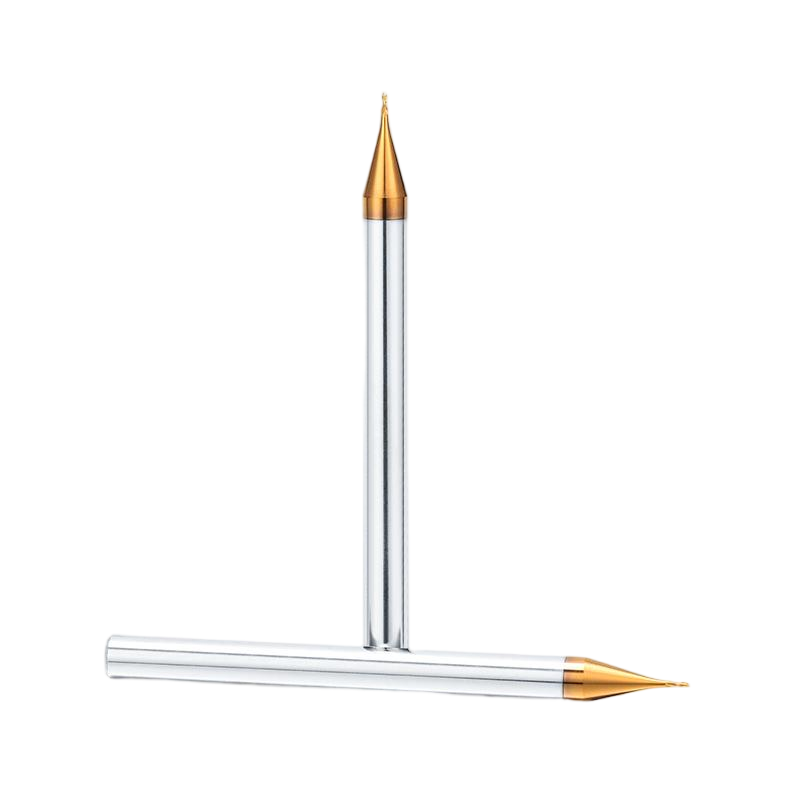
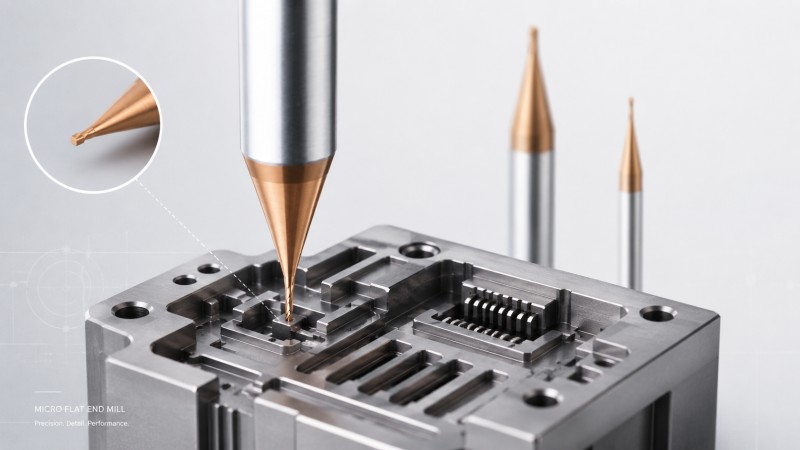
Mikro düz uclu dəyirmanlar dar yuvalar, kiçik boşluqlar, düz dibli xüsusiyyətlər, dəqiq çiyinlər, birləşdirici detallar və standart ölçülü kəsicilərin çata bilmədiyi digər incə CNC strukturları üçün istifadə olunur. Düzgün kəsici seçmək üçün diametrin rəsmə uyğunlaşdırılmasından daha çox şey tələb olunur: fleyta uzunluğu, boyun boşluğu, alətin çıxıntısı, boşluq, iş parçasının materialı və bitirmə strategiyası hamısı emal dəqiqliyinə və alətin ömrünə təsir göstərir.
Qəlib polad emalı metalın çıxarılması sürəti ilə səth keyfiyyəti arasında sabit bir tarazlıq təmin edir. Sərtləşdirilmiş polad kimi çətin materiallarla işləyərkən, yanlış ucluq dəyirmanının seçilməsi yüksək alət xərclərinə, həddindən artıq titrəməyə və alətin qəfil qırılmasına səbəb olur. Dəzgah sexləri tez-tez saatlarla bahalı əl ilə cilalama tələb edən keyfiyyətsiz səth örtükləri səbəbindən mənfəət itirirlər.
Kobud və bitirmə üçün düzgün kəsici alət kombinasiyasının seçilməsi bu istehsal maneələrini həll edir. Alət substratının, örtüyünün və həndəsəsinin müəyyən qəlib materiallarına uyğunlaşdırılması, alətin proqnozlaşdırıla bilən ömrünü təmin edir və tələb olunan tolerantlıqları qoruyur. Bu texniki təlimat, freze alətlərini qəlib polad tətbiqlərinizə səmərəli şəkildə uyğunlaşdırmaq üçün tətbiq edilə bilən strategiyaları təsvir edir.
Əvvəlcədən bərkimiş poladlar adətən 28-38 HRC arasında dəyişir. Bu materiallar yaxşı emal qabiliyyəti təklif edir, lakin kəsmə sürətləri uyğun deyilsə, asanlıqla qabarıq kənarlara səbəb olurlar. Yüksək möhkəmliyə malik standart karbid dərəcələri burada yaxşı işləyir. Alət həndəsəsi uzun kobudluq keçidləri zamanı hamar yonqar boşluğunu təmin etmək üçün iti kəsici kənarları və cilalanmış fleytaları vurğulamalıdır.
45-dən 60 HRC-yə qədər sərtləşdirilmiş poladlar kəsmə zamanı həddindən artıq istilik və ciddi mexaniki gərginlik yaradır. Bu ərintilərin emalı üçün yüksək kobalt tərkibli mikrodənəli karbid substratlarından hazırlanmış son dəyirmanlar tələb olunur. Yüksək performanslı bərk karbid son dəyirmanlarından istifadə ağır yüklər altında kənarların qırılmasının qarşısını almaq üçün lazımi sərtliyi təmin edir.
Alət seçimi prosesinizi sadələşdirmək üçün aşağıdakı müqayisə materialın sərtliyinə və hədəf tətbiqlərinə əsaslanaraq tövsiyə olunan alət növlərini vurğulayır.
| Kalıp Polad Materialı | Tipik Sərtlik | Əsas tətbiqetmə | Tövsiyə olunan Həndəsə və Örtük |
|---|---|---|---|
| P20 və ya 718H | 28-38 HRC | Plastik enjeksiyon qəlibləri və ümumi əsaslar | Kvadrat və ya Künc Radiusu; AlTiN Kaplama |
| H13 və ya SKD61 | 45-55 HRC | İsti iş qəlibləri və tökmə boşluqları | Künc Radiusu və ya Yüksək Ötürmə; TiAlSiN Örtüyü |
| S136 | 48-54 HRC | Güzgü plastik qəliblər və tibbi alətlər | Kürəcikli Burun Uc Dəyirmanları; Submikron Karbid |
| CPM Toz Polad | 55-60 HRC | Yüksək aşınmaya davamlı ştamplama qəlibləri və ştamplama alətləri | Corner Radius; HIPIMS Nano örtüklü Uc Dəyirmanları |
Materialın sərtliyinin əsas alət seçimini necə müəyyən etdiyini müəyyən etdikdən sonra, növbəti addım alət həndəsəsinin müəyyən emal əməliyyatlarına uyğunlaşdırılmasını əhatə edir.
Kobudlaşdırma əməliyyatları, maşının sabitliyindən ödün vermədən metalın çıxarılma sürətini maksimum dərəcədə artırmağa yönəlmişdir. Yüksək kəsicilər kəsici qüvvələri maşın milinə ox istiqamətində yönəldən dayaz giriş bucaqlarına malikdir. Qəlib poladı üçün xüsusi uc dəyirmanından istifadə , yan əyilməni minimuma endirərkən dərin boşluq kobudlaşdırması zamanı yüksək kəsmə sürətinə imkan verir.
Əyri qəlib konturlarının işlənməsi dəqiq profil dəqiqliyi və aşağı səth pürüzlülüyü tələb edir. Kürəcikli uclu dəyirmanlar mürəkkəb səthləri incə pilləli hərəkətlər vasitəsilə emal edir. Aşağı radial axıcılığın saxlanılması dişlərin ardıcıl birləşməsi, oyma izlərinin qarşısının alınması və son qəlib səthlərində emaldan sonrakı cilalama müddətinin kəskin şəkildə azaldılmasını təmin edir.
Künc radiuslu uc dəyirmanları standart kvadrat uclu dəyirmanlara nisbətən daha güclü kəsici kənar təklif edir. Onlar istilik və mexaniki gərginliyi radius boyunca paylayır və yarımfabrikat əməliyyatları zamanı künc qırıntılarını azaldır. Bu konfiqurasiya çiyin keçidlərini etibarlı şəkildə idarə edir və qəlib və qəlib tətbiqləri üçün tələbkar freze alətlərində alətin ömrünü uzadır.
Optimallaşdırılmış həndəsələr mexaniki sabitlik yaratsa da, yüksək kəsmə temperaturlarının idarə olunması qabaqcıl səth örtükləri tələb edir.
Sərt qəlib materiallarının emalı kəsmə zonasında 800 dərəcədən çox lokal temperatur yaradır. Titan alüminium nitrid örtükləri istiliyə məruz qaldıqda qoruyucu alüminium oksid təbəqəsi əmələ gətirir. Bu təbəqə istilik maneəsi kimi çıxış edir, substratın sərtliyini qoruyur və aqressiv quru freze dövrləri zamanı yan aşınmanı gecikdirir.
Yüksək Güclü İmpulslu Maqnetron Püskürtmə örtük texnologiyası son dərəcə sıx nano kompozit strukturlar yaradır. Bu üsulla tətbiq olunan örtüklər üstün təbəqə yapışması, 1200 dərəcə Selsiyə qədər yüksək oksidləşmə müqaviməti və aşağı sürtünmə əmsalları nümayiş etdirir. Bu xüsusiyyətlər 60 HRC-yə qədər bərkimiş poladların quru şəkildə işlənməsi zamanı mikro çatlamanın qarşısını alır.
Düzgün örtük seçimi birbaşa işləmə temperaturundan və materialın sərtlik tələblərindən asılıdır.
İstilik əmələ gəlməsini anlamaq kəsmə mühitlərinin və vibrasiya nəzarət strategiyalarının qiymətləndirilməsinə birbaşa gətirib çıxarır.
Sərtləşdirilmiş poladın yüksək sürətlə frezelənməsi zamanı maye soyuducu suyunun tətbiqi sürətli istilik genişlənməsinə və büzülməsinə səbəb olur. Bu istilik dövrü kəsici kənara perpendikulyar mikro çatlar yaradır və bu da alətin qəfil sıradan çıxmasına səbəb olur. Yüksək təzyiqli hava partlamasından istifadə, kəsmə zonasının temperaturunu istilik şoku olmadan proqnozlaşdırıla bilən saxlayarkən qırıntıları effektiv şəkildə aradan qaldırır.
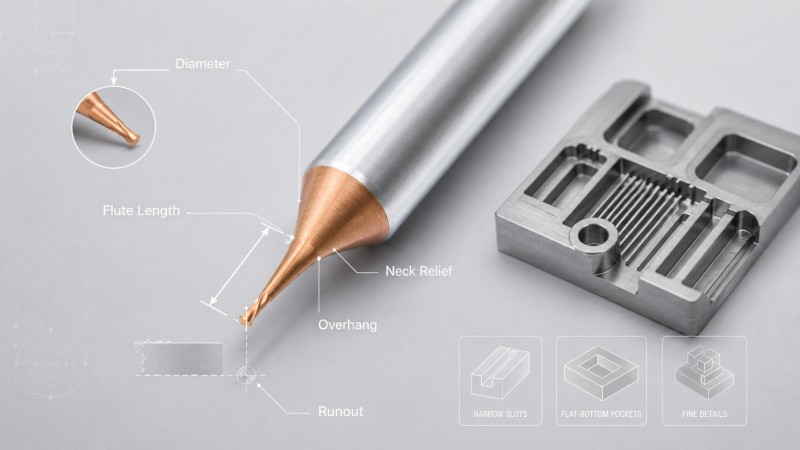
Dərin qəlib boşluqları uzun alət çıxıntıları tələb edir ki, bu da səs-küyə qarşı həssaslığı artırır. Uzunluğun diametrə nisbətinin dörd misli diametrdən aşağı olması həddindən artıq titrəmənin qarşısını alır. Daha uzun məsafəyə çatmaq qaçılmaz olduqda, dəyişkən spiral bucaqları və qeyri-bərabər fleyta aralığına malik ixtisaslaşmış uc dəyirmanları harmonik rezonansı pozaraq iş parçanızda təmiz səth örtüklərini qoruyur.
Alət alış-veriş yolunuzla bağlı yekun qərara gəlməzdən əvvəl, emalatxanada tez-tez verilən sualları nəzərdən keçirmək, bahalı emal səhvlərinin qarşısını almağa kömək edir.
Xüsusi alətlərin qiyməti xammalın dənə ölçüsündən, ixtisaslaşmış PVD örtük növlərindən, mürəkkəb xüsusi həndəsələrdən və ümumi partiya həcmindən asılıdır. Xüsusi üyütmə quraşdırma müddətləri qeyri-standart alətlərin vahid qiymətlərinə də təsir göstərir. Xüsusi qəlib emalı tələblərinizə əsaslanan dəqiq qiymət üçün birbaşa Dohre CNC Alətləri mühəndislik qrupu ilə əlaqə saxlayın.
Yüksək axıcılığa malik aşağı dəqiqlikli dartma patronlarından istifadə alət fleytalarında qırıntıların qeyri-bərabər yüklənməsinə səbəb olur. Bir fleyta digərlərindən daha ağır kəsik edərsə, vaxtından əvvəl aşınır və səs-küyə səbəb olur. Alətin maksimum ömrü üçün dəqiq büzülmə və ya axıcılığı 0.003 mm-dən aşağı saxlayan hidravlik tutacaqlar vacibdir.
Operatorlar alətin fasilələri zamanı optik ilgəkdən istifadə edərək yan aşınma enini izləməlidirlər. 0.2 mm-ə qədər vahid yan aşınma zolağı normal aşınmanı göstərir. Kəsici kənar boyunca mikro çatlar əmələ gələrsə və ya akustik monitorinq qeyri-adi mil səs-küyü aşkar edərsə, alət fəlakətli nasazlıq baş verməzdən əvvəl dəyişdirilməlidir.
Düzgün uc dəyirmanının müəyyən qəlib polad xüsusiyyətlərinə uyğunlaşdırılması emal məhsuldarlığını birbaşa artırır və əməliyyat xərclərini azaldır. Kobud emal, yarımfabrikatlaşdırma və bitirmə əməliyyatları üçün uyğun həndəsələrin seçilməsi alətlərin aşınmasını minimuma endirir, istilik çatlamasının qarşısını alır və bahalı əl dəzgah işini aradan qaldırır. Düzgün alət çıxıntısı idarəetmələrinin və quru hava partlatma strategiyalarının tətbiqi sabit CNC emalını daha da təmin edir.
Təcrübəli alət istehsalçısı ilə tərəfdaşlıq, ardıcıl alət keyfiyyətinə və xüsusi mühəndislik dəstəyinə çıxışı təmin edir. Dohre CNC Tools, ciddi qəlib və qəlib istehsalı üçün hazırlanmış yüksək performanslı bərk karbid uc dəyirmanları təqdim edir. Alət strategiyalarınızı optimallaşdırmaq və rəqabətli qiymət tələb etmək üçün bu gün texniki dəstək qrupumuzla əlaqə saxlayın .
Sizə kömək edə biləcəyimiz bir sualınız və ya probleminiz varmı?
Gəlin layihəniz və Dohre-nin alətlərinizin dizaynında, istehsalında və bazara hazırlanmasında necə kömək edə biləcəyi barədə danışaq.
Saytdan istifadə etməyə davam etməklə, siz məxfilik siyasətimizlə razılaşırsınız . Şərtlər və Qaydalar .