Server Soyuq Plitələrində Dar Axın Kanallarını Necə İşlətmək olar
Buraxılış tarixi: 2026-07-17
giriş
Dar axın kanalları uc dəyirmanın sərtliyinə, yonqarın boşaldılmasına, axın nəzarətinə və kəsmə stabilliyinə yüksək tələblər qoyur. Düzgün alət kanalın eninə, dərinliyinə, künc radiusuna, iş parçasının materialına, divar qalınlığına və tələb olunan səth keyfiyyətinə uyğun olaraq seçilməlidir.
Dar axın kanalları bir çox server soyuq lövhə dizaynlarında vacib xüsusiyyətlərdir. Onlar soyuducu mayeni lövhədən keçirir və istilik ötürülməsi üçün mövcud olan təmas sahəsini artırır, eyni zamanda CNC freze üçün tələbkar şərait yaradır.
Kanal daraldıqca və ya dərinləşdikcə, ucluq frezer daha az sərtləşir və yonqarların kəsmə sahəsindən çıxması üçün daha az yer qalır. Həddindən artıq axıntı, alətin uzun çıxıntısı, uyğun olmayan fleyta həndəsəsi və ya yonqarın zəif boşaldılması ölçü xətasına, kanal divarlarının cızılmasına, əyilmələrə, alətin tez aşınmasına və ya kəsicinin qəfil qırılmasına səbəb ola bilər.
Bu məqalə CNC uc frezeleme üsulu ilə istehsal edilən və ya emal edilən soyuq lövhə kanallarına yönəlmişdir. Düzgün emal üsulu faktiki kanal həndəsəsindən, iş parçasının materialından, divar qalınlığından, səth tələbindən, maşının vəziyyətindən və istehsal həcmindən asılıdır.
Dar Soyuq Plitə Kanallarının Dəyirman Edilməsi Niyə Çətindir
Dar kanal həm kəsicinin diametrini, həm də fleyta sahəsini məhdudlaşdırır. Alət tələb olunan eni və daxili radiusu əldə etmək üçün kifayət qədər kiçik olmalıdır, eyni zamanda yarıq və yan frezerləmə zamanı əyilməyə qarşı durmaq üçün kifayət qədər sərt qalmalıdır.
Ətrafdakı divarlar soyuducu mayenin, havanın və çiplərin hərəkətini məhdudlaşdırdığı üçün çiplərin boşaldılması daha da çətinləşir. Kanalda qalan çiplər yenidən kəsilə bilər, bu da istiliyi artıra və alt və ya yan divarda cızıqlar qala bilər.
Kanal həmçinin nazik divarlarla əhatə oluna bilər. Həddindən artıq radial qüvvə emal zamanı bu divarları hərəkət etdirə, son kanal genişliyini dəyişdirə və ya iş parçası armaturdan ayrıldıqdan sonra lövhənin düzlüyünü azalda bilər.
| Kanal Vəziyyəti | Əsas emal riski | Proses Prioriteti |
|---|
| Dar kanal eni | Kiçik kəsici diametri və azaldılmış sərtlik | Tələb olunan en və radiusa uyğun ən böyük alətdən istifadə edin |
| Dərin kanal | Uzaq məsafə, əyilmə, vibrasiya və zəif çip çıxarılması | Çıxışı məhdudlaşdırın və mütərəqqi kəsmə dərinliyindən istifadə edin |
| Bir-birinə yaxın məsafəli kanallar | Nazik divar hərəkəti və lövhənin təhrif olunması | Kəsmə qüvvəsini idarə edin və emal ardıcıllığını balanslaşdırın |
| Kiçik daxili radius | Əsas kanaldan daha kiçik bir kəsici tələb edir | Daha böyük bir alətlə kobudlaşdırın və qalan küncləri ayrıca bitirin |
| Uzun davamlı alət yolu | Alət aşınması, çip yığılması və ölçülü sürüşmə | Kənarların vəziyyətini izləyin və çiplərin ardıcıl boşaldılmasını təmin edin |
Son Dəyirmanı Seçməzdən Əvvəl Kanal Həndəsəsini Təsdiqləyin
Alət seçimi komponentin çəkilməsi ilə başlamalıdır. Təkcə kanal eni kifayət deyil. Dərinlik, daxili künc radiusu, divar qalınlığı, kanal yolu, giriş mövqeyi, alt forma və mövcud boşluq tələb olunan kəsiciyə təsir göstərir.
Kəsici nominal kanal eninə uyğun gələ bilər, lakin fleyta çox qısadırsa, boyun ətrafdakı divarı keçə bilmirsə və ya tutucu iş parçasına müdaxilə edirsə, yenə də yararsız ola bilər. Əksinə, lazımsız uzun kəsici seçmək sərtliyi azaldır və prosesi vibrasiyaya və axına daha həssas edir.
| Rəsm Məlumatı | Niyə məsələdir |
|---|
| Kanal eni | Maksimum kəsici diametrini təyin edir |
| Kanal dərinliyi | Lazımi kəsmə uzunluğunu və çatışmazlıq nöqtəsini müəyyən edir |
| Daxili radius | Əsas kobudlaşdırma alətindən daha kiçik bir bitirmə kəsici tələb oluna bilər |
| divar qalınlığı | İcazə verilən kəsmə qüvvəsinə və emal ardıcıllığına təsir göstərir |
| Giriş və ətraf həndəsə | Boyun azaldılmasının və ya xüsusi uzanmanın tələb olunduğunu müəyyən edir |
| Tolerantlıq və səth tələbi | Kobudluq və bitirmə işlərinin ayrı alətlərdən istifadə olunub-olunmadığını müəyyən edir |
Kanala Uyğun Ən Böyük Kəsici Diametrindən İstifadə Edin
Daha kiçik kəsici avtomatik olaraq daha dəqiq olmur. Diametrin azaldılması həmçinin alətin özəyini azaldır və əyilməyə, yıxılmaya və qırıntıların tıxanmasına qarşı həssaslığı artırır.
Kanal həndəsəsinin imkan verdiyi yerlərdə, tələb olunan eni və daxili radiusu yarada bilən ən böyük kəsici diametrindən istifadə edin. Daha böyük bir alət ümumiyyətlə daha yaxşı sərtlik, əyilməyə qarşı daha yüksək müqavimət və daha sabit yan divar nəzarəti təmin edir.
Kanal kiçik künc radiuslarına malik olduqda, praktik yanaşmalardan biri materialın əksər hissəsini daha böyük bir uclu frezerlə kobudlaşdırmaq və yalnız qalan künclər və ya ətraflı sahələr üçün daha kiçik bir kəsicidən istifadə etməkdir. Bu, ən zəif alətin ağır kəsmə yükü altında keçirdiyi vaxtı azaldır.
Kəsmə uzunluğunu və boyun uzunluğunu faktiki dərinliyə uyğunlaşdırın
Kəsim uzunluğu, boyun uzunluğu və ümumi çıxıntı eyni ölçü kimi qəbul edilməməlidir. Hər biri alətə fərqli təsir göstərir.
• Kəsmə uzunluğu fleytanın əslində emal etməli olduğu materialı əhatə etməlidir.
• Boyun uzunluğu daha dərin kanal divarları və ya ətrafdakı strukturlar ətrafında boşluq təmin edir.
• Alət çıxıntısı tutucudan uzanan dayaqsız uzunluqdur və mümkün qədər qısa qalmalıdır.
Lazımsız uzun fleyta kəsicini bütün kəsmə hissəsi boyunca zəiflədir. Dərin bir kanal üçün, düzgün dizayn edilmiş qısaldılmış boğazlı qısa kəsici kənar, uzun tam fleyta alətindən daha yaxşı sərtlik təmin edə bilər.
Xüsusiyyətə təhlükəsiz şəkildə çatan ən qısa kataloq aləti ümumiyyətlə üstünlük təşkil edir. Standart bir kəsici həddindən artıq uzatma tələb etdikdə, xüsusi boyun uzunluğu daha sabit bir həll təmin edə bilər.
Material və Çip Boşluğuna görə Fleyta Sayını Seçin
Fleyta sayı həm çip boşalmasına, həm də alət nüvəsinin möhkəmliyinə təsir göstərir. Daha az fleyta adətən çiplər üçün daha çox boş yer təmin edir, əlavə fleytalar isə bəzi dizaynlarda kəsici kənarların sayını artıra və nüvəni gücləndirə bilər.
Alüminium kanallar üçün geniş yonqar sahəsi və cilalanmış fleytalar vacibdir, çünki uzun yonqarlar və yığılmış kənar dar keçidləri bağlaya bilər. Mis kanallar üçün hamar fleyta səthləri və iti kəsici kənar yapışmanı azaltmağa və yonqarların kanal boyunca ləkələnməsinin qarşısını almağa kömək edir.
Düzgün fleyta sayı iş parçasının materialına, kəsicinin diametrinə, tam yuvaya qoşulmasına, mil qabiliyyətinə və boşaltma metoduna görə seçilməlidir. Yan frezerləmədə yaxşı nəticə göstərən fleyta konfiqurasiyası dərin tam enli yuva üçün ideal olmaya bilər.
Mis və Alüminium Kanalları Fərqli Prioritetlər Tələb Edir
Mis və alüminium soyuq lövhələr oxşar kanal strukturlarına malik ola bilər, lakin onların kəsmə davranışı fərqlidir. Alət yalnız kanal ölçülərindən seçilmək əvəzinə, faktiki ərintiyə uyğunlaşdırılmalıdır.
| Emal Faktoru | Alüminium kanal | Mis Kanalı |
|---|
| Ümumi çip problemi | Uzun qırıntılar, qablaşdırma və yığılmış kənar | Yapışma, ləkələnmə və qırıntıların yenidən kəsilməsi |
| Ən qabaqcıl prioritet | Aşağı kəsmə müqaviməti ilə kəskin kənar | Təmiz kəsmə üçün çox iti kənar |
| Fleyta prioriteti | Geniş çip sahəsi və cilalanmış evakuasiya yolu | Hamar fleyta və idarə olunan çip hərəkəti |
| Səth narahatlığı | Qalın kənar, əyriliklər və nazik divar hərəkəti | Cızıqlar, ləkələr və incə qalıqlar |
| Prioriteti təyin edin | Aşağı kəsmə qüvvəsi və effektiv çip təmizlənməsi | Aşağı axın və çiplərin yenidən kəsilməsinin qarşısının alınması |
Daha ətraflı müqayisə mis və alüminium server soyuq lövhə emalı və son dəyirman seçimi üzrə təlimatımızda mövcuddur.
Çip sahəsi məhdud olduqda tam dərinlikdə kəsmədən çəkinin
Dərin, tam enli yarıq, yonqarların çıxması üçün mövcud yolu məhdudlaşdırarkən, son dəyirmanın hər iki tərəfinə kəsici yük yerləşdirir. Kiçik diametrli kəsicidə bu, tez bir zamanda istiliyə, yonqarın yığılmasına, əyilməsinə və ya qırılmasına səbəb ola bilər.
Proqressiv dərinlik və ya laylı emal, adətən, kanal kəsicinin diametrinə nisbətən dərin olduqda daha sabit olur. Hər keçid nəzarət edilən miqdarda materialı çıxarır və növbəti təbəqə başlamazdan əvvəl qırıntıların təmizlənməsinə imkan verir.
Hər keçid üçün dəqiq dərinlik materiala, alətin diametrinə, fleyta həndəsəsinə, maşının sərtliyinə, tutucuya və soyuducu suyun vəziyyətinə uyğun olmalıdır. Hər kanala və ya materiala sabit bir dəyər tətbiq edilməməlidir.
Sabit Giriş Strategiyasından İstifadə Edin
Qəfil şaquli giriş və ya dərhal tam enli birləşmə kiçik kəsicini həddindən artıq yükləyə bilər. Giriş metodu kəsici kənarı materiala tədricən yerləşdirməli və əməliyyatın əvvəlindən yonqarın boşaldılmasını təmin etməlidir.
Komponentdən və alətin imkanlarından asılı olaraq, rampa, spiral giriş, əvvəlcədən işlənmiş giriş cibləri və ya mütərəqqi yan giriş birbaşa deşmə ilə müqayisədə daha hamar bir başlanğıc təmin edə bilər. Seçilmiş metod uc dəyirmanın həndəsəsinə uyğun olmalıdır.
Giriş və çıxış mövqelərində də mümkün olduqda dayaqsız nazik divarlardan çəkinmək lazımdır. Zəif kənardan çıxmaq büzüşmələr yarada və ya kanal divarını hərəkət etdirə bilər.
Kəsmə Sürətini Artırmazdan Əvvəl Çiplərin Boşaldılmasını Təkmilləşdirin
Çiplər axın kanalının içərisində qaldıqda, təkcə mil sürətinin artırılması problemi həll etməyəcək. Təxliyə yolu məhdud qalarkən daha çox çip yarana bilər.
• İş parçasının materialı üçün kifayət qədər fleyta sahəsi olan kəsicidən istifadə edin.
• Soyuducu mayeni və ya havanı lövhənin yuxarı hissəsinə deyil, kəsmə sahəsinə doğru yönəldin.
• Proqressiv dərinlik ötürmələri arasında təmiz çiplər.
• Bir kanaldan gələn çiplərin yaxınlıqdakı bitmiş kanala daxil olmasına icazə verməyin.
• Fleyta və kəsici hissəni yığılmış materialdan təmiz saxlayın.
• Təxliyə yolunu açıq saxlayan emal ardıcıllığından istifadə edin.
Çiplərin boşaldılması kanal səthini və çiplərin özlərini yoxlamaqla qiymətləndirilməlidir. Cızıqlar, qaynaqlanmış material, gözlənilməz istilik və çiplərin qeyri-müntəzəm forması materialın yenidən kəsildiyini göstərə bilər.
Niyə Kiçik Diametrli Kanal Frezeleme üçün Qaçış Kritikdir
Kəsici kənarların qeyri-bərabər miqdarda materialı çıxarmasına səbəb olur. Bir fleyta kəsmə yükünün çox hissəsini daşıya bilər, digəri isə çox az kəsir və ya kanal səthinə sürtünür.
Kiçik diametrli ucluq dəyirmanında hətta kiçik bir qaçış dəyəri belə alət diametrinin əhəmiyyətli bir faizini təmsil edir. Nəticəyə böyük ölçülü kanal, qeyri-bərabər yan divarlar, sürətli kənar aşınması, qıvrımların böyüməsi və ya qəfil alət nasazlığı daxil ola bilər.
Emaldan əvvəl tutacağı, qapaq, mil interfeysini, alət sıxacının uzunluğunu və bütün təmas səthlərinin təmizliyini yoxlayın. Çıxış yalnız sapda deyil, kəsici kənarın yaxınlığında yoxlanılmalıdır.
İdarəetmə Alətinin Çıxışı və Tutucusunun Müdaxiləsi
Kəsici tutucudan təhlükəsiz məsafəni qoruyarkən kanalın ən dərin nöqtəsinə çatacaq qədər uzanmalıdır. Əlavə uzanma əyilməni artırır və aləti titrəməyə daha həssas edir.
Kanal qaldırılmış divarlarla və ya digər elementlərlə əhatə olunduqda, uzunboğazlı kəsici lazım ola bilər, lakin boyun tələb olunandan uzun olmamalıdır. Tutucu forması və milə giriş kəsicinin dizaynı ilə birlikdə nəzərdən keçirilməlidir.
Tutucu əsas müdaxilə mənbəyi olduqda, daha incə tutucuya və ya xüsusi alət həndəsəsinə keçmək, standart kəsicini tutucudan daha uzadaraq daha yaxşı sərtlik təmin edə bilər.
Bitişik kanallar arasındakı nazik divarları qoruyun
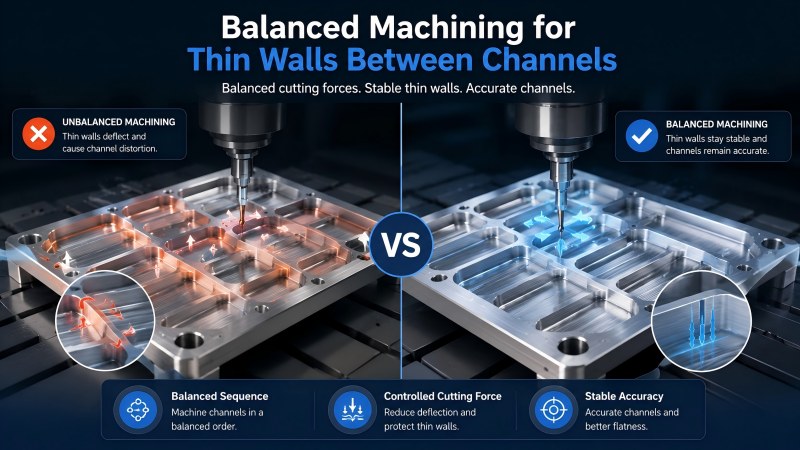
Bir-birinə yaxın yerləşən axın kanalları emal zamanı hərəkət edə bilən dar divarlar yarada bilər. Bir tərəf tam emal olunarsa, digər tərəfdə hələ də bərk material varsa, kəsmə təzyiqi divarı alətdən uzaqlaşdıra bilər.
Balanslaşdırılmış ardıcıllıq bu təsiri azalda bilər. Növbəti kanala başlamazdan əvvəl bir kanalı tamamilə tamamlamaq əvəzinə, qonşu kanalları tədricən kobud şəkildə kəsin. Yarımfabrikat üçün nəzarət edilən miqdarda material saxlayın və hər iki tərəfi oxşar kəsmə şəraitində bitirin.
Sıxma qüvvəsi də nəzarət altında olmalıdır. Həddindən artıq təzyiq emal zamanı lövhəni düz saxlaya bilər, lakin açıldıqdan sonra onun deformasiyasına səbəb ola bilər.
Ayrı Kanal Kobudluğu və Bitirmə
Kobudluq və bitirmə fərqli prioritetlərə malikdir. Kobudluq materialın sabit şəkildə çıxarılmasına və qırıntıların boşaldılmasına, bitirmə isə son kanal eninə, divar keyfiyyətinə, sıyrıqların idarə olunmasına və səthin tutarlılığına yönəlmişdir.
| Emal mərhələsi | Əsas məqsəd | Proses Prioriteti |
|---|
| Kanalın kobud şəkildə işlənməsi | Kəsicini həddindən artıq yükləmədən materialı çıxarın | Çip boşaldılması, mütərəqqi dərinlik və sabit giriş |
| Yarımfabrikatlaşdırma | Divar formasını düzəldin və vahid material buraxın | Balanslaşdırılmış nişanlanma və nəzarətli divar hərəkəti |
| Kanalın tamamlanması | Son enə, kənar keyfiyyətinə və səth vəziyyətinə çatın | Kəskin kənar, aşağı axın, yüngül birləşmə və təmiz kanal |
| Son yoxlama | Ölçüləri təsdiqləyin və qalıq qırıntıları və ya burrsları çıxarın | Kanalın eni, dərinliyi, divarın vəziyyəti, sıyrıqlar və təmizlik |
Kanal tolerantlığı və ya səth keyfiyyəti vacib olduqda, son keçid üçün çox köhnəlmiş kobud kəsici istifadə edilməməlidir. Ayrı bir bitirmə aləti daha proqnozlaşdırıla bilən kənar vəziyyəti və ölçü nəzarəti təmin edə bilər.
Kanalın Ölçüsünün Böyükləşməsinə Qarşı Monitor Alətinin Aşınması
Alət aşınması əvvəlcə kəsicinin tam sıradan çıxması kimi deyil, kanal keyfiyyətində dəyişiklik kimi görünə bilər. Ümumi xəbərdarlıq əlamətlərinə artan əyilmələr, daha geniş yarıqlar, qeyri-bərabər yan divarlar, daha çox mil yükü, səth cızıqları və ya çip şəklindəki dəyişiklik daxildir.
Təkrar istehsalda alətin ömrü qəbuledilməz hala gələn ilk xüsusiyyətə uyğun olaraq idarə olunmalıdır. Bu, kanalın eni, alt örtük, divarın vəziyyəti, sıyrıq hündürlüyü və ya qabaqcıl vəziyyət ola bilər.
Alətin istismar müddəti qeydlərinə materialın dərəcəsi, kəsici diametri, kanal dərinliyi, tutacaq, çıxıntı, kəsmə məlumatları və yoxlama nəticələri daxil edilməlidir. Bu, normal aşınmanı axıntı, yonqar tıxanması və ya iş yerində saxlama nəticəsində yaranan problemlərdən ayırmağa kömək edir.
Xüsusi Son Dəyirman Nə Zaman Lazımdır?
Standart kiçik diametrli uc dəyirmanları bir çox soyutma kanalını emal edə bilər, lakin bəzi dizaynlar standart kataloq alətində mövcud olmayan diametr, kəsmə uzunluğu, boyun boşluğu, künc forması və ümumi uzunluğun kombinasiyasını tələb edir.
Xüsusi hazırlanmış ucluq dəyirmanı komponent aşağıdakıları ehtiva etdikdə faydalı ola bilər:
• Qeyri-standart kanal eni.
• Qısa fleyta və uzun, qısaldılmış boyun tələb edən dərin kanal.
• Xüsusi alt radius və ya yan divar keçidi.
• Pilləkənli kanal və ya birləşdirilmiş profil.
• Sahibin icazəsi məhduddur.
• Tətbiqə xas kənar və ya fleyta həndəsəsi tələb edən material.
Dohre , kanal təsvirinə, iş parçasının materialına, kəsmə dərinliyinə, boyun boşluğuna, künc tələbinə, tolerantlığa və dəzgah şərtlərinə uyğun olaraq xüsusi və qeyri-standart uc dəyirmanları təqdim edir.
Dar Axın Kanalının Frezelənməsi üçün Praktik Yoxlama Siyahısı
• Kəsicini seçməzdən əvvəl iş parçasının materialını və ərintisini təsdiqləyin.
• Kanalın enini, dərinliyini, künc radiusunu və ətrafdakı boşluğu yoxlayın.
• Tələb olunan həndəsəyə uyğun ən böyük kəsici diametrindən istifadə edin.
• Kəsmə uzunluğunu materialın faktiki ilişmə dərinliyinə uyğunlaşdırın.
• Yalnız xüsusiyyət boşluğu üçün tələb olunan boyun uzunluğundan istifadə edin.
• Alətin ümumi çıxıntısını mümkün qədər qısa saxlayın.
• Materiala, yuva birləşməsinə və çip sahəsinə görə fleyta sayını seçin.
• Tam dərinlikdə kəsmə qırıntıların boşaldılmasını məhdudlaşdırdıqda, mütərəqqi dərinlikdən istifadə edin.
• Soyuducu mayeni və ya havanı kəsmə sahəsinə yönəldin və keçidlər arasında qırıntıları təmizləyin.
• Kiçik diametrli alətdən istifadə etməzdən əvvəl kəsici kənarın yaxınlığındakı çıxışı yoxlayın.
• Kanallar arasında nazik divarları emal edərkən balanslaşdırılmış ardıcıllıqdan istifadə edin.
• Kanal tolerantlığı vacib olduqda, kobud və bitirmə işlərini ayırın.
• İstehsal zamanı sıyrıqları, kanal genişliyini, səth cızıqlarını və alət aşınmasını izləyin.
• Standart kəsici həddindən artıq əl tələb etdikdə və ya xüsusiyyətə uyğun gələ bilmədikdə, xüsusi alətdən istifadə etməyi düşünün.
FAQ
Dar soyuq lövhə kanalları üçün hansı növ son dəyirman uyğundur?
Düzgün materiala xas həndəsəyə, kifayət qədər yonqar sahəsinə, aşağı axıcılığa və yalnız tələb olunan kəsmə və boyun uzunluğuna malik kiçik diametrli karbid ucluq dəyirmanı ümumiyyətlə uyğundur. Dəqiq alət kanaldan və iş parçasının materialından asılıdır.
Dar bir kanal üçün mümkün olan ən kiçik kəsici istifadə olunmalıdırmı?
Xeyr. Tələb olunan kanal eni və daxili radiusu yarada bilən ən böyük kəsicidən istifadə edin. Daha böyük diametr adətən daha yaxşı sərtlik və ölçülü sabitlik təmin edir.
Kiçik uclu dəyirmanlar soyuq lövhəli kanal frezeleme zamanı niyə qırılır?
Ümumi səbəblərə həddindən artıq axıntı, uzun çıxıntı, dərin tam enli kəsmə, yonqar qablaşdırması, uyğun olmayan giriş, qəfil ilişmə, materialın uyğunsuzluğu və köhnəlmiş kəsici kənarlar daxildir.
Dərin dar kanallardan çipləri necə çıxarmaq olar?
Kifayət qədər fleyta boşluğundan, tədricən dərinlikdən, uyğun soyuducu və ya hava istiqamətindən və keçidlər arasında müntəzəm olaraq qırıntıların təmizlənməsindən istifadə edin. Emal ardıcıllığı boşaltma yolunu açıq saxlamalıdır.
Eyni son dəyirman maşını mis və alüminium kanalları ilə işləyə bilərmi?
Bəzi əməliyyatlarda bu mümkün ola bilər, lakin ümumi həll yolu kimi tövsiyə edilmir. Alüminium və misin yapışma, qırılma axını, büzüşmə və kənarların itiliyi tələbləri fərqlidir.
Qısaldılmış boyunlu uc dəyirmanı nə vaxt lazımdır?
Kəsici kənar dərin bir kanala çatmalı, kəsməyən hissə isə ətraf divarlardan boşluq tələb etməli olduqda qısaldılmış boğazlı alət faydalıdır. Boğaz lazım olduğundan uzun olmamalıdır.
Xüsusi hazırlanmış son dəyirman nə vaxt nəzərdən keçirilməlidir?
Xüsusi kəsici qeyri-standart enlər, dərin kanallar, xüsusi radiuslar, pilləli profillər, məhdud tutucu boşluğu və ya standart alətlərin həddindən artıq uzadılmasını tələb etdiyi tətbiqlər üçün uyğun ola bilər.
Nəticə
Dar axınlı kanal frezeleme alətə giriş, sərtlik, yonqar boşaldılması və ölçülü nəzarət arasında tarazlıq tələb edir. Kəsicinin yalnız kanal eninə görə seçilməsi lazımsız çıxıntıya, qeyri-kafi fleyta sahəsinə və ya element ətrafında zəif boşluğa səbəb ola bilər.
Ən sabit proses ən uyğun kəsici diametrindən, ən qısa praktik kəsmə və boyun uzunluğundan, aşağı axın sürətindən, mütərəqqi kəsmə dərinliyindən və kanala və materiala uyğun qırıntı çıxarma metodundan istifadə edir. Mis və alüminium da kənarların itiliyi, yapışma nəzarəti, sıyrılmanın azaldılması və səthin qorunması üçün fərqli prioritetlər tələb edir.
Dohre , dar kanallar, uzun məsafəli xüsusiyyətlər, xüsusi radiuslar və dəqiq maye soyutma komponentləri üçün bərk karbid mikro diametrli uc dəyirmanları , alüminium üçün xüsusi alətlər və xüsusi freze həlləri təqdim edir. Alət tövsiyələri üçün materialınız, kanal eni, dərinliyi, künc radiusu, tolerantlıq və dəzgah şərtləri ilə bizimlə əlaqə saxlayın .





