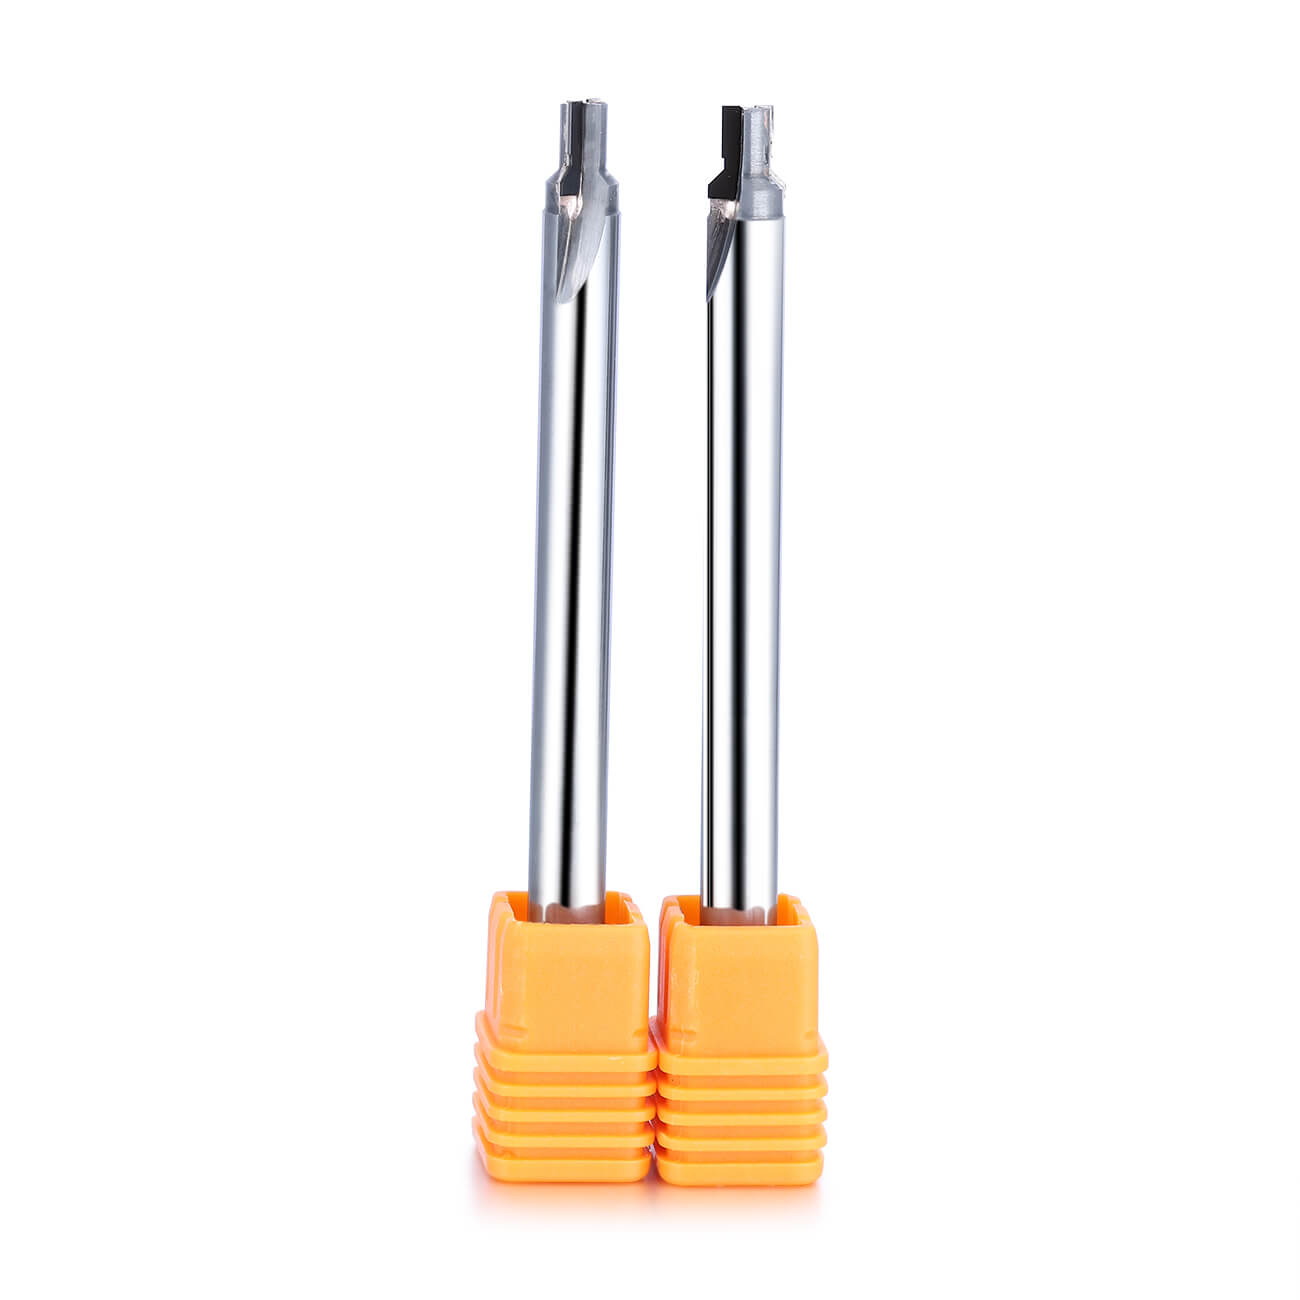
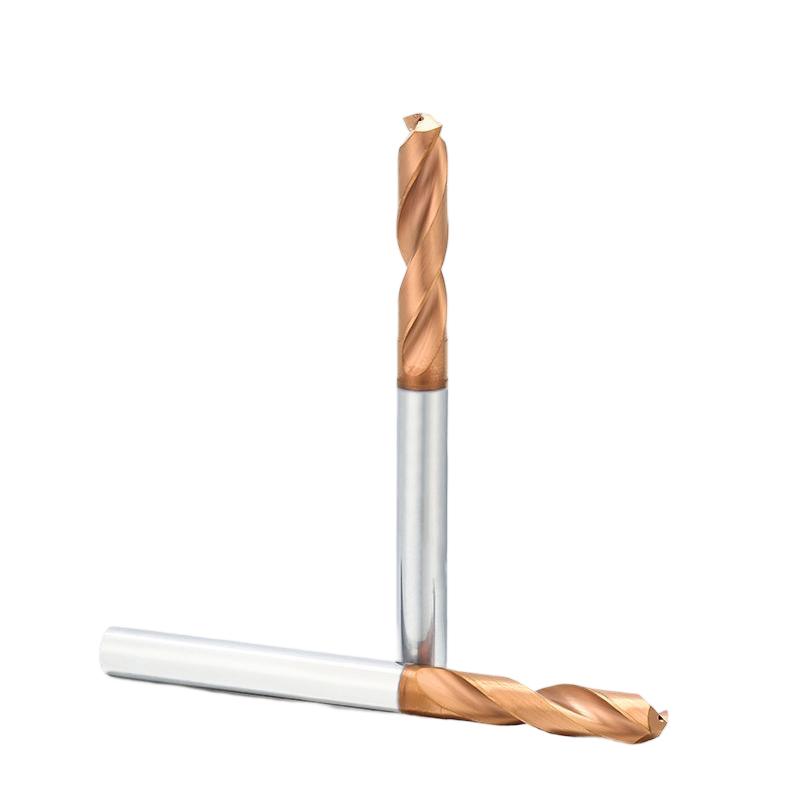
Dəlik açma CNC emalında ən çox yayılmış əməliyyatlardan biridir, lakin dəqiq bir dəlik yaratmaq çox vaxt iş parçasına sadəcə qazma işlərindən daha çox şey tələb edir. Tələb olunan diametrdən, dərinlikdən, tolerantlıqdan, mövqe dəqiqliyindən və səthin işlənməsindən asılı olaraq, emal prosesinin müxtəlif mərhələlərində müxtəlif dəlik açma alətlərindən istifadə edilə bilər.
CNC metal emalında qazma, qazma və deşmə üç vacib deşik açma prosesidir. Hər üçü deşikləri emal etmək üçün istifadə olunsa da, fərqli funksiyaları yerinə yetirir və bir-birini əvəz edən əməliyyatlar kimi qəbul edilməməlidir.
Bu təlimatda karbid qazma ucluqlarının, qazma kəsicilərinin və raybaların necə istifadə edildiyi, necə fərqləndiyi və müxtəlif emal tələbləri üçün uyğun deşik açma prosesinin necə seçiləcəyi izah olunur.
CNC emalında deşik açma alətləri nələrdir?
Dəlik açma alətləri iş parçasında dəliklər yaratmaq, böyütmək, düzəltmək və ya bitirmək üçün istifadə olunan kəsici alətlərdir. Düzgün proses dəliyin bərk materialdan yaradılıb-yaradılmamasından və ya mövcud dəliyin əlavə emal tələb edib-etməməsindən asılıdır.
Dəqiq CNC emalında, deşik açma əməliyyatları adətən aşağıdakıları əhatə edir:
• Bərk materialda yeni bir dəlik yaratmaq
• Mövcud bir çuxurun diametrinin artırılması
• Çuxur həndəsəsinin və ya mövqeyinin korreksiyası
• Ölçü dəqiqliyinin artırılması
• Daxili səthin yaxşılaşdırılması
Qazma, qazma və üyütmə işləri, son dəlik tələblərindən asılı olaraq, ayrıca və ya birləşdirilmiş emal ardıcıllığının bir hissəsi kimi istifadə edilə bilər.
Qazma, qazma və reaming: Fərq nədir?
Bu üç dəlik açma prosesi arasındakı əsas fərq, emaldan əvvəl dəliyin vəziyyəti və əməliyyatın məqsədidir.
| proses | Əsas funksiyası | Başlanğıc Vəziyyəti | Tipik Məqsəd |
|---|---|---|---|
| Qazma | Yeni bir deşik yaradın | Bərk material | İlkin dəlik və ya kor dəlik yaradın |
| Sıxma | Mövcud bir çuxuru böyüdün və ya düzəldin | Əvvəlcədən mövcud olan dəlik | Diametri, həndəsəni, mövqeyi və ya konsentrikliyi təkmilləşdirin |
| Raylama | Mövcud bir çuxuru dəqiq şəkildə bitirin | Əvvəlcədən qazılmış və ya əvvəlcədən işlənmiş çuxur | Son ölçüyə və təkmilləşdirilmiş səth örtüyünə nail olun |
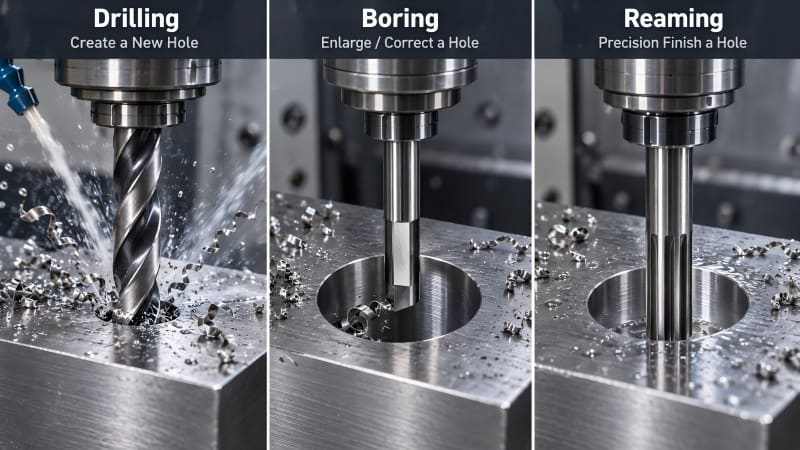
Qazılmış bir dəlik artıq ümumi emalda tələb olunan spesifikasiyaya cavab verə bilər. Daha sərt ölçülü və ya həndəsi tələblər üçün ikinci dərəcəli əməliyyatlar kimi qazma və ya üyütmə əlavə edilə bilər.
1. Karbid Qazma Ucları – İlkin Dəliyin Yaradılması
Qazma adətən deşik açma prosesinin ilk addımıdır. Qazma silindrik bir deşik yaratmaq üçün bərk iş parçasından materialı çıxarır.
Bərk karbid qazmaları CNC emalında geniş istifadə olunur, çünki sərtliyi və aşınma müqaviməti onları yüksək sürətli və dəqiq qazma tətbiqləri üçün uyğun edir.
Tətbiqdən asılı olaraq, qazma aşağıdakıları istehsal etmək üçün istifadə edilə bilər:
• Dəliklərdən
• Kor dəliklər
• Dayaz dəliklər
• Dərin dəliklər
• Qazma və ya üyütmə üçün əvvəlcədən dəliklər
Karbid qazma ucluqları seçərkən vacib amillərə dəlik diametri, dəlik dərinliyi, iş parçasının materialı, dəzgahın sərtliyi, soyuducu suyun vəziyyəti və yonqarın boşaldılması daxildir.
Çuxur Dərinliyi və Çiplərin Boşaldılması
Dəlik dərinliyi artdıqca, yonqarların boşaldılması daha vacib hala gəlir. Fleytanın içərisində qalan yonqarlar kəsici qüvvələri artıra, istilik yarada, dəlik səthinə zərər verə və alətin qırılma riskini artıra bilər.
Daha dərin dəliklər üçün fleyta dizaynı, soyuducu suyun çatdırılması, kəsmə parametrləri və qazma strategiyası dəliyin dərinlik-diametr nisbətinə uyğun olaraq seçilməlidir.
Deşiklər və Kor Deşiklər vasitəsilə
Dəliklər qazmanın iş parçasından çıxmasına imkan verir, kor dəliklər isə müəyyən bir dərinlikdə dayanır. Kor dəlikli emal dəlik dərinliyinə, yonqarın boşaldılmasına və dib həndəsəsinə əlavə diqqət tələb edir.
2. Qazma Kəsiciləri – Mövcud Dəliklərin Böyütülməsi və Düzəldilməsi
Qazmadan fərqli olaraq, qazma adətən bərk materialdan dəlik yaratmır. Bunun əvəzinə, diametrini artırmaq və ya həndəsəsini və ölçü nəzarətini təkmilləşdirmək üçün mövcud bir dəlik emal edir.
Qazılmış bir çuxur kifayət qədər diametr dəqiqliyi, hizalanma, konsentriklik və ya həndəsi tutarlılıq təmin etmədikdə, qazma faydalı ola bilər.
Tipik qazma tətbiqlərinə aşağıdakılar daxildir:
• Mövcud çuxurun diametrinin artırılması
• Çuxurun vəziyyətini və ya hizalanmasını korreksiya etmək
• Silindrliyin yaxşılaşdırılması
• Konsentrikliyin təkmilləşdirilməsi
• Daha nəzarətli daxili diametr yaratmaq
Uyğun qazma kəsicilərinin seçimi dəliyin diametrindən, tələb olunan tolerantlıqdan, emal icazəsindən, alətin çıxıntısından, dəzgahın sərtliyindən və iş parçasının materialından asılıdır.
Qazmadan Sonra Niyə Qazma İstifadə Etməlisiniz?
Qazılmış dəlik qazmanın özünün yaratdığı yolu izləyir. Əgər ilkin dəlikdə mövqe xətası, diametr dəyişikliyi və ya həndəsi sapma varsa, qazma aləti mövcud dəlik divarından materialı çıxardığı üçün qazma daha böyük nəzarət təmin edə bilər.
Buna görə də, qazma üsulu adətən ölçülü və həndəsi tələblər tək başına qazma ilə etibarlı şəkildə əldə edilə biləcəyindən daha tələbkar olduqda seçilir.
3. Reymerlər – Dəqiq Dəliklərin İşlənməsi
Reaming, ümumiyyətlə, son ölçüsünə yaxın bir çuxur qazıldıqdan və ya başqa şəkildə işləndikdən sonra tamamlama əməliyyatı kimi istifadə olunur.
Reymer, çuxur divarından nisbətən az miqdarda material çıxarır. Onun əsas məqsədi ağır material çıxarmaq deyil, son çuxur ölçüsünü, ölçülü tutarlılığı və daxili səthin görünüşünü yaxşılaşdırmaqdır.
Dəqiq reamerlər üçün ümumi tətbiqlərə qazmadan sonra daha yaxın ölçülü nəzarət və ya səth keyfiyyətinin yaxşılaşdırılması tələb olunan dəliklər daxildir.
Reamer nə vaxt istifadə olunmalıdır?
Mövcud dəlik artıq kifayət qədər düz və düzgün yerləşdirildikdə, lakin yenə də son ölçüləndirmə və ya səthin təkmilləşdirilməsi tələb olunduqda, yenidən qazma uyğundur.
Çuxur deşicisi, ümumiyyətlə, ciddi şəkildə səhv düzülmüş dəliyi düzəltmək və ya çox miqdarda materialı çıxarmaq üçün nəzərdə tutulmayıb. Əgər dəlik əhəmiyyətli diametr korreksiyası və ya həndəsi tənzimləmə tələb edirsə, deşmədən əvvəl qazma daha uyğun bir proses ola bilər.
Qazma, qazma və yenidən qazma necə birlikdə işləyir
Qazma, qazma və üyütmə rəqabət aparan proseslər deyil. Bir çox dəqiq emal tətbiqlərində onlar eyni deşik açma ardıcıllığının müxtəlif mərhələləri kimi istifadə edilə bilər.
Ümumi Məqsədli Çuxur
Ölçü və səth tələbləri xüsusilə tələbkar deyilsə, qazma kifayət edə bilər:
Bərk Material → Qazma → Hazır Çuxur
Diametr və ya Həndəsə Düzəlişi Tələb Edən Dəlik
Əgər ilkin qazılmış dəlik təkmilləşdirilmiş diametr nəzarəti və ya həndəsi düzəliş tələb edirsə:
Bərk Material → Qazma → Qazma → Hazırlanmış Çuxur
Dəqiq Hazırlanmış Çuxur
Daha dəqiq son ölçü və təkmilləşdirilmiş daxili səth örtüyü tələb edən tətbiqlər üçün emal ardıcıllığı aşağıdakıları əhatə edə bilər:
Bərk Material → Qazma → Qazma → Reaming → Hazırlanmış Çuxur
Lakin, hər dəqiq dəlik üçün hər üç prosesin hamısı tələb olunmur. Düzgün emal ardıcıllığı tolerantlıq, səthin işlənməsi, həndəsə, istehsal səmərəliliyi və mövcud emal icazəsi ilə müəyyən edilməlidir.
Düzgün Deşik Qazanma Alətini Necə Seçmək olar
Emal prosesini seçməyin sadə yolu əvvəlcə dəliyə nə edilməli olduğunu müəyyən etməkdir.
| Emal Tələbi | Tövsiyə olunan Proses |
|---|---|
| Möhkəm materialda bir deşik yaradın | Qazma |
| Mövcud bir çuxuru böyütmək | Sıxma |
| Düzgün deşik həndəsəsi və ya hizalanması | Sıxma |
| Mövcud bir çuxuru son dəqiq ölçüyə gətirin | Raylama |
| Mövcud bir çuxurun daxili səthinin yaxşılaşdırılması | Raylama |
Təcrübədə, dəlik açma alətinin seçimi yalnız əməliyyat növünü deyil, həm də tam emal mühitini nəzərə almalıdır.
CNC Deşik Hazırlamasında Nəzərə Alınmalı Faktorlar
1. Çuxur diametri
Alətin diametri həm ilkin emal tələbinə, həm də hər hansı ikinci dərəcəli qazma və ya üyütmə prosesi üçün qalacaq material miqdarına uyğun olmalıdır.
2. Çuxur Dərinliyi
Dərin dəliklər alətin sərtliyinin, fleyta dizaynının, soyuducu suyun çatdırılmasının və qırıntıların boşaldılmasının əhəmiyyətini artırır. Alətin uzun çıxıntısı həmçinin əyilməni və vibrasiyanı artıra bilər.
3. Ölçü Dözümlülük
Ümumi qazılmış çuxur ikinci dərəcəli emal tələb etməyə bilər. Daha sərt toleranslar tələb olunduqda, əsas tələbin həndəsi korreksiya, ölçülü nəzarət və ya bitirmə olub-olmamasından asılı olaraq, qazma və ya reaming istifadə edilə bilər.
4. Səthi bitirmə
Səthin tamamlanması tələbləri təkcə qazma işlərinin kifayət edib-etməməsinə və ya reaming kimi tamamlama əməliyyatının tələb olunub-olunmamasına təsir göstərir.
5. İş parçası materialı
Polad, paslanmayan polad, alüminium, bərkimiş materiallar və digər ərintilər fərqli kəsmə xüsusiyyətlərinə malikdir. Alət materialı, həndəsə, örtük, soyuducu və kəsmə parametrləri iş parçasına uyğun olaraq seçilməlidir.
6. Maşın və Quraşdırma Sərtliyi
Dəzgahın vəziyyəti, iş yerinin saxlanması, milin sabitliyi və alətin çıxıntısı hamısı dəlik dəqiqliyinə təsir göstərir. Hətta uyğun kəsici alət belə, emal qurğusu kifayət qədər sərtliyə malik deyilsə, uyğunsuz nəticələr verə bilər.
Çuxur Qazmada Ümumi Problemlər
Dəlik keyfiyyəti problemləri alət seçimi, kəsmə parametrləri, yonqar boşaldılması, dəzgah sərtliyi, soyuducu mayenin çatdırılması və ya iş parçasının sıxılması nəticəsində yarana bilər.
Çuxurun diametri tolerantlıqdan kənardır
Diametr dəyişikliyi alətin aşınması, axıntı, əyilmə, uyğun olmayan kəsmə parametrləri və ya uyğun olmayan emal prosesi ilə əlaqəli ola bilər. Qazma kifayət qədər ölçülü nəzarəti təmin edə bilmirsə, qazma və ya rearming tələb oluna bilər.
Zəif Daxili Səth Görünüşü
Kesici kənarların aşınması, titrəmə, yonqarların zəif boşaldılması, yanlış qidalanma, qeyri-kafi soyuducu və ya alətin həddindən artıq sallanması nəticəsində səthin keyfiyyətsiz işləməsi baş verə bilər.
Çip Boşaldılması Problemləri
Taşların yığılması xüsusilə dərin dəliklərdə vacibdir. Taşların yenidən kəsilməsi istiliyi artıra, kəsici kənarı zədələyə, dəlik divarını cıza və prosesin sabitliyini azalda bilər.
Alətin əyilməsi
Uzun alətlər, dərin dəliklər, qeyri-sabit iş tutumu və ya həddindən artıq kəsici qüvvələr əyilməyə səbəb ola bilər və dəliyin vəziyyətinə, düzlüyünə və diametrin dəqiqliyinə təsir göstərə bilər.
Vaxtından əvvəl alət aşınması və ya qırılması
Alətin aşınması və qırılması yalnız bir amil nəzərə alınmaqla deyil, iş parçasının materialı, kəsmə sürəti, qidalanma sürəti, soyuducu şəraiti, alət həndəsəsi, yonqarın boşaldılması və dəzgahın sərtliyi ilə birlikdə qiymətləndirilməlidir.
CNC emalı üçün DOHRE deşik düzəltmə alətləri
DOHRE-nin hazırkı deşik açma alətləri çeşidinə CNC metal emalı tətbiqləri üçün karbid qazma uçları, qazma kəsiciləri və reamerlər daxildir.
Hər bir alət dəlik açma prosesində fərqli bir funksiya yerinə yetirir: qazma ilkin dəliyi yaradır, qazma mövcud dəliyi genişləndirir və ya düzəldir, yenidən deşmə isə lazım olduqda son ölçünü və səthin tamamlanmasını təmin edir.
Müəyyən bir dəlik diametri, dərinliyi, iş parçasının materialı, tolerantlıq və ya emal tələbi üçün müvafiq kəsici alət həllini müzakirə etmək məqsədilə DOHRE ilə əlaqə saxlaya bilərsiniz .
Nəticə
Düzgün deşik açma alətinin seçilməsi hər bir emal prosesinin məqsədini başa düşməkdən asılıdır.
Karbid qazma maşınları əsasən bərk materialdan deşiklər yaratmaq üçün, qazma kəsiciləri mövcud deşikləri böyütmək və ya düzəltmək üçün, reamerlər isə dəqiq ölçüləndirmə və səthi bitirmə üçün istifadə olunur.
İstehsalçılar emal prosesini dəliyin diametrinə, dərinliyinə, tolerantlığına, səthin işlənməsinə, iş parçasının materialına və maşın şəraitinə uyğunlaşdırmaqla dəlik keyfiyyətini, emal stabilliyini və ümumi istehsal səmərəliliyini artıra bilərlər.