Product Overview
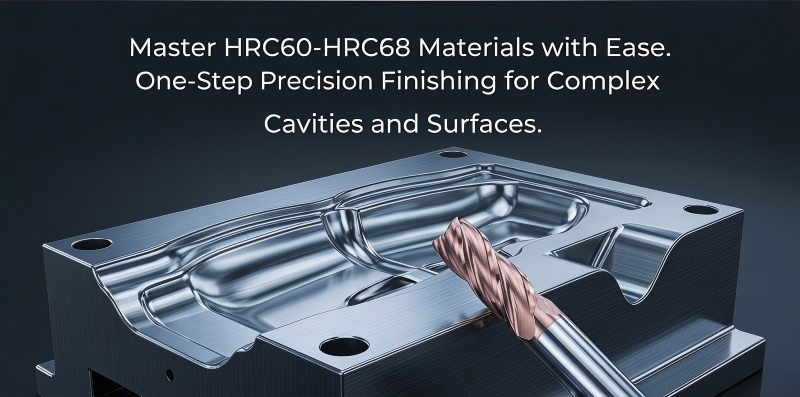
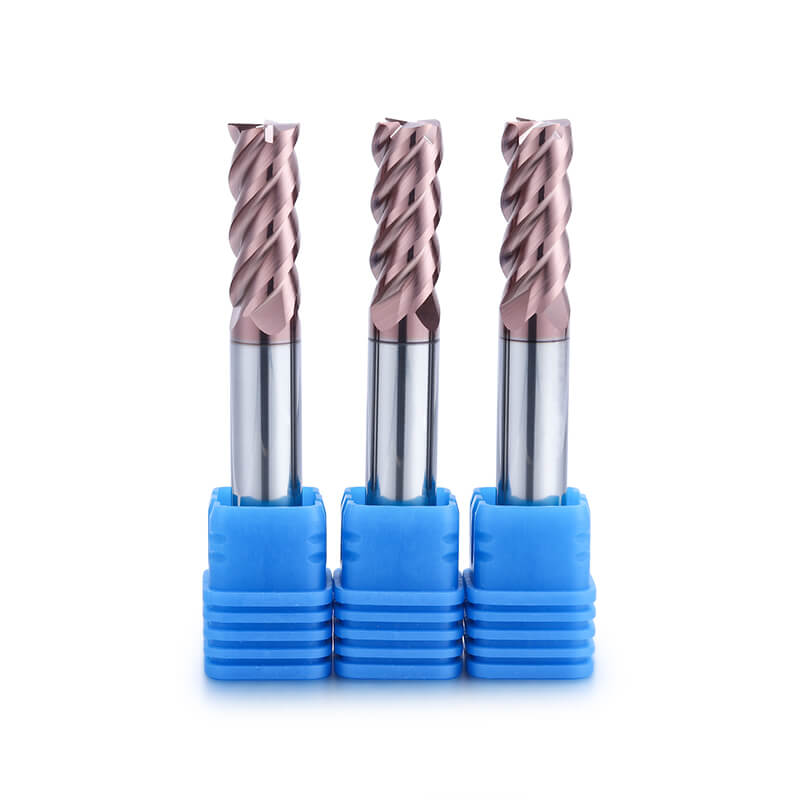
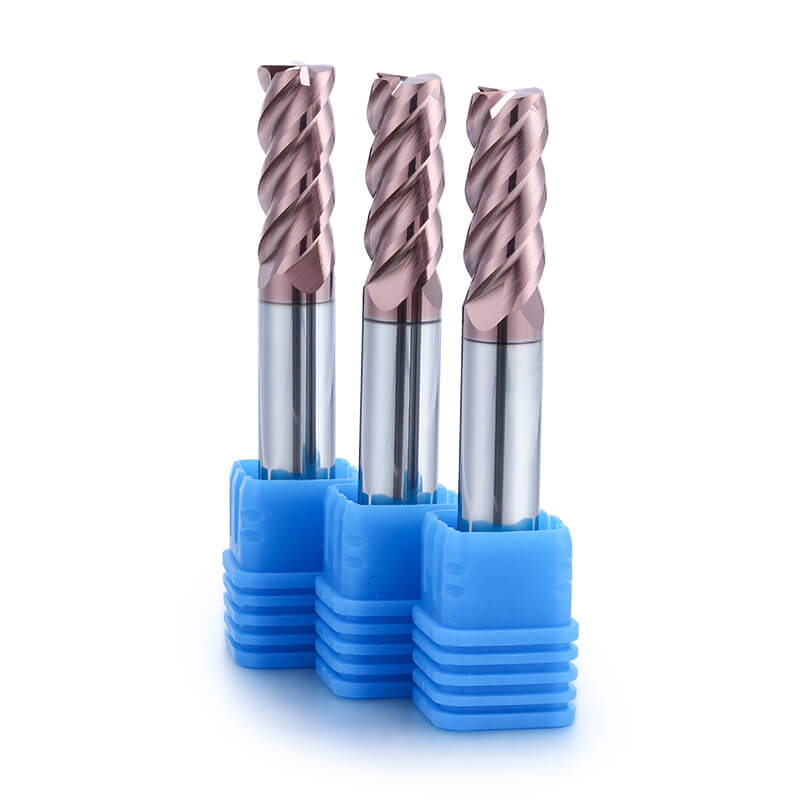
HEX kvadrat uclu dəyirman, HRC60-dan HRC68-ə qədər bərkimiş polad emalı üçün xüsusi olaraq hazırlanmışdır . Yüksək sərtlik, kənar möhkəmliyi və sabit kəsmə performansının tələb olunduğu yan freze, çiyin emalı, kontur emalı və dəqiq qəlib tətbiqləri üçün nəzərdə tutulmuşdur.
Ümumi təyinatlı kvadrat uclu dəyirmanlarla müqayisədə HEX seriyası yüksək sərtlikli kəsmə şəraiti üçün hazırlanmışdır. Onun ultra incə karbid substratı, yüksək aşınmaya davamlı DR3 örtüyü , gücləndirilmiş özək həndəsəsi və mənfi dırmıq dizaynı bərkimiş polad emalında alətin ömrünü, kəsmə stabilliyini və səth keyfiyyətini yaxşılaşdırmağa kömək edir.
Bu alət, xüsusilə ölçülü dəqiqliyin və kənarların davamlılığının vacib olduğu bərkidilmiş qəlib komponentlərinin, polad hissələrinin və yüksək sərtlikli iş parçalarının dəqiq işlənməsi və yarı işlənməsi üçün uyğundur.
Product Features
|
HRC60–68 emalı üçün ultra incə karbid
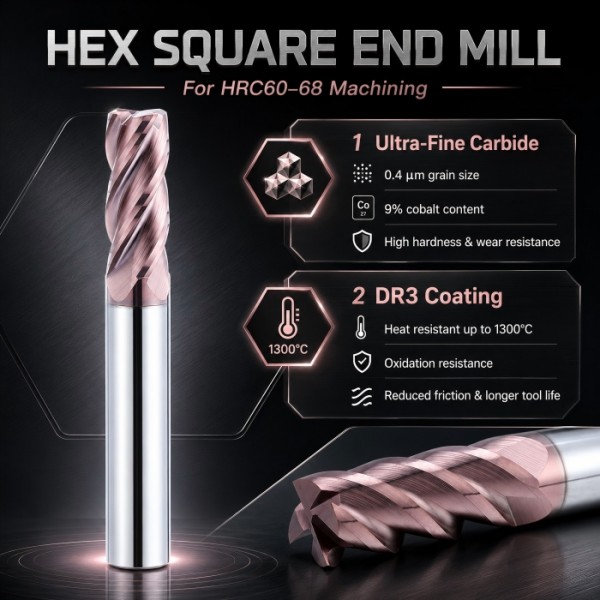
HEX kvadrat uclu dəyirmanlar 0.4 μm dənə ölçüsü və 9% kobalt tərkibli ultra incə karbiddən istifadə edir . Bu karbid substratı yüksək sərtlik, əla aşınma müqaviməti və yüksək sərtlikli polad emalı üçün kifayət qədər möhkəmlik təmin edir. Bu, adi karbid ucluq dəyirmanlarının tez aşındığı və ya kənarların qırılmasından əziyyət çəkə biləcəyi bərkimiş polad materialları emal edərkən alətin kənar möhkəmliyini və kəsmə stabilliyini qorumağa kömək edir.
DR3 Yüksək Aşınmaya Davamlı Örtük
Kəsici DR3 yüksək aşınmaya davamlı örtüklə örtülmüşdür və 1300°C- yə qədər istilik müqavimətinə malikdir . Bu örtük bərkimiş poladın davamlı kəsilməsi zamanı oksidləşmə müqavimətini artırmağa, sürtünməni azaltmağa və alətin ömrünü uzatmağa kömək edir. HRC60–68 emalı üçün kəsmə temperaturu və alət aşınması adətən kritik problemlərdir. DR3 örtüyü alətin yüksək temperatur və yüksək yüklü kəsmə şəraitində sabit işləməsini təmin edir. |
 |
Daha yüksək sərtlik üçün böyük nüvə diametri
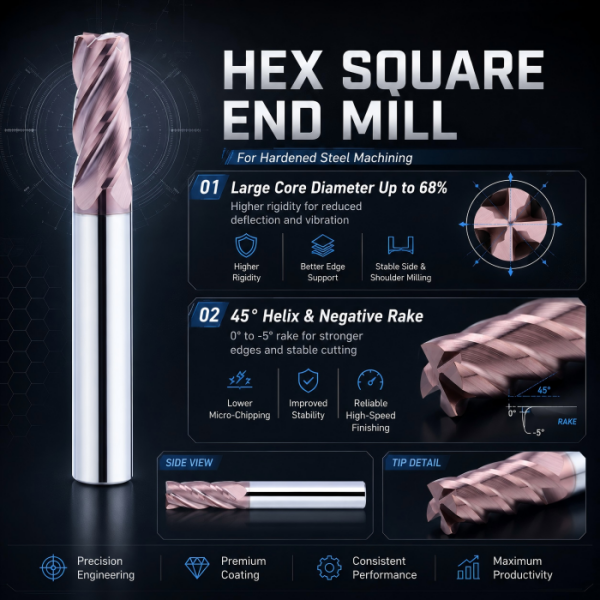
HEX kvadrat uclu frezer, alət sərtliyini və kənar dəstəyini yaxşılaşdıraraq, 68% -ə qədər böyük özək diametri dizaynına malikdir . Bu, yan frezerləmə, çiyin emalı və yüksək sürətli emal zamanı alətin əyilməsini və vibrasiyasını azaltmağa kömək edir. Sərtləşdirilmiş polad emal edərkən daha yüksək sərtlik xüsusilə vacibdir, çünki qeyri-sabit kəsmə asanlıqla zəif səth örtüyünə, kənarların zədələnməsinə və ya alətin ömrünün qısalmasına səbəb ola bilər.
45° Helix və Negative Rake Dizaynı
Alət 45° spiral bucağı ilə birlikdə 0° ilə -5° mənfi dırmıq bucağından istifadə edir . Bu həndəsə kəsmə stabilliyini artırmağa, kəsici kənarı gücləndirməyə və bərkimiş polad emalında mikro çatlama riskini azaltmağa kömək edir. Mənfi dırmıq dizaynı, xüsusilə kənar möhkəmliyinin aqressiv kəsmə itiliyindən daha vacib olduğu yüksək sərtlikli materiallar üçün uyğundur. |
Tətbiqlər və Ölçü Aralığı
HEX kvadrat uclu dəyirmanlar, xüsusilə H13, 718H, NAK80, S136 və oxşar qəlib poladları kimi bərkidilmiş qəlib materialları üçün HRC60-dan HRC68-ə qədər yüksək sərtlikli polad emalı üçün uyğundur .
Bu alət əsasən kəsmə stabilliyinin, kənar möhkəmliyinin və səth keyfiyyətinin tələb olunduğu yarı-bitirinq və bitirmə tətbiqləri üçün istifadə olunur. Bərkimiş qəlib komponentləri, polad hissələr və yüksək dəqiqlikli iş parçaları üçün uyğundur.
Tipik tətbiqlərə aşağıdakılar daxildir:
• Sərtləşdirilmiş polad komponentlərinin yan frezesi
• Çiyin emalı
• Düz səth örtüyü
• Pilləkənli üz emalı
• Yan divarların işlənməsi
• Kontur tərəfinin işlənməsi
• Dəqiq qəlib komponentlərinin işlənməsi
• HRC60–68 materiallarının yüksək sürətli CNC emalı
Tövsiyə olunan Tətbiq Təlimatı
| Emal tapşırığı | Niyə HEX Kvadrat Uclu Dəyirman Uyğundur |
|---|
| Yan freze | Böyük nüvəli dizayn sərtliyi və kəsmə sabitliyini artırır |
| Çiyin emalı | Güclü kənar dəstəyi mikro çiplərin azalmasına kömək edir |
| Düz səthin işlənməsi | Sabit həndəsə daha yaxşı səth tutarlılığını dəstəkləyir |
| Konturun bitirilməsi | 45° spiral bucağı daha hamar kəsmə əldə etməyə kömək edir |
| Sərtləşdirilmiş polad örtük | DR3 örtüyü yüksək kəsmə temperaturu altında aşınma müqavimətini artırır |
| Dəqiq qəlib emalı | Mənfi dırmıq dizaynı kənar möhkəmliyini və ölçülü sabitliyi artırır |
Ölçü Aralığına Baxış
| maddə | Aralıq / Qeydlər |
|---|
| Alət növü | Kvadrat uc dəyirmanı / düz uc dəyirmanı |
| Sərtlik aralığı | HRC60–68 |
| Diametr aralığı | D1.0–D25.0 |
| Uzunluq variantları | Standart uzunluq və uzun qol seçimləri mövcuddur |
| Tipik istifadə | Yarımfabrikatlaşdırma, bitirmə, yüksək sürətli emal |
| Xüsusi xidmət | Diametr, fleyta uzunluğu, ümumi uzunluq, qol, örtük və xüsusi həndəsə |
İstehsal və Keyfiyyətə Nəzarət
DOHRE, yüksək sərtlikli emal alətləri üçün dəqiq üyütmə, kənarların tutarlılığı və ciddi yoxlamaya diqqət yetirir. HEX seriyalı kvadrat uclu dəyirmanlar, sabit alət həndəsəsini və etibarlı partiya keyfiyyətini təmin etmək üçün nəzarətli istehsal prosesləri altında istehsal olunur.
Alman Walter 5-Axis Taşlama Maşınları
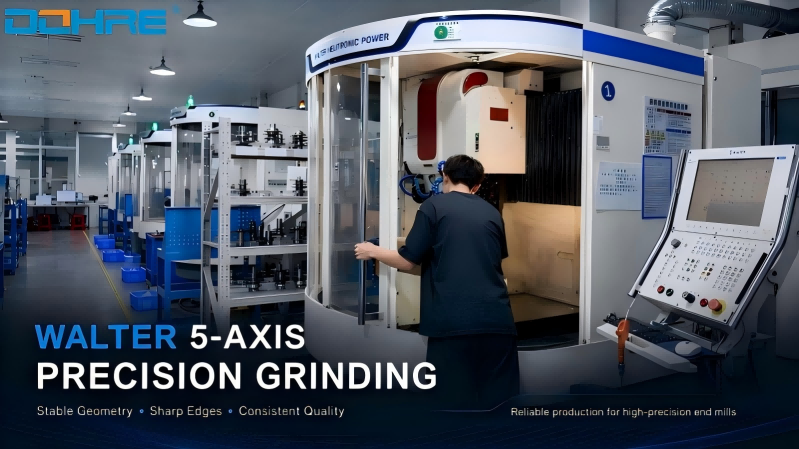
HEX kvadrat uclu dəyirmanlar Alman Walter 5 oxlu yüksək dəqiqlikli üyütmə dəzgahlarından istifadə edilərək istehsal olunur . Bu, dəqiq fleyta həndəsəsini, iti kəsici kənarları və sabit ölçülü tutarlılığı qorumağa kömək edir, bərkimiş polad emalında kəsməni daha hamar və daha sabit edir.
HEX seriyasındakı kürəvi burun və künc radiuslu alətlər üçün radius üyütmə dəqiqliyi 0.003–0.005 mm daxilində idarə oluna bilər . HEX kvadrat uclu dəyirmanlar üçün eyni yüksək dəqiqlikli üyütmə prosesi kənarların itiliyini, profil dəqiqliyini və ardıcıl partiya keyfiyyətini təmin etməyə kömək edir.
Kənarların Hazırlanması və Passivasiyası
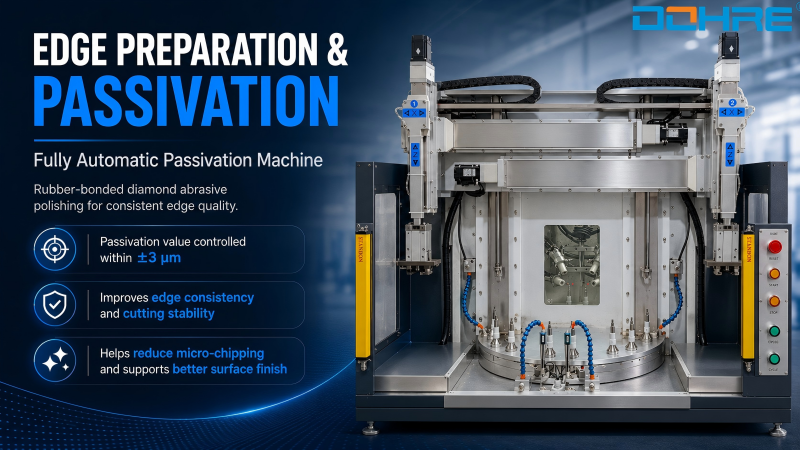
Kəsici kənarlar rezinlə birləşdirilmiş almaz aşındırıcı cilalama istifadə edərək tam avtomatik passivasiya maşını ilə işlənir. Bu proses, passivasiya dəyəri ±3 μm daxilində idarə olunmaqla , bütün alətlərdə vahid kənar keyfiyyətini təmin etməyə kömək edir.
Sərtləşdirilmiş polad emalı üçün kənarların ardıcıl hazırlanması xüsusilə vacibdir, çünki qeyri-sabit kənar keyfiyyəti mikro çatlamalara, zəif səth örtüyünə və alətin ömrünün qısalmasına səbəb ola bilər.
Dəqiq Yoxlama
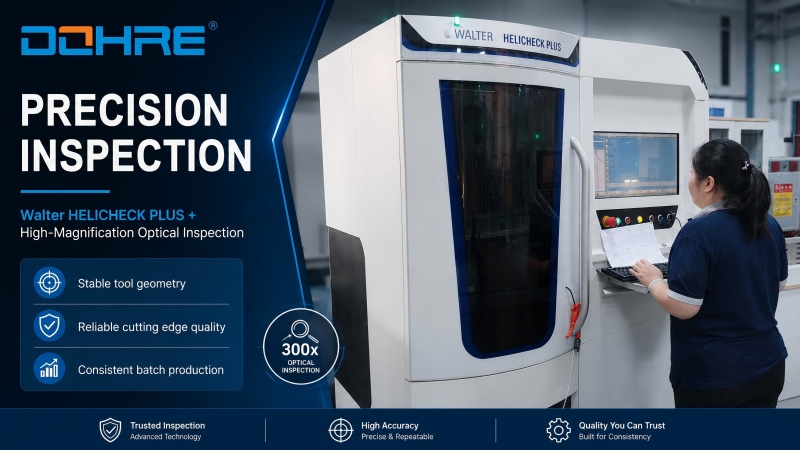
Alət profili və kəsici kənarların keyfiyyəti Walter HELICHECK PLUS və yüksək böyüdücü optik yoxlama da daxil olmaqla dəqiq ölçmə avadanlığı istifadə edilərək yoxlanılır . Bu, sabit həndəsə, etibarlı kənar keyfiyyəti və ardıcıl seriya istehsalının təmin edilməsinə kömək edir.
Sabit Batch Keyfiyyəti
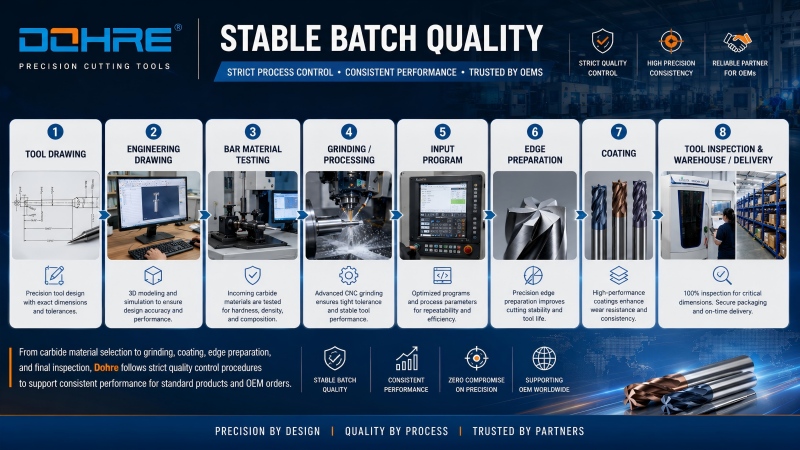
Karbid materialının seçilməsindən tutmuş üyütmə, örtük, kənarların hazırlanması və son yoxlamaya qədər DOHRE standart məhsullar və OEM sifarişləri üçün ardıcıl performansı dəstəkləmək üçün ciddi keyfiyyətə nəzarət prosedurlarına əməl edir.
Tez-tez verilən suallar və Bizimlə əlaqə saxlayın
S1: HEX kvadrat uclu dəyirman əsasən nə üçün istifadə olunur?
HEX kvadrat uclu dəyirman əsasən HRC60-dan HRC68-ə qədər bərkimiş polad emalı üçün istifadə olunur. Yan freze, çiyin emalı, düz səth emalı, kontur emalı və dəqiq qəlib emalı üçün uyğundur.
S2: Bu alət hansı materiallardan hazırlana bilər?
Tövsiyə olunan HRC60–68 diapazonunda bərkimiş polad və yüksək sərtlikli qəlib materialları üçün nəzərdə tutulmuşdur. Bərkimiş qəlib komponentləri, polad qəlib hissələri və dəqiq yüksək sərtlikli iş parçaları üçün istifadə edilə bilər.
Q3: Alət niyə mənfi dırmıq bucağından istifadə edir?
0 ° ilə -5° mənfi dırmıq bucağı kəsici kənarların möhkəmliyini artırmağa və mikro çatlamaları azaltmağa kömək edir. Bu, kəsici kənarın yüksək kəsmə müqavimətinə tab gətirməli olduğu yüksək sərtlikli polad emalı üçün vacibdir.
S4: Böyük nüvə diametrli dizaynın üstünlüyü nədir?
Böyük özək diametri alətin sərtliyini artırır və əyilməsini azaldır. Bu, bərkimiş polad emalında daha sabit kəsmə, daha yaxşı səth örtüyü və alətin daha uzun ömrünə nail olmağa kömək edir.
S5: HEX kvadrat uclu dəyirmanlar xüsusi olaraq düzəldilə bilərmi?
Bəli. DOHRE, diametrə, fleyta uzunluğuna, ümumi uzunluğa, qolun ölçüsünə, örtüyə və xüsusi həndəsə tələblərinə əsasən xüsusi hazırlanmış HEX kvadrat uclu dəyirmanlar təmin edə bilər.