+86 18068787495
[email protected]
Anglais
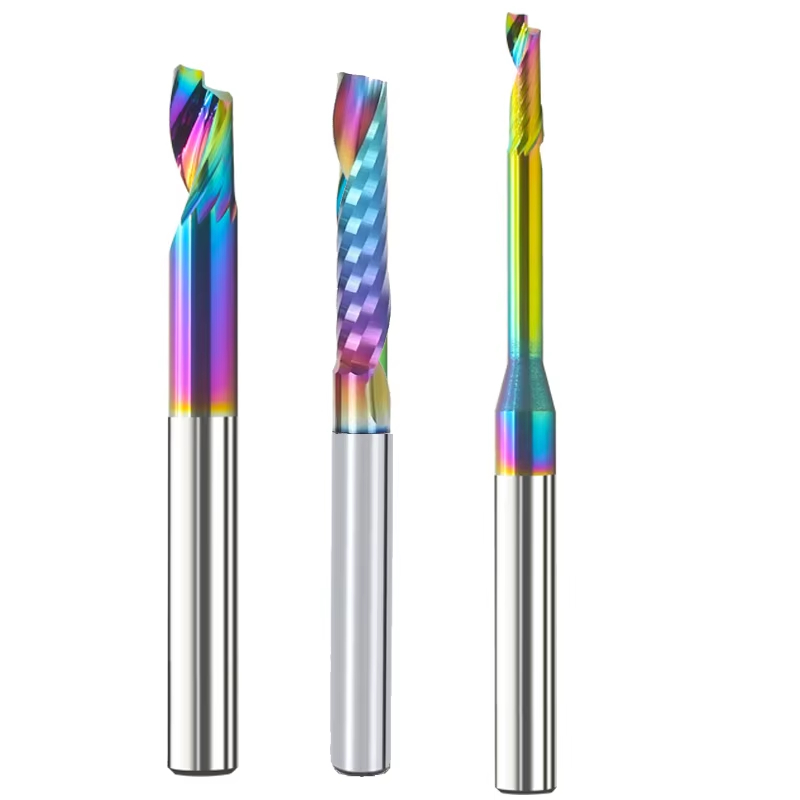
L'obtention d'une surface miroir sur l'aluminium 6061 est souvent compliquée par la formation d'arêtes rapportées et des vibrations. Ce guide explique comment la fraise à une seule goujure AEX permet un usinage brillant en une seule étape, offrant une optimisation du processus et des normes d'entretien des outils pour éliminer le polissage manuel coûteux dans la fabrication de produits 3C.
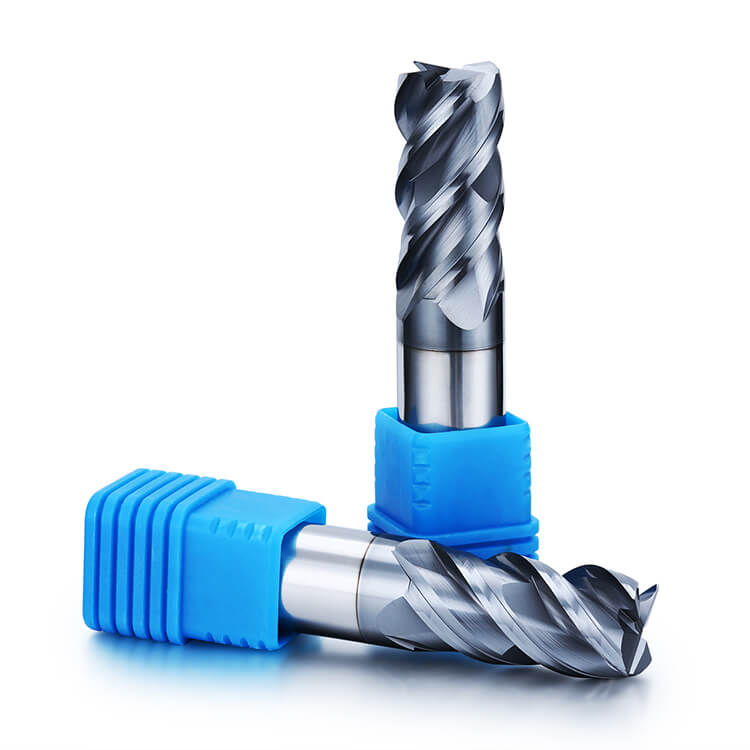
Pour les ingénieurs en production industrielle à grande échelle, les bavures sur l'acier inoxydable constituent un goulot d'étranglement majeur. Ce guide explique comment éliminer les bavures de sortie et de retournement à la source en optimisant la géométrie de coupe, les trajectoires d'outil et les paramètres avec la fraise en bout de la série TEX, ce qui vous permettra de réduire les coûts d'ébavurage manuel et d'augmenter votre productivité.
Le fraisage de l'acier inoxydable AISI 316 entraîne souvent une usure prématurée de l'outil due à la formation d'arêtes rapportées et à l'usure thermique. Ce test d'usure évalue les performances de la fraise en bout de la série TEX en conditions de coupe à sec et avec arrosage abondant, fournissant des données précises sur la durée de vie de l'outil, l'état de surface et le coût total de possession afin d'optimiser votre stratégie d'usinage.
Ce guide propose une méthode de prise de décision systématique pour vous aider à adapter précisément les spécifications des fraises aux différents niveaux de dureté des aciers à moules et aux exigences d'usinage spécifiques. En comprenant l'interaction entre les propriétés des matériaux et les stratégies de coupe, vous pourrez minimiser l'usure des outils, optimiser les temps de cycle et maximiser l'efficacité globale de la production de moules complexes.
Comparez 10 fabricants de fraises en 2026, des marques d'outillage mondiales établies aux usines spécialisées dans les fraises en carbure. Découvrez leurs produits phares, leurs capacités de production et les critères essentiels à prendre en compte pour choisir un fournisseur d'usinage industriel.
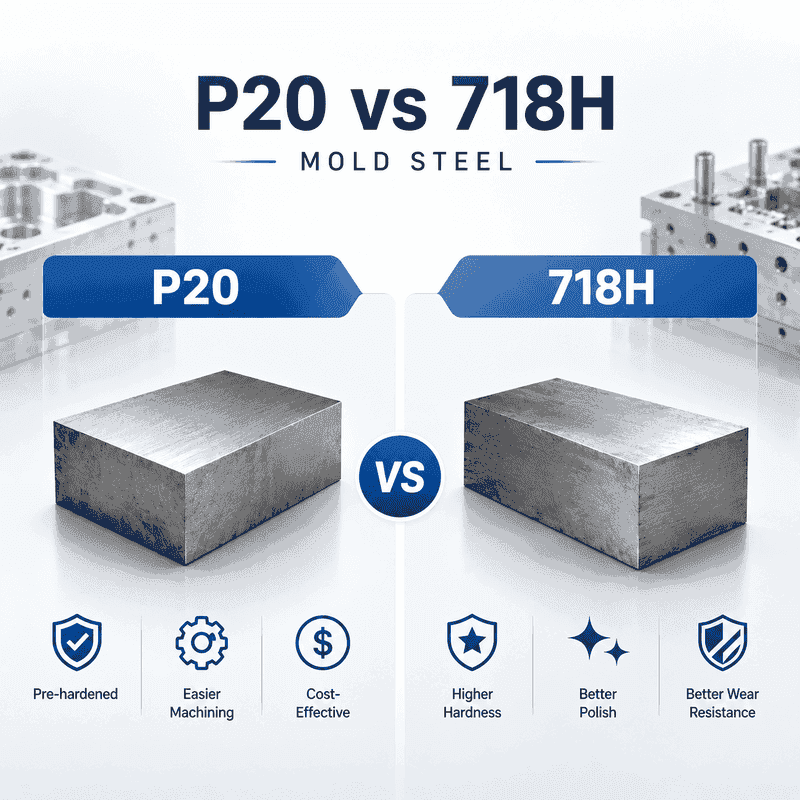
Les aciers P20 et 718H sont couramment utilisés pour les moules en plastique et les composants de précision de ces moules, mais leur usinage avec les mêmes outils et conditions de coupe n'est pas systématique. Le choix de la fraise dépend de la dureté de l'acier fourni, des dimensions du bloc, des caractéristiques du moule, de l'étape d'usinage, de la rigidité du montage et de la qualité de surface requise.
Améliorez l'état de surface lors du fraisage d'aciers à moules pré-trempés tels que le P20 et le 718H. Découvrez comment l'usure de l'outil, le faux-rond, la surépaisseur de finition, le pas latéral et la géométrie de la fraise affectent la qualité de surface du moule grâce aux conseils pratiques de DOHRE CNC pour la sélection des fraises UEX.
La précision dimensionnelle est cruciale lors de l'usinage par électroérosion avec des électrodes en graphite, car de petites erreurs au niveau de l'électrode peuvent affecter le résultat final. L'usure de l'outil, la forme de la fraise, le faux-rond, l'accumulation de poussière et des conditions de finition instables peuvent tous modifier les dimensions finales des éléments en graphite. Un processus stable et une fraise en graphite adaptée contribuent à maintenir la précision, de l'ébauche à la finition.
L'état de surface est un facteur important dans le fraisage d'électrodes en graphite car il influe sur la qualité de l'électrode, la régularité dimensionnelle et, par conséquent, les performances d'usinage par électroérosion. Pour obtenir une surface de graphite plus lisse, les fabricants doivent maîtriser l'usure de l'outil, la forme de la fraise, le pas latéral, les marques d'avance, l'évacuation des poussières et la stabilité d'usinage.
Les fraises en carbure sont les principaux outils de coupe utilisés pour l'usinage des aciers à moules. Elles offrent la dureté, la résistance à l'usure et la tolérance à la chaleur élevées nécessaires au façonnage des aciers à outils trempés. Ces caractéristiques rendent les fraises en carbure indispensables à la fabrication des matrices et des moules.
Le graphite est facile à usiner, mais très abrasif pour les outils de coupe. Lors de l'usinage avec des électrodes en graphite, une usure rapide de l'outil peut affecter l'état de surface, la précision dimensionnelle et la durée de vie de l'outil. Comprendre les principaux modes d'usure permet de choisir une fraise en graphite plus adaptée et de garantir un processus d'usinage plus stable.
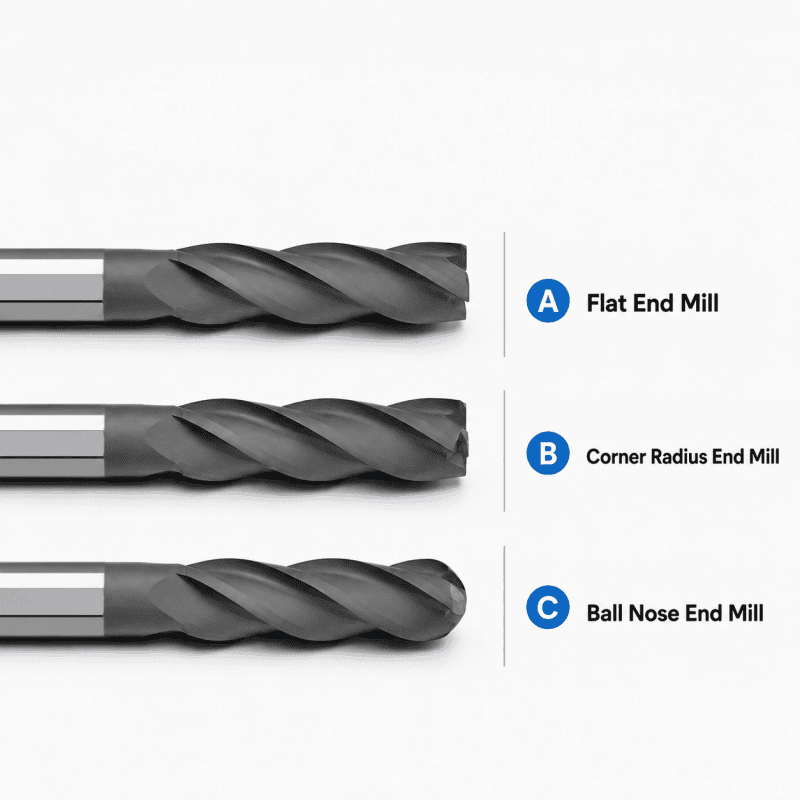
L'usinage du graphite ne se limite pas au choix d'une fraise diamantée. La forme de la fraise influe également sur l'état de surface, la qualité des arêtes, la durée de vie de l'outil et la précision d'usinage. Pour les électrodes en graphite et les pièces en graphite destinées aux moules, il convient de sélectionner des fraises à bout plat, des fraises à rayon d'angle et des fraises hémisphériques en fonction des caractéristiques de la pièce et de l'étape d'usinage.
Contactez-Nous
Nous respectons votre vie privée. Lorsque vous nous communiquez vos coordonnées, nous nous engageons à ne vous contacter que conformément à notre politique de confidentialité.
En continuant à utiliser ce site, vous acceptez notre politique de confidentialité et nos conditions générales d'utilisation.