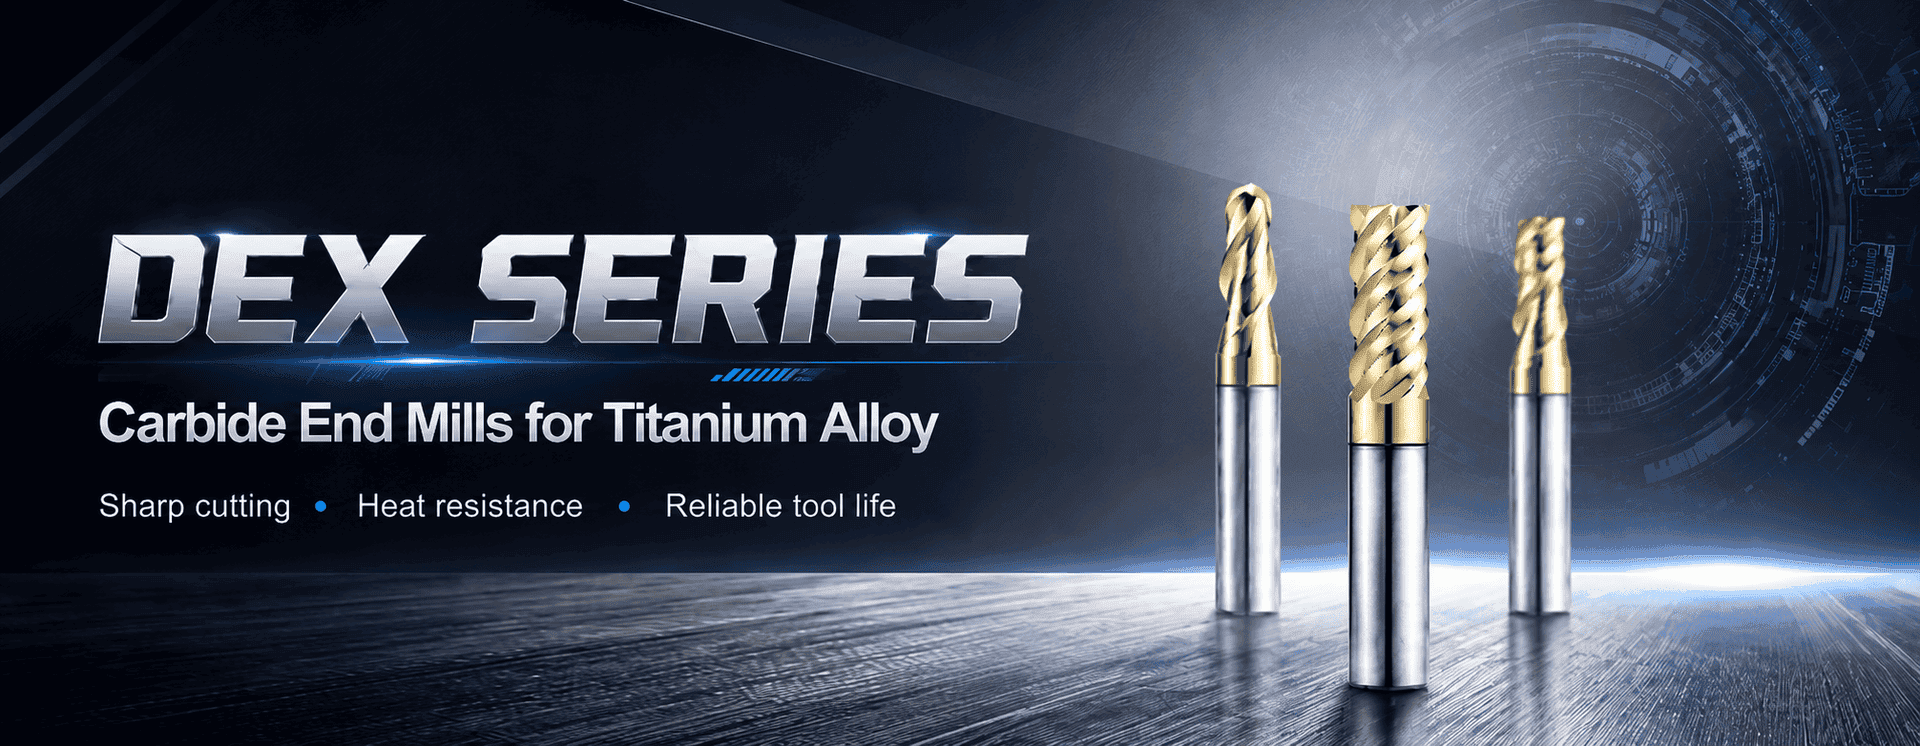
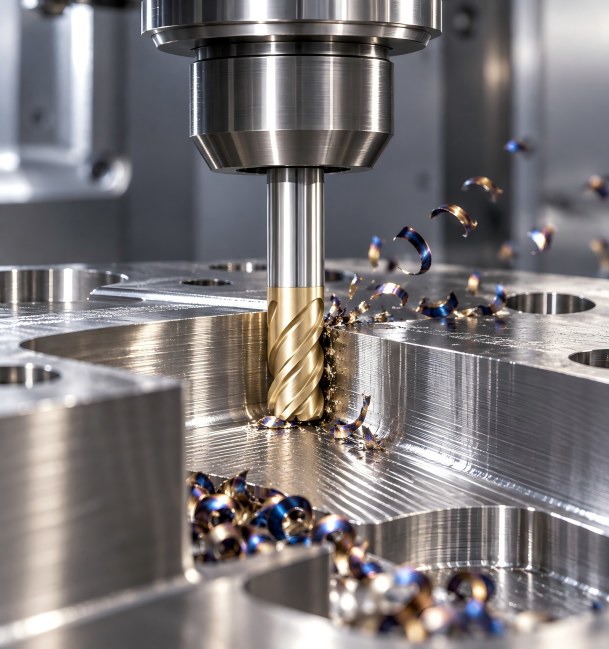
Les fraises en carbure de la série DOHRE DEX sont conçues pour le fraisage haute performance des alliages de titane et des matériaux difficiles à usiner, notamment les alliages haute température et l'acier inoxydable. Conçues pour une stabilité maximale, ces fraises utilisent des substrats en carbure spécialisés et une technologie de revêtement avancée pour résoudre les problèmes d'usinage courants tels que la chaleur excessive, les vibrations de l'outil et l'usure rapide des arêtes.
Lors de l'usinage des alliages de titane, une mauvaise évacuation des copeaux, une chaleur de coupe élevée, la formation d'arêtes rapportées, les vibrations de l'outil et l'usure rapide des arêtes peuvent facilement altérer la finition de surface et la durée de vie de l'outil. Les fraises de la série DEX sont conçues avec un matériau en carbure orienté titane, un revêtement haute performance, une géométrie de goujure optimisée et une préparation d'arête stable afin d'améliorer l'évacuation des copeaux, de réduire le collage et de garantir des performances de coupe fiables même dans des conditions d'usinage exigeantes.
Cette série est adaptée à l'ébauche, au fraisage dynamique, au rainurage, au fraisage latéral, à l'usinage de contours, à la semi-finition et à la finition. DOHRE propose également des fraises DEX standard, des outils carbure sur mesure, la production OEM et un approvisionnement régulier en lots pour les secteurs de l'aérospatiale, du médical, de l'automobile, du moulage et de l'usinage CNC de précision.
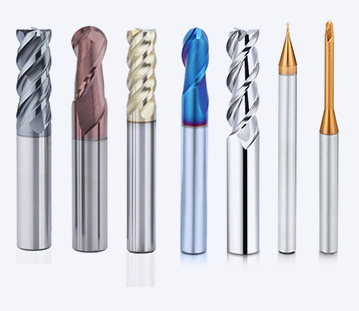
Fraises en bout de la série DEX pour l'usinage des alliages de titane
L'alliage de titane est largement utilisé dans les secteurs de l'aérospatiale, du médical, de l'automobile, de l'énergie et de la fabrication de composants de précision, mais il est difficile à usiner car la chaleur de coupe est concentrée près du tranchant et les copeaux ne s'évacuent pas facilement.
Lors du fraisage d'alliages de titane, les problèmes courants incluent la formation d'arêtes rapportées, le collage de l'outil, l'écaillage des arêtes, l'usure du revêtement, les vibrations, un mauvais état de surface et une durée de vie de l'outil réduite. Ces problèmes sont particulièrement visibles lors du rainurage, du fraisage latéral, de l'ébauche, du fraisage dynamique et des cycles de coupe longs.
Les fraises en carbure de la série DEX sont conçues pour ces conditions d'usinage. Leur structure est axée sur la résistance à la chaleur, l'évacuation des copeaux, la robustesse du tranchant et la stabilité de coupe, permettant ainsi aux fabricants d'obtenir des performances plus fiables lors de l'usinage d'alliages de titane et d'autres matériaux difficiles.
Les matériaux d'usinage appropriés comprennent :
Alliage de titane
alliage aluminium-titane
Alliage haute température
Inox
Acier allié à haute résistance
Matériaux non ferreux difficiles à usiner
Bien que les outils DEX puissent traiter plusieurs matériaux difficiles, leur principale application recommandée est le fraisage des alliages de titane.
Pourquoi l'alliage de titane nécessite des fraises spécifiques
L'alliage de titane ne peut être usiné comme l'acier ou l'aluminium ordinaires. Il requiert des fraises présentant une résistance thermique supérieure, une meilleure adhérence, des arêtes de coupe stables et une évacuation des copeaux plus efficace.
Les problèmes courants liés à l'usinage des alliages de titane comprennent :
• Température de coupe élevée concentrée près du tranchant
• Bordure surélevée due à l'adhérence du matériau
• Mauvaise évacuation des copeaux lors du rainurage et de l'ébauche
• Écaillage des bords lors de la coupe à charge élevée
• Usure rapide du revêtement sous l'effet de la chaleur de coupe continue
• Qualité de surface instable lors de la finition
L'usinage des alliages de titane est complexe car la chaleur de coupe se concentre près de l'arête de coupe, et le matériau a tendance à adhérer à l'outil pendant le fraisage. Ces problèmes peuvent entraîner la formation d'arêtes rapportées, une usure rapide de l'outil, une mauvaise évacuation des copeaux et une qualité de surface instable. Pour une explication plus détaillée de ces difficultés d'usinage, consultez l'article « Pourquoi les alliages de titane sont-ils difficiles à usiner et quel type de fraise convient le mieux ? »
Conception d'outils DEX pour la dissipation de la chaleur, l'évacuation des copeaux et l'antiadhérence
Les fraises de la série DEX combinent carbure ultrafin, revêtement haute température, géométrie de coupe optimisée, conception de goujure en forme de U et structure de brise-copeaux pour prendre en charge le fraisage des alliages de titane.
1. Matériau en carbure ultrafin
Les fraises de la série DEX utilisent du carbure à micrograins ultrafins dont la taille des grains est inférieure à 0.6 pm et teneur en cobalt de 12 %Ce substrat en carbure offre un équilibre entre dureté, ténacité et résistance à l'usure pour la coupe à haute charge de matériaux difficiles.
2. Revêtement haute température HSR118
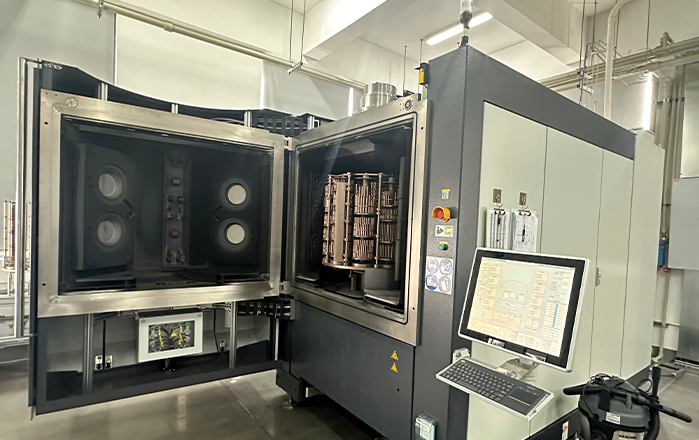
Les outils DEX utilisent le revêtement HSR118, dont les performances sont comparées à celles du revêtement JZR de Balzer. Ce revêtement résiste à des températures inférieures à 1200 ° C Elle offre une dureté à chaud élevée, une excellente tenue de dureté à haute température et de solides propriétés antiadhésives. Ceci contribue à réduire les bavures et à améliorer la stabilité de coupe lors de l'usinage d'alliages de titane et d'autres matériaux adhésifs.
3. Cannelure en forme d'arc et conception en hélice à 43°
L'outil adopte une conception de cannelure en forme d'arc, angle de chasse de 8° et angle d'hélice de 43°Cette géométrie contribue à améliorer la régularité de la coupe, l'évacuation des copeaux et la précision d'usinage dans des conditions de coupe à charge élevée.
4. Conception de cannelures en forme de U inégales 87°/93°
La conception à hélice inégale des goujures en forme de U offre un espace d'évacuation des copeaux plus important et une meilleure absorption des vibrations. Elle convient à l'ébauche, au fraisage dynamique et aux opérations d'usinage où l'évacuation des copeaux est essentielle.
5. Conception du brise-copeaux pour une efficacité d'ébauche
La conception du brise-copeaux contribue à améliorer le contrôle de la force de coupe et l'efficacité du broyage des copeaux. Les outils DEX sont ainsi particulièrement adaptés à l'ébauche et au fraisage dynamique des alliages de titane et des matériaux difficiles à usiner.
La durée de vie des outils de fraisage d'alliages de titane est étroitement liée aux performances du revêtement, à la conception des goujures, à l'évacuation des copeaux, à la chaleur de coupe et à la stabilité de la coupe. Si l'outil ne parvient pas à évacuer les copeaux correctement ou à maintenir la stabilité du revêtement à haute température de coupe, des problèmes tels que l'arête rapportée, l'écaillage des arêtes, l'usure rapide et un état de surface instable peuvent apparaître plus facilement. Des suggestions plus pratiques sont présentées dans l'article « Comment améliorer la durée de vie des fraises en bout pour le fraisage d'alliages de titane » .
Choisissez les outils DEX en fonction de l'application d'usinage
Les différentes opérations d'usinage des alliages de titane requièrent des outils de formes différentes. La série DEX peut être segmentée selon le cas d'application, et non uniquement par nom de produit.
| Exigence d'usinage | Type d'outil DEX recommandé | Objectif principal |
|---|
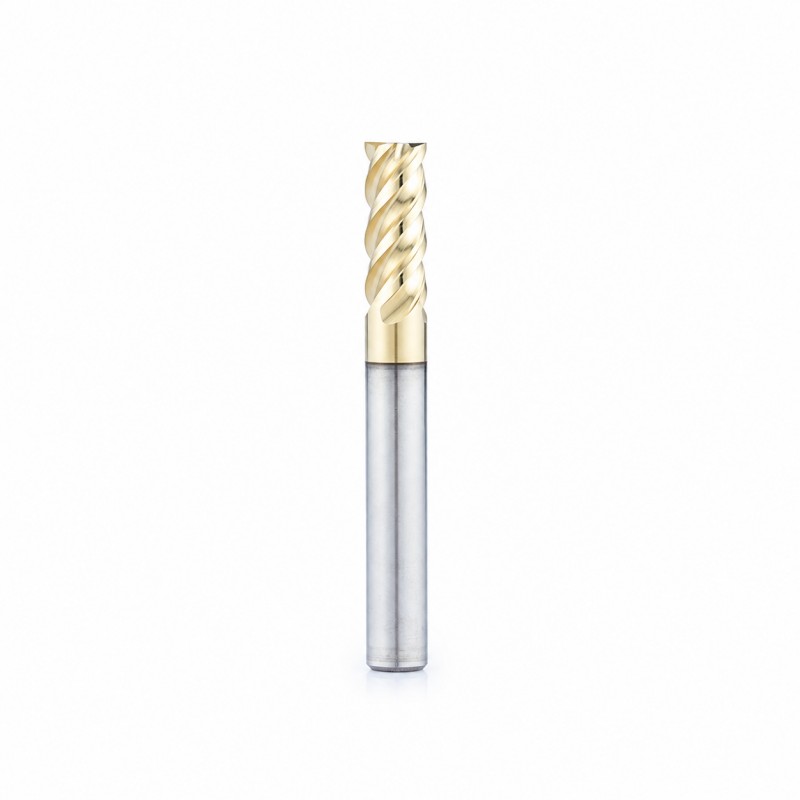
| rainurage et fraisage latéral | Fraise à bout plat DEX | fentes droites, parois latérales, poches et usinage général du titane |
| Ébauche et fraisage dynamique | Fraise à rayon plat/d'angle DEX | Espace pour les copeaux plus important, support de bord renforcé et coupe stable à haute charge |
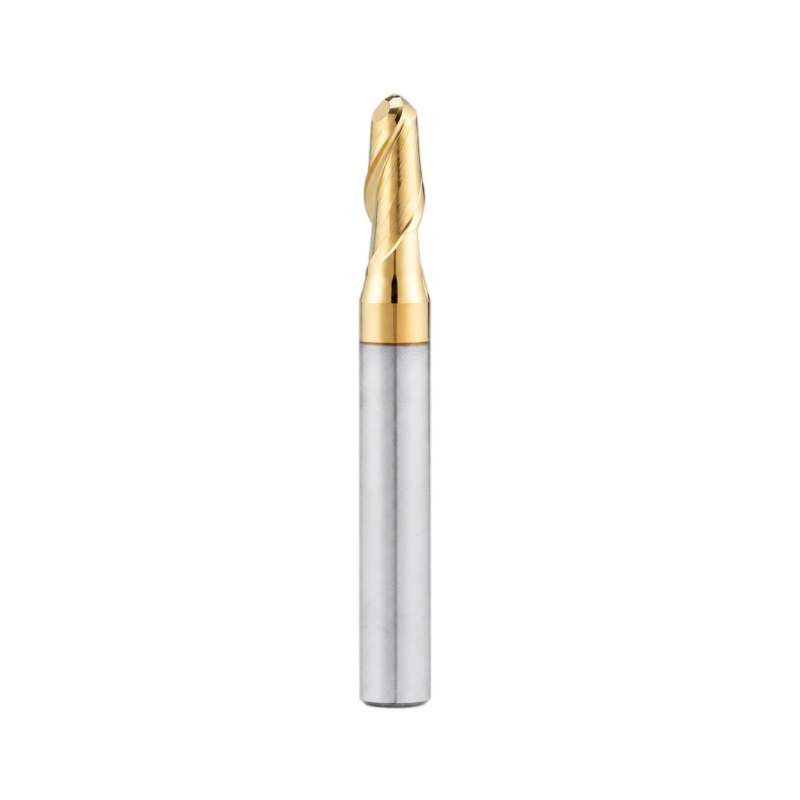
| Contourage 3D et surfaces courbes | Fraise à bout sphérique DEX | Surfaces courbes, profils de moules et finition 3D |
| Finition des épaules et des parois latérales | Fraise à rayon d'angle DEX | Meilleure résistance des arêtes, réduction de l'écaillage des coins et usinage stable des parois latérales |
| Semi-finition et finition | Fraise à bout sphérique DEX / à rayon d'angle | Amélioration de la qualité de surface et de la régularité dimensionnelle |
| Usinage sur mesure d'alliages de titane | Outils personnalisés OEM DEX | Exigences particulières en matière de diamètre, de longueur de cannelure, de revêtement et de géométrie |
Pour le rainurage ou le fraisage latéral des alliages de titane, une fraise à bout plat DEX est généralement appropriée.
Pour les surfaces courbes, les contours complexes et les profils 3D, une fraise à bout sphérique DEX est plus adaptée.
Pour le fraisage d'épaulement, la finition des parois latérales et les applications où la résistance des bords est importante, une fraise à rayon d'angle DEX offre une meilleure stabilité.
Différentes formes de fraises conviennent à différentes opérations d'usinage des alliages de titane. Les fraises à bout plat sont généralement utilisées pour le rainurage, le fraisage latéral et l'ébauche ; les fraises hémisphériques sont plus adaptées aux contours 3D et aux surfaces courbes ; les fraises à rayon d'angle sont souvent choisies pour le fraisage d'épaulement, la finition des parois latérales et une meilleure protection des arêtes. Pour une comparaison plus détaillée, consultez [lien vers la documentation]. Fraise à bout plat vs fraise à bout sphérique vs fraise à rayon d'angle pour alliage de titane
Si vous n'êtes pas certain de la géométrie d'outil, du revêtement ou de la stratégie de coupe adaptés à votre pièce en alliage de titane, consultez notre guide de sélection. Meilleure fraise pour alliage de titane : comment choisir l’outil adapté explique comment choisir une fraise en fonction de la méthode d'usinage, du matériau de la pièce, de la forme de l'outil et des exigences de finition.